Díra v železné nádrži představuje nejen zdroj úniku, ale i riziko další koroze a poškození. Správná oprava s využitím svařování nebo epoxidového lepidla na kov může výrazně prodloužit životnost nádrže a zabránit nákladným výměnám. Vybrat vhodný způsob a materiál je klíčové pro dlouhodobý efekt a bezpečnost provozu.
Klíčové závěry
- Železné nádrže trpí prasklinami, korozí a mechanickým poškozením, které vedou k únikům a snižují životnost.
- Příprava povrchu před opravou zahrnuje důkladné očištění a odmastění, ideálně při teplotě 10-25 °C.
- Opravné hmoty jako Plasticmetal a Ultrametal vydrží teploty až 120 °C a zvyšují pevnost oprav.
- Nanášení nano lepidla H1000 vyžaduje schnutí 20-60 minut při 20-30 °C, s možností vytvrzení při 70 °C.
- Profesionální oprava může prodloužit životnost nádrže o několik let, správná údržba a kontrola jsou klíčové.
Jak identifikovat a posoudit poškození železné nádrže
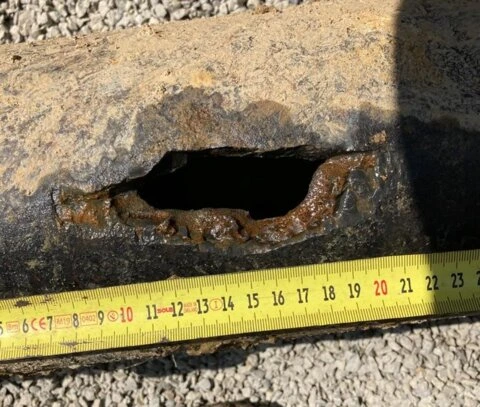
Správná diagnostika poškození železné nádrže začíná přesnou identifikací typu a rozsahu závady, která způsobuje únik kapaliny nebo oslabení konstrukce. Nejčastějšími typy poškození jsou praskliny, které se dělí na prstencovité a podélné, přičemž vznikají především vlivem tlakových rázů vody a mohou vést k výraznému poklesu tlaku a netěsnostem. Koroze, často lokalizovaná pod povrchem, degraduje kovovou strukturu a vytváří otvory, které vyžadují neodkladnou opravu. Mechanická poškození se projevují viditelnými deformacemi, průhyby nebo dírami, jež negativně ovlivňují těsnost a funkčnost nádrže.
Praskliny je nutné co nejdříve lokalizovat a přesně změřit jejich délku a hloubku, protože únik vody z nich může být značný. Korozi je třeba odhalit vizuální kontrolou a mechanickým odstraněním rzi, protože korozní vrstvy často skrývají rozsáhlejší poškození materiálu. Díry v nádrži představují bezprostřední problém, který vyžaduje rychlou a účinnou opravu, například svařováním železné nádrže, aplikací epoxidového lepidla na kov nebo instalací mechanické svorky železné nádrže. Volba metody závisí na typu poškození, jeho velikosti a umístění.
Typy poškození a jejich charakteristiky:
| Typ poškození | Příčina | Dopad na nádrž |
|---|---|---|
| Prstencovité praskliny | Tlakové rázy, únava materiálu | Únik vody, snížení tlaku |
| Podélné praskliny | Pohyb půdy, vibrace, nesprávná instalace | Riziko rozšíření trhlin, netěsnost |
| Koroze | Stárnutí, vlhkost, chemické vlivy | Degradace kovu, vznik děr |
| Mechanické poškození | Náraz, hlodavci, nesprávné zacházení | Viditelné deformace, netěsnost |
Postup při posouzení poškození:
- Lokalizujte všechny viditelné praskliny a díry.
- Změřte délku a hloubku prasklin pomocí měřidel nebo ultrazvukových přístrojů.
- Odstraňte korozi mechanicky (bruskou nebo drátěným kartáčem) pro odhalení skutečného rozsahu poškození.
- Zkontrolujte deformace a průhyby, které mohou ovlivnit těsnost nádrže.
- Vyhodnoťte možnost dalšího šíření poškození v závislosti na provozních podmínkách a stáří nádrže.
Praktické varování: Častou chybou je podcenění skryté koroze pod povrchovými nátěry, což vede k neúplné opravě a dalším netěsnostem během krátké doby. Proto je nezbytné provést důkladné očištění a kontrolu podkladového materiálu.
Pro koho je tato diagnostika vhodná: Pro majitele a provozovatele železných nádrží, kteří chtějí zajistit dlouhodobou funkčnost a bezpečnost zařízení. Naopak u velmi starých nebo rozsáhle poškozených nádrží se doporučuje konzultace s odborníkem, protože oprava nemusí být ekonomicky výhodná.
Správná diagnostika poškození přímo ovlivňuje výběr nejúčinnějších způsobů opravy a následné prodloužení životnosti železné nádrže. Bez přesného posouzení nelze zvolit vhodný materiál ani metodu, což může vést k předčasnému selhání opravy.
Příprava povrchu před opravou díry v železné nádrži
Příprava povrchu je základním krokem pro účinnou opravu díry v železné nádrži a prodloužení její životnosti. Správné čištění a odmastění zajistí pevné spojení opravného materiálu s kovovým podkladem a zabrání předčasnému selhání opravy.
Jak správně očistit a odmastit povrch železné nádrže před opravou
Povrch železné nádrže je nutné důkladně očistit od prachu, rzi a mastnoty, protože nečistoty snižují přilnavost epoxidového lepidla na kov a dalších materiálů určených k opravě. Pro čištění se doporučuje použít speciální čisticí prostředky určené na kovové povrchy a následně mechanické čištění drátěným kartáčem nebo brusným papírem, které odstraní zbytky koroze a uvolněné částice. Odmašťování povrchu patří k nejdůležitějším fázím přípravy povrchu – používají se běžně odmašťovače na bázi alkoholu nebo speciální chemikálie, které odstraní tuky a oleje, jež by mohly zabránit správnému přilnutí opravného materiálu. Tento proces výrazně zlepšuje účinnost svařování železné nádrže i aplikace epoxidových nátěrů.
- Čištění – odstraňte prach a nečistoty pomocí kartáče a čisticích prostředků
- Mechanické očištění – zbavte povrch rzi a odlupujících se částic drátěným kartáčem
- Odmaštění – aplikujte speciální odmašťovač na kov, nechte jej zaschnout
Optimální podmínky povrchu pro aplikaci opravného materiálu
Pro úspěšnou opravu díry v železné nádrži je nezbytné, aby byl povrch suchý, přičemž vlhkost nesmí překročit 6 %. Vyšší vlhkost způsobuje špatné přilnutí epoxidových nátěrů a lepidel, což vede k netěsnostem a snížení pevnosti opravy. Teplota při aplikaci opravného materiálu by měla být v rozmezí 10-25 °C, protože při nižších teplotách dochází k pomalému nebo nedostatečnému schnutí, zatímco vyšší teploty mohou materiál poškodit nebo způsobit nežádoucí reakce. Dodržení těchto podmínek zajistí správné schnutí nátěrů a lepidel a tím i trvanlivost a odolnost opravy.
- Kontrola vlhkosti – změřte vlhkost povrchu, nesmí překročit 6 %
- Nastavení teploty – zajistěte prostředí s teplotou mezi 10 a 25 °C
- Sušení – nechte povrch důkladně vyschnout před aplikací epoxidového lepidla nebo nátěru
Tip: Častou chybou je aplikace opravného materiálu na vlhký povrch, což výrazně snižuje životnost opravy. Pro koho je tento postup vhodný? Pro vlastníky železných nádrží, kteří chtějí efektivně opravit díru bez nutnosti výměny celé nádrže. Naopak pro složité poškození a velké díry se doporučuje svářečská oprava nebo výměna nádrže.
Metody opravy díry v železné nádrži (svařování, lepení, tmelení)
Svařování železné nádrže – postup a parametry
Svařování představuje nejspolehlivější metodu pro opravu větších děr a prasklin v železné nádrži. Před zahájením je nutné důkladně očistit a odmastit okolí poškození, odstranit korozi a zbytky nečistot, aby se zajistila optimální přilnavost a pevnost svaru. Používají se metody MMA (ruční obloukové svařování) nebo MIG/MAG s teplotou oblouku mezi 1000 a 1300 °C. Doporučuje se změřit tloušťku plechu – u materiálu tenčího než 3 mm hrozí riziko prohoření. Kvalifikovaný svářeč musí zajistit správné nastavení parametrů a postupné přivaření, aby se minimalizovalo deformování nádrže. Svařování výrazně prodlužuje životnost nádrže, zvláště pokud je následně provedena korozní ochrana svarového spoje.
Lepení nano lepidlem H1000 – návod
Nano lepidlo H1000 je dvousložkové epoxidové lepidlo na kov, vhodné pro rychlou opravu děr do průměru přibližně 10 mm v železných nádržích. Před aplikací je nezbytné mechanicky obrousit a chemicky odmastit povrch, aby se zajistila maximální přilnavost. Lepidlo naneste rovnoměrně v tloušťce 1-2 mm a nechte schnout při teplotě 20-30 °C po dobu 20-60 minut. Pro zrychlení vytvrzení lze použít teplotu 70 °C po dobu 60 minut nebo horkovzdušnou pistoli s teplotou kolem 300 °C po 60 minutách. Lepení je efektivní pro opravy menších děr a prasklin, ale není vhodné pro nádrže vystavené tlakům nad 2 bary nebo pro rozsáhlé poškození.
Tmelení a mechanické opravné metody
Tmelení akrylovými tmely slouží jako rychlé a dočasné řešení pro malé netěsnosti do průměru 5 mm. Akrylový tmel schnutí dokončuje za 30-60 minut při pokojové teplotě, ale jeho mechanická odolnost je omezená a nevhodná pro tlakové nádrže. Pro nouzové opravy lze použít mechanické svorky z oceli nebo plastu, které přitlačí poškozenou oblast a zajistí těsnost na několik dní až týdnů. Při instalaci svorky je třeba dbát na rovnoměrné dotažení, aby nedošlo k deformaci nebo prasknutí okolního plechu. Samolepicí záplaty z gumy nebo silikonu jsou vhodné pro velmi malé díry a praskliny, avšak jejich životnost je krátká a nejsou určeny pro trvalé řešení.
| Metoda | Vhodná velikost díry | Doba schnutí/vytvrzení | Odolnost proti tlaku | Doporučená teplota aplikace | Výhody | Nevýhody |
|---|---|---|---|---|---|---|
| Svařování | > 10 mm | Okamžitá po vychladnutí | Vysoká (nad 10 bar) | 15-25 °C (příprava) | Trvalé řešení, vysoká pevnost | Vyžaduje odborníka, riziko prohoření |
| Nano lepidlo H1000 | ≤ 10 mm | 20-60 min (20-30 °C) | Nízká až střední | 20-30 °C, možnost 70 °C | Rychlé, bez tepelné deformace | Nevhodné pro vysoký tlak |
| Akrylové tmely | ≤ 5 mm | 30-60 min | Nízká | 15-25 °C | Jednoduché, rychlé | Dočasné, nízká mechanická odolnost |
| Mechanická svorka | Různá | Okamžitá | Nízká až střední | Nezávislá | Rychlá nouzová oprava | Riziko poškození plechu |
- Příprava povrchu – očistěte a odmastěte oblast díry, odstraňte rez a mastnotu
- Výběr metody – zvolte svařování pro díry větší než 10 mm, nano lepidlo pro menší díry, tmelení nebo mechanickou svorku pro dočasné řešení
- Aplikace opravných hmot – postupujte přesně podle návodu výrobce, dodržujte dobu schnutí a podmínky vytvrzení
- Kontrola a test těsnosti – po dokončení opravy ověřte nepropustnost tlakem vody nebo vzduchu
Tip: Častou chybou je použití lepení nebo tmelení na díry větší než 10 mm, což vede k rychlému selhání opravy a dalším únikům. Pro rozsáhlejší poškození doporučuji svařování nebo kombinaci mechanické svorky s následnou svařovací opravou a korozní ochranou.
Účinné způsoby opravy díry v železné nádrži se proto liší podle velikosti a typu poškození, přičemž správný výběr metody zásadně ovlivňuje prodloužení životnosti nádrže a snižuje náklady na budoucí údržbu.
Používané materiály a jejich vlastnosti pro opravu železných nádrží
Použité opravné materiály vhodné pro díry v železných nádržích musí splňovat specifické požadavky na tepelnou a tlakovou odolnost, aby zajistily dlouhodobou těsnost a prodloužení životnosti nádrže. Plasticmetal a Ultrametal patří mezi osvědčené epoxidové hmoty pro opravu železných nádrží, přičemž Plasticmetal odolává teplotám až do 120 °C a je vhodný pro opravy vystavené mírnému teplu. Ultrametal má podobné vlastnosti a zajišťuje pevné spojení i při vyšším mechanickém namáhání.
Dichtol je rychletvrdnoucí tmely, který vytvrzuje během 10 minut a zvládá tlak až 10 barů, což umožňuje efektivní opravu netěsností i pod tlakem. Pro extrémní podmínky je vhodné nano lepidlo H1000, keramicko-kovové složení, které odolává teplotám až do 760 °C, ideální při opravách vystavených vysokému žáru.
| Materiál | Tepelná odolnost | Čas vytvrzení | Tlaková odolnost | Vhodnost použití |
|---|---|---|---|---|
| Plasticmetal | do 120 °C | několik hodin | střední | Oprava dír v kovové nádrži s mírným teplem |
| Ultrametal | do 120 °C | několik hodin | vysoká | Mechanická svorka železné nádrže, pevné spoje |
| Dichtol | do 80 °C | 10 minut | do 10 barů | Rychlá oprava netěsností pod tlakem |
| Nano lepidlo H1000 | do 760 °C | do 1 hodiny | vysoká | Oprava při vysokých teplotách, epoxidové lepidlo na kov |
Praktické rady na opravu prasklin a děr v železných nádržích doporučují volbu materiálu podle provozních podmínek. Pro každodenní využití s mírným zatížením je vhodný Plasticmetal, zatímco pro opravy na palivových nádržích nebo při vysokých teplotách je lepší nano lepidlo H1000. Kombinace těchto materiálů a správná příprava povrchu významně prodlužují životnost železné nádrže.
Tip: Častou chybou je použití nevhodného materiálu s nízkou tepelnou odolností, což vede k rychlé degradaci opravy a opětovné netěsnosti. Pro koho se to hodí: majitelé nádrží s různým provozním zatížením; pro koho NE: nádrže vystavené extrémním mechanickým nárazům, kde je lepší svařování železné nádrže.
Postupy krok za krokem pro opravu větších prasklin svařováním
Svařování železné nádrže je jedním z nejúčinnějších způsobů, jak opravit díru v kovové nádrži a zároveň prodloužit její životnost. Tento postup však vyžaduje pečlivou přípravu a dodržení bezpečnostních pravidel. Praskliny je potřeba odstranit kompletně, aby se zabránilo další korozi a úniku obsahu.
- Příprava povrchu – očistěte okolí praskliny od rzi, nečistot a starých nátěrů pomocí brusného papíru nebo drátěného kartáče, aby svařovaný spoj byl pevný a kvalitní
- Kontrola teploty – zajistěte, aby teplota okolí byla nad 10 °C, protože svařování při nižších teplotách může vést k praskání svaru nebo špatnému spojení
- Výběr materiálu a metody – použijte vhodný svařovací drát nebo elektrodu odpovídající typu železa nádrže, například elektrodou s obalem pro ocelové materiály
- Svařování praskliny – provádějte svařování rovnoměrnými tahy, aby byl spoj hladký a bez dutin; doporučuje se svařovat na více průchodech pro dostatečnou pevnost
- Bezpečnostní opatření – používejte ochranné pomůcky jako svářečskou kuklu, rukavice a ochranný oděv, pracujte v dobře větraném prostoru a vyvarujte se přítomnosti hořlavých látek
Tipy na opravu železné nádrže s dírou
Na co si dát pozor: častou chybou je nedostatečné očištění povrchu, což oslabuje svar a snižuje účinnost opravy. Svařování železné nádrže se hodí pro větší praskliny a díry, zatímco menší defekty mohou být opraveny epoxidovým lepidlem na kov nebo mechanickou svorkou železné nádrže.
Tento návod na opravu děr v železných nádržích zajistí pevný spoj a výrazně prodlouží životnost nádrže při správné údržbě a ochraně proti korozi.
Jak správně aplikovat opravné hmoty a lepidla
Účinná oprava železné nádrže začíná správnou přípravou povrchu. Suchý, odmaštěný a zbavený rzi povrch zajistí lepší přilnavost epoxidové hmoty či lepidla. Epoxidové lepidlo na kov se míchá pomalými otáčkami 3-5 minut, aby došlo k rovnoměrnému spojení složek a zabránilo se vzniku bublin. Optimální teplota aplikace by měla být mezi 10-25 °C, při nižších teplotách se proces vytvrzování výrazně prodlužuje.
Schnutí epoxidové hmoty trvá obvykle 15 až 60 minut v závislosti na teplotě a tloušťce vrstvy. Pro dosažení maximální pevnosti je vhodné dodržet doporučený čas vytvrzení a vyhýbat se mechanickému zatěžování opraveného místa během této doby. Při opravě díry v kovové nádrži lze také využít epoxidové penetrace, které zlepšují přilnavost a zajišťují lepší korozní ochranu.
Návod na opravu děr v železných nádržích
- Příprava povrchu – očištění, odmastění a odstranění rzi
- Míchání epoxidové hmoty – rovnoměrné promíchání po dobu 3-5 minut
- Nanášení hmoty – rovnoměrná aplikace přes díru a okolí
- Schnutí a vytvrzení – ponechat 15-60 minut při 10-25 °C
- Kontrola a případné dočištění – zajištění pevnosti spoje
Tip: Častou chybou je aplikace epoxidové hmoty na vlhký nebo znečištěný povrch, což výrazně oslabuje pevnost opravy. Pro koho se oprava hodí – zejména pro nádrže bez možnosti svařování; pro nádrže pod tlakem nebo s vysokými nároky na těsnost je vhodnější svařování nebo mechanická svorka železné nádrže.
Tipy na prodloužení životnosti železné nádrže po opravě
Prodloužení životnosti železné nádrže po opravě díry závisí na správné údržbě a pravidelné kontrole. Dodržování preventivních opatření, jako je ochrana proti povětrnostním vlivům a kvalitní instalace, pomáhá zabránit dalšímu poškození a zvyšuje trvanlivost nádrže o několik let.
Jak pravidelná kontrola prodlužuje životnost železné nádrže
Pravidelná kontrola nádrže každé 3-6 měsíců umožňuje včas odhalit nové praskliny, korozi nebo netěsnosti po opravě, například po svařování železné nádrže či aplikaci epoxidového lepidla na kov. Včasná detekce problémů dovolí rychle zasáhnout a zabránit rozsáhlejším škodám. Kontrolovat byste měli nejen samotnou opravu, ale i okolní plochy nádrže, kde se může objevit koroze. Častá chyba je vynechání těchto pravidelných prohlídek, což vede k předčasnému selhání. Pravidelná kontrola je proto klíčem k prodloužení životnosti nádrže po opravě díry.
Ochrana železné nádrže proti povětrnostním vlivům
Ochranné nátěry aplikované na opravené místo a celou nádrž výrazně zpomalují korozi způsobenou vlhkostí a UV zářením. Používají se speciální antikorozní barvy a laky vhodné pro kovové povrchy. Správná instalace nádrže na pevný a suchý podklad minimalizuje kontaktní plochy s vodou a brání vzniku dalších děr. Mechanická svorka železné nádrže může pomoci zajistit těsnost a stabilitu. Tyto kroky společně přispívají k dlouhodobé ochraně a prodloužení životnosti nádrže po opravě díry.
- Pravidelně kontrolujte stav nátěrů a případně je obnovujte
- Zajistěte instalaci na stabilní, nevlhký podklad
- Používejte antikorozní ochranné prostředky vhodné pro kovové nádrže
Časté chyby při opravě a jak se jim vyhnout
Při opravě železné nádrže patří mezi nejčastější chyby nedostatečná příprava povrchu, která snižuje přilnavost opravné hmoty a vede k rychlejšímu selhání opravy. Nedostatečné očištění a odmastění povrchu před aplikací epoxidového lepidla na kov nebo před svařováním umožňuje vznik mikropórů a korozních ložisek, což výrazně zkracuje životnost opravy. Nevhodná teplota aplikace, například pod 10 °C nebo nad 30 °C, zpomaluje nebo naopak příliš urychluje vytvrzování lepidla, čímž se oslabuje mechanická pevnost spoje a zvyšuje riziko netěsnosti.
Jaké jsou nejčastější chyby při opravě díry v železné nádrži
- Použití nevhodných materiálů, například běžných lepidel bez chemické odolnosti vůči olejům, vodě a tlaku, která nezajistí trvalé utěsnění a odolnost proti korozi
- Nedodržení teplotního rozmezí 10-25 °C během aplikace epoxidových lepidel a opravních hmot, což prodlužuje dobu schnutí z obvyklých 20-60 minut až na několik hodin
- Ignorování důkladného odstranění rzi a starých nátěrů z místa díry, což vede k nedostatečné adhezi a vzniku dalších korozních defektů během 3-6 měsíců po opravě
- Předčasné mechanické zatížení opraveného místa bez dodržení minimální doby vytvrzení (1 hodina při 70 °C nebo 60 minut horkovzdušnou pistolí při cca 300 °C), což způsobuje praskání spoje a úniky
- Nesprávná volba metody opravy, například použití mechanické svorky u prasklin delších než 10 cm, kde je nutné svařování nebo aplikace dvousložkových kovových tmelů s pevností do 120 °C
Tip: Pravidelné kontroly a údržba včetně čištění a aplikace protikorozních nátěrů každých 6 měsíců výrazně prodlužují životnost železné nádrže a snižují riziko vzniku nových děr. Oprava je vhodná především pro nádrže s menšími mechanickými poškozeními do průměru 5 cm; u rozsáhlé koroze nebo prasklin delších než 15 cm doporučuji profesionální svařování nebo výměnu nádrže.
Doporučení pro monitoring a detekci skrytých poškození
Pravidelný monitoring je klíčový pro včasnou detekci netěsností a skrytých poškození železné nádrže. Monitoring zahrnuje zejména vizuální kontrolu povrchu a tlakové testy, které umožňují odhalit vady, jež nejsou na první pohled patrné. Tlakový test funguje tak, že do nádrže uvedete tlak o 10-20 % vyšší než běžný provozní tlak, čímž se snadno identifikují úniky skrze malé díry nebo praskliny.
Doporučený interval kontrol je každých 3 až 6 měsíců, přičemž v agresivních provozních podmínkách, například při skladování chemikálií nebo vystavení povětrnostním vlivům, je vhodné kontroly provádět častěji. Pravidelný monitoring výrazně prodlužuje životnost nádrže a zamezí nákladným opravám.
Doporučení pro monitoring a detekci skrytých netěsností:
- Provádějte vizuální kontrolu povrchových korozi a mechanických poškození
- Používejte tlakové testy s přetlakem 10-20 % k odhalení netěsností
- Sledujte změny v tlaku a průtoku během provozu
- V případě zjištění drobných děr využijte epoxidové lepidlo na kov nebo mechanickou svorku železné nádrže jako rychlé řešení před kompletní opravou svařováním
Pravidelný dohled vám umožní efektivně plánovat opravy a prodloužit životnost nádrže, čímž zabráníte eskalaci škod a únikům.
Časté dotazy
Jak zalepit díru v železné nádrži rychle a efektivně?
Použijte nano lepidlo H1000, naneste na očištěný povrch a nechte schnout 20-60 minut při teplotě 20-30 °C, případně vytvrďte při 70 °C po 1 hodině.
Jaký je nejlepší způsob opravy větší díry v železné nádrži?
Pro větší díry a praskliny je nejlepší svařování, které zajišťuje pevnost a trvanlivost opravy. Dodržujte bezpečnostní normy a provádějte při teplotách nad 10 °C.
Jak často by se měla železná nádrž kontrolovat?
Doporučuje se vizuální kontrola a tlakové testy každých 3-6 měsíců, v agresivních podmínkách i čtvrtletně.
Co způsobuje korozní poškození železných nádrží?
Korozní poškození vzniká působením vlhkosti, chemických látek a nesprávné údržby, což vede ke vzniku děr a prasklin.
Jak správně připravit povrch před opravou díry?
Povrch očistěte od rzi a nečistot, odmastěte a zajistěte suchost s vlhkostí max. 6 %. Teplota by měla být mezi 10-25 °C pro optimální přilnavost.
Jaké materiály jsou nejvhodnější pro opravu díry v železné nádrži?
Pro opravu se doporučuje použít epoxidové tmely s kovovým plnivem nebo speciální svařovací dráty z uhlíkové oceli, které zajistí pevné a trvanlivé spojení.
Jak správně aplikovat epoxidový tmel při opravě díry v železné nádrži?
Povrch očistěte, naneste tmel v tloušťce minimálně 3 mm a nechte vytvrdnout alespoň 24 hodin při teplotě nad 20 °C.
Jak postupovat při opravě větší praskliny v železné nádrži svařováním?
Nejprve očistěte místo svařování, poté proveďte předohřev na 150 °C a svařujte pomocí metody TIG nebo MIG, následně pomalu ochlaďte.
Jak prodloužit životnost železné nádrže po opravě díry?
Aplikujte protikorozní nátěr s minimální tloušťkou 100 mikronů a provádějte pravidelnou kontrolu povrchu každých 6 měsíců.
Jak identifikovat skryté poškození železné nádrže před opravou?
Použijte magnetickou nebo ultrazvukovou detekci trhlin, které mohou být hlubší než povrchové vady, s hloubkou detekce až 5 mm.
Jaké jsou nejčastější chyby při opravě železné nádrže a jak se jim vyhnout?
Mezi chyby patří nedostatečné očištění povrchu a použití nevhodných tmelů; vždy dodržujte doporučenou přípravu a materiály s certifikací.
Jak často by měla být železná nádrž pravidelně udržována pro prevenci poškození?
Provádějte údržbu nejméně jednou za 12 měsíců, včetně kontroly těsnosti, odstranění rzi a aplikace protikorozních nátěrů.