Správné vedení elektrody při svařování je klíčové pro kvalitní a pevný svar. Úhel vedení elektrody, její vzdálenost od materiálu i volba mezi rutilovými a bazickými elektrodami zásadně ovlivňují výsledný spoj. Naučte se techniku, která minimalizuje chyby a zlepší vaše svařovací dovednosti.
🔍 Nejdůležitější fakta
- Správný úhel vedení elektrody při svařování je 30° až 60°, často kolem 30° od svislé roviny.
- Vzdálenost elektrody od materiálu by měla být přibližně 0,5 až 1 násobek průměru elektrody, např. 1,25-2,5 mm pro 2,5 mm elektrodu.
- Doporučený svařovací proud pro elektrodu 2,5 mm je 60-115 A, podle typu elektrody a polohy svařování.
- Délka oblouku se udržuje mezi 1,5 a 3 mm, což je klíčové pro stabilní svařování bez přilepení elektrody.
- Pohyb elektrody by měl být plynulý, lehce kmitavý, s rychlostí odpovídající tvorbě svarové housenky dlouhé cca 10 mm za špičkou elektrody.
Jak správně držet a vést elektrodu při svařování
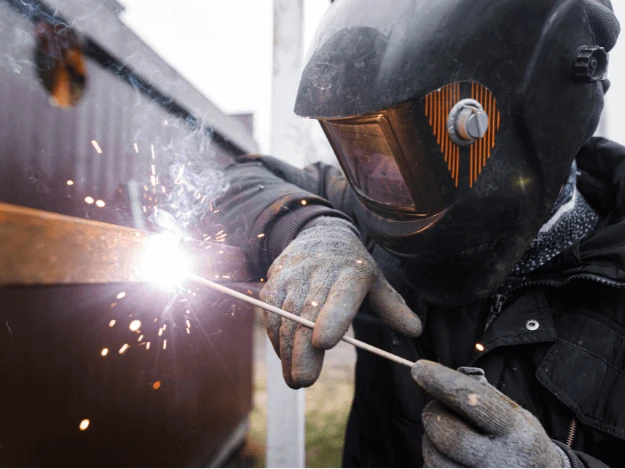
Pro správné svařování elektrodou je nezbytné držet elektrodu pod úhlem 30° až 60° vůči svařovanému materiálu a udržovat vzdálenost elektrody přibližně 0,5 až 1× průměr elektrody. Například pro 2,5 mm elektrodu to znamená vzdálenost mezi 1,25 a 2,5 mm. Tento úhel vedení elektrody a správná vzdálenost umožňují stabilní zapálení oblouku a rovnoměrné tavění materiálu.
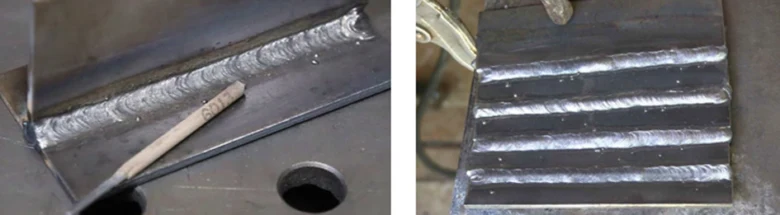
Pohyb elektrody je dalším klíčovým faktorem. Doporučuje se mírně kmitavý pohyb, který vytváří svarovou housenku dlouhou zhruba 10 mm. Tento postup zajišťuje optimální rozložení tepla a kvalitní spoj bez trhlin či přepálení. Správná technika vedení elektrody svařování je tak základem pro pevný a estetický svar.
- Úhel vedení elektrody: 30° – 60°
- Vzdálenost elektrody od materiálu: 0,5-1× průměr elektrody (např. 1,25-2,5 mm u 2,5 mm elektrody)
- Pohyb elektrody: kmitavý s tvorbou svarové housenky cca 10 mm
Jak správně vést elektrodu při svařování
Při MMA svařování zvolte správný úhel a vzdálenost elektrody podle typu použité elektrody – rutilové i bazické elektrody vyžadují podobný přístup, ale svařovací proud je třeba přizpůsobit průměru elektrody pro stabilní oblouk. Naučit se správně vést elektrodu při svařování znamená ovládat tyto základní parametry přesně a plynule.
Nastavení svařovacího proudu a výběr elektrody
Správné nastavení svařovacího proudu a výběr vhodné elektrody patří mezi základní předpoklady kvalitního svaru. Proud musí odpovídat průměru elektrody a typu materiálu, aby se zabránilo vadám svaru a usnadnilo zapálení oblouku.
Doporučené svařovací proudy pro různé průměry elektrod
Pro elektrody s průměrem 2,0 mm se doporučuje svařovací proud přibližně 80 ampér. U elektrod o průměru 2,5 mm se nastavuje proud v rozmezí 60 až 115 ampér podle typu elektrody a materiálu. Správný proud zajistí stabilní oblouk a optimální přenos kovu. Nižší proud může způsobit špatné zapálení oblouku, zatímco příliš vysoký proud vede k přehřívání elektrody a spékání. V tabulce vidíte doporučené hodnoty pro běžné průměry:
| Průměr elektrody | Doporučený svařovací proud (A) |
|---|---|
| 2,0 mm | cca 80 |
| 2,5 mm | 60-115 |
| 3,2 mm | 90-160 |
Výběr typu elektrody podle materiálu a polohy svařování
Rutilové elektrody jsou vhodné pro svařování ocelových konstrukcí a umožňují snadné zapálení oblouku i v různých polohách svařování, včetně svislých. Jsou ideální pro začátečníky, protože obal elektrody stabilizuje oblouk a snižuje riziko chyb při vedení elektrody. Bazické elektrody se používají především pro svařování vysokopevnostních ocelí, kde je požadována vyšší pevnost svaru a odolnost proti praskání. Vyžadují však pečlivější přípravu svařovacího proudu a správný úhel vedení elektrody. Pro MMA svařování je proto výběr elektrody závislý na konkrétním materiálu a poloze svaru, kde rutilové elektrody usnadňují práci v různých situacích.
Tip: Pro začátečníky se doporučuje začít s rutilovými elektrodami a postupně přecházet k bazickým, jakmile si osvojí správné techniky vedení elektrody při svařování.
Jak zapálit a udržovat oblouk při svařování
Zapálení oblouku při obloukovém svařování probíhá nejčastěji dotykovým zkratem elektrody o svařovaný materiál. Správná technika vedení elektrody svařování vyžaduje, aby se elektroda krátce dotkla povrchu a ihned se odtáhla, čímž vznikne stabilní oblouk. Délka oblouku by měla být udržována mezi 1,5 až 3 mm, což zajistí plynulé hoření a kvalitní svar bez přehřátí nebo přilepení elektrody.
Na co si dát pozor: přilepení elektrody vzniká často při zastavení elektrody během zapalování nebo při příliš dlouhém kontaktu s materiálem. Tato chyba zpomaluje práci a snižuje kvalitu svaru. Proto je nezbytné držet správný úhel vedení elektrody a neustále ji mírně posunovat.
Tipy a triky pro efektivní vedení elektrody při svařování
- Používejte správný svařovací proud podle typu elektrody (například pro rutilové elektrody je proud nižší než pro bazické elektrody)
- Udržujte úhel vedení elektrody okolo 70-80 stupňů, aby se oblouk dobře udržel
- Při MMA svařování udržujte konstantní vzdálenost elektrody od materiálu
- Při zapalování se vyhněte přílišnému tlaku elektrody na povrch, aby nedošlo k přilepení
Tipy na vedení elektrody při svařování v různých polohách
Tipy pro správné vedení elektrody při svařování se výrazně liší podle polohy svařování. Správná technika a úhel vedení elektrody optimalizují kvalitu svaru a snižují riziko chyb, například při MMA svařování s rutilovými nebo bazickými elektrodami.
Vedení elektrody ve vodorovné poloze
Při vodorovné poloze je doporučený úhel vedení elektrody 30° – 60° vůči svarovému spoji. Rychlost vedení elektrody by měla být stabilní, aby se zabránilo podříznutí nebo přepálení. Správné vedení elektrody v této poloze podporuje rovnoměrný svařovací proud a kvalitní průvar.
Vedení elektrody ve svislé poloze nahoru
Vedení elektrody ve svislé poloze nahoru vyžaduje pomalejší rychlost a úhel přibližně 10° – 15° proti směru svařování. Tato technika umožňuje lepší kontrolu bazických i rutilových elektrod a zabraňuje nadměrnému stékání kovu do spodní části spoje.
Vedení elektrody ve svislé poloze dolů
Při svařování ve svislé poloze dolů se používá rychlejší vedení elektrody a úhel 20° – 30°. Tento způsob je vhodný pro tenčí materiály a elektrody s nižším proudem. Pozor na příliš rychlý pohyb, který může způsobit nedostatečný průvar.
Vedení elektrody při svařování nad hlavou
Svařování nad hlavou vyžaduje pevné vedení elektrody s úhlem kolem 45° a plynulý pohyb, aby se zabránilo kapání roztaveného kovu. Doporučuji dodržovat bezpečnostní opatření, jako jsou ochranné štíty a správné nastavení svařovacího proudu, aby se předešlo popáleninám.
Údržba a výměna elektrod během svařování
Správná údržba a výměna elektrod zásadně ovlivňuje kvalitu svaru a stabilitu svařovacího proudu při MMA svařování. Elektrody, například rutilové nebo bazické, je nutné vyměnit při viditelném opotřebení obalové vrstvy, prasklinách či kontaminaci mastnotou nebo rzí. Pokračování ve svařování s poškozenou elektrodou často způsobuje nepravidelný oblouk, přerušovaný svařovací proud a vznik vad svaru, jako jsou póry nebo trhliny.
Elektrody skladujte výhradně v suchu, ideálně v originálních uzavřených obalech nebo v profesionálních sušičkách s teplotou kolem 100 °C, které udržují obal elektrody bez vlhkosti. Vlhkost elektrody vede k tvorbě vodíkových trhlin ve svaru a nestabilitě oblouku. Pro domácí použití postačuje skladování v suchém, temperovaném prostoru s relativní vlhkostí pod 50 %. Bazické elektrody vyžadují obzvlášť pečlivé skladování, protože jejich obal je na vlhkost citlivější než u rutilových.
Při svařování pravidelně kontrolujte délku a stav elektrody. Výměna elektrody je nutná, když zbytková délka klesne pod 100 mm, nebo pokud se obal elektrody při zapálení oblouku začne drolit. Správná vzdálenost elektrody od svaru by měla odpovídat 0,5 až 1 násobku průměru elektrody (například pro 2,5 mm elektrodu 1,25-2,5 mm), přičemž bazické elektrody vyžadují kratší vzdálenost kolem 0,5× průměru a vedení elektrody více kolmo k materiálu.
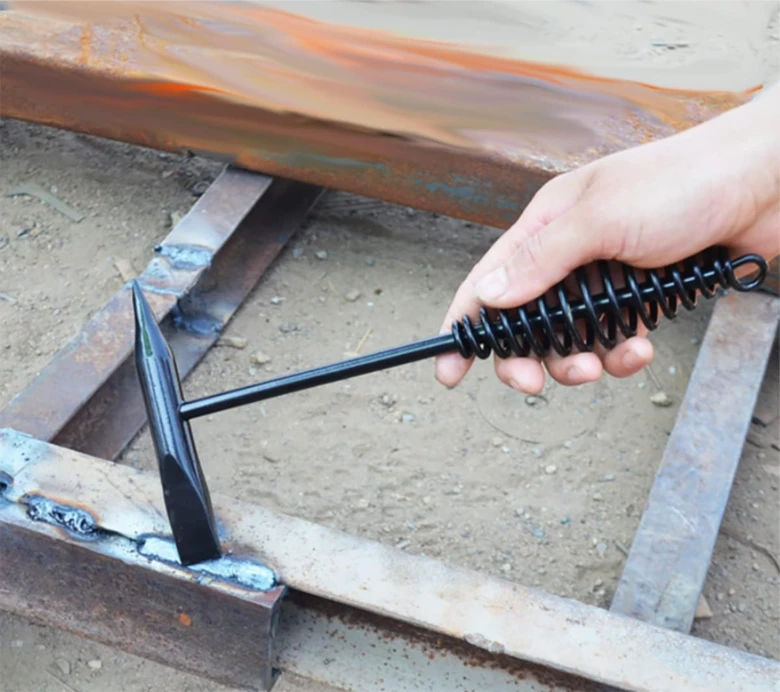
Po dokončení svařování je nezbytné odstranit strusku pomocí kladívka a ocelového kartáče, aby se zabránilo vzniku vad při případném vícevrstvém svařování. Neodstraněná struska může způsobit špatnou přilnavost další vrstvy a snížit pevnost svaru. Při čištění svarů používejte ochranné brýle a rukavice.
- měňte elektrody při poškození obalu, zkrácení pod 100 mm nebo kontaminaci
- skladujte elektrody v suchu, ideálně v sušičce při 100 °C nebo v suchém prostoru s vlhkostí pod 50 %
- u bazických elektrod věnujte skladování zvýšenou pozornost kvůli citlivosti na vlhkost
- udržujte vzdálenost elektrody od svaru 0,5-1× průměr elektrody, bazické elektrody blíže k materiálu
- po svařování odstraňujte strusku kladívkem a ocelovým kartáčem, používejte ochranné pomůcky
Tip: Častou chybou je svařování s vlhkými elektrodami, které způsobuje nestabilní oblouk a vodíkové trhliny. Pokud elektrody skladujete delší dobu, doporučuje se jejich přesušení v sušičce před použitím.
Výměna a správné skladování elektrod se hodí zejména pro profesionály a pokročilé svářeče, kteří pracují s náročnějšími materiály a požadují vysokou kvalitu svaru. Začátečníkům postačí základní suché skladování a pravidelná vizuální kontrola elektrody, ale i oni by měli dbát na výměnu poškozených elektrod, aby předešli problémům s obloukem a kvalitou svaru.
Časté chyby a tipy pro lepší vedení elektrody
Časté chyby při vedení elektrody během svařování a jak se jim vyhnout
Nesprávný úhel vedení elektrody patří k nejčastějším chybám, které výrazně snižují kvalitu svaru. Optimální úhel elektrody vůči svařovanému povrchu by měl být mezi 30° a 60°. Při větším odchýlení vzniká slabý přenos kovu a svar je méně pevný. Dalším problémem je příliš velká vzdálenost elektrody od materiálu, která by neměla překročit průměr elektrody. Pokud je vzdálenost větší, oblouk se ztrácí, což často vede k přilepení elektrody a vzniku trhlin.
Rychlost vedení elektrody ovlivňuje pravidelnost svaru. Pomalé vedení způsobuje hromadění svarového kovu a přehřátí, zatímco příliš rychlé vede k nedostatečnému průvaru. To platí jak pro rutilové elektrody, tak pro bazické elektrody při MMA svařování. Správný svařovací proud nastavte podle průměru elektrody, například u 2,5 mm elektrody je vhodné 70-90 A.
Tipy a triky pro efektivní vedení elektrody při svařování:
- Udržujte úhel elektrody v rozmezí 30° – 60° pro stabilní oblouk a pevný svar
- Držte vzdálenost elektrody přibližně na průměru elektrody, aby nedocházelo k přilepení
- Vedejte elektrodu rovnoměrnou rychlostí, ani příliš rychle, ani příliš pomalu
- Přizpůsobte svařovací proud velikosti elektrody a typu elektrody (rutilové nebo bazické)
- Vyhněte se časté chybě – příliš velkému úhlu a nadměrné vzdálenosti, které vedou ke špatnému zapálení oblouku
Dodržení těchto zásad výrazně zlepšuje kvalitu svaru a usnadňuje práci i začátečníkům.
Časté dotazy
Jaký je správný úhel vedení elektrody při svařování?
Správný úhel je mezi 30° a 60°, často doporučovaný je 30° od svislé roviny, což zajišťuje kvalitní svar a stabilní oblouk.
Jakou vzdálenost by měla mít elektroda od svařovaného materiálu?
Vzdálenost by měla být 0,5 až 1 násobek průměru elektrody, například pro 2,5 mm elektrodu je to 1,25-2,5 mm.
Jaký proud nastavit pro elektrodu o průměru 2,5 mm?
Doporučený proud pro 2,5 mm elektrodu je 60-115 ampér, podle typu elektrody a polohy svařování.
Jak správně zapálit oblouk při svařování?
Obloukový oblouk se zapaluje dotykovým zkratem elektrody s materiálem nebo škrtnutím elektrodou o kov, délka oblouku by měla být 1,5-3 mm.
Jaký je správný pohyb elektrody při svařování?
Elektrodu držte lehce nakloněnou a pohybujte jí kmitavě v požadovaném směru, aby vznikla svarová housenka dlouhá cca 10 mm za špičkou elektrody.
Jak vést elektrodu při svařování ve svislé poloze nahoru?
Vedení elektrody ve svislé poloze nahoru vyžaduje pomalejší pohyb a úhel vedení elektrody mírně kolmo, aby se zabránilo stékání svarového kovu.
Kdy je potřeba vyměnit elektrodu během svařování?
Elektrodu vyměňte při jejím opotřebení, znečištění nebo poškození, také je důležité skladovat elektrody v suchu při teplotě okolo 20 °C.
Jaké jsou časté chyby při vedení elektrody a jak se jim vyhnout?
Nejčastější chyby jsou nesprávný úhel, příliš velká vzdálenost elektrody od materiálu a nesprávná rychlost vedení elektrody; vyhněte se jim dodržením doporučených hodnot a tréninkem.
Jak vybrat vhodnou elektrodu pro svařování?
Vyberte elektrodu podle typu materiálu a požadované pevnosti svaru; nejčastěji se používají rutilové elektrody pro běžné opravy a bazické pro pevnější svary.
Jaká je délka správného svařovacího oblouku?
Délka oblouku by měla být mezi 1,5 a 3 mm, což umožňuje stabilní hoření oblouku a zabraňuje přilepení elektrody.
Jaký proud nastavit pro elektrodu o průměru 2 mm?
Pro elektrodu o průměru 2 mm se doporučuje nastavit svařovací proud mezi 50 až 70 ampéry, aby byl zajištěn stabilní oblouk a kvalitní svar.
Jak správně připravit materiál před svařováním?
Před svařováním je potřeba očistit materiál od rzi a nečistot, ideálně obroušením do lesku na ploše cca 5 cm kolem svaru, aby se zabránilo vadám svaru.