Tepelné zpracování oceli zahrnuje klíčové procesy kalení, popouštění a normalizace, které zásadně ovlivňují její mechanické vlastnosti. Správné nastavení austenitizační teploty i volba kalicího média určují tvorbu martenzitické struktury a konečnou tvrdost oceli. Porozumění těmto postupům je nezbytné pro dosažení optimální pevnosti a odolnosti materiálu.
🔑 Klíčové body
- Kalení oceli probíhá při austenitizační teplotě nad 727 °C s rychlým ochlazením.
- Oceli s uhlíkem pod 0,2 % jsou nekalitelné, s 0,35 % a více dobře kalitelné.
- Popouštění se provádí při teplotě kolem 450 °C a obnovuje houževnatost oceli.
- Normalizace zahrnuje ohřev nad 727 °C a ochlazování na vzduchu pro zlepšení mikrostruktury.
- Jominyho zkouška hodnotí prokalitelnost oceli měřením tvrdosti v různých vzdálenostech od chlazeného čela.
Co je tepelné zpracování oceli a jaké jsou jeho základní metody
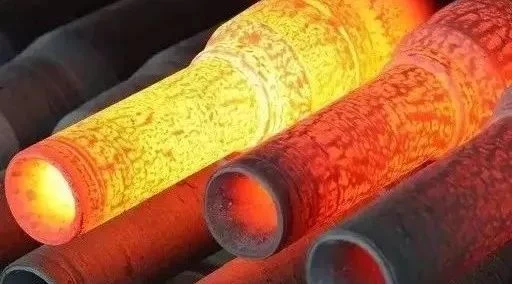
Tepelné zpracování oceli je soubor procesů, které mění mikrostrukturu oceli a tím i její mechanické vlastnosti, jako jsou tvrdost, pevnost a houževnatost. Základní metody tepelného zpracování zahrnují kalení, popouštění a normalizaci, které probíhají při zahřátí materiálu na teploty většinou nad 727 °C, tedy nad tzv. austenitizační teplotou. Tyto procesy upravují vnitřní strukturu oceli, například vytvářejí martenzitickou strukturu, která je klíčová pro dosažení vysoké tvrdosti.
Kalení je metoda, při níž se ocel rychle ochlazuje z austenitické fáze pomocí vhodných kalicích médií, jako jsou voda, olej nebo vzduch. Tento rychlý pokles teploty způsobí přeměnu mikrostruktury oceli na martenzit, což výrazně zvyšuje její tvrdost a pevnost. Výsledkem kalení je vysoká tvrdost oceli, avšak zároveň i zvýšená křehkost, která se dá upravit dalším procesem – popouštěním.
Popouštění navazuje na kalení a spočívá v temperování oceli při nižších teplotách, obvykle mezi 150 a 650 °C. Tento proces snižuje vnitřní pnutí a zvyšuje houževnatost materiálu, aniž by došlo k výraznému poklesu tvrdosti. Popouštění tak optimalizuje mechanické vlastnosti oceli a zvyšuje její užitnou hodnotu v praxi.
Normalizace představuje samostatný proces, který se liší od kalení a popouštění. Při normalizaci se ocel zahřeje nad austenitizační teplotu a následně nechá volně vychladnout na vzduchu. Tento postup zjemňuje mikrostrukturu oceli a zlepšuje její homogenitu, což vede k rovnoměrnějším mechanickým vlastnostem. Normalizace se často používá k odstranění vnitřních pnutí a ke zlepšení tvářitelnosti oceli.
Jaké jsou základní metody tepelného zpracování oceli
- Kalení – rychlé ochlazení z austenitické fáze pomocí kalicích médií ke vzniku martenzitické struktury a zvýšení tvrdosti
- Popouštění – temperování kalené oceli při nižších teplotách ke snížení křehkosti a zvýšení houževnatosti
- Normalizace – zahřátí a volné ochlazení na vzduchu ke zjemnění mikrostruktury a homogenizaci mechanických vlastností
Tip: Při kalení je klíčové správně zvolit kalicí médium a teplotu kalení podle druhu oceli, protože nesprávné parametry mohou vést k prasklinám nebo deformacím. Tepelné zpracování oceli se tedy musí přizpůsobit konkrétním požadavkům na tvrdost, prokalitelnost a výslednou mikrostrukturu.
Tepelné zpracování oceli představuje základní způsob, jak upravit její vlastnosti pro různé průmyslové aplikace. Kalení, popouštění a normalizace jsou metody, které mění mikrostrukturu oceli a tím i její mechanické vlastnosti. Správná volba teplot a postupů vede k optimalizaci tvrdosti, pevnosti a houževnatosti oceli podle požadavků výroby.
Jak probíhá kalení oceli a jaké teploty se při něm používají
Kalení oceli patří mezi základní metody tepelného zpracování, které výrazně ovlivňují její mechanické vlastnosti. Proces začíná ohřevem oceli nad kritickou teplotu, čímž dochází k přeměně její mikrostruktury, a pokračuje rychlým ochlazením v kalicím médiu. Následující podsekce podrobně popisují jednotlivé fáze kalení, význam obsahu uhlíku i výběr vhodného kalicího média.
Austenitizace a její význam
Austenitizace je klíčovým krokem kalení, při němž se ocel zahřívá na teploty obvykle mezi 750 až 900 °C, tedy nad kritickou teplotou 727 °C. V této fázi dochází k přeměně feritické a perlitické mikrostruktury na homogenní austenitickou fázi, která je nezbytná pro dosažení požadovaných vlastností po následném ochlazení. Přesná teplota kalení závisí na chemickém složení oceli, zejména na obsahu uhlíku a legujících prvků, a je nutné ji přesně dodržet, aby nedošlo k přehřátí nebo nedostatečné transformaci. Správná austenitizace umožní při rychlém ochlazení vznik martenzitické struktury, která je charakteristická vysokou tvrdostí a pevností. Podle zdrojů eagri.cz austenitizace ovlivňuje nejen výslednou mikrostrukturu oceli, ale také její prokalitelnost, tedy schopnost proniknutí kalením do jádra materiálu.
Vliv obsahu uhlíku na kalitelnost
Obsah uhlíku je zásadní pro kalitelnost oceli, protože určuje, zda a jak efektivně vznikne tvrdá martenzitická struktura. Oceli s obsahem uhlíku nižším než 0,2 % se považují za nekalitelné, protože při ochlazování vzniká převážně měkčí feritická a perlitická mikrostruktura. Naopak oceli s 0,35 % uhlíku a více vykazují dobrou kalitelnost, kdy při správném tepelném zpracování a vhodném kalicím médiu vzniká tvrdý martenzit s tvrdostí až kolem 70 HRC. Vyšší obsah uhlíku zvyšuje tvrdost, ale zároveň může způsobit větší křehkost materiálu. Pro zajištění optimálních mechanických vlastností proto často následuje popouštění, které snižuje vnitřní pnutí a zlepšuje houževnatost. Martenzitická struktura, která vzniká kalením, je metastabilní a její kvalita přímo souvisí s prokalitelností materiálu, jež závisí na uhlíkové složce a dalších legujících prvcích.
Kalicí média a jejich vliv
Výběr kalicího média je klíčový pro rychlost ochlazování a tím i pro výslednou mikrostrukturu oceli. Nejčastěji se používají voda, olej a vzduch, přičemž každé médium má odlišné vlastnosti a ekologický dopad.
| Kalicí médium | Rychlost ochlazování | Výhody | Nevýhody | Ekologický dopad |
|---|---|---|---|---|
| Voda | Vysoká (až 100 °C/s) | Rychlé ochlazení, jednoduchost | Riziko praskání a deformace | Nutná filtrace, spotřeba vody |
| Olej | Střední (10-30 °C/s) | Mírnější ochlazování, menší deformace | Hořlavost, složitější údržba | Vyžaduje likvidaci oleje, riziko znečištění |
| Vzduch | Nízká (1-5 °C/s) | Bezpečné, ekologické | Vhodné jen pro oceli s nízkou kalitelností | Nízký dopad, úspora vody a oleje |
Rychlost ochlazování určuje, jak rychle se austenitická struktura mění v martenzit. Příliš rychlé ochlazení, například ve vodě, může vést k prasklinám a deformacím, což je častá chyba při kalení a popouštění oceli. Naopak pomalejší média jako olej nebo vzduch umožňují lepší kontrolu nad vznikem vnitřního pnutí. Z ekologického hlediska je vhodné preferovat kalicí média s nižším dopadem, například vzduch, pokud to pro daný druh oceli a požadované vlastnosti postačuje. Podle dat z portálu eagri.cz je také důležité správné hospodaření s kalicími médii, zejména s olejem, aby se minimalizovalo znečištění a zdravotní rizika.
Tip: Pro oceli s vyšším obsahem uhlíku a legur doporučuji nastavit teplotu kalení přesně podle výrobních norem a zvolit kalicí médium s ohledem na požadovanou tvrdost a minimalizaci rizika praskání. Při nesprávném nastavení teploty kalení může dojít k nedostatečné austenitizaci a tím i špatné martenzitické přeměně.
Jaký je postup a význam popouštění oceli
Popouštění je klíčový krok tepelného zpracování oceli, který následuje po kalení a slouží k úpravě mikrostruktury a mechanických vlastností materiálu. V této sekci se zaměříme na to, jak probíhá popouštění oceli, jaká je optimální teplota popouštění a jak tento proces ovlivňuje tvrdost, houževnatost a tažnost oceli.
Účel popouštění
Popouštění oceli slouží především ke snížení křehkosti, která vzniká po kalení vlivem tvorby martenzitické struktury. Kalením se zvýší tvrdost oceli, ale zároveň se v ní vytvoří vnitřní pnutí a zvýší její křehkost, což může vést k praskání nebo deformaci. Popouštěním dochází k uvolnění vnitřního pnutí a částečné přeměně martenzitu na jemnější mikrostrukturu, čímž se zvyšuje houževnatost a zlepšuje tažnost oceli. Tento proces je nezbytný pro dosažení rovnováhy mezi tvrdostí a odolností materiálu v praktickém využití.
Typické teploty a časy popouštění
Popouštění se obvykle provádí při teplotě popouštění kolem 450 °C, případně v rozmezí 400-600 °C v závislosti na druhu oceli a požadovaných vlastnostech. Teplota musí být dostatečně vysoká, aby umožnila přeměnu martenzitické struktury, ale nesmí dosahovat bodu austenitizace, která by narušila předchozí kalení. Doba popouštění závisí na tloušťce materiálu a může trvat od 1 do 3 hodin, přičemž ochlazování musí probíhat pomalu, aby nedošlo k novému vzniku vnitřního pnutí. Správná volba kalicí média a kontrola teploty jsou klíčové pro dosažení rovnoměrné mikrostruktury a optimálních mechanických vlastností.
Vliv popouštění na mechanické vlastnosti
Popouštění výrazně ovlivňuje vlastnosti oceli po kalení. Snižuje tvrdost oceli, která může po kalení dosahovat extrémních hodnot, a zároveň zvyšuje houževnatost a tažnost, což minimalizuje riziko prasknutí při namáhání. Pevnost v tahu se mírně snižuje, ale zlepšení houževnatosti a odstranění vnitřního pnutí zvyšují celkovou životnost a spolehlivost součástí. Vliv popouštění na vlastnosti oceli lze shrnout takto:
- snížení tvrdosti oceli na přijatelnou úroveň pro dané použití
- zvýšení houževnatosti a tažnosti díky jemnější mikrostruktuře
- snížení vnitřního pnutí a rizika praskání materiálu
- optimalizace pevnosti v tahu, která zajišťuje vyváženost mezi tvrdostí a pružností
Odborná rada: Při popouštění je důležité pečlivě dodržet teplotní režim a dobu, protože příliš vysoká teplota nebo příliš dlouhé popouštění může vést ke ztrátě prokalitelnosti a nežádoucímu změknutí oceli. Naproti tomu nedostatečné popouštění nezbaví materiál vnitřního pnutí a křehkosti, což představuje častou chybu v praxi. Popouštění se hodí zejména pro oceli s martenzitickou strukturou po kalení, méně vhodné je u ocelí s nízkou prokalitelností nebo při požadavcích na maximální tvrdost bez kompromisu na houževnatost.
Co je normalizace oceli a jaký má vliv na mikrostrukturu
Normalizace je jedním z klíčových procesů tepelného zpracování oceli, který významně ovlivňuje její mikrostrukturu a výsledné mechanické vlastnosti. Tento proces spočívá v ohřevu oceli nad kritickou teplotu, následovaném pomalejším ochlazováním na vzduchu. Díky tomu dochází ke zjemnění zrn a homogenizaci mikrostruktury, což přispívá ke zvýšení pevnosti a houževnatosti materiálu.
Postup normalizace
Normalizace oceli probíhá obvykle ohřevem na teplotu mezi 800 až 900 °C, která je nad kritickou hranicí 727 °C, při níž dochází k austenitizaci oceli. Po dosažení této teploty se ocel udržuje v peci po dobu 30 až 60 minut, aby se zajistilo rovnoměrné prohřátí a přeměna mikrostruktury na austenit. Následuje ochlazování na vzduchu, které je výrazně pomalejší než kalení ve speciálních kalicích médiích. Tento pomalejší průběh ochlazování umožňuje zrnitým strukturám růst kontrolovaným tempem, což vede ke zjemnění zrna a odstranění vnitřních pnutí vzniklých při předchozím zpracování.
- Ohřev nad 727 °C zajišťuje přechod do austenitické fáze
- Doba setrvání závisí na tloušťce a složení oceli
- Ochlazování na vzduchu vede k homogenní mikrostruktuře
Vliv normalizace na mikrostrukturu
Normalizace zlepšuje mikrostrukturu oceli zjemněním zrn, což je zásadní pro zvýšení pevnosti a houževnatosti materiálu. Zrno představuje jednotlivé krystalické oblasti v oceli, jejichž velikost přímo ovlivňuje mechanické vlastnosti. Při normalizaci dochází k rozbití hrubozrnných struktur vzniklých například při lití nebo kování a k vytvoření jemnější, rovnoměrnější mikrostruktury. Ta se skládá převážně z feritu a perlitické fáze, což zvyšuje odolnost vůči praskání a snižuje křehkost.
Homogenizace mikrostruktury také přispívá ke zvýšení prokalitelnosti oceli, tedy schopnosti pronikání kalicích médií a tvorbě žádoucí martenzitické struktury při následném kalení. Zároveň se zlepšuje tvrdost oceli, aniž by došlo k jejímu zbytečnému křehnutí. Tento efekt zajišťuje, že materiál je vhodnější pro další zpracování, například cementování nebo nitridování.
- Zjemnění zrn vede ke zvýšení pevnosti i houževnatosti
- Homogenizace zlepšuje mikrostrukturu oceli a její mechanické vlastnosti
- Lepší prokalitelnost usnadňuje následné kalení a tvorbu martenzitu
Rozdíl mezi normalizací a žíháním
Normalizace a žíhání jsou oba způsoby tepelného zpracování oceli, jejichž cílem je upravit mikrostrukturu, ale liší se hlavně rychlostí ochlazování. Normalizace zahrnuje ochlazování na vzduchu, což je rychlejší než u klasického žíhání, kde se ocel nechává vychladnout pomalu v peci nebo izolovaném prostředí. Díky tomu normalizace vytváří jemnější zrno a homogennější strukturu než žíhání.
Žíhání se používá především ke snížení vnitřních pnutí a ke zvýšení tvárnosti, zatímco normalizace zajišťuje lepší mechanické vlastnosti a připravuje ocel pro další tepelné zpracování, například kalení a popouštění. Proto je důležité správně zvolit mezi těmito metodami podle požadovaných výsledků.
- Normalizace ochlazuje rychleji na vzduchu, žíhání pomalu v peci
- Normalizace zjemňuje zrno více než žíhání
- Žíhání snižuje vnitřní pnutí, normalizace zlepšuje pevnost a houževnatost
Jak se měří prokalitelnost oceli a co je Jominyho zkouška
Pro správné nastavení tepelného zpracování oceli je klíčové znát její prokalitelnost. Měření této vlastnosti pomáhá určit, jak hluboko pronikne martenzitická struktura při kalení a jaké kalicí média použít. K tomu slouží standardizovaná metoda zvaná Jominyho zkouška, která využívá normalizovaný vzorek oceli.
Princip Jominyho zkoušky
Jominyho zkouška začíná austenitizací vzorku, tedy zahřátím oceli na teplotu nad 800 °C, která odpovídá přechodu do austenitické fáze. Následně se vzorek rychle ochladí vodou pouze na jednom konci, což simuluje podmínky kalení s intenzivním chlazením. Tvrdost oceli se pak měří v přesně stanovených intervalech od chlazeného čela, nejčastěji od 1,5 cm do 9 cm. Tento postup umožňuje zachytit změnu mikrostruktury oceli v hloubce a odhalit, jak daleko se martenzitická struktura vytvoří. Naměřené hodnoty tvrdosti oceli tak odrážejí její schopnost kalit se nejen na povrchu, ale i vnitřku materiálu.
Význam výsledků pro kalitelnost
Naměřená tvrdost v jednotlivých bodech Jominyho zkoušky přímo ukazuje prokalitelnost oceli, tedy schopnost dosáhnout požadované tvrdosti do určité hloubky. Vyšší tvrdost i v hlubších částech znamená lepší prokalitelnost a větší možnost použít méně agresivní kalicí média, například olej místo vody. Výsledky tak pomáhají zvolit optimální teplotu kalení a vhodný typ popouštění, aby mikrostruktura oceli byla správně upravena a materiál získal požadované mechanické vlastnosti. Správné nastavení tepelného zpracování oceli výrazně prodlužuje životnost výrobků a zabraňuje vzniku vnitřních pnutí či trhlin, které jsou častou chybou při nesprávném kalení a popouštění.
Tip: Pro výrobky s velkým průřezem je vhodné vybírat oceli s vysokou prokalitelností podle výsledků Jominyho zkoušky, zatímco pro tenké součásti postačuje ocel s nižší prokalitelností.
Jaké jsou speciální metody kalení
Speciální metody kalení představují pokročilé způsoby tepelného zpracování oceli, které umožňují dosažení specifických mikrostruktur a mechanických vlastností. Tyto techniky doplňují základní metody kalení a popouštění a často se používají tam, kde klasické postupy nestačí zajistit optimální tvrdost nebo houževnatost materiálu.
Izometrické kalení
Izometrické kalení spočívá v ochlazení oceli z austenitizační teploty v solné lázni na přibližně 500 °C. Tento způsob ochlazování vytváří bainitickou mikrostrukturu, která kombinuje vysokou tvrdost s lepší houževnatostí než martenzitická struktura vznikající při klasickém kalení. Díky tomu izometrické kalení často eliminuje potřebu následného popouštění, což šetří čas a snižuje riziko vzniku vnitřních pnutí. Bainitická struktura zlepšuje prokalitelnost oceli a její odolnost vůči praskání, což je výhodné například u konstrukčních ocelí s vyššími nároky na pevnost a houževnatost.
Termální kalení
Termální kalení probíhá ochlazením oceli z kalicí teploty do olejové lázně o teplotě 200-300 °C a následným vychladnutím na vzduchu. Olejová lázeň jako kalicí médium zpomaluje rychlost ochlazování, čímž se snižuje riziko vzniku trhlin a deformací. Tento postup vytváří martenzitickou strukturu s dostatečnou tvrdostí oceli, ale zároveň umožňuje lepší kontrolu mikrostruktury a mechanických vlastností než rychlé vodní kalení. Termální kalení se hodí pro oceli s nižší prokalitelností, kde je potřeba minimalizovat tepelné pnutí a dosáhnout rovnoměrného rozložení tvrdosti.
Povrchové kalení
Povrchové kalení se zaměřuje na vytvoření tvrdého povrchu a zachování houževnatého jádra, což je ideální kombinace pro nástroje, ložiska a jiné součásti vystavené vysokému opotřebení. Povrch oceli se kalí rychlým ochlazením pomocí lokálních kalicích médií, například vodou nebo vzduchem, zatímco jádro zůstává relativně měkké díky pomalejšímu ochlazení. Tento rozdíl ve tvrdosti výrazně zvyšuje odolnost proti opotřebení a zároveň zabraňuje křehnutí materiálu. Povrchové kalení vyžaduje přesné nastavení kalicí teploty a doby působení, aby mikrostruktura oceli správně zreagovala a vznikl požadovaný tvrdý povrch bez rizika prasklin.
Tip: Častou chybou při speciálních metodách kalení bývá nesprávné nastavení teploty a doby ochlazování, což může vést k nerovnoměrné mikrostruktuře a snížení tvrdosti oceli. Pro správné nastavení doporučuji vycházet z přesných technických dat pro konkrétní druh oceli a kalicí média.
Speciální metody kalení jsou vhodné především pro aplikace vyžadující specifické vlastnosti mikrostruktury, například zvýšenou houževnatost nebo kombinaci tvrdého povrchu s pružným jádrem. Naopak nejsou ideální pro všechny oceli – ty s vysokou prokalitelností a jednoduchou martenzitickou strukturou často nepotřebují tyto komplikované postupy.
Jaký vliv mají legující prvky na kalitelnost a volbu tepelného zpracování
Legující prvky výrazně ovlivňují kalitelnost oceli, která určuje rychlost a hloubku přeměny austenitu na martenzit během kalení. Přesné znalosti jejich účinků umožňují správně nastavit austenitizační teplotu, dobu ohřevu a volbu kalicího média tak, aby výsledná mikrostruktura splňovala požadované mechanické parametry, například tvrdost a houževnatost.
Hlavní legující prvky a jejich účinky
Chrom v oceli v koncentracích 0,5-2,0 % zvyšuje kalitelnost díky zpomalení izotermického rozpadu austenitu, což podporuje tvorbu martenzitu i ve větších průřezech. Mangan v rozsahu 0,3-1,5 % zvyšuje prokalitelnost a tvrdost, přičemž zvyšuje odolnost proti opotřebení díky tvorbě jemnější mikrostruktury. Nikl v množství 0,2-1,0 % zlepšuje homogenitu mikrostruktury a výrazně zvyšuje houževnatost, zejména při nízkých teplotách, čímž snižuje riziko křehkého lomu. Naopak síra v koncentracích nad 0,03 % snižuje kalitelnost, protože podporuje vznik křehkých sulfiddových fází a zhoršuje kvalitu povrchu po kalení.
Tyto prvky ovlivňují austenitizační teplotu, která se u legovaných ocelí pohybuje mezi 800 až 1300 °C v závislosti na složení. Vyšší obsah chromu a manganu zpravidla zvyšuje austenitizační teplotu a prodlužuje dobu ohřevu potřebnou k dosažení rovnoměrné austenitické mikrostruktury.
| Legující prvek | Rozsah obsahu (%) | Účinek na kalitelnost | Dopad na mikrostrukturu |
|---|---|---|---|
| Chrom | 0,5-2,0 | Zvyšuje kalitelnost | Podpora tvorby martenzitu |
| Mangan | 0,3-1,5 | Zvyšuje prokalitelnost | Jemnější a tvrdší struktura |
| Nikl | 0,2-1,0 | Zlepšuje homogenitu | Zvýšení houževnatosti při nízkých teplotách |
| Síra | > 0,03 | Snižuje kalitelnost | Tvorba křehkých sulfiddových fází |
Dopad na volbu tepelného zpracování
Vyšší kalitelnost díky legujícím prvkům umožňuje použít pomalejší kalicí média, jako je olej nebo vzduch, místo rychlého vodního kalení. To snižuje riziko vzniku prasklin a deformací, které jsou časté u rychlého ochlazení. Například ocel s obsahem chromu nad 1 % a manganem nad 0,8 % dosahuje tvrdosti až 60 HRC i v průřezech přes 20 mm při kalení olejem.
Volba tepelného zpracování závisí na prokalitelnosti, kterou legující prvky přímo ovlivňují, a na požadované mikrostruktuře. U vysoce legovaných ocelí s vysokou kalitelností lze aplikovat složitější postupy, jako je cementování nebo nitridování, které vyžadují přesné řízení teploty (např. cementování při 900-950 °C, nitridování při 500-600 °C) a kalicích médií, aby se dosáhlo tvrdého povrchu s houževnatým jádrem.
Správné nastavení austenitizační teploty a doby je klíčové pro dosažení rovnoměrné martenzitické struktury a tvrdosti v rozsahu 55-67 HRC. Přehřátí nad doporučenou teplotu může vést k růstu zrn a snížení mechanických vlastností, zatímco nedostatečná doba ohřevu způsobí neúplnou transformaci austenitu.
Tip: Častou chybou je použití příliš vysoké austenitizační teploty u ocelí s nízkým obsahem legujících prvků (méně než 0,3 % Cr a Mn), což způsobuje nerovnoměrnou mikrostrukturu a snížení tvrdosti pod 45 HRC. Pro tyto oceli doporučuji kalení ve vodě nebo rychlém oleji, aby se zabránilo tvorbě perlitické struktury.
Co je tepelné zpracování oceli a jak probíhá přímo souvisí s volbou legujících prvků, protože ty určují optimální teploty a média kalení, popouštění i normalizace pro dosažení požadovaných vlastností materiálu.
Časté dotazy (FAQ) k tepelnému zpracování oceli, kalení, popouštění a normalizaci
Otázka: Co je to tepelné zpracování oceli?
Tepelné zpracování oceli zahrnuje metody jako kalení, popouštění a normalizaci, které mění mikrostrukturu oceli za účelem zlepšení jejích mechanických vlastností, například tvrdosti a houževnatosti.
Otázka: Jaké jsou základní metody tepelného zpracování oceli?
Hlavní metody jsou kalení, které vytváří martenzitickou strukturu, popouštění pro obnovu houževnatosti, a normalizace, která zjemňuje mikrostrukturu a zvyšuje pevnost materiálu.
Otázka: Co je kalení oceli a jak probíhá?
Kalení je rychlé ochlazení oceli z austenitizační teploty, obvykle mezi 800-1300 °C, do kalicího média jako voda nebo olej. Tento proces zvyšuje tvrdost oceli vytvořením martenzitu.
Otázka: Jaké teploty se používají při kalení oceli?
Teplota kalení se pohybuje nad kritickou teplotou 727 °C, konkrétně mezi 800 a 1300 °C v závislosti na druhu oceli a požadované mikrostruktuře.
Otázka: Co je popouštění a kdy se používá?
Popouštění se provádí po kalení při teplotách kolem 450 °C, aby se snížila křehkost a zvýšila houževnatost oceli, přičemž se mírně snižuje tvrdost.
Otázka: Jaká je optimální teplota popouštění oceli?
Optimální teplota popouštění je obvykle mezi 400-550 °C, přičemž doba závisí na tloušťce materiálu, často několik hodin.
Otázka: Co znamená normalizace oceli?
Normalizace je ohřev oceli na 800-900 °C s následným chlazením na vzduchu, což vede k rovnoměrnější a jemnější mikrostruktuře než při žíhání.
Otázka: Jaký je rozdíl mezi kalením, popouštěním a normalizací?
Kalení rychle zvyšuje tvrdost tvorbou martenzitu, popouštění snižuje křehkost a zlepšuje houževnatost, normalizace zlepšuje homogenitu a pevnost mikrostruktury.
Otázka: Co je austenitizace a proč je důležitá?
Austenitizace je ohřev oceli nad 727 °C, při kterém se mění mikrostruktura na austenit, což je nezbytné pro úspěšné kalení.
Otázka: Jak kalicí média ovlivňují proces kalení?
Kalicí média jako voda, olej nebo vzduch určují rychlost ochlazování, což ovlivňuje tvorbu martenzitické struktury a výslednou tvrdost oceli.
Otázka: Jaký vliv má obsah uhlíku na prokalitelnost oceli?
Vyšší obsah uhlíku (nad 0,35 %) zlepšuje prokalitelnost a umožňuje dosažení tvrdosti až 70 HRC, zatímco nízkouhlíkové oceli se kalí obtížně.
Otázka: Co je Jominyho zkouška?
Jominyho zkouška měří prokalitelnost oceli testováním tvrdosti ve vzdálenostech od ochlazeného konce vzorku po austenitizaci.
Otázka: Jak popouštění ovlivňuje mechanické vlastnosti oceli?
Popouštění zvyšuje tažnost a houževnatost oceli, ale snižuje její tvrdost a pevnost v tahu.
Otázka: Jak probíhá povrchové kalení?
Povrchové kalení vytváří tvrdý povrch s martenzitickou strukturou a zachovává houževnaté jádro díky rychlému ochlazení pouze povrchu.
Otázka: Jaká jsou rizika špatného nastavení teploty kalení?
Na co si dát pozor: příliš vysoká teplota může způsobit zrnění mikrostruktury a snížení pevnosti, příliš nízká nedostatečné prokalování.
Otázka: Pro koho se hodí kalení a popouštění?
Tepelné zpracování je vhodné pro oceli konstrukční a nástrojové, nevhodné je pro velmi nízkouhlíkové oceli s nízkou prokalitelností.
Otázka: Co je martenzitická struktura?
Martenzitická struktura vzniká rychlým ochlazením austenitu, je tvrdá a křehká, proto vyžaduje následné popouštění.
Otázka: Jak probíhá cementování?
Cementování je proces, při kterém se povrch oceli obohacuje uhlíkem při 900 °C a více, čímž se zvyšuje jeho tvrdost.
Otázka: Co je nitridování a jak se liší od kalení?
Nitridování probíhá při nižších teplotách (500-600 °C) a zvyšuje tvrdost povrchu chemickou reakcí s dusíkem bez nutnosti kalení.
Otázka: Jak se liší normalizace od klasického žíhání?
Normalizace zahrnuje rychlejší ochlazení na vzduchu s výsledkem pevnější a jemnější mikrostruktury, klasické žíhání chlazení pomalejší s měkčím efektem.