Svařování pozinkovaných plechů vyžaduje zvláštní pozornost kvůli odpařování zinku, které může způsobit zinkovou horečku a další zdravotní rizika. Správná technika a ochranná opatření při svařování elektrodou zajistí pevné spoje a bezpečnou práci. Porozumění vlastnostem tohoto procesu je klíčem k úspěchu i prevenci nepříjemných komplikací.
🔑 Klíčové body
- Zinek má teplotu tání přibližně 420 °C, což je výrazně méně než ocel.
- Před svařováním je nutné odstranit zinkovou vrstvu minimálně 10-30 mm od svaru.
- Nejčastější metody svařování pozinkovaných plechů jsou MIG/MAG, TIG a MMA.
- Během svařování vznikají toxické výpary oxidu zinečnatého, proto je nutná dostatečná ventilace.
- Po svařování je potřeba obnovit ochrannou zinkovou vrstvu pomocí spreje nebo žárového zinkování.
Klíčové vlastnosti pozinkovaných plechů pro svařování
Pozinkované plechy mají specifické vlastnosti, které výrazně ovlivňují proces svařování. Zinek, hlavní složka pozinkované vrstvy, má teplotu tání přibližně 420 °C, což je výrazně nižší než teplota tání oceli. Při normální teplotě je zinek křehký, avšak zahřátím na 100-150 °C se jeho tvárnost výrazně zvyšuje. Tato fyzikální charakteristika zinku komplikuje svařování pozinkovaných plechů, protože zinková vrstva při dosažení vysokých teplot snadno odpařuje a může způsobit vznik škodlivých plynů, například zinku oxidů, které jsou spojeny se zdravotním rizikem známým jako zinková horečka.
Pozinkování samotné slouží jako ochrana oceli proti korozi a prodlužuje životnost materiálu, ale zároveň vytváří překážku pro svařovací proces. Proto je nutné při svařování pozinkovaných plechů elektrodou používat vhodné techniky, jako je pulzní režim svařování a ochranná atmosféra, které minimalizují odpařování zinku a snižují rizika spojená s jeho toxickými výpary.
Jaké jsou vlastnosti pozinkovaného plechu při svařování
Pozinkovaný plech vyžaduje pečlivou přípravu a kontrolu teplot, protože nevhodné svařování může vést k poškození zinkové vrstvy a snížení ochrany proti korozi. Správný návod na svařování pozinkovaných plechů zahrnuje odstranění zinkové vrstvy v místě svaru nebo použití speciálních postupů, které zohledňují fyzikální vlastnosti zinku a jeho reakci na vysoké teploty.
Příprava pozinkovaných plechů před svařováním
Příprava pozinkovaných plechů před svařováním vyžaduje pečlivý postup, který minimalizuje rizika spojená s odpařováním zinku a zinkovou horečkou. Správná příprava materiálu zajistí kvalitní svar a bezpečnost při práci.
Jak správně připravit pozinkovaný plech před svařováním?
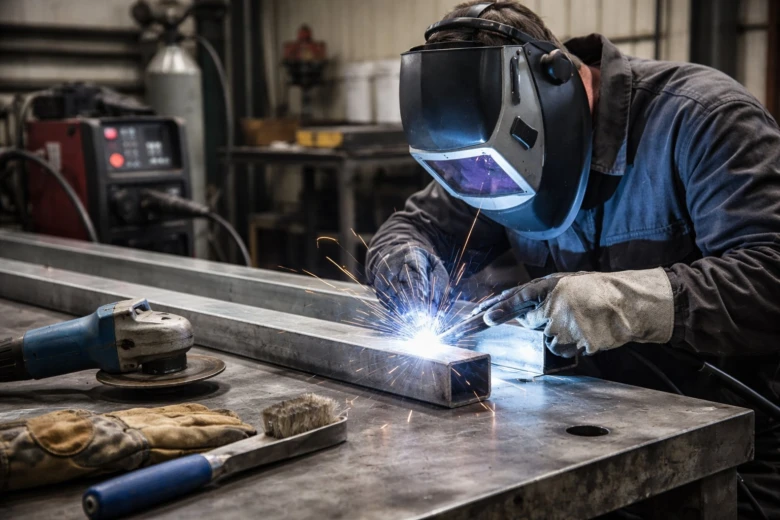
Před zahájením svařování pozinkovaného plechu je nutné mechanicky odstranit zinkovou vrstvu v minimálním rozsahu 10-30 mm od plánovaného svaru. K tomu se nejčastěji používá bruska s lamelovým kotoučem, která povrch efektivně očistí bez poškození podkladového kovu. Důležité je také důkladné odstranění mastnoty a jiných nečistot, které by mohly negativně ovlivnit přilnavost svaru a způsobit vznik pórů nebo trhlin ve svaru. Tento krok je klíčový pro eliminaci oxidace při svařování pozinkovaných plechů. Správná příprava výrazně snižuje riziko vzniku zinkové horečky, což je zdravotní riziko způsobené odpařováním zinku během svařování pozinku.
Existují elektrody vhodné pro svařování přes zinkovou vrstvu?
Ano, speciální elektrody umožňují svařování pozinkovaných plechů elektrodou přes tenkou zinkovou vrstvu bez nutnosti úplného odstranění zinku. Tyto elektrody mají povlak, který stabilizuje oblouk a snižuje vznik oxidů, čímž zlepšují kvalitu svaru. Při použití těchto elektrod je však třeba správně nastavit parametry svařování, například proud a napětí, a často je vhodné použít pulzní režim svařování, který omezuje tepelné zatížení materiálu a odpařování zinku. Pečlivá kontrola kvality svaru je nezbytná, protože i malé množství zinku může způsobit defekty, jako jsou póry nebo praskliny. Tento přístup zvyšuje efektivitu práce, ale není vhodný pro všechny typy pozinkovaných plechů, zejména tam, kde je zinková vrstva silná nebo nerovnoměrná.
Tip: Častou chybou je nedostatečné odstranění zinku kolem svaru, což vede k poruchám svaru a zvýšenému riziku zdravotních potíží při svařování pozinku.
Metody svařování pozinkovaných plechů
Jaké metody svařování jsou nejvhodnější pro pozinkované plechy?
Nejčastěji se pro svařování pozinkovaných plechů používají metody MIG/MAG, TIG a MMA, přičemž volba závisí na tloušťce materiálu a přístupu ke svaru. MIG/MAG je vhodný pro plechy střední tloušťky (0,8-4 mm) a často se používá s pulzním režimem, který reguluje teplotu svaru a omezuje odpařování zinku při teplotách nad 420 °C. TIG svařování využívá wolframovou elektrodu a argon jako ochrannou atmosféru, což umožňuje přesnou kontrolu svarové lázně a je ideální pro tenké plechy do 2 mm. MMA metoda je vhodná pro svařování v těžko přístupných místech bez ochranného plynu, ale vyžaduje důkladné odstranění zinku, protože zinek snižuje přilnavost elektrody a zvyšuje riziko vzniku pórů. Laserové svařování nabízí vysokou přesnost a minimální tepelně ovlivněnou zónu, čímž minimalizuje poškození zinkové vrstvy a omezuje odpařování zinku. Alternativou je pájení (brazing), které probíhá při nižších teplotách (okolo 450 °C), čímž se výrazně snižuje riziko odpařování zinku.
| Metoda svařování | Vhodnost | Výhody | Nevýhody |
|---|---|---|---|
| MIG/MAG | Plechy 0,8-4 mm | Pulzní režim omezuje přehřátí a odpařování zinku | Vyšší riziko zinkové horečky bez dostatečného větrání |
| TIG | Tenké plechy do 2 mm | Přesná kontrola svaru, argon stabilizuje oblouk | Pomalejší proces a vyšší náklady na vybavení |
| MMA | Těžko přístupná místa | Nevyžaduje ochranný plyn, vhodné pro znečištěné plochy | Větší rozstřik, nižší kvalita svaru |
| Laserové svařování | Vysoká přesnost | Minimální tepelně ovlivněná zóna, nízké odpařování zinku | Vyšší investiční náklady |
| Pájení (brazing) | Nízkoteplotní spoje | Minimalizuje odpařování zinku, vhodné pro tenké plechy | Nižší pevnost spoje než u svařování |
Jaké jsou tipy pro správné svařování pozinkovaných plechů?
Při svařování pozinkovaných plechů doporučuji používat pulzní režim svařování, který udržuje teplotu svaru podstatně pod 600 °C, čímž snižuje odpařování zinku a minimalizuje vznik pórů. Ochranná atmosféra by měla být tvořena směsí argonu s 15-25 % CO₂, což stabilizuje oblouk a snižuje rozstřik kovu. Před svařováním je nezbytné mechanicky odstranit zinkovou vrstvu v oblasti svaru alespoň do šířky 10-30 mm, aby se zabránilo vzniku vad svaru a toxickému odpařování zinku. Použití speciálních elektrod s povlakem umožňuje svařování přes tenkou vrstvu zinku, ale vždy za cenu zvýšené opatrnosti a kontroly svaru. Bezpečnostní opatření zahrnují důkladné větrání pracovního prostoru, použití respirátoru určeného pro kovové dýmy a ochranných oděvů, protože inhalace oxidů zinku může vyvolat zinkovou horečku s příznaky jako horečka, bolesti hlavy a únava.
| Tipy pro správné svařování | Důvod |
|---|---|
| Používat pulzní režim | Reguluje teplotu svaru a omezuje odpařování zinku |
| Zajistit ochrannou atmosféru argon + 15-25 % CO₂ | Stabilizuje oblouk a snižuje rozstřik kovu |
| Mechanicky odstranit zinkovou vrstvu 10-30 mm od svaru | Zlepšuje kvalitu svaru a snižuje riziko vzniku pórů |
| Používat speciální elektrody pro pozinkované plechy | Umožňuje svařování přes tenkou zinkovou vrstvu |
| Zajistit dostatečné větrání a ochranné pomůcky | Chrání proti toxickým výparům a zinkové horečce |
Častá chyba: Nedostatečné odstranění zinkové vrstvy vede k tvorbě pórů a nestabilnímu oblouku, což výrazně snižuje pevnost svaru a zvyšuje zdravotní rizika.
Pro koho se svařování pozinkovaných plechů hodí: Metody jako MIG/MAG a TIG jsou vhodné pro profesionální dílny s dostatečným vybavením a zkušenostmi. Naopak MMA je vhodná pro opravy v terénu nebo v omezených prostorách, kde není možné zajistit ochranný plyn. Pájení je vhodné pro tenkostěnné plechy a spoje s nižší mechanickou zátěží.
Odborná rada: Při svařování pozinkovaných plechů vždy dodržujte bezpečnostní opatření a nepodceňujte přípravu materiálu, protože správná příprava a volba metody výrazně ovlivní kvalitu a životnost svaru.
Bezpečnostní opatření při svařování pozinkovaných plechů
Při svařování pozinkovaných plechů dochází k odpařování zinku, jehož teplota tání je přibližně 420 °C, což je výrazně nižší než u oceli. Tento proces uvolňuje toxické výpary oxidu zinečnatého (ZnO), které mohou vyvolat zinkovou horečku – akutní stav s příznaky jako bolesti hlavy, horečka, zimnice, únava a nevolnost. Proto je nezbytné zajistit správnou ochranu a bezpečnostní opatření.
- Zajistěte intenzivní ventilaci pracovního prostoru, ideálně s odsáváním zplodin přímo u svaru, aby se toxické výpary rychle odváděly a nedocházelo k jejich hromadění.
- Používejte respirátor s filtrem proti kovovým dýmům, například s filtrem třídy P3, který účinně chrání dýchací cesty před inhalací oxidu zinečnatého.
- Noste svářečskou kuklu s optickou třídou minimálně 3-5 a integrovanou filtrační jednotkou, která chrání oči i dýchací cesty před škodlivými parami a UV zářením.
- Regulujte teplotu svaru pomocí pulzního režimu svářečky, který snižuje přehřívání a odpařování zinku, čímž minimalizujete vznik pórů a defektů svaru.
- Používejte ochrannou atmosféru svařování s inertními plyny (například argon nebo směs Ar/CO₂), která zabraňuje oxidaci a stabilizuje oblouk.
- Pravidelně dělejte přestávky ke snížení teploty materiálu a zabránění přehřátí, čímž omezíte nadměrné uvolňování zinku.
- Při přípravě povrchu odstraňte zinkovou vrstvu minimálně 10-30 mm od místa svaru, abyste snížili množství odpařovaného zinku a riziko toxických výparů.
Tip: Jak předejít zinkové horečce při svařování pozinku? Kromě použití respirátoru a svářečské kukly s filtrační jednotkou je klíčové pracovat v dobře větraném prostředí s odsáváním a minimalizovat dobu expozice výparům. Tento přístup výrazně snižuje riziko akutních i chronických zdravotních problémů spojených se svařováním pozinkovaných plechů.
Řízení teploty a chlazení během svařování
Řízení teploty a chlazení během svařování pozinkovaných plechů je klíčové pro minimalizaci rizik, jako je odpařování zinku a vznik pórů ve svaru. Správná teplota a vhodné chlazení zlepší kvalitu spoje a snižují zdravotní rizika, například zinkovou horečku.
Vliv teploty na odpařování zinku a kvalitu svaru
Zinek taje při teplotě kolem 420 °C, ale během svařování pozinkovaných plechů elektrodou může teplota dosahovat i přes 1000 °C. Vysoká teplota způsobuje rychlé odpařování zinku, které vytváří póry a dutiny ve svaru, čímž snižuje pevnost spoje a zhoršuje jeho těsnost. Proto je důležité kontrolovat teplotní limity a délku svařování, aby se tyto vady minimalizovaly.
Použití pulzního režimu pro řízení teploty
Pulzní režim svařování představuje střídání vysokých a nízkých proudů, díky čemuž se teplota svaru lépe reguluje. Tento režim snižuje rozstřik a omezuje nadměrné odpařování zinku, což přispívá k čistším a kvalitnějším svarům při svařování pozinkovaných plechů.
Metody chlazení během svařování
Chlazení lze provádět mechanicky pomocí kovové podložky pod svařovaným plechem nebo chemicky aplikací chladivého gelu. Oba způsoby pomáhají udržovat teplotu v bezpečných mezích a snižují riziko poškození zinkové vrstvy.
- Připravte plechy – odstraňte mechanicky zinkovou vrstvu v místě svaru, aby se snížilo odpařování zinku.
- Zvolte pulzní režim – nastavte svařovací přístroj tak, aby střídal proudy a reguloval teplotu.
- Použijte chlazení – umístěte kovovou podložku nebo naneste chladivý gel před svařováním.
- Provádějte svařování v krátkých intervalech – krátké pauzy omezí přehřátí a sníží vznik pórů.
Tip: Častou chybou je příliš dlouhé nepřerušované svařování, které výrazně zvyšuje riziko odpařování zinku a tvorby pórů. Tento postup je vhodný pro standardní pozinkované plechy, ale nehodí se pro silně poškozené nebo silně znečištěné povrchy, kde je lepší použití jiných technik nebo předúprava.
Obnova ochranné zinkové vrstvy po svařování
Po svařování pozinkovaných plechů dochází k odstranění zinkové vrstvy v oblasti svaru a jejímu okolí vlivem teploty přesahující 420 °C, což způsobuje ztrátu antikorozní ochrany. Proto je nezbytné obnovit zinkový povlak co nejdříve po dokončení svařovacího procesu, aby se zabránilo vzniku koroze.
Nejčastěji používané metody obnovy ochranné vrstvy zahrnují:
- Zinkový sprej – aplikuje se na očištěný svar a okolí, vhodný pro opravy a menší plochy do 30 cm; obsahuje práškový zinek s vysokým podílem čistoty, který po zaschnutí vytvoří ochrannou vrstvu s tloušťkou 20-50 mikrometrů
- Žárové zinkování – ponoření svařeného dílu do roztaveného zinku o teplotě cca 450 °C; poskytuje homogenní a odolnou vrstvu s tloušťkou od 50 do 150 mikrometrů, vhodné pro větší a silnější díly, kde je potřeba dlouhodobá ochrana
- Elektrolytická obnova – méně častá, ale přesná metoda nanášení tenké zinkové vrstvy elektrochemickou cestou; používá se především pro tenké plechy a díly s přesnými rozměry, kde je nutná rovnoměrná vrstva bez změny rozměrů
Tip: Pro minimalizaci poškození zinkové vrstvy během svařování doporučuji používat pulzní režim svařování a ochrannou atmosféru (například směs argonu a CO₂), které snižují teplotní špičky a omezují odpařování zinku. Správná obnova zinkové vrstvy po svařování eliminuje riziko oxidace svaru a zajišťuje dlouhodobou antikorozní ochranu.
Na co si dát pozor: častou chybou je aplikace zinkového spreje na neodmaštěný nebo hrubě znečištěný povrch, což vede ke špatné přilnavosti a rychlému opotřebení ochranné vrstvy.
Obnova zinku je vhodná zejména u konstrukcí vystavených vlhkému prostředí, zatímco u dílů s minimálním korozním namáháním lze zvážit pouze základní ochranu.
Speciální elektrody a moderní přístupy při svařování pozinku
Speciální elektrody umožňují svařování pozinkovaných plechů elektrodou bez nutnosti úplného odstranění zinkové vrstvy. Tento přístup zkracuje přípravu a snižuje rizika spojená s odpařováním zinku, které mohou způsobit zinkovou horečku. Pro úspěšné svařování pozinku je nezbytné správně nastavit parametry svařování, například použít pulzní režim a zajistit ochrannou atmosféru svařování. Na co si dát pozor: špatné nastavení může vést k poruchám svaru nebo zvýšenému riziku toxických výparů. Speciální elektrody svařování pozinkovaných plechů tak představují efektivní řešení, avšak vyžadují precizní kontrolu procesu a dodržení bezpečnostních opatření při svařování pozinku.
Dopad ochranných atmosfér a optimalizace parametrů svařování
Použití správné ochranné atmosféry při svařování pozinkovaných plechů výrazně ovlivňuje kvalitu svaru a snižuje riziko odpařování zinku, které může vést k tvorbě škodlivých zplodin známých jako zinková horečka. Směsi argonu a CO₂ stabilizují svařovací oblouk a omezují rozstřik, což zlepšuje výslednou pevnost a vzhled spoje. Optimalizace pulzního režimu svařování podle tloušťky plechu pomáhá regulovat teplotu svaru a minimalizovat poškození zinkové vrstvy. Tento přístup představuje klíčový návod na svařování pozinkovaných plechů elektrodou, kde správné nastavení parametrů eliminuje nejčastější chyby a výrazně snižuje rizika spojená s odpařováním zinku.
Časté dotazy k svařování pozinkovaných plechů
Otázka: Jaké jsou teplotní limity při svařování pozinkovaných plechů?
Zinek taje přibližně při 420 °C, proto je nutné kontrolovat teplotu svaru, aby se minimalizovalo odpařování zinku a omezilo riziko vzniku pórů ve svaru.
Otázka: Jak správně připravit pozinkované plechy před svařováním?
Odstraňte zinkovou vrstvu minimálně 10-30 mm od místa svaru pomocí brusky a očistěte povrch od mastnoty, aby se zlepšila kvalita svaru a snížila toxická rizika.
Otázka: Které metody svařování jsou vhodné pro pozinkované plechy?
Nejčastěji se používají metody MIG/MAG, TIG a MMA; MIG/MAG je ideální pro střední tloušťky plechů a umožňuje lepší kontrolu ochranné atmosféry svařování.
Otázka: Jak se vyhnout zinkové horečce při svařování?
Používejte respirátor, svařujte v dobře větraných prostorách a vždy mějte ochranné pomůcky, protože odpařování zinku může způsobit toxické výpary.
Otázka: Lze svařovat pozinkované plechy bez odstranění zinku?
Ano, pomocí speciálních elektrod lze svařovat přes tenkou vrstvu zinku, ale je potřeba přesné nastavení parametrů a důkladná kontrola svaru.
Otázka: Jak obnovit ochrannou zinkovou vrstvu po svařování?
Pro malé plochy použijte zinkový sprej, u větších dílů je vhodné žárové zinkování, které zajistí účinnou ochranu proti korozi.
Otázka: Jaký vliv má ochranná atmosféra na svařování pozinku?
Směs argonu a CO₂ stabilizuje oblouk a snižuje rozstřik, čímž minimalizuje odpařování zinku a zlepšuje kvalitu svaru.
Otázka: Co způsobuje vznik pórů ve svaru pozinkovaného plechu?
Příliš vysoká teplota nad 420 °C vede k odpařování zinku, které vytváří pory a dutiny ve svaru, což oslabuje spoj.
Otázka: Jak lze řídit teplotu během svařování pozinku?
Používá se pulzní režim svařování a časté přestávky ke snížení teploty materiálu, případně i chlazení, aby se předešlo přehřátí.
Otázka: Jaké jsou nejčastější chyby při svařování pozinku?
Nedostatečné odstranění zinku, špatná ventilace a vysoká teplota často vedou k vadám svaru a zdravotním rizikům, proto je nutná pečlivá příprava a ochrana.
Otázka: Proč je svařování pozinkovaných plechů obtížné?
Nízká teplota tání zinku a vznik toxických výparů komplikují proces a vyžadují speciální postupy a bezpečnostní opatření.
Otázka: Jak dlouho trvá svařování pozinkovaného plechu?
Doba závisí na tloušťce plechu a zvolené metodě; doporučují se pravidelné přestávky k ochlazení, aby se teplota nevystoupila nad kritickou hranici 420 °C.