Vrtání kalené oceli vyžaduje speciální přístup kvůli vysoké tvrdosti materiálu, která běžné nástroje rychle opotřebuje. Použití tvrdokovových nebo HSS-Co vrtáků spolu s dostatečným chlazením řezným olejem zajistí přesné a čisté otvory bez poškození. Správné popouštění kovu pak zmírňuje vnitřní pnutí a zvyšuje odolnost výsledného dílu.
🔑 Klíčové body
- Kalená ocel s tvrdostí HRC55 až HRC65 vyžaduje tvrdokovové vrtáky s úhlem břitu 120° až 140°.
- Otáčky vrtání pro průměr vrtáku 4-6 mm jsou doporučovány mezi 1500-2500 ot./min.
- Při vrtání je nutné chladit vrták kapalinou nebo dělat přestávky kvůli teplotám přesahujícím 300 °C.
- Popouštění kalené oceli probíhá při teplotách mezi 180-650 °C, doba závisí na požadovaných vlastnostech kovu.
- Před vrtáním vždy pevně upněte materiál a označte místo vrtání důlčíkem, aby vrták neklouzal.
Jak vybrat správný vrták na kalenou ocel
Pro vrtání kalené oceli s tvrdostí HRC55 až HRC65 je nejvhodnější volbou tvrdokovový vrták s úhlem břitu mezi 120° a 140°. Alternativou jsou HSS-Co vrtáky obsahující přibližně 5 % kobaltu, které díky zvýšené tepelné odolnosti lépe snášejí náročné podmínky vrtání. Správný úhel břitu významně ovlivňuje kvalitu a životnost vrtáku při práci s kalenou ocelí.
Tvrdokovové vrtáky se vyznačují vysokou tvrdostí a odolností proti opotřebení, díky čemuž zvládají vrtání do kalené oceli bez rychlého otupení. HSS-Co vrtáky (vyšší rychlořezná ocel s kobaltem) zase lépe odolávají přehřívání, což je při vrtání kalené oceli velmi důležité. Použití řezného oleje podporuje chlazení vrtáku a zabraňuje přehřívání, čímž prodlužuje jeho životnost a zlepšuje kvalitu otvoru.
Tabulka: Vlastnosti vrtáků vhodných na kalenou ocel
| Typ vrtáku | Obsah kobaltu | Úhel břitu | Vhodnost pro kalenou ocel HRC55 – HRC65 | Poznámka |
|---|---|---|---|---|
| Tvrdokovový vrták | 0 % | 120° – 140° | Vysoká | Vysoká tvrdost, odolnost |
| HSS-Co vrták | 5 % | 118° – 130° | Střední až vysoká | Lepší tepelná odolnost |
| Standardní HSS | 0 % | 118° | Nízká | Nevhodný pro kalenou oceli |
Tip: Při vrtání kalené oceli je častou chybou použití nevhodného vrtáku nebo nedostatečné chlazení, což vede k rychlému otupení a poškození materiálu. Pro profesionální výsledky doporučuji zvolit tvrdokovový vrták nebo HSS-Co s dostatečným chlazením řezným olejem.
Pokud se ptáte, jak správně vrtat kalenou ocel, volba kvalitního vrtáku je základním předpokladem, který výrazně ovlivní průběh a výsledek vrtání.
Nastavení otáček a tlaku při vrtání kalené oceli
Správné nastavení otáček vrtání je klíčové pro úspěšné zpracování kalené oceli, která má vysokou tvrdost a vyžaduje nástroje s vysokou odolností, například tvrdokovové nebo HSS-Co vrtáky. Otáčky vrtáku závisí především na jeho průměru a tvrdosti materiálu. Pro průměry vrtáků 4-6 mm se doporučuje rychlost mezi 1500 a 2500 otáčkami za minutu. Při vyšších otáčkách může dojít k přehřátí vrtáku, což snižuje jeho životnost a kvalitu vrtání.
Tlak při vrtání by měl být dostatečný, aby vrták pronikl materiálem, ale zároveň nesmí být příliš velký, protože způsobuje lámání vrtáku a nadměrné tepelné namáhání. Přiměřený tlak spolu s použitím řezného oleje pomáhá snižovat tření a teplotu v místě vrtání, čímž se zvyšuje přesnost a prodlužuje životnost nástroje.
Kolik otáček použít při vrtání kalené oceli
| Průměr vrtáku (mm) | Doporučené otáčky (ot./min) | Typ vrtáku |
|---|---|---|
| 3 | 2500-3000 | HSS-Co, tvrdokovové |
| 4-6 | 1500-2500 | HSS-Co, tvrdokovové |
| 7-10 | 1000-1500 | HSS-Co, tvrdokovové |
Tip: Příliš vysoké otáčky způsobují přehřátí vrtáku a kalené oceli, což vede k rychlému opotřebení a zhoršení tolerance otvoru. Naopak příliš nízké otáčky mohou prodloužit dobu vrtání a způsobit otupení nástroje.
Podle zdroje EAGRI.CZ je pravidelné chlazení vrtáku a používání řezného oleje zásadní pro úspěšné vrtání kalené oceli. Tento návod na vrtání kalené oceli pomáhá minimalizovat chyby při vrtání kalené oceli a dosáhnout kvalitních výsledků.
Více informací k tématu najdete v oficiálním zdroji: Ministerstvo zemědělství ČR.
Postup vrtání kalené oceli krok za krokem
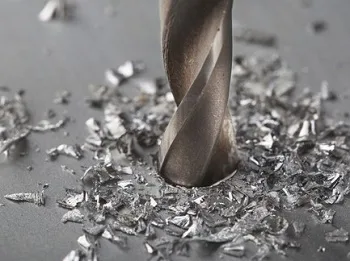
Při vrtání kalené oceli je nezbytné dodržet přesný postup, který minimalizuje riziko poškození materiálu i vrtáku. Následující kroky vás provedou správnou přípravou, chlazením a postupným vrtáním otvoru, čímž zajistíte kvalitní výsledek bez zbytečných komplikací.
Příprava a upevnění materiálu
Materiál pevně upněte ve svěráku, protože držení v ruce může vést k pohybu a nepřesnostem při vrtání. Pro přesné umístění otvoru použijte důlčík, který na povrchu vytvoří malý zářez a zabrání klouzání vrtáku během začátku vrtání. Správné upnutí materiálu a značení jsou klíčové pro precizní práci, protože tvrdost kalené oceli vyžaduje maximální stabilitu a přesnost.
Vrtání a chlazení
Používejte řezný olej k chlazení vrtáku, což výrazně snižuje tření a přehřátí, které by mohlo způsobit rychlé opotřebení nebo lámání nástroje. HSS-Co vrtáky a tvrdokovové vrtáky jsou vhodné pro kalenou ocel, ale bez dostatečného chlazení se jejich životnost výrazně zkracuje. Přestávky při vrtání jsou nezbytné, protože umožňují vrtáku vychladnout a udržet optimální řezný výkon. Obvyklý interval je po každých 10-15 sekundách vrtání krátce zastavit a aplikovat řezný olej.
Postupné zvětšování otvoru
Začněte vrtat malým vrtákem o průměru přibližně 3 mm, který vytvoří pilotní otvor. Poté pokračujte postupným zvětšováním průměru vrtáku, dokud nedosáhnete požadované velikosti otvoru. Tento postup vrtání kalené oceli krok za krokem minimalizuje zatížení vrtáku a pomáhá zachovat přesnou toleranci otvoru. Postupné vrtání je také prevencí proti praskání materiálu a zajišťuje čistý řez bez otřepů.
- Upnutí materiálu – pevně zajistěte ve svěráku, aby se zabránilo pohybu
- Značení důlčíkem – vytvořte zářez pro přesné vedení vrtáku
- Vrtání pilotního otvoru – použijte malý vrták (cca 3 mm)
- Chlazení řezným olejem – aplikujte při vrtání pro snížení tření
- Přestávky při vrtání – pravidelně zastavte pro ochlazení vrtáku
- Postupné zvětšování průměru – pokračujte až na požadovaný rozměr
Tip: Častá chyba je nedostatečné chlazení vrtáku, které vede k jeho přehřátí a rychlému opotřebení. Pro koho se vrtání kalené oceli hodí: pro kutilské i průmyslové aplikace s tvrdými materiály. Naopak nedoporučuje se pro amatéry bez vhodného vybavení a znalostí, protože špatný postup může poškození materiálu výrazně zhoršit.
Chlazení vrtáku při vrtání kalené oceli
Chlazení vrtáku patří mezi zásadní faktory ovlivňující kvalitu vrtání kalené oceli s tvrdostí HRC55 až HRC65 a životnost vrtáku. Přehřátí nad 300 °C způsobuje ztrátu tvrdosti břitu a může vést k prasknutí nástroje, proto je nutné teplotu udržovat pod touto hranicí.
Typy chladicích kapalin
Pro vrtání kalené oceli se doporučuje používat řezný olej nebo strojní olej, které výrazně snižují tření a teplotu vrtáku. Řezný olej prodlužuje životnost tvrdokovových i HSS-Co vrtáků s 5% kobaltu, které jsou vhodné pro kalenou ocel a nerez s tvrdostí až 60 HRC. Voda se nedoporučuje kvůli riziku tepelných šoků, které vznikají při rychlém ochlazení rozpáleného vrtáku a často vedou k jeho prasknutí.
Doporučení pro správné chlazení
Chlazení vrtáku provádějte nepřetržitě během vrtání kalené oceli, ideálně aplikací řezného oleje přímo na břit. Pokud nepřetržité chlazení není možné, dělejte pravidelné přestávky a vrták vždy vyjměte z otvoru, aby se mohl ochladit a odvodit třísky. Tento postup snižuje riziko přehřátí a ztráty tvrdosti vrtáku, čímž minimalizuje opotřebení a lámání nástroje.
Tip: Častou chybou je vrtání kalené oceli bez dostatečného chlazení, což vede k rychlému otupení nebo prasknutí vrtáku. Pro koho se chlazení hodí: pro všechny, kdo vrtají materiály s tvrdostí nad 55 HRC. Pro koho NE: při vrtání měkkých ocelí, kde není tak kritická tepelná odolnost vrtáku.
Popouštění kalené oceli: teploty a doba
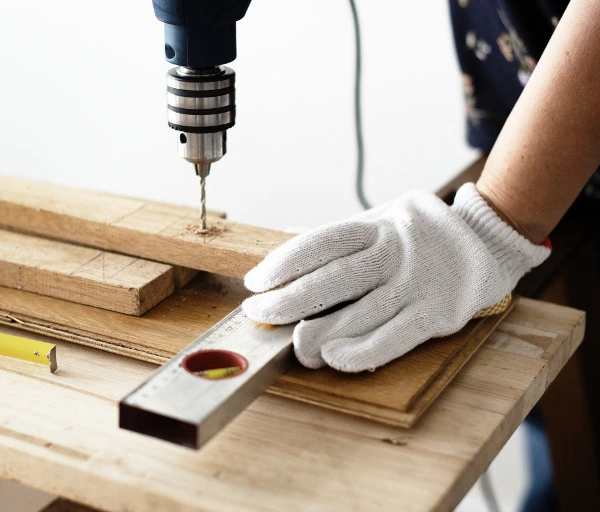
Popouštění kalené oceli je klíčovým krokem po vrtání, který výrazně ovlivňuje výsledné vlastnosti materiálu. Tento proces probíhá při teplotách od 180 do 650 °C, přičemž doba popouštění se pohybuje od několika minut až po několik hodin v závislosti na požadované tvrdosti a houževnatosti. Správné popouštění snižuje křehkost kalené oceli a zvyšuje její houževnatost, což zabraňuje vzniku trhlin a deformací po vrtání.
Pokud se ptáte, proč a jak popouštět kalenou ocel, odpověď spočívá v tom, že kalená ocel má vysokou tvrdost, která znesnadňuje vrtání pomocí standardních HSS-Co vrtáků nebo tvrdokovových vrtáků bez vhodného chlazení a řezného oleje. Po vrtání proto často následuje popouštění, aby se obnovila rovnováha mezi tvrdostí a pružností materiálu.
Doporučený postup popouštění kalené oceli po vrtání
| Teplota popouštění (°C) | Doba popouštění | Vliv na vlastnosti materiálu |
|---|---|---|
| 180-250 | 1-2 hodiny | Snížení vnitřního pnutí, mírné zvýšení houževnatosti |
| 300-400 | 1-3 hodiny | Výrazné snížení křehkosti, zlepšení pružnosti |
| 500-650 | 30 min až 2 hodiny | Výrazné snížení tvrdosti, značné zvýšení houževnatosti |
Tip: Popouštění kalené oceli před vrtáním se doporučuje u velmi tvrdých materiálů, aby se snížilo riziko prasknutí vrtáku a usnadnilo vrtání. Po vrtání je nutné popouštění vždy provést, pokud je vyžadována vyšší pevnost a odolnost dílu.
Popouštění kalené oceli správným teplotním režimem a dostatečnou dobou výrazně prodlužuje životnost nástrojů a kvalitu opracovaného povrchu. Na co si dát pozor: příliš vysoká teplota nebo příliš dlouhá doba mohou vést ke ztrátě požadované tvrdosti, což může být nežádoucí u nosných či opotřebovaných součástí.
Nejčastější chyby při vrtání a popouštění kalené oceli
Nejčastější chyby při vrtání kalené oceli a jak se jim vyhnout
Při vrtání kalené oceli s tvrdostí HRC55 až HRC65 (2000-2080 N/mm²) často dochází k poškození materiálu i vrtáku kvůli nevhodnému výběru nástroje. Použití klasických ocelových vrtáků místo tvrdokovových nebo HSS-Co vrtáků s 5% kobaltu vede k rychlému otupení, praskání břitu a zhoršení kvality otvoru. Nevhodný vrcholový úhel vrtáku (menší než 120° u tvrdokovových nebo 135° u HSS-Co) rovněž zvyšuje odpor při vrtání.
Příliš vysoké otáčky vrtání, například nad 3000 ot./min pro průměry do 3 mm, způsobují přehřátí vrtáku, jeho deformaci a lámání. Naopak otáčky pod doporučenými hodnotami (např. méně než 500 ot./min u vrtáků nad 10 mm) vedou k nerovnoměrnému řezu a nepřesným otvorům. Nedostatečné chlazení řezným olejem nebo mazivem během vrtání zvyšuje teplotu na hraně vrtáku nad 200 °C, což způsobuje rychlé opotřebení a riziko prasknutí.
Při popouštění kalené oceli je kritické dodržet teploty mezi 150 až 200 °C a dobu zahřívání 1 až 2 hodiny, aby nedošlo k nežádoucí změně tvrdosti a strukturálnímu oslabení materiálu. Příliš vysoké teploty nad 300 °C vedou k přeměně kalené struktury na měkčí fázi, což snižuje mechanickou pevnost.
- Volit výhradně tvrdokovové vrtáky s úhlem břitu 120° – 140° nebo HSS-Co vrtáky s 5% kobaltu a vrcholovým úhlem 135°
- Nastavit otáčky podle průměru vrtáku a tvrdosti materiálu: například 2000-3000 ot./min pro 1-3 mm, 1000-1500 ot./min pro 7-10 mm, 500-1000 ot./min pro vrtáky nad 10 mm
- Používat nepřetržité chlazení řezným olejem nebo strojním olejem, vyhýbat se nalévání studené vody na horký vrták
- Dodržovat popouštěcí teploty 150-200 °C a dobu 1-2 hodiny pro zachování tvrdosti a pevnosti kalené oceli
Tip: Nejčastější chybou je přehřívání vrtáku kvůli vysokým otáčkám bez dostatečného chlazení. To způsobuje rychlé opotřebení a lámání vrtáku, stejně jako mikrotrhliny v materiálu. Správná kombinace tvrdokovového nebo HSS-Co vrtáku, optimalizovaných otáček a nepřetržitého mazání výrazně prodlužuje životnost nástroje a kvalitu vrtaného otvoru.
Kontrola kvality vrtání kalené oceli
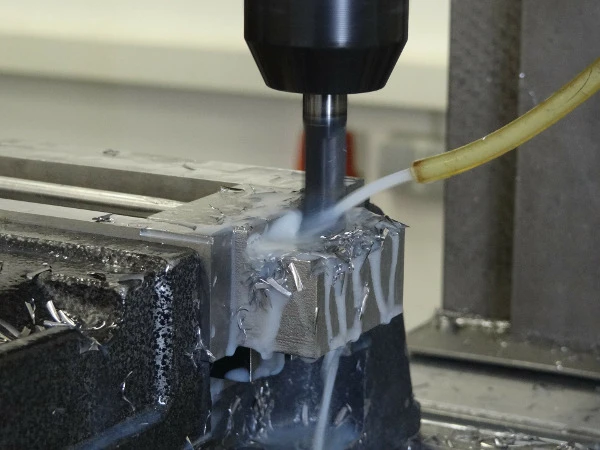
Kontrola kvality vrtání kalené oceli je zásadní pro zajištění přesných rozměrů a dlouhodobé funkčnosti dílů. Provádí se pomocí kalibrovaných měřicích přístrojů a detailní vizuální nebo mikroskopické analýzy, které odhalí i drobné vady vzniklé během vrtání.
Měření tolerance otvoru
Tolerance otvoru se měří posuvným měřítkem nebo mikrometrem s přesností 0,01 mm. U kalené oceli s tvrdostí HRC55 až HRC65, vrtané tvrdokovovými nebo HSS-Co vrtáky, je dodržení tolerance klíčové pro správné osazení součástí a jejich následnou montáž. Překročení tolerance o více než 0,05 mm může způsobit problém s upevněním nebo snížit pevnost spoje.
Vizuální a mikroskopická kontrola
Vizuální kontrola odhalí hrubé nerovnosti, otřepy a praskliny na okraji otvoru. Mikroskopická inspekce s rozlišením nad 100× pomáhá identifikovat mikrotrhliny a tepelné změny v materiálu, které vznikají při přehřátí vrtáku nebo nedostatečném chlazení řezným olejem. Tyto defekty mohou negativně ovlivnit pevnost a odolnost kalené oceli i po popouštění.
Tip: Při vrtání kalené oceli bez poškození pravidelně kontrolujte rozměry otvorů a povrchovou kvalitu. Častou chybou je nedostatečné chlazení, které vede k přehřátí a tvorbě trhlin. Pro profesionální výsledky doporučuji kombinovat přesné měření tolerance s mikroskopickou kontrolou povrchu, aby se minimalizovalo riziko skrytých vad.
Časté dotazy
Jaký vrták je nejlepší na kalenou ocel s tvrdostí HRC55?
Tvrdokovový vrták s úhlem břitu 120° až 140° je vhodný pro kalenou ocel s tvrdostí HRC55 až HRC65.
Kolik otáček použít při vrtání vrtákem o průměru 5 mm do kalené oceli?
Doporučené otáčky jsou mezi 1500 a 2500 otáčkami za minutu pro vrtáky o průměru 4-6 mm.
Proč je nutné chladit vrták při vrtání kalené oceli?
Chlazení řezným olejem snižuje teplotu vrtáku, zabraňuje přehřátí nad 300 °C a prodlužuje jeho životnost.
Jak dlouho trvá popouštění kalené oceli při teplotě 300 °C?
Popouštění při teplotě 300 °C trvá obvykle 1 až 3 hodiny a zvyšuje houževnatost materiálu.
Jak správně upevnit kalenou ocel před vrtáním?
Materiál pevně upněte ve svěráku nebo svorkách, nikdy nedržte v ruce, a označte místo vrtání důlčíkem.
Jaký je správný postup vrtání kalené oceli krok za krokem?
Upněte materiál, označte místo vrtání, použijte tvrdokovový vrták s chlazením, dodržujte doporučené otáčky a dělejte přestávky.
Jaké chyby nejčastěji vedou k poškození vrtáku při vrtání kalené oceli?
Použití nevhodného vrtáku, příliš vysoké otáčky, nedostatečné chlazení a nesprávné popouštění.
Jak kontrolovat kvalitu vrtaných otvorů v kalené oceli?
Použijte posuvné měřítko k měření tolerance, vizuální kontrolu a případně mikroskopickou analýzu povrchu otvoru.
Je možné vrtat kalenou ocel bez použití chladicí kapaliny?
Bez chlazení se výrazně zkracuje životnost vrtáku a zvyšuje riziko přehřátí a prasknutí, proto se chlazení doporučuje.
Kdy je nutné popouštět kalenou ocel po vrtání?
Popouštění je nutné po vrtání kalené oceli, aby se snížila křehkost materiálu a zvýšila houževnatost.
Jaký je optimální tlak při vrtání kalené oceli pro minimalizaci opotřebení vrtáku?
Optimální tlak při vrtání kalené oceli je přibližně 2-4 N/mm², což pomáhá udržet vrták chladný a snižuje riziko jeho poškození.
Jaké bezpečnostní opatření je nutné dodržet před zahájením vrtání kalené oceli?
Před vrtáním je nutné zajistit pevné upevnění obrobku a použít ochranné brýle, aby se předešlo úrazu od kovových třísek.