Svařování tenkých plechů o tloušťce 1, 2 a 3 mm vyžaduje přesné nastavení svařovacího proudu a správný výběr elektrody. Polarita svařování je zásadní při dosažení kvalitního spoje bez propalů a deformací. Správná technika a optimální parametry jsou základem pevného a estetického svaru.
Hlavní poznatky
- Pro plechy 1-2 mm se doporučují elektrody o průměru 1,6 mm, pro 2-3 mm elektrody 2,0-2,5 mm.
- Svařovací proud pro elektrodu 1,6 mm je 55-70 A, pro 2,5 mm 85-115 A podle průměru elektrody.
- Bazické elektrody vyžadují polaritu DC+ (držák elektrody na plus), rutilové DC- (držák na minus).
- Elektrodu držte pod úhlem 30-60°, s mírným kmítáním pro rovnoměrný svar.
- Příprava materiálu zahrnuje očištění od rzi a nečistot, mezera mezi plechy max. 10 % tloušťky plechu.
Jak vybrat správný průměr elektrody pro tenké plechy 1, 2 a 3 mm
Pro svařování tenkých plechů o tloušťce 1, 2 a 3 mm je klíčové zvolit správný průměr elektrody, který odpovídá tloušťce materiálu a technologii svařování. Pro MMA svařování se doporučují elektrody o průměru 1,6 mm na plechy 1-2 mm a 2,0 až 2,5 mm pro plechy 2-3 mm. U MIG/MAG svařování platí pravidlo volby drátu o průměru 0,6-0,8 mm pro materiály do 1,5 mm a 0,8-1,0 mm pro plechy do 3 mm. TIG svařování využívá wolframové elektrody o průměru 1,0-1,6 mm, vhodné pro přesné a čisté svary tenkých plechů.
Výběr správného průměru elektrody pomáhá minimalizovat průpaly a deformace, což je při technice svařování tenkých plechů zásadní. Nastavení svařovacího proudu a polarita svařování dále ovlivňují kvalitu svaru a životnost elektrody.
| Technologie svařování | Tloušťka plechu (mm) | Doporučený průměr elektrody/drátu (mm) |
|---|---|---|
| MMA | 1-2 | 1,6 |
| MMA | 2-3 | 2,0-2,5 |
| MIG/MAG | do 1,5 | 0,6-0,8 |
| MIG/MAG | do 3 | 0,8-1,0 |
| TIG | 1-3 | 1,0-1,6 (wolframová elektroda) |
Jak správně svařovat tenké plechy elektrody 1 2 a 3 mm
Pro správnou volbu svařovacího proudu a polarity je nutné přizpůsobit nastavení podle průměru elektrody a materiálu. MMA svařování tenkých plechů vyžaduje nižší proudy při menších průměrech elektrod, zatímco MIG svařování tenkých plechů vyžaduje přesné nastavení dráhu drátu a polarity pro minimalizaci průpalu a zkreslení svaru.
Jak nastavit svařovací proud podle průměru elektrody a tloušťky plechu
Nastavení správného svařovacího proudu je klíčové pro kvalitní spoj tenkých plechů. Tento proud závisí na průměru elektrody u MMA svařování a na tloušťce plechu u TIG či MIG/MAG technik.
Vzorec pro nastavení proudu u MMA svařování
Pro MMA svařování platí pravidlo 35-45 ampérů na 1 mm průměru elektrody. Například elektroda o průměru 1,6 mm vyžaduje proud v rozmezí 55-70 A, zatímco pro 2,5 mm elektrodu se doporučuje 85-115 A. Dodržení těchto hodnot pomáhá předejít propálení tenkého plechu a zajistit stabilní oblouk. Správný svařovací proud je proto zásadní pro techniku svařování a výslednou kvalitu spoje.
| Průměr elektrody (mm) | Doporučený proud (A) | |
|---|---|---|
| 1,6 | 55-70 | |
| 2,0 | 70-90 | |
| 2,5 | 85-115 |
Nastavení proudu u TIG a MIG/MAG
TIG svařování tenkých plechů vyžaduje proud zhruba 20-40 ampérů na každý milimetr tloušťky materiálu. Pro plechy o tloušťce 1 mm tedy postačí kolem 20-40 A, zatímco tlustší plechy vyžadují úměrně vyšší proud. MIG/MAG svařování tenkých plechů doporučuje proud v rozmezí 40-80 A pro materiály do 1,5 mm. Správné nastavení proudu spolu s polaritou svařování výrazně ovlivňuje stabilitu oblouku a kvalitu svaru. Pro správnou techniku svařování doporučuji testovat nastavení proudu na vzorcích před finálním svařováním.
| Metoda svařování | Doporučený proud (A) | Materiál (mm) | |
|---|---|---|---|
| TIG | 20-40 | na 1 mm tloušťky | |
| MIG/MAG | 40-80 | do 1,5 mm |
Jak správně zvolit polaritu při svařování elektrodou
Polarita svařování výrazně ovlivňuje kvalitu svaru a stabilitu oblouku při práci s tenkými plechy. Správné nastavení polarity je proto klíčové zejména u elektrod typů bazických a rutilových, které se často používají pro svařování tenkých plechů 1, 2 a 3 mm.
Jak vybrat správnou polaritu pro bazické elektrody
Bazické elektrody, například E7018, vyžadují polaritu DC+ (držák elektrody na plus). Tato polarita zajišťuje stabilní oblouk a hluboké propalování svaru, což je zásadní pro pevnost spoje. Polarita DC+ také podporuje kvalitní přilnavost svarového kovu a snižuje riziko vzniku vad. Při svařování tenkých plechů elektrody pro tenké plechy s bazickým povlakem se tedy doporučuje vždy nastavit polaritu DC+, aby technika svařování byla efektivní a výsledný svar měl správné mechanické vlastnosti.
Výhody a nevýhody polarity DC- u rutilových elektrod
Rutilové elektrody, jako je E6013, se nejlépe svařují s polaritou DC- (držák elektrody na minus). Tato polarita usnadňuje zapálení oblouku a zlepšuje hladkost svaru, což je výhodné při práci s tenkými plechy, kde je potřeba jemná kontrola tepla. Nevýhodou polarity DC- je však nižší propalovací schopnost ve srovnání s DC+, což může být limitující u tlustších materiálů. Proto je při nastavení svařovacího stroje důležité zvážit typ elektrody a požadovanou kvalitu svaru.
| Typ elektrody | Doporučená polarita | Vliv polarity |
|---|---|---|
| Bazická (E7018) | DC+ | Stabilní oblouk, hluboké propalování |
| Rutilová (E6013) | DC- | Snadné zapálení, hladký svar |
| MIG/TIG | Závisí na materiálu | Přesné nastavení pro tenké plechy |
Tip: Při svařování tenkých plechů elektrody a polarita musí být vždy pečlivě nastavena na svařovacím stroji, aby se předešlo chybám při svařování tenkých plechů elektrodou a zbytečným vadám svaru.
Jak správně držet elektrodu a vést svar při svařování tenkých plechů
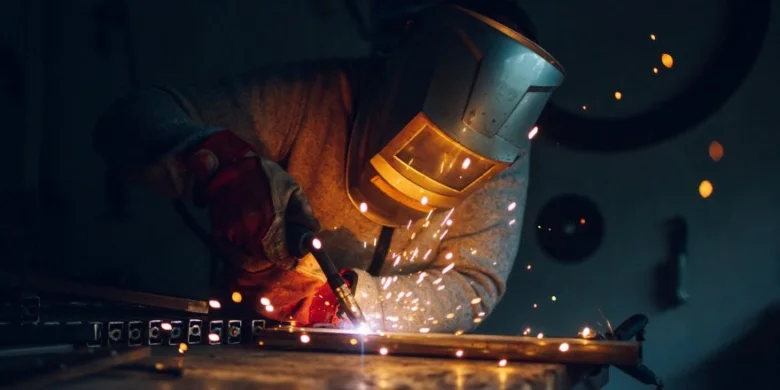
Při svařování tenkých plechů elektrodou je správná technika držení elektrody klíčová pro kvalitní svar bez propalů a nerovností. Elektroda by měla být držena pod úhlem 30-60° vůči povrchu plechu, přičemž ideální je naklonění asi 30° směrem doprava. Svar vedeme zleva doprava, což usnadňuje kontrolu a stabilitu oblouku. Kmítání elektrody mírně vpřed a do stran zajišťuje rovnoměrné rozložení svaru a lepší průvar, což je zásadní u tenkých plechů, kde je riziko přehřátí vysoké.
- Nastavte správný úhel – držte elektrodu pod 30-60°, ideálně 30° nakloněnou doprava.
- Určete směr svaru – vedeme svar zleva doprava pro lepší kontrolu.
- Použijte kmítání – mírné pohyby vpřed a do stran pro rovnoměrný svar.
- Cvičte na vzorcích – vyzkoušejte techniku na kouscích plechu pro zlepšení přesnosti.
Tip: Při svařování tenkých plechů obalenou elektrodou je vhodné také správně nastavit polaritu svařování a svařovací proud podle tloušťky elektrody, aby se zabránilo propalům a zajistil hladký svar bez třísek.
Jak zabránit propalům a dosáhnout kvalitního svaru na tenkých pleších
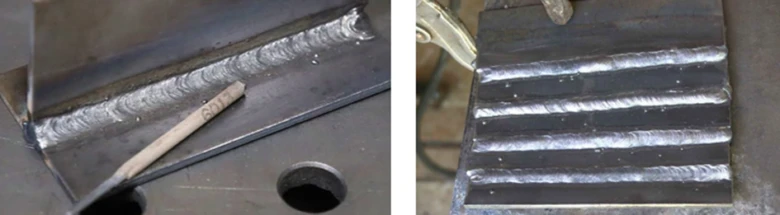
Při svařování tenkých plechů o síle 1, 2 a 3 mm je klíčové správné nastavení rychlosti svařování, vzdálenosti elektrody a délky oblouku. Příliš pomalá rychlost vede k hromadění svarového kovu a vzniku propalů, které oslabují materiál. Naopak příliš rychlá technika svařování způsobuje studený spoj s nedostatečnou penetrací svaru. Doporučená délka oblouku u TIG svařování tenkých plechů je mezi 1 až 2 mm, což pomáhá udržet stabilní oblouk a kvalitní svar. Vzdálenost elektrody by měla odpovídat přibližně průměru použité elektrody, což zajišťuje optimální přenos materiálu a rovnoměrný tvar svaru.
Chyby při svařování tenkých plechů elektrodou a jak se jim vyhnout
- Nastavení příliš nízké rychlosti svařování vede k přepalům a deformacím plechu
- Příliš vysoká rychlost způsobuje studené spoje a nedostatečnou pevnost svaru
- Nesprávná délka oblouku zvyšuje riziko poruch svaru a nestability svařovacího proudu
- Vzdálenost elektrody větší než její průměr může způsobit nestabilní oblouk a rozstřik svarového kovu
Tip: Při nastavení svařovacího proudu a polarity svařování se vždy řiďte doporučeními výrobce elektrody a doporučenou technikou svařování tenkých plechů, a před realizací svaru proveďte zkušební svary.
Jak připravit materiál před svařováním tenkých plechů
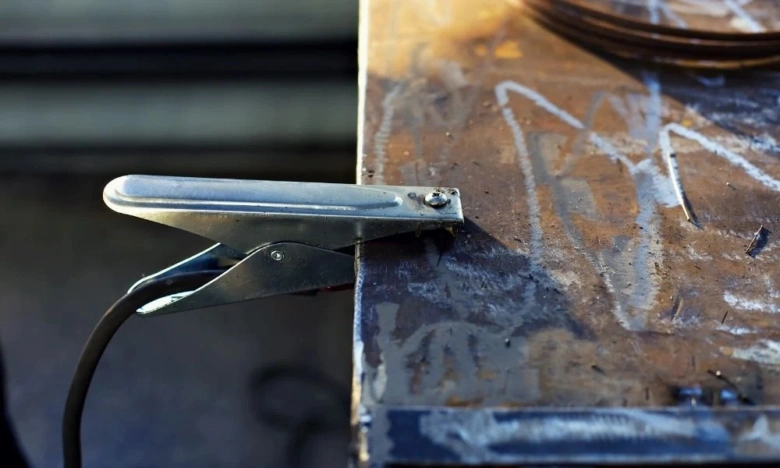
Příprava materiálu před svařováním tenkých plechů je klíčová pro dosažení kvalitního a pevného svaru. Nejprve je nutné plechy důkladně očistit od rzi, olejů, barvy a dalších nečistot, které by mohly negativně ovlivnit techniku svařování. Pro tento účel se osvědčuje použití ocelového kartáče a vhodných odmašťovadel, jež odstraní mastnotu a zlepší přilnavost svaru.
Maximální mezera mezi plechy by neměla překročit 10 % tloušťky materiálu, což znamená například maximálně 0,2 mm u 2 mm plechu. Při větších mezerách hrozí nedostatečné prostupování svaru a vznik vad, které snižují pevnost spoje.
- Odstraňte rzi a barvu ocelovým kartáčem
- Odmaštěte povrch vhodným odmašťovadlem
- Ujistěte se, že mezera mezi plechy nepřesahuje 10 % tloušťky
- Připravte vhodné elektrody pro tenké plechy s ohledem na svařovací proud a polaritu svařování
Tip: Při přípravě materiálu si dejte pozor na zbytky olejů, které mohou způsobit poruchy svaru zejména u MIG svařování tenkých plechů. Správná příprava eliminuje časté chyby při svařování tenkých plechů elektrodou a zjednodušuje nastavení polaritu při svařování.
Doporučení pro začátečníky při svařování tenkých plechů elektrodou
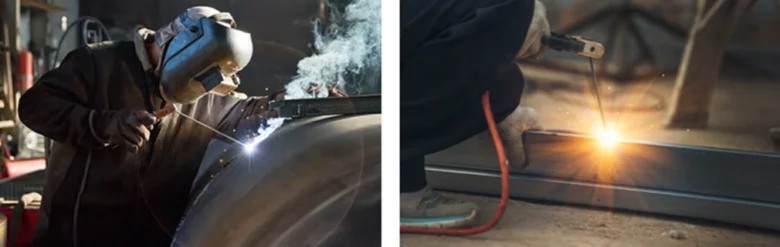
Začátečníkům při svařování tenkých plechů elektrodou doporučuji použít rutilové elektrody, například CHEM-WELD 7000 o průměru 2,5 mm a délce 350 mm. Tyto elektrody umožňují snadné zapálení oblouku a lepší kontrolu svaru. Při svařování tenkých plechů je klíčové správné nastavení svařovacího proudu, který by měl odpovídat průměru elektrody – u 1 mm elektrod se doporučuje nižší proud, u 3 mm vyšší, aby nedošlo k propálení materiálu.
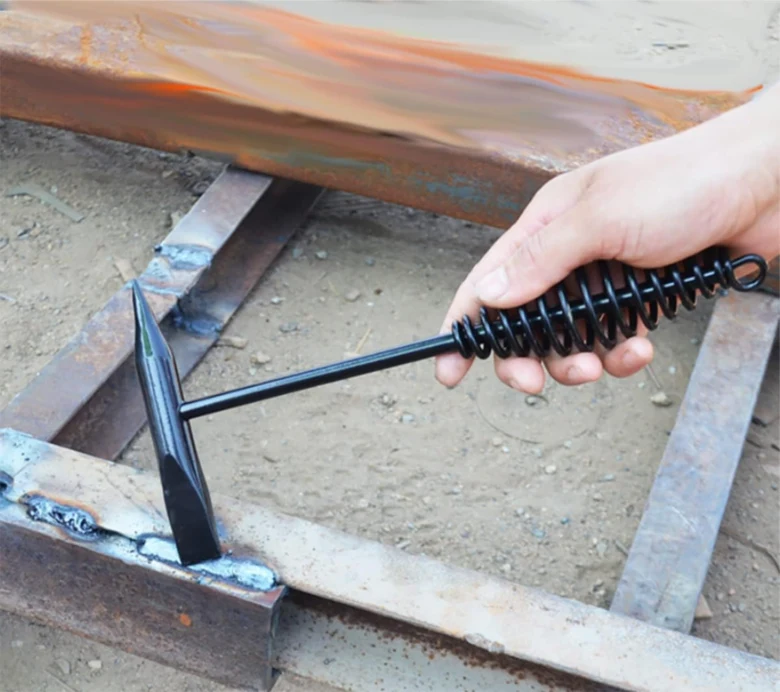
Testování parametrů na zkušebních vzorcích pomáhá najít optimální techniku svařování a správnou polaritu svařování. Pravidelné použití pomůcek, jako jsou magnety pro fixaci plechů, ocelové kladívko a kartáč pro očištění svaru, výrazně zlepší kvalitu výsledku.
Tipy pro svařování tenkých plechů obalenou elektrodou
Svařování tenkých plechů obalenou elektrodou vyžaduje plynulý pohyb a správnou techniku, aby se zabránilo chybám při svařování tenkých plechů elektrodou a jak se jim vyhnout. Doporučuji začít pomalou rychlostí a sledovat tvorbu svaru, aby se předešlo propálení či nedostatečnému průvaru.
Časté dotazy (FAQ) k svařování tenkých plechů elektrodou a polaritě
Otázka: Jaký průměr elektrody je ideální pro svařování plechů o tloušťce 1 mm?
Pro plechy 1 mm se doporučuje elektroda o průměru 1,6 mm, s nastavením svařovacího proudu mezi 55 a 70 A, což zajistí stabilní oblouk a kvalitní svar.
Otázka: Jaký svařovací proud nastavit pro elektrodu 2,5 mm?
Optimální proud pro elektrodu 2,5 mm je 85 až 115 A, přičemž platí pravidlo 35-45 A na každý milimetr průměru elektrody.
Otázka: Jaká polarita se používá u bazických elektrod?
Bazické elektrody, například E7018, vyžadují polaritu DC+ (držák elektrody na plus), která zajišťuje hlubší proniknutí svaru a stabilní oblouk.
Otázka: Jak správně držet elektrodu při svařování tenkých plechů?
Elektrodu držte pod úhlem 30-60°, nejčastěji kolem 30° nakloněnou doprava, a svar vedete zleva doprava s mírným kmítáním pro rovnoměrné rozložení tepla.
Otázka: Jak zabránit propalům při svařování tenkých plechů?
Udržujte krátký oblouk 1-2 mm a správnou rychlost svařování, aby nedocházelo k přehřátí materiálu, což je klíčové zejména u TIG svařování tenkých plechů.
Otázka: Proč je důležitá příprava materiálu před svařováním?
Povrch musí být zbaven rzi, olejů a nečistot, protože i malá kontaminace může způsobit póry ve svaru; mezera mezi plechy by neměla přesáhnout 10 % jejich tloušťky.
Otázka: Jaký typ elektrody je vhodný pro začátečníky?
Rutilové elektrody, například CHEM-WELD 7000 2,5 mm, jsou pro začátečníky lepší díky snadnějšímu zapálení a lepší ovladatelnosti svarového oblouku.
Otázka: Jak nastavit svařovací stroj pro tenké plechy a elektrody 1-3 mm?
Nastavte proud podle průměru elektrody – například 55-70 A pro 1,6 mm, 85-115 A pro 2,5 mm, přizpůsobte polaritu typu elektrody a upravte rychlost techniky svařování podle tloušťky plechu.
Otázka: Jaký vliv má polarita na kvalitu svaru?
Polarita ovlivňuje hloubku proniknutí a stabilitu oblouku – DC+ zlepšuje penetraci u bazických elektrod, zatímco DC- usnadňuje zapálení u rutilových.
Otázka: Jaký je správný postup zapálení oblouku?
Zapálení probíhá lehkým škrtnutím elektrody o materiál, po kterém elektrodu oddálíte na 3-5 mm, aby nedošlo k přilepení a zajistila se stabilita oblouku.
Otázka: Jaké chyby jsou časté při svařování tenkých plechů?
Typické chyby jsou nevhodná polarita, příliš pomalá nebo rychlá rychlost svařování, nesprávný úhel držení elektrody a nedostatečná příprava materiálu, což vede k propalům a špatné kvalitě svaru.
Otázka: Jaký je vhodný úhel držení elektrody?
Optimální úhel je 30-60°, přičemž asi 30° naklonění doprava umožňuje lepší kontrolu svarové lázně a rovnoměrné rozložení tepla.