Pájení oceli a kovů cínem vyžaduje správnou techniku i vhodné materiály, které zajistí pevný a trvalý spoj. Rozdíly mezi měkkým a tvrdým pájením ovlivňují jak teplota, tak i volba cínové pájky a páječky. S přesnými kroky a praktickými tipy zvládnete i komplikovanější spoje bez rizika poškození materiálu.
Stručně a jasně
- Měkké pájení oceli cínem probíhá do teploty cca 450 °C a používá se klempířská cínová pájka Sn70Pb30.
- Tvrdé pájení probíhá při 450-950 °C s tvrdými pájkami na bázi mosazi, stříbra nebo mědi, které vyžadují plynový hořák.
- Příprava povrchu oceli je klíčová – musí být očištěna od mastnoty, barvy a oxidace brusným papírem nebo pilníkem.
- Pájka se neroztavuje přímo ohřevem, ale ohřívá se základní materiál, na který se pájka přiloží a rozteče.
- Použití správného tavidla (kalafuna nebo borax) zlepšuje přilnavost a kvalitu spoje; borax se dávkuje cca 500 g pro tvrdé pájení.
Jak připravit ocel a kov na pájení cínem a páječkou
Příprava oceli a kovu na pájení cínem a páječkou je nezbytná pro dosažení pevného a kvalitního spoje. Povrch musí být zbaven mastnoty, starých nátěrů i oxidace, protože tyto vrstvy brání správnému přilnutí cínové pájky. Typ oceli či kovu ovlivňuje, jak důkladná příprava bude potřeba a jak pevný spoj lze očekávat.
Odstranění mastnoty a nečistot
Mastnota a jiné nečistoty snižují přilnavost pájky a mohou způsobit chybné spoje. Proto je povrch oceli a kovu nejprve důkladně očištěn pomocí odmašťovacích prostředků, jako je aceton nebo isopropanol. Následně lze použít měkký hadřík nebo kartáč k odstranění zbytků mastnoty, což zaručí lepší kontakt pájky s kovem.
Odstranění oxidace a barvy
Oxidace a stará barva výrazně zhoršují smáčení pájky, proto je jejich odstranění klíčové. K tomu slouží brusný papír střední zrnitosti (například 120-180), který odstraní povrchovou oxidovou vrstvu a případné nánosy barvy. Pilník se hodí pro hrubší úpravu a tvarování povrchu před pájením. Pevný a čistý povrch umožní cínové pájce vytvořit pevný a trvanlivý spoj.
- Použijte vhodné brusné nástroje podle typu oceli (například nerezová ocel vyžaduje důkladnější broušení)
- Odstraňte všechny zbytky prachu po broušení
- Nezapomeňte povrch před pájením odmastit
Tip: Na jak správně pájet kov a ocel cínem má význam také použití tavidla, které pomáhá eliminovat vznik oxidů během ohřevu a zlepšuje smáčení pájky.
Jak vybrat správnou pájku a tavidlo pro ocel a kov
Pro úspěšné pájení oceli a kovů cínem je klíčový výběr správné pájky a tavidla. Rozlišujeme přitom měkké a tvrdé pájení, které se liší použitými materiály i teplotou zpracování.
Měkké pájky a jejich složení
Pro měkké pájení oceli do teploty přibližně 450 °C se běžně používá cínová pájka Sn70Pb30, která obsahuje 70 % cínu a 30 % olova. Tato kombinace poskytuje dostatečnou plasticitu a pevnost spoje při nižších teplotách. Sn70Pb30 je oblíbená díky snadné manipulaci a široké dostupnosti, což usnadňuje, jak pájet ocel a kov cínem pomocí páječky i méně zkušeným uživatelům.
Doporučená tavidla
Pro měkké pájení se nejčastěji používá kalafuna, která slouží jako tavidlo a zlepšuje přilnavost cínové pájky k ocelovému povrchu. U tvrdého pájení, které vyžaduje vyšší teploty, se jako tavidlo aplikuje borax v dávce zhruba 500 g, který zajišťuje ochranu a čistotu spoje. Volba vhodného tavidla zásadně ovlivňuje kvalitu pájeného spoje a jeho trvanlivost.
| Typ pájky | Složení | Použití | Doporučené tavidlo |
|---|---|---|---|
| Sn70Pb30 | 70 % cín, 30 % olovo | Měkké pájení do 450 °C | Kalafuna |
| Tvrdé pájení | Různé slitiny | Vyšší teploty | Borax (cca 500 g) |
| Speciální pájky | Různé složení | Specifické aplikace | Podle typu spoje |
Tip: Pro úspěšné pájení oceli a kovů cínem je nezbytné správné tavidlo, protože i kvalitní cínová pájka bez vhodného tavidla nezajistí pevný a trvanlivý spoj. Doporučená tavidla z českého trhu často obsahují přísady, které zlepšují přilnavost a snižují oxidaci během pájení.
Podrobnější informace o pájení včetně rozdílů mezi měkkým a tvrdým pájením nabízí například zdroj Wikipedia – Pájení.
Jak nastavit a používat páječku pro pájení oceli
Při pájení oceli cínem je zásadní přesné nastavení a správné používání páječky, protože tyto faktory přímo ovlivňují kvalitu pájeného spoje a efektivitu práce. Níže najdete podrobné vysvětlení rozdílu mezi pájkou a páječkou, doporučené nastavení teploty pro měkké pájení a konkrétní techniku práce s páječkou.
Rozdíl mezi pájkou a páječkou
Pájka je kovová slitina, nejčastěji cínová pájka složená z cca 70 % cínu (Sn) a 30 % olova (Pb), která se při teplotě do 450 °C roztaví a vytvoří spoj mezi kovovými díly. Páječka je elektrický nástroj určený k ohřevu základního materiálu, nikoliv k přímému roztavení pájky. Páječka obvykle dosahuje teploty až 450 °C, což je optimální pro měkké pájení oceli a dalších kovů. Tento rozdíl je klíčový, protože pájka se neroztavuje na hrotu páječky, ale na nahřátém materiálu, což zajišťuje kvalitní kapilární vtahování pájky do spoje.
Nastavení teploty páječky
Pro měkké pájení oceli cínovou pájkou nastavte páječku na teplotu přibližně 400-450 °C. Tato teplota je dostatečná k rovnoměrnému ohřátí kovu a roztavení pájky bez rizika přepálení tavidla nebo poškození oceli. Při nižší teplotě pod 350 °C hrozí, že se pájka neroztaví správně a vzniknou studené spoje, které mají nízkou pevnost. Naopak teploty nad 450 °C mohou způsobit degradaci kalafuny (tavidla) a zhoršit přilnavost pájky, což vede k nekvalitnímu spoji.
Technika používání páječky
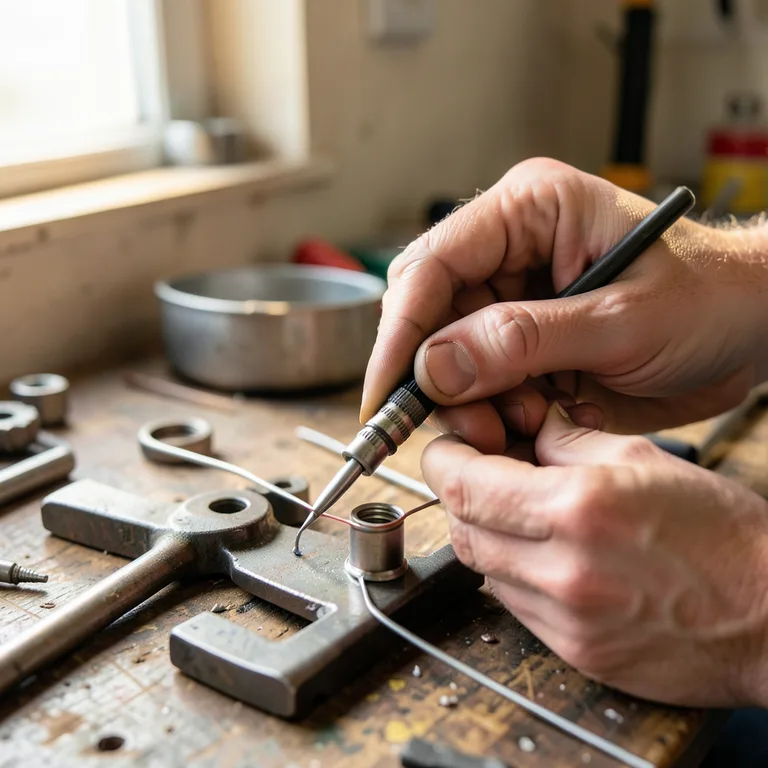
Držte páječku pevně, ale uvolněně, aby hrot měl co největší plochý kontakt s místem pájení. Nejprve přiložte hrot páječky na ocelový nebo kovový díl a ohřejte jej rovnoměrně po dobu 3-5 sekund, dokud není materiál dostatečně horký. Poté přiložte cínovou pájku na nahřátý kov, nikoliv přímo na hrot páječky. Pájka se začne roztékat a vtahovat do spoje kapilárním efektem. Vyvarujte se přehřívání, které může vést k oxidaci povrchu a snížení kvality spoje. Po dokončení pájení nechte spoj přirozeně vychladnout bez chlazení vodou či mechanického zatěžování.
Tip: Častou chybou je přikládání pájky přímo na hrot páječky místo na materiál, což způsobuje nedostatečné roztavení pájky a slabý spoj.
Odborná rada: Měkké pájení cínem a páječkou se hodí pro spoje bez vysokých pevnostních nároků, například v elektrotechnice nebo modelářství. Pro aplikace vyžadující vyšší odolnost a pevnost je vhodnější tvrdé pájení s použitím plynového hořáku a tvrdých pájek.
Postup pájení oceli a kovů cínem krok za krokem
Postup pájení oceli a kovů cínem krok za krokem představuje soubor přesných úkonů, které zajistí pevný a kvalitní pájený spoj. Správná příprava, nastavení páječky a použití adekvátního tavidla jsou klíčové pro úspěšné měkké pájení oceli cínovou pájkou.
Příprava povrchu
Před pájením je nezbytná důkladná povrchová příprava oceli a kovu. Použijte brusný papír nebo pilník k odstranění mastnoty, oxidů a nečistot, které brání přilnutí pájky. Čistý kovový povrch výrazně usnadní navázání pájeného spoje.
Nastavení páječky a tavidla
Nastavte páječku na teplotu do 450 °C, což je optimální pro měkké pájení oceli. Použijte kalafunu jako tavidlo, které pomáhá odstranit oxidy na kovovém povrchu a zlepšuje přilnavost cínové pájky. Tavidlo také zabraňuje vzniku oxidů během pájení.
Provedení pájení
Přiložte hrot páječky k připravenému kovu a nechte ho dostatečně nahřát. Poté naneste cínovou pájku přímo na horký povrch; pájka se roztaví a kapilárně vyplní spoj. Tento postup zajistí pevný a rovnoměrný pájený spoj mezi ocelí a kovem.
Péče po pájení
Po dokončení pájení nechte spoj vychladnout přirozeně bez použití vody nebo mechanického zatížení. Příliš rychlé chlazení nebo manipulace může způsobit oslabení spoje a snížení jeho pevnosti.
- Očištění povrchu – odstranění mastnoty a oxidů brusným papírem
- Nastavení páječky – teplota do 450 °C pro měkké pájení
- Aplikace tavidla – kalafuna na kovový povrch
- Pájení – nanesení cínové pájky na nahřátý kov
- Chlazení spoje – přirozené vychladnutí bez zatížení
Tip: Častou chybou je nedostatečná povrchová příprava, která vede k špatnému navázání pájky. Tento postup se hodí pro drobné kovové díly a opravy, ale není vhodný pro konstrukce vyžadující velmi vysokou pevnost spoje, kde je lepší použít tvrdé pájení nebo svařování.
Typické chyby při pájení oceli cínem a jak se jim vyhnout
Povrchová příprava oceli před pájením je klíčová pro pevnost a kvalitu spoje. Nedostatečné očištění materiálu od mastnoty, oxidů a starých nátěrů pomocí brusného papíru nebo pilníku vede k špatné přilnavosti cínové pájky a vzniku porézních, mechanicky slabých spojů. Při pájení oceli cínem je proto nutné odstranit veškeré nečistoty a oxidy, aby tavidlo mohlo správně reagovat a pájka se rovnoměrně rozlila.
Přehřátí páječky nad 450 °C je častou chybou, která vede k degradaci tavidla a poškození základního materiálu. U měkkého pájení, kde se používá cínová pájka s bodem tání do 450 °C, by teplota páječky neměla překročit tuto hranici. Vyšší teplota může způsobit oxidaci oceli a zhoršit kapilární vtahování pájky do spoje, což snižuje pevnost spoje a zvyšuje riziko prasklin.
Použití nevhodného tavidla výrazně zhoršuje kvalitu spoje. Pro měkké pájení oceli se nejčastěji používá kalafuna, která odstraňuje oxidy a zajišťuje přilnavost cínové pájky. Použití kyseliny nebo jiných agresivních tavidel může poškodit povrch oceli a vést ke korozi spoje. Naopak při tvrdém pájení se používá borax v dávce kolem 500 g, který chrání spoj při vyšších teplotách.
Rychlé ochlazení spoje vodou po pájení je zásadní chybou. Prudké snížení teploty způsobuje vznik mikroskopických trhlinek v pájeném spoji, což vede k jeho oslabení a snížení životnosti. Spoj je nutné nechat vychladnout přirozeně při pokojové teplotě, aby se minimalizovalo vnitřní pnutí a zachovala se mechanická pevnost.
Nesprávný výběr pájky a cínové pájky pro konkrétní typ oceli vede k nekvalitnímu spoji. Měkké pájení vyžaduje cínové pájky s obsahem 70 % cínu a 30 % olova, vhodné pro spoje bez vysokých pevnostních nároků. Tvrdé pájení, které probíhá při teplotách od 450 °C do 950 °C, vyžaduje pájky na bázi mosazi, stříbra nebo mědi a speciální plynové hořáky. Použití měkké pájky při tvrdém pájení nebo naopak vede k nedostatečné pevnosti spoje.
Jaké chyby se často dělají při pájení oceli cínem:
- Nedostatečné očištění povrchu od mastnoty, oxidů a nátěrů před pájením
- Použití nevhodného tavidla, které neodstraňuje oxidy správně nebo poškozuje ocel
- Přehřívání páječky nad 450 °C při měkkém pájení, což vede k oxidaci a degradaci spoje
- Rychlé ochlazení spoje vodou místo přirozeného vychladnutí při pokojové teplotě
- Nesprávný výběr pájky a cínové pájky podle typu oceli a požadované pevnosti spoje
Tip: Pro dosažení kvalitního spoje používejte páječku s regulací teploty nastavenou přesně na bod tání použité cínové pájky a vždy důkladně připravte povrch oceli. Dodržujte doporučené typy tavidel pro měkké či tvrdé pájení podle konkrétní aplikace.
Bezpečnostní opatření při pájení cínem a páječkou
Pájení oceli a kovu cínovou pájkou je proces, který vyžaduje dodržování základních bezpečnostních pravidel. Bezpečnost při pájení cínem zahrnuje vždy používání ochranných pomůcek, jako jsou ochranné brýle a rukavice, které chrání proti popálení horkou páječkou i tavidlem. Páječka dosahuje vysokých teplot, proto je nezbytné pracovat na nehořlavém podkladu a mít dostatečné větrání pracovní plochy, aby se zabránilo vdechování škodlivých par, zejména při měkkém pájení s použitím olověné pájky.
Olověná pájka obsahuje toxické látky, proto je nutné minimalizovat kontakt s kůží a zabránit vdechnutí par. Po dokončení pájení je třeba správně likvidovat zbytky tavidel a kusy pájky podle místních předpisů, aby nedošlo k ekologické kontaminaci.
- Používejte ochranné brýle a rukavice při pájení
- Zajistěte dostatečné větrání pracovního prostoru
- Pracujte na nehořlavém podkladu mimo dosah dětí
- Minimalizujte kontakt s olověnou pájkou a tavidlem
- Likvidujte odpad podle platných předpisů
Tip: Při přípravě oceli na pájení cínem a páječkou dbejte na čistotu povrchu, což usnadní pevný a bezpečný pájený spoj.
Jaký je rozdíl mezi pájkou a páječkou při pájení oceli
Pájka je materiál určený k tavení a spojování kovů, zatímco páječka slouží k jejímu nahřátí. Pro bezpečné a efektivní pájení oceli je důležité znát správný postup pájení oceli a kovu cínem, který zahrnuje i bezpečnostní opatření při pájení cínem.
Jak pečovat o pájený spoj a jak ho testovat
Po dokončení pájení oceli a kovu cínovou páječkou je nezbytné nechat pájený spoj vychladnout přirozeně při pokojové teplotě, bez jakéhokoliv urychlování vodou nebo jiným chlazením. Rychlé ochlazení způsobuje vznik vnitřních pnutí a mikrotrhlin, které snižují mechanickou pevnost spoje až o 30 %. Během chlazení je nutné zabránit mechanickému zatížení, protože spoj má nižší pevnost než svařovaný a může dojít k jeho narušení.
Pro ověření kvality spoje proveďte vizuální kontrolu: pájka by měla být rovnoměrně rozprostřená, bez trhlin, pórů a bublin, které by mohly signalizovat nedostatečné navlhčení materiálu nebo špatnou přípravu povrchu. Následně testujte pevnost spoje lehkým mechanickým zatížením v rozsahu do 5 N/cm², což je dostatečné pro odhalení nedostatečně spojených míst bez rizika poškození. Tento test pomáhá potvrdit správnou kapilární infiltraci cínové pájky do spoje.
- Nechte pájený spoj vychladnout přirozeně při pokojové teplotě (20-25 °C)
- Vyhněte se rychlému ochlazení vodou nebo stlačeným vzduchem
- Zamezte mechanickému zatížení spoje během chlazení po dobu minimálně 15 minut
- Proveďte vizuální kontrolu spoje na přítomnost trhlin, bublin a nevyplněných míst
- Otestujte pevnost spoje lehkým mechanickým tlakem do 5 N/cm²
Tip: Častou chybou je pokus o rychlé ochlazení spoje vodou, což způsobuje oslabení a prasknutí spoje. Tento postup péče platí jak pro měkké pájení s cínovou pájkou a kalafunou, tak i pro tvrdé pájení s použitím tavidla a plynové páječky.
Pro koho se to hodí: Tento způsob péče a testování je vhodný pro spoje s měkkým pájením do 450 °C, kde je požadavek na spolehlivost bez vysokých mechanických nároků.
Pro koho NE: Není vhodný pro tvrdé pájení vyžadující vyšší pevnost a odolnost proti vibracím, kde je nutné použít speciální testy a chlazení dle technologických norem.
Časté dotazy
Jaký je rozdíl mezi pájkou a páječkou?
Pájka je kovový materiál, který se taví a spojuje díly, zatímco páječka je nástroj sloužící k ohřevu materiálu, obvykle nastavený do 350-450 °C pro měkké pájení.
Jak nastavím správnou teplotu páječky pro pájení oceli?
Teplota páječky by měla být nastavena do 450 °C, ideálně kolem 350-400 °C, aby se zabránilo poškození materiálu a zajistilo rovnoměrné roztavení pájky.
Jaké tavidlo je nejlepší pro pájení oceli cínem?
Pro měkké pájení se používá kalafuna, zatímco pro tvrdé pájení je vhodný borax v dávce cca 500 g, který pomáhá odstranit oxidy a zlepšuje přilnavost pájky.
Jak připravit ocel na pájení cínem?
Ocel očistěte od mastnoty, barvy a oxidace pomocí brusného papíru nebo pilníku, aby se zvýšila přilnavost pájky a kvalita spoje.
Jak dlouho trvá pájení oceli cínem pomocí páječky?
Samotné pájení obvykle trvá několik minut v závislosti na velikosti spoje a správném nastavení páječky do 450 °C.
Je možné pájet hliník cínem?
Hliník se pájí obtížně kvůli silné oxidaci; pro pájení hliníku je vhodnější použít speciální tvrdé pájky a tavidla za vyšších teplot.
Jak pečovat o pájený spoj po dokončení?
Spoj nechte vychladnout přirozeně bez použití vody a bez zatížení, aby nedošlo k oslabení; poté můžete spoj vizuálně a mechanicky otestovat.
Jaké jsou nejčastější chyby při pájení oceli cínem?
Nejčastější chyby jsou nedostatečné očištění povrchu, přehřátí páječky nad 450 °C, nesprávné použití tavidla a rychlé ochlazení spoje vodou.
Jak bezpečně pracovat s olovnatou cínovou pájkou?
Při práci používejte ochranné rukavice a brýle, zajistěte větrání a správně likvidujte odpad obsahující olovo, aby nedošlo k intoxikaci.
Jak testovat kvalitu pájeného spoje?
Kvalitu spoje lze ověřit vizuální kontrolou bez trhlin a mechanickým zatížením spoje, které by nemělo způsobit prasknutí nebo uvolnění.
Jaký je správný postup chlazení spoje po pájení oceli cínem?
Po dokončení pájení je vhodné spoj nechat volně vychladnout přibližně 5 minut, aby nedošlo k prasknutí nebo oslabení spoje.
Jaký typ cínu je nejvhodnější pro pájení nerezové oceli?
Pro nerezovou ocel se doporučuje pájka s obsahem stříbra alespoň 2 %, která zajistí pevnější a odolnější spoj.