Vadné svary mohou výrazně ohrozit pevnost a bezpečnost konstrukcí, proto je klíčové znát různé druhy svarových vad. Svářecí vady se liší podle příčiny vzniku i vzhledu, a jejich správná kontrola svarů pomáhá předcházet vážným problémům. Naučte se rozpoznat nejčastější svařovací chyby a zjistěte, jak je efektivně eliminovat.
⭐ Co byste měli vědět
- Vady svarů se dělí na vnější (povrchové) a vnitřní (skryté) s různými dopady na pevnost spoje.
- Trhliny ve svarech vznikají při teplotách 500-900 °C v závislosti na typu trhliny a materiálu.
- Póry a bubliny vznikají kvůli vlhkosti a vysoké rychlosti svařování, což oslabuje svar.
- Neprůvary a studené spoje jsou způsobeny nesprávnými svařovacími parametry jako nízký proud nebo špatná příprava.
- Podle přípustnosti se vady dělí na přípustné, opravitelné a neopravitelné, což ovlivňuje bezpečnost konstrukce.
Hlavní druhy vad svarů podle viditelnosti a polohy
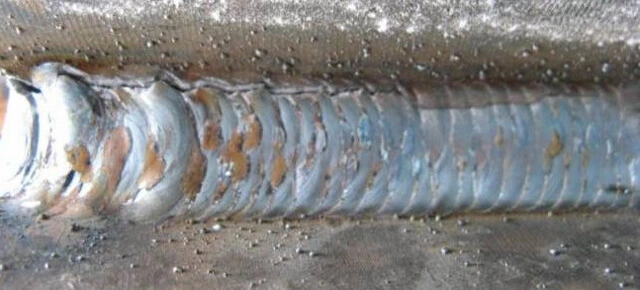
Hlavní druhy vad svarů se dělí na vnější (povrchové) a vnitřní (skryté) vady podle jejich viditelnosti a umístění ve svarovém spoji. Vnější vady svaru, jako jsou trhliny, póry či neprůvar, jsou viditelné na povrchu a lze je snadno identifikovat vizuální kontrolou. Naopak vnitřní vady, například dutiny a vměstky, zůstávají skryté a vyžadují speciální metody kontroly svarů, jako je ultrazvuk nebo rentgen.
Povrchové vady svarů: typy a charakteristiky
Povrchové vady svarů zahrnují trhliny, póry a neprůvar, které jsou viditelné na pohled a často signalizují problémy s kvalitou spoje. Trhliny vznikají zejména při teplotách mezi 500 a 900 °C a výrazně snižují mechanické vlastnosti svaru, přičemž jsou kritickou svářecí vadou. Póry představují drobné dutinky, které vznikají vlivem vlhkosti, nedostatečné ochrany plynem nebo znečištěním materiálu. Neprůvar označuje neúplné spojení svarových ploch, což může vést k oslabení spoje. Vizuální vady svaru lze identifikovat během běžné kontroly svarů bez potřeby složité techniky.
Vnitřní vady svarů: druhy a detekce
Vnitřní vady svarů, mezi které patří dutiny a vměstky, nejsou viditelné pouhým okem a vyžadují speciální detekční metody. Dutiny jsou prázdné prostory uvnitř svaru, často vznikající zachycením plynů během svařování, což výrazně oslabuje pevnost spoje. Vměstky jsou pevné nečistoty, například struska, které zůstávají uvězněné ve svaru a mohou způsobit koncentrace napětí. K identifikaci těchto vad se používají ultrazvuková kontrola, rentgenová kontrola nebo magnetická kontrola, které umožňují spolehlivě odhalit svářecí vady i ve vnitřních částech kovových konstrukcí.
- Častá chyba: opomenutí vnitřních vad může vést k selhání konstrukce, protože vizuální kontrola nestačí.
- Pro koho se to hodí: průmyslové a konstrukční aplikace s vysokými nároky na pevnost, kde jsou vnitřní vady kritické; méně vhodné pro jednoduché, netížené spoje.
Přípustnost vad svarů: jak se dělí a co znamená
Přípustnost vad svarů určuje, zda svářecí vady ovlivňují bezpečnost konstrukce a jak s nimi lze dále nakládat. Vady svaru se dělí na tři základní kategorie podle přípustnosti: přípustné, opravitelné a neopravitelné vady. Přípustné vady nezpůsobují významné snížení mechanických vlastností svaru a jejich přítomnost neohrožuje bezpečnost ani funkčnost konstrukce podle platných norem svařování (například ČSN EN ISO 5817). Opravitelné vady vyžadují zásah, typicky odstranění trhlin, pórů nebo neprůvarů, aby bylo zajištěno správné přenášení zatížení a integrita spoje. Nepřípustné vady, které nelze efektivně odstranit, znamenají závažné svářecí chyby a zpravidla vedou k nutnosti likvidace nebo kompletní přestavbě výrobku.
Jak se projevují různé druhy vad svaru při testování
Při kontrole svarů se vizuálně identifikují vady jako podřez, nadbytek materiálu, kráter nebo nepravidelný povrch svaru. Přehled druhů vad svaru a jejich příčiny umožňuje rozlišit vady, které ovlivňují pevnost spoje, od kosmetických nedostatků. Například tupý svar může obsahovat vnitřní trhliny, které výrazně snižují nosnost a jsou považovány za nepřípustné vady. Vnitřní vady, jako jsou dutiny a vměstky, často vyžadují nedestruktivní testování (ultrazvuk, rentgen), protože nejsou viditelné pouhým okem.
| Druh vady | Přípustnost | Dopad na konstrukci |
|---|---|---|
| Póry | Přípustné | Neovlivňují bezpečnost ani pevnost |
| Trhliny | Nepřípustné | Vyžadují likvidaci nebo přestavbu |
| Podřez | Opravitelné | Nutná oprava svaru pro zajištění pevnosti |
Tip: Častou chybou je podcenění nepřípustných vad, například trhlin, které mohou být zpočátku neviditelné, ale za provozu vedou k selhání konstrukce. Proto je nezbytné provádět pravidelné kontroly podle příslušných norem a používat vhodné metody detekce.
Odborná rada: Přípustné vady se hodí pro konstrukce s nižšími nároky na pevnost nebo tam, kde jsou vady lokalizované a neovlivňují kritické části spoje. Naopak pro bezpečnostně kritické aplikace, jako jsou mosty nebo tlakové nádoby, jsou přípustné pouze svary bez jakýchkoliv nepřípustných vad.
Druhy vad svarů podle tvaru a charakteristika
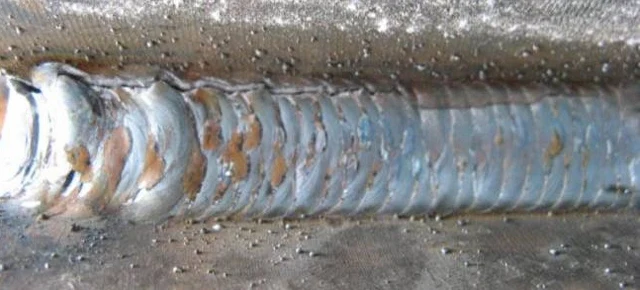
Vady svarů se podle tvaru dělí na bodové, plošné a objemové vady, přičemž každý typ má specifický vliv na mechanické vlastnosti svaru a jeho spolehlivost. Správná kontrola svarů vyžaduje přesné rozlišení těchto vad, aby bylo možné efektivně odhalit svářecí chyby, plánovat jejich opravu a zajistit bezpečnost konstrukce.
Bodové vady svarů: mikropóry a vměstky
Bodové vady svarů představují malé, lokalizované defekty do průměru obvykle do 1 mm, mezi které patří mikropóry a vměstky. Mikropóry jsou drobné plynné dutiny, vznikající při nevhodném odplynění, příliš rychlém chlazení nebo vlhkosti v ochranném plynu. Tyto plynné bublinky snižují pevnost svaru až o 10 % a mohou být iniciačními místy prasklin. Vměstky jsou pevné nečistoty, například zbytky strusky, oxidů nebo cizích materiálů, které se během svařování začlení do spoje. Vměstky mají rozměry od několika mikrometrů do několika milimetrů a zhoršují homogenitu svaru, což vede k místním oslabením a zvyšuje riziko vzniku trhlin. Kontrola svarů pomocí nedestruktivních metod, jako je rentgenová nebo ultrazvuková zkouška, je nezbytná pro detekci těchto vad.
Plošné vady svarů: trhliny a studené spoje
Plošné vady svarů se projevují na větší ploše a zahrnují trhliny a studené spoje. Trhliny jsou nejzávažnější vadou, která může být viditelná i mikroskopická. Studené trhliny vznikají při teplotách 800-900 °C, zejména u ocelí s vysokým obsahem uhlíku, manganu a síry, a jsou způsobeny napětím při chladnutí. Horké trhliny vznikají při teplotách pod 300 °C, často vlivem vodíku a legur. Žíhací trhliny se objevují u ocelí s chromem a vanadem při 500-600 °C. Kráterové trhliny vznikají při náhlém ukončení sváření kvůli smrštění kovu. Studené spoje jsou důsledkem nedostatečného natavení základního materiálu a svarové lázně, což bývá způsobeno nízkým svařovacím proudem, nesprávným vedením elektrody nebo příliš vysokou rychlostí svařování. Tyto vady způsobují snížení kovové kontinuitiy a pevnosti spoje až o 15 %. Při kontrole svarů je nutné tyto vady pečlivě identifikovat, protože jejich oprava vyžaduje odstranění vadné oblasti a převaření.
Objemové vady svarů: dutiny, bubliny a vměstky
Objemové vady svarů zahrnují dutiny, bubliny a vměstky, které se vyskytují uvnitř svarového kovu. Dutiny a bubliny vznikají kvůli zachycení plynů během tuhnutí svarové lázně, často vlivem vlhkosti, nečistot, příliš dlouhého oblouku nebo rychlého chlazení. Tyto vady mohou dosahovat velikosti od několika milimetrů až po několik centimetrů a snižují mechanickou pevnost svaru i jeho únavovou odolnost. Vměstky objemového typu zahrnují struskové, oxidické a kovové vměstky, které vznikají nedokonalým odstraněním strusky, přerušením plynové ochrany nebo kontaktem elektrody s lázní. Tyto vady narušují vnitřní strukturu svaru a mohou být příčinou lokálních koncentrací napětí. Mezi objemové vady patří také neprůvar, což je nedostatečné prostoupení svaru základním materiálem, které výrazně snižuje pevnost a těsnost spoje. Detekce těchto vad vyžaduje použití ultrazvukových nebo rentgenových metod.
Tip: Častou chybou je zaměňování neprůvaru za povrchovou nerovnost svaru, což může vést k přehlédnutí kritické vady a následnému selhání konstrukce. Proto je nezbytné kombinovat vizuální kontrolu s nedestruktivními metodami.
Odborná rada: Rozdělení vad podle tvaru se hodí především pro technické kontroly svarů v průmyslové výrobě, kde je nutné přesně určit typ vady a její rozsah. Pro amatérské svářeče je vhodnější zaměřit se na základní viditelné vady a správnou techniku svařování, protože některé objemové vady vyžadují speciální vybavení pro detekci a opravu nejsou vždy dostupné.
Trhliny ve svarech: typy a příčiny vzniku
Trhliny ve svarech patří mezi nejzávažnější svářecí vady, které výrazně snižují mechanické vlastnosti svaru a vyžadují důkladnou kontrolu svarů podle norem svařování. Rozlišujeme několik hlavních typů trhlin podle teploty vzniku a příčin, které je způsobují.
Studené trhliny
Studené trhliny vznikají při teplotách 800-900 °C, zejména v ocelích s vysokým obsahem uhlíku (C), manganu (Mn) a síry (S). Tyto trhliny jsou výsledkem křehkého chování materiálu v mezituhém stavu během ochlazování, kdy nevhodné svařovací podmínky, jako je příliš rychlé chlazení nebo nevhodné předohřátí, vedou k prasklinám v oblasti svarového kovu nebo tepelně ovlivněné zóny. Studené trhliny často začínají na povrchu svaru a mohou pronikat do hloubky, což výrazně oslabuje pevnost spoje.
Horké trhliny
Horké trhliny vznikají při vysokých teplotách během tuhnutí svarové lázně, typicky v rozmezí 1200-1500 °C, ale jejich vznik může být ovlivněn i teplotami pod 300 °C během ochlazování. Jsou způsobeny působením vodíku a některých legur, které snižují soudržnost svarové lázně v tekutém nebo polotekutém stavu. Tyto trhliny se nejčastěji objevují v oblasti kořene nebo na konci svaru a jsou charakteristické nepravidelným tvarem a větší šířkou než studené trhliny. Horké trhliny jsou vizuálně rozpoznatelné a lze je potvrdit nedestruktivními testy, například ultrazvukem.
Žíhací trhliny
Žíhací trhliny vznikají při teplotách 500-600 °C, především u ocelí legovaných chromem (Cr) a vanadem (V). Tyto trhliny se objevují během ochlazování svaru nebo při žíhání a jsou spojeny s tvorbou křehkých fází v mikrostruktuře. Vznik žíhacích trhlin komplikuje opravu svaru, protože často pronikají do tepelně ovlivněné oblasti a mohou vést k předčasnému selhání spoje.
Lamelární trhliny
Lamelární trhliny vznikají při vysokých teplotách během tuhnutí a mohou se šířit i za studena. Zasahují jak základní materiál, tak tepelně ovlivněnou oblast svaru. Tyto trhliny jsou spojeny s vrstvenou strukturou materiálu a často se vyskytují u ocelí s vyšším obsahem síry. Lamelární trhliny patří mezi kritické vady, protože výrazně snižují celkovou životnost a pevnost svařované konstrukce.
Kráterové trhliny
Kráterové trhliny vznikají při náhlém nebo rychlém ukončení sváření kvůli smrštění kovu v oblasti kráteru svaru. Tento typ vady je často přehlížen, přestože může způsobit koncentraci napětí a iniciaci dalších trhlin. Kráterové trhliny jsou obvykle malé, ale jejich přítomnost vyžaduje opravu, například přisvařením nebo přebroušením a doplněním svaru, aby se zabránilo šíření vady.
Tip: Častou chybou je nedostatečné předohřátí a nevhodné nastavení svařovacích parametrů, které zvyšují riziko vzniku studených trhlin zejména v ocelích s vyšším obsahem síry. Pro osoby svařující oceli s nízkým obsahem legur jsou trhliny méně časté, zatímco u vysoce legovaných ocelí vyžadují speciální technologii a kontrolu.
Odborná rada: Trhliny ve svarech vyžadují systematickou kontrolu pomocí vizuální inspekce a nedestruktivních metod (ultrazvuk, rentgen), protože jejich přítomnost může zásadně ovlivnit mechanické vlastnosti svaru a bezpečnost celé konstrukce.
Neprůvary a studené spoje: příčiny a projevy
Neprůvary a studené spoje patří mezi časté svářecí vady, které negativně ovlivňují mechanické vlastnosti svaru a mohou vést k poruše spoje. Neprůvar vzniká nedostatečným natavením materiálu, což je často způsobeno nesprávnou přípravou svaru nebo nevhodným nastavením svařovacího proudu. Studené spoje vznikají zejména při nízkém svařovacím proudu a špatném vedení elektrody, kdy nedochází k dostatečnému prohřátí a spojení materiálů.
Co je tupý svar a jaké jsou jeho vady
Tupý svar, který spojuje dva kusy materiálu bez zkosení hran, je náchylný k neprůvarům a studeným spojům, pokud není správně proveden. Tyto svařovací chyby patří k nejčastějším vadám ve svaru a vyžadují pečlivou kontrolu svarů a případnou opravu svaru. Častá chyba je podcenění správné přípravy svaru a nastavení parametrů, což vede k vadným svarům s nízkou pevností.
Póry, bubliny a vměstky ve svaru: příčiny vzniku
Póry, bubliny a vměstky patří mezi nejčastější svářecí vady, které negativně ovlivňují mechanické vlastnosti svaru a mohou vést k vadným svarům s nižší pevností. Póry vznikají hlavně kvůli přítomnosti vlhkosti na svařovaném materiálu nebo elektrodě, která při zahřátí uvolňuje plyny do roztaveného kovu. Bubliny jsou výsledkem příliš vysoké rychlosti svařování, kdy plyn nemá dostatek času uniknout, a proto se zachytí ve svaru. Vměstky se tvoří kvůli neodstraněné strusce a oxidaci, které zůstávají ve svarovém kovu a způsobují lokální oslabení spoje.
Jak rozpoznat různé druhy vad svaru
Při kontrole svarů je důležité vizuálně identifikovat póry jako drobné otvory, bubliny jako větší uzavřené dutiny a vměstky jako nepravidelné inkluze v materiálu. Tento praktický návod pomáhá odhalit svařovací chyby a umožňuje včasnou opravu svaru před dalším použitím konstrukce. Na co si dát pozor: nedostatečná příprava povrchu a nesprávné nastavení svařovacího proudu často vedou k těmto vadám. Pro profesionální kontrolu svarů se doporučuje kombinace vizuální inspekce a dalších testů, například ultrazvukové metody.
Zápaly a další povrchové vady svarů
Zápaly patří mezi časté svářecí vady, které vznikají při vysokém svařovacím proudu a dlouhém oblouku. Tyto faktory způsobují silné přehřátí materiálu, což vede k lokálnímu roztavení a vzniku zápalů na povrchu svaru. Další povrchové vady zahrnují vruby a krápníky, které jsou typickými rozměrovými vadami svaru. Hubený kořen svaru představuje nedostatečnou průplň svaru, zatímco krápníky tvoří nerovnoměrné vyčnívající části, což negativně ovlivňuje mechanické vlastnosti svaru i jeho estetiku. Propadlý svar a nepravidelný povrch svaru jsou vizuální vady, které lze identifikovat při kontrole svarů a signalizují možnou slabinu spoje. Rozdíly mezi vadami svaru a vadami materiálu spočívají v tom, že první přímo ovlivňují kvalitu spoje, zatímco vady materiálu často vyžadují opravu svaru před jeho dokončením. Jak vypada správný svar? Měl by mít rovnoměrný, hladký povrch bez zápalů či vrubů, což zajišťuje optimální pevnost spojení.
Metody detekce a kontroly vad svarů
Ultrazvuková kontrola patří mezi nejefektivnější metody detekce vnitřních vad svaru, jako jsou trhliny či póry, které zásadně ovlivňují mechanické vlastnosti svaru. Podobně rentgenová kontrola umožňuje odhalit vady svaru uvnitř kovových konstrukcí bez nutnosti poškození materiálu. Magnetická kontrola se využívá především u feromagnetických materiálů, kde pomáhá identifikovat především povrchové i pod povrchem skryté svářecí vady. Vizuální kontrola je základní metodou pro odhalení vadných svarů na povrchu, jako jsou nerovnosti, podkrovy či přepálení, a je nutná před dalšími metodami testování.
Návod jak detekovat vady svaru různých typů často zahrnuje kombinaci těchto metod, protože žádná samostatná kontrola nedokáže pokrýt všechny vady, které mohou vzniknout při svařování. Častou chybou je spoléhání pouze na vizuální kontrolu, kdy mohou zůstat skryté vnitřní vady.
- Ultrazvuková kontrola – odhaluje vnitřní vady svaru
- Rentgenová kontrola – detekuje vady uvnitř svaru bez destrukce
- Magnetická kontrola – vhodná pro feromagnetické materiály, odhaluje vady na povrchu i pod ním
- Vizuální kontrola – identifikuje povrchové vady a vady tupého svaru
Tip: Pro průmyslové aplikace se vyplatí kombinovat metody, aby byla zajištěna maximální kvalita a bezpečnost svarů.
Dopady vad svarů na mechanické vlastnosti a životnost
Vady svaru, jako jsou trhliny, póry nebo neprůvary, výrazně snižují mechanické vlastnosti svaru a jeho pevnost svarového spoje. Tyto svářecí vady působí jako koncentrátory napětí, které mohou způsobit předčasné porušení spoje při zatížení. Dlouhodobé následky vad svaru na životnost konstrukce zahrnují zvýšenou křehkost a sníženou odolnost vůči únavovému namáhání. Pravidelná kontrola svarů a včasná oprava svaru minimalizují riziko selhání, přičemž zanedbání těchto opatření vede k rychlejší degradaci kovových konstrukcí. Jaké jsou vizuální vady svaru a jak je identifikovat, je klíčové pro prevenci svařovacích chyb a zajištění bezpečnosti.
Opravy vad svarů: metody a technologie
Oprava svaru zahrnuje několik základních postupů, které zajišťují odstranění vadných svarů a obnovu mechanických vlastností spoje. Mezi nejčastější metody patří broušení svaru, které odstraní svářecí vady na povrchu, dále převaření, jež opravuje vnitřní vady svaru, a v některých případech výměna části spoje, pokud je poškození rozsáhlé. Každý zásah vyžaduje odborné posouzení a dodržení platných norem kvality, aby byla zaručena bezpečnost a funkčnost konstrukce. Kontrola svarů po opravě je nezbytná k potvrzení, že svařovací chyby byly úspěšně odstraněny.
Jaké jsou hlavní druhy vad svaru a jak opravit vady svaru různých druhů?
Mezi hlavní vady svaru patří například trhliny, póry nebo podřezání, jejichž oprava vyžaduje přizpůsobenou technologii. Správný postup odstraní vady a obnoví pevnost spoje podle průmyslových standardů.
Prevence vad svarů a správné svařovací postupy
Prevence vad svarů vyžaduje pečlivé nastavení svařovacího proudu a správnou přípravu materiálu před samotným svařováním. Optimální svařovací proud zabezpečuje stabilní oblouk a zabraňuje vzniku běžných svářecích vad, jako jsou póry nebo praskliny, které výrazně snižují mechanické vlastnosti svaru. Příprava materiálu zahrnuje očištění od rzi, mastnoty a nečistot, což minimalizuje riziko vadného svaru a usnadňuje následnou kontrolu svarů.
Praktické tipy jak zabránit vadám svaru při sváření
- Nastavení svařovacího proudu – zvolte hodnotu podle tloušťky materiálu a typu svářečky pro stabilní oblouk.
- Příprava materiálu – odstraňte oxidy a nečistoty, aby se zabránilo vzniku svářecích vad.
- Volba správné svařovací techniky – dodržujte správný úhel elektrody a rychlost svařování podle normy.
- Použití vhodné svářečky – například pro hliník je vhodná TIG svářečka, která minimalizuje vady svaru.
Správná prevence vad svarů je základem pro kvalitní svary bez nutnosti složité opravy svaru. Tento přístup pomáhá také lépe rozpoznat různé druhy vad svaru, zejména vizuální vady svaru, a tím usnadňuje kontrolu svarů.
Normy a klasifikace vad svarů
Normy svarů, zejména ČSN a ISO, definují klasifikaci vad svarů a stanovují přípustnost vadných svarů, což je nezbytné pro zajištění kvality a bezpečnosti svařovaných konstrukcí. Přesné pravidla pro vady svarů upravují rozsah svářecích vad, které lze v rámci kontroly svarů akceptovat, a zároveň stanovují limity pro mechanické vlastnosti svaru. Dodržování těchto norem minimalizuje riziko svařovacích chyb, usnadňuje opravu svarů a zaručuje stabilitu a spolehlivost výsledného spoje. Přehled druhů vad svaru a jejich příčiny, včetně typů vad ve sváření a jejich charakteristiky, jsou proto klíčové pro správnou aplikaci standardů v průmyslu. Pro přesné informace doporučuji konzultovat příslušné oficiální normy ČSN a ISO.
Časté dotazy
Jaké jsou nejčastější druhy vad svarů?
Nejčastější vady svarů jsou trhliny, póry, neprůvary, studené spoje a vměstky, které mohou být povrchové nebo vnitřní.
Jak poznat povrchové vady svaru?
Povrchové vady jako trhliny, póry a neprůvary jsou viditelné na povrchu a lze je odhalit vizuální kontrolou.
Co je to neprůvar a jak vzniká?
Neprůvar je nedostatečné natavení materiálu, vzniká při nízkém svařovacím proudu, špatné přípravě nebo vysoké rychlosti svařování.
Jaké teploty způsobují vznik studených trhlin ve svarech?
Studené trhliny vznikají při teplotách 800-900 °C, zejména u materiálů s vysokým obsahem uhlíku, manganu a síry.
Jaké jsou metody detekce vnitřních vad svarů?
Vnitřní vady svarů se detekují ultrazvukovou kontrolou, rentgenem a magnetickou kontrolou, které odhalují dutiny a vměstky.
Jak opravit vady svarů?
Opravy vad svarů zahrnují broušení vadných míst, převaření a případně výměnu části spoje s dodržením platných norem.
Jaká je prevence vzniku vad svarů?
Prevence spočívá ve správné přípravě materiálu, volbě správného svařovacího proudu, vhodných elektrod a dodržení svařovacích postupů.
Co ovlivňuje životnost svaru?
Životnost svaru ovlivňují vady jako trhliny a póry, které snižují pevnost a mohou vést k předčasnému selhání konstrukce.
Jaké normy upravují klasifikaci vad svarů?
ČSN a ISO normy definují klasifikaci vad svarů a stanovují limity jejich přípustnosti pro bezpečné použití.
Co je tupý svar?
Tupý svar je spoj dvou dílů bez prolisu, často používaný v průmyslu, jeho vady zahrnují neprůvar a studené spoje.
Jaké jsou hlavní druhy vad svarů podle viditelnosti a polohy?
Vady svarů se dělí na povrchové, které jsou viditelné, a vnitřní, které jsou skryté uvnitř spoje; podle polohy rozlišujeme vady na hraniční vrstvě, v jádru nebo na rozhraní materiálů.
Jak vznikají trhliny ve svarech a jaké jsou jejich typy?
Trhliny vznikají kvůli napětí a křehkosti materiálu; hlavní typy jsou studené trhliny, horké trhliny a sekundární trhliny, každá s odlišným mechanismem vzniku.
Jaké jsou druhy vad svarů podle tvaru a jejich charakteristika?
Mezi tvary vad patří póry (kulovité dutiny), vměstky (pevné inkluze) a neprůvary (mezery v kovu); každý tvar ovlivňuje pevnost spoje různým způsobem.
Jaké vady svaru nejčastěji vznikají při sváření a jaké jsou jejich příčiny?
Nejčastější vady jsou póry způsobené plyny, neprůvary kvůli špatnému přítlaku a trhliny vznikající při rychlém ochlazení; příčiny zahrnují nesprávné parametry svařování a nekvalitní materiály.
Jaké jsou postupy a technologie oprav vad svarů?
Opravy zahrnují odstranění vadného místa broušením, opětovné svaření a následnou kontrolu; moderní technologie využívají laserové svařování pro přesnější opravy.