Soustružení patří mezi základní metody obrábění, kde správný výběr řezných podmínek zásadně ovlivňuje kvalitu a efektivitu práce. Klíčové parametry jako řezná rychlost, posuv soustružení a hloubka řezu je třeba volit s ohledem na materiál a použité nástroje pro soustružení. Precizní nastavení těchto hodnot pomáhá minimalizovat opotřebení nástrojů a dosáhnout požadovaného povrchu obrobku.
📝 Ve zkratce
- Nelegované oceli mají obsah uhlíku do 0,55 % a vyžadují vysoké řezné rychlosti s ostrými břitovými destičkami.
- Řezné podmínky zahrnují řeznou rychlost, posuv a hloubku řezu, které se volí podle materiálu a požadované kvality povrchu.
- Při průměru obrobku 100 mm a otáčkách 95 ot/min je obvodová rychlost přibližně 30 m/min.
- Tvrdé materiály, jako tvrzené oceli s tvrdostí nad 55 HRC, se obrábějí pomocí CBN nástrojů.
- Stabilita stroje a správné upnutí výrazně ovlivňují kvalitu soustružení a životnost nástroje.
Co jsou základy soustružení a proč jsou důležité
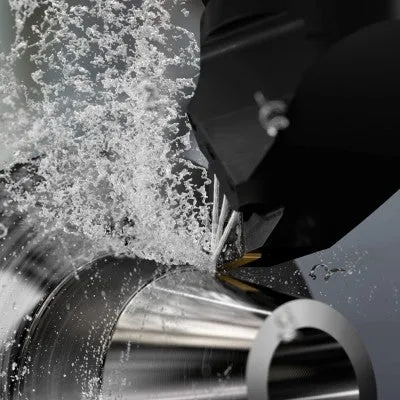
Základy soustružení představují soubor přesných znalostí o materiálech, nástrojích a nastavení řezných podmínek, které rozhodují o efektivitě a kvalitě obrábění kovů. Správná volba řezné rychlosti, posuvu a hloubky řezu přímo ovlivňuje kvalitu povrchu a životnost nástrojů. Obrobitelnost materiálu určuje optimální řezné parametry tak, aby se minimalizovalo opotřebení a zabránilo přehřívání nástroje.
Základy soustružení pro začátečníky zahrnují konkrétní znalosti:
- vliv řezné rychlosti na teplotu řezu a opotřebení břitu: například u nelegovaných ocelí (obsah uhlíku do 0,55 %) se doporučují řezné rychlosti 80-150 m/min, zatímco u tvrdých a tvrzených ocelí (tvrdost 55-65 HRC) se volí rychlosti pod 30 m/min s použitím CBN destiček
- nastavení posuvu podle materiálu a typu operace: hrubování oceli vyžaduje posuv 0,3-0,5 mm/ot, dokončování pak 0,05-0,1 mm/ot pro dosažení hladkého povrchu
- volbu hloubky řezu přizpůsobenou pevnosti a požadavkům na kvalitu: při hrubování se používá hloubka řezu nad 1 mm, při dokončování pod 0,5 mm
- výběr nástrojových tříd podle tvrdosti a složení materiálu: pro nízkouhlíkové oceli se používají karbidové destičky s lehkou geometrií, pro korozivzdorné oceli CVD a PVD povlaky s větším poloměrem zaoblení špičky
Tip: Častou chybou je volba příliš vysoké řezné rychlosti u tvrdých materiálů, což vede k rychlému otupení nástroje a zvýšenému riziku tvorby trhlin na povrchu obrobku. Proto je nezbytné přizpůsobit rychlost konkrétnímu materiálu a typu nástroje.
Řezné podmínky tvoří tři základní parametry:
| Parametr | Doporučený rozsah pro ocel | Poznámka |
|---|---|---|
| Řezná rychlost | 80-150 m/min (níz. uhlík) | Tvrdé oceli pod 30 m/min s CBN nástroji |
| Posuv soustružení | 0,3-0,5 mm/ot (hrubování) | Dokončování 0,05-0,1 mm/ot |
| Hloubka řezu | >1 mm (hrubování) | Dokončování <0,5 mm |
Pro koho se základy soustružení a správný výběr řezných podmínek hodí? Především pro operátory a techniky pracující s různými druhy ocelí, litin a neželezných slitin, kteří potřebují optimalizovat výrobní proces a minimalizovat náklady na nástroje. Naopak pro velmi jednoduché hobby projekty s měkkými materiály, kde není kladen důraz na přesnost a životnost nástrojů, může být detailní nastavení řezných podmínek méně kritické.
Celkově platí, že správná kombinace materiálu obrobku, nástroje, řezných podmínek a stability stroje zajišťuje plynulé soustružení s minimálním opotřebením a optimální kvalitou povrchu.
Jak vybrat řezné podmínky podle typu materiálu
Výběr řezných podmínek podle typu materiálu při soustružení zásadně ovlivňuje kvalitu povrchu a životnost nástrojů. Různé materiály mají odlišnou obrobitelnost a vyžadují specifické parametry, jako jsou řezná rychlost, posuv a hloubka řezu. Níže jsou uvedeny základní doporučení pro hlavní skupiny materiálů spolu s praktickými tipy na správné nastavení řezných podmínek.
Výběr řezných podmínek pro nelegované oceli
Nelegované oceli s obsahem uhlíku do 0,55 % patří mezi materiály s relativně dobrou obrobitelností. Pro tyto oceli se doporučují řezné rychlosti v rozmezí 40-50 m/min. Posuv při soustružení by měl být nastaven mezi 0,1 až 0,3 mm na otáčku, aby bylo dosaženo optimálního řezu a kvality povrchu. Použití vhodných nástrojů pro soustružení, například z tvrdokovu s dostatečnou odolností proti opotřebení, zvyšuje efektivitu obrábění. Hloubka řezu se obvykle volí podle požadované produktivity, přičemž doporučené hodnoty jsou mezi 1 až 3 mm.
Tip: Častou chybou je příliš nízká řezná rychlost u nelegovaných ocelí, která vede k přehřívání a rychlému opotřebení nástrojů. Správný výběr rychlosti a posuvu výrazně prodlužuje životnost nástroje a zlepšuje kvalitu obrobeného povrchu.
Specifika řezných podmínek pro korozivzdorné oceli
Korozivzdorné oceli, zejména tvrdé druhy, mají nižší obrobitelnost a vyžadují speciální přístup k řezným podmínkám. Doporučená řezná rychlost se pohybuje mezi 15 a 25 m/min, což výrazně snižuje tepelné namáhání nástrojů. Pro jejich obrábění se používají nástroje s kubickým nitridem boru (CBN), které vydrží vysoké teploty a omezují opotřebení. Posuv se volí v rozmezí 0,05 až 0,15 mm na otáčku, aby se minimalizovalo tření a prodloužila životnost nástroje. Hloubka řezu je obvykle menší než u běžných ocelí, často do 1,5 mm.
Odborná rada: Při soustružení korozivzdorných ocelí je klíčové správné nastavení řezných podmínek, protože nevhodné parametry způsobují rychlé otupení nástroje a horší kvalitu povrchu.
| Materiál | Doporučená řezná rychlost (m/min) | Posuv (mm/ot) | Hloubka řezu (mm) | Nástroje pro soustružení |
|---|---|---|---|---|
| Nelegované oceli | 40-50 | 0,1-0,3 | 1-3 | Tvrdokov, běžné třídy |
| Korozivzdorné oceli | 15-25 | 0,05-0,15 | do 1,5 | CBN (kubický nitrid boru) |
| Vysokolegované oceli | 20-35 | 0,1-0,25 | 1-2 | Tvrdokov s vyšší odolností |
Pro vysokolegované oceli s více než 5 % legujících prvků platí střední hodnoty řezných podmínek, přičemž je důležité použít nástroje s vyšší odolností vůči opotřebení. Litiny a žárovzdorné slitiny mají specifické požadavky, které je vhodné zohlednit podle typu materiálu a požadované přesnosti obrábění.
Výběr řezných podmínek při soustružení podle typu materiálu patří k základům efektivního obrábění. Přesné nastavení parametrů šetří čas, nástroje i materiál, přičemž zajišťuje kvalitní povrchovou úpravu.
Řezné podmínky: rychlost, posuv a hloubka řezu
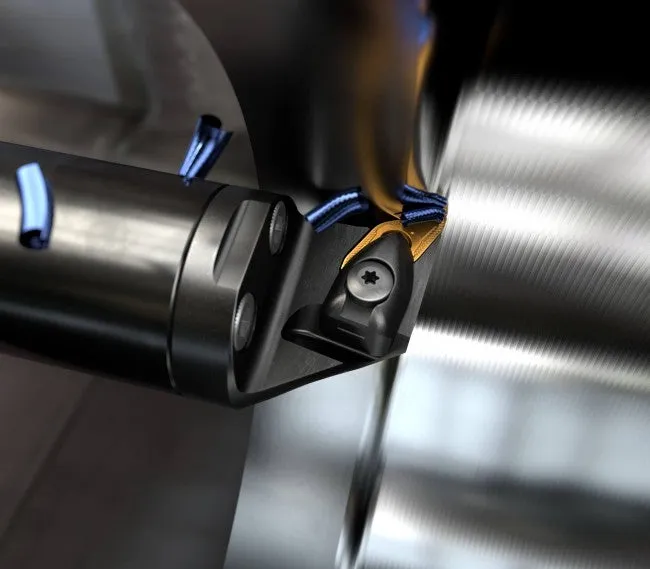
Řezné podmínky představují základní parametry, které ovlivňují efektivitu a kvalitu soustružení. Správné nastavení řezné rychlosti, posuvu a hloubky řezu zajišťuje optimální obrobitelnost materiálů a délku životnosti nástrojů pro soustružení.
Řezná rychlost
Řezná rychlost je obvodová rychlost, kterou má nástroj při obrábění, a závisí na průměru obrobku a otáčkách soustruhu. Například při průměru 100 mm a 95 ot/min dosahuje řezná rychlost asi 30 m/min, což je vhodná hodnota pro některé ocelové materiály. Pro měkké kovy se doporučují vyšší rychlosti, zatímco tvrdší materiály vyžadují nižší řezné rychlosti, aby se minimalizovalo opotřebení nástrojů. Výpočet řezných podmínek soustružení pomáhá přesně zvolit optimální hodnoty pro daný materiál a typ operace.
Posuv
Posuv vyjadřuje, o kolik milimetrů se nástroj posune za jeden otáčkový cyklus (mm/ot). Tento parametr významně ovlivňuje kvalitu soustruženého povrchu a rychlost výroby. Pro hrubování se používají posuvy v rozmezí 0,3 až 0,5 mm/ot, kdy je kladen důraz na vysoký materiálový odběr. Naopak pro dokončování se volí nižší posuvy kolem 0,05 až 0,1 mm/ot, což zlepšuje hladkost povrchu a přesnost. Správné nastavení posuvu při soustružení je klíčové pro dosažení požadované kvality výrobku.
Hloubka řezu
Hloubka řezu označuje tloušťku odebírané vrstvy materiálu v jednom průchodu nástroje. Ovlivňuje nejen výrobní čas, ale také přesnost a tvar součásti. Pro hrubovací operace se volí větší hloubka řezu, zpravidla 2 až 5 mm, čímž se zvyšuje produktivita. Při dokončování se hloubka řezu snižuje na 0,1 až 0,5 mm, aby se zlepšila kvalita povrchu a minimalizovalo poškození součásti. Volba správné hloubky řezu závisí na typu obrobku a požadavcích na finální výrobek.
Tip: Častou chybou je nastavit příliš vysoký posuv a hloubku řezu najednou, což vede ke zvýšenému opotřebení nástroje a horší kvalitě povrchu. Volba řezných podmínek se hodí zejména pro začátečníky, kteří si musí nejdříve osvojit základy soustružení a naučit se správně nastavit tyto parametry podle obrobku a nástrojů. Naopak zkušenější operátoři mohou optimalizovat řezné podmínky s ohledem na specifické výrobní cíle.
Nástroje a jejich vlastnosti pro různé materiály
Nástroje pro soustružení a jejich vlastnosti výrazně ovlivňují volbu řezných podmínek podle obrobitelnosti materiálů. Pro správný výběr je třeba znát základní typy nástrojů a jejich vhodnost při různých řezných rychlostech, hloubce řezu a posuvu soustružení.
Nástrojová ocel (No) pro nižší rychlosti
Nástrojová ocel (No) se používá především při řezných rychlostech do 30 m/min, což odpovídá měkčím a méně náročným materiálům. Tento typ nástroje je cenově dostupný a umožňuje snadné obnovení ostří, což usnadňuje údržbu. Nevýhodou nástrojové oceli je nižší odolnost vůči opotřebení a omezená životnost při vyšších teplotách vznikajících při rychlejším soustružení. Proto se No nehodí pro tvrdé materiály ani pro aplikace s vysokým posuvem soustružení či větší hloubkou řezu, kde dochází k rychlejšímu opotřebení nástroje.
Použití slinutého karbidu (SK) při vyšších rychlostech
Slinutý karbid (SK) umožňuje řezné rychlosti v rozmezí 50 až 120 m/min a je určen pro obrábění tvrdších materiálů, kde nástrojová ocel selhává kvůli rychlému opotřebení. SK nabízí výrazně delší životnost nástroje a vyšší odolnost vůči teplotním změnám vznikajícím při soustružení. Díky těmto vlastnostem lze u slinutého karbidu aplikovat větší hloubku řezu a rychlejší posuv soustružení bez výrazného rizika poškození nástroje. Výběr řezných podmínek s SK tedy zvyšuje efektivitu obrábění a kvalitu povrchu.
Nástroje CBN a keramika pro tvrdé materiály
Pro obrábění velmi tvrdých materiálů jsou ideální nástroje z CBN (kubický nitrid bóru) a keramické nástroje, které odolávají vysokým teplotám a intenzivnímu opotřebení. Řezné rychlosti u těchto nástrojů obvykle dosahují 20 až 60 m/min v závislosti na konkrétním materiálu a typu nástroje. CBN je vhodný především pro tvrdé kovy a oceli s vysokou tvrdostí, zatímco keramika se uplatňuje tam, kde je třeba vysoká tepelná odolnost a zároveň relativně nízká houževnatost. Při výběru je zásadní správně nastavit řezné podmínky, aby nedošlo k praskání nebo rychlému opotřebení nástroje.
| Typ nástroje | Řezná rychlost (m/min) | Vhodné materiály | Výhody | Nevýhody |
|---|---|---|---|---|
| Nástrojová ocel (No) | do 30 | Měkčí materiály | Nízká cena, snadné broušení | Nízká odolnost vůči opotřebení |
| Slinutý karbid (SK) | 50-120 | Tvrdší materiály | Vysoká životnost, odolnost | Vyšší cena |
| CBN a keramika | 20-60 | Velmi tvrdé materiály | Odolnost proti teplotám | Křehkost, vyšší cena |
Tip: Častou chybou při základech soustružení a výběru řezných podmínek je použití nástrojové oceli u tvrdších materiálů, což vede k rychlému opotřebení a nižší kvalitě povrchu. Pro začátečníky doporučuji dbát na správné sladění nástroje s materiálem a řeznými parametry, aby nedocházelo k nadměrnému opotřebení.
Odborná rada: Výběr nástrojů a řezných podmínek se hodí pro obrábění běžných kovů i tvrdších slitin, ale pro extrémně tvrdé materiály nebo speciální slitiny s vysokým obsahem Si je vhodné volit CBN nebo PCD nástroje, které zajistí delší životnost a přesnost obrábění.
Jak spočítat a optimalizovat řezné podmínky
Optimální řezné podmínky při soustružení závisí na materiálu obrobku, použitém nástroji pro soustružení a požadované kvalitě povrchu. Základním parametrem je řezná rychlost, která se stanovuje podle průměru obrobku a otáček soustruhu. Výpočet řezné rychlosti (v) se provádí podle vzorce:
v = π × D × n / 1000
kde v je řezná rychlost v metrech za minutu (m/min), D průměr obrobku v milimetrech (mm) a n otáčky v ot/min. Například při průměru 100 mm a 95 ot/min vychází řezná rychlost přibližně 30 m/min.
Další klíčové řezné podmínky jsou posuv a hloubka řezu. Posuv soustružení se volí podle obrobitelnosti materiálu a typu nástroje, obvykle v rozmezí 0,1 až 0,3 mm na otáčku. Hloubka řezu ovlivňuje zatížení nástroje a kvalitu obráběného povrchu; běžně se pohybuje mezi 1 až 3 mm.
Základy soustružení: jak optimalizovat řezné podmínky pro efektivitu
- Určení průměru obrobku – změřte přesný průměr v místě řezu pro správný výpočet řezné rychlosti
- Výpočet otáček – přepočítejte otáčky podle vzorce n = (1000 × v) / (π × D) dle doporučené řezné rychlosti pro daný materiál
- Volba posuvu – nastavte posuv podle typu materiálu a nástroje, s ohledem na požadovanou kvalitu povrchu a produktivitu
- Nastavení hloubky řezu – zvolte hloubku řezu tak, aby nedocházelo k nadměrnému zatížení nástroje, přihlédněte k obrobitelnosti materiálu
Tip: Příliš vysoká hloubka řezu může vést k rychlejšímu opotřebení nástroje a horší kvalitě povrchu. Pro začátečníky doporučuji začít s mírnějšími hodnotami řezných podmínek a postupně je upravovat podle výsledků.
Správná volba řezných podmínek zvyšuje efektivitu obrábění a prodlužuje životnost nástrojů. Pro pokročilé soustružení je nezbytné pravidelně sledovat opotřebení nástroje a přizpůsobovat parametry aktuálním podmínkám.
Údržba, ostření a bezpečnost při soustružení
Pro udržení optimální obrobitelnosti materiálů a prodloužení životnosti nástrojů je nezbytná pravidelná údržba a přesné ostření. Tupé nebo opotřebené břity zvyšují tření, vedou k přehřívání a zhoršují kvalitu povrchu, což negativně ovlivňuje řeznou rychlost i posuv soustružení. Kontrola stavu nástrojů před každým použitím patří k základním pravidlům správného soustružení.
Ostření nástrojů musí respektovat doporučenou geometrii břitu podle konkrétního materiálu a řezných podmínek. Například u nízkolegovaných ocelí je vhodné zachovat lehce zaoblený úhel břitu, zatímco u tvrdých materiálů jako jsou tvrzené oceli s tvrdostí nad 55 HRC je třeba použít ostření s přesným úhlem 93-95° pro CBN destičky. Nesprávně naostřený nástroj způsobuje zvýšené opotřebení, tvorbu nárůstků a může poškodit jak obrobek, tak stroj.
Bezpečnost při soustružení zahrnuje nejen používání ochranných pomůcek, ale i správné upnutí součásti a nástroje. Mezi základní ochranné pomůcky patří ochranné brýle s bočním krytem, pracovní rukavice s protiskluzovou úpravou a pevná obuv s ocelovou špičkou. Upnutí musí být pevné, ale bez přetahování, které může poškodit držák nebo způsobit vibrace. Nedodržení těchto pravidel vede k horší rozměrové přesnosti a riziku úrazu.
Tipy pro začátečníky na základy soustružení a řezné parametry:
- Pravidelně kontrolujte ostrost břitů a ostřete nástroje podle materiálu obrobku a řezných podmínek, například po 4-6 hodinách provozu u tvrdších materiálů
- Upínejte nástroje pevně, ale nepřetahujte šrouby držáku; optimální utahovací moment bývá uveden v technické dokumentaci nástroje
- Používejte ochranné brýle, rukavice a pevnou obuv při každé práci se soustruhem
- Nastavujte řeznou rychlost podle doporučení pro daný materiál, například 80-120 m/min pro nelegované oceli a 10-30 m/min pro tvrzené oceli
- Volte posuv 0,1-0,3 mm/ot u hrubování a 0,05-0,1 mm/ot při dokončovacím soustružení pro dosažení kvalitního povrchu
- Vyhněte se příliš vysokým řezným rychlostem u tvrdých materiálů, které způsobují rychlé opotřebení nástrojů a přehřívání
Na co si dát pozor: častou chybou začátečníků je nedostatečná kontrola stavu nástrojů před prací, což vede k nižší kvalitě opracování a zvýšenému riziku nehody. Dalším rizikem je nesprávné upnutí, které může způsobit vibrace a poškození obrobku i nástroje. Správná údržba a dodržování bezpečnostních opatření jsou proto klíčové pro efektivní a bezpečné soustružení.
Časté dotazy k základům soustružení a řezným podmínkám
Otázka: Jaká je doporučená řezná rychlost pro nelegované oceli při soustružení?
Doporučená řezná rychlost pro nelegované oceli s uhlíkem do 0,55 % obvykle přesahuje 100 m/min. Tato hodnota umožňuje efektivní obrábění s ostrými břitovými destičkami a zohledňuje obrobitelnost materiálu.
Otázka: Jak spočítat řeznou rychlost při soustružení?
Řezná rychlost (Vc) se vypočítá podle vzorce Vc = (π × D × n) / 1000, kde D je průměr obrobku v milimetrech a n jsou otáčky v ot/min. Například při D = 100 mm a n = 95 ot/min je Vc přibližně 30 m/min.
Otázka: Jaký posuv je vhodný pro hrubování oceli při soustružení?
Pro hrubování oceli se doporučuje posuv mezi 0,3 a 0,5 mm na otáčku. Tento rozsah zajistí rychlé odstranění materiálu bez nadměrného opotřebení nástroje.
Otázka: Jaký posuv volit pro dokončovací soustružení?
Při dokončování se používá nižší posuv v rozmezí 0,05 až 0,1 mm na otáčku, což přispívá k vyšší kvalitě povrchu a přesnosti rozměrů.
Otázka: Jaký typ nástroje je vhodný pro obrábění tvrdých ocelí s tvrdostí nad 55 HRC?
Pro tvrdé oceli nad 55 HRC jsou ideální břitové destičky z CBN, které mají vysokou tvrdost a odolnost vůči opotřebení, čímž zajišťují stabilní řezné podmínky.
Otázka: Jaký je vliv stability stroje na kvalitu soustružení?
Vyšší stabilita stroje a pevné upnutí obrobku snižují vibrace během obrábění, což zlepšuje kvalitu povrchu a prodlužuje životnost nástrojů.
Otázka: Jaké jsou základní bezpečnostní opatření při práci se soustruhem?
Povinná jsou ochranné brýle a rukavice, pevné upnutí obrobku, respektování maximálních otáček stroje a pravidelné udržování čistoty pracovního prostoru.
Otázka: Proč je důležitá správná údržba a ostření soustružnických nástrojů?
Pravidelné ostření a údržba udržují optimální kvalitu řezu, snižují riziko poškození nástroje a přispívají k úsporám při obrábění.
Otázka: Jaký vliv mají chladicí kapaliny na soustružení?
Chladicí kapaliny snižují teplotu v oblasti řezu, omezují opotřebení nástroje a zlepšují kvalitu povrchu obrobku, což je klíčové pro udržení správných řezných podmínek.
Otázka: Jaký je rozdíl v řezných podmínkách mezi hrubováním a dokončováním?
Hrubování používá větší hloubku řezu (obvykle nad 0,5 mm) a vyšší posuv (0,3-0,5 mm/ot), zatímco dokončování vyžaduje menší hloubku a posuv (0,05-0,1 mm/ot) pro lepší povrchovou kvalitu.
Otázka: Jak se liší volba nástrojů pro obrábění hliníkových slitin s vysokým obsahem křemíku?
Hliníkové slitiny s více než 13 % Si se obrábějí nejlépe pomocí PCD destiček, které mají vyšší odolnost proti opotřebení než klasické karbidové nástroje.
Otázka: Jaký je význam hloubky řezu při soustružení?
Hloubka řezu přímo ovlivňuje přesnost a tvar obrobku; při hrubování bývá větší, což umožňuje rychlé odstranění materiálu, zatímco při dokončování se hloubka řezu minimalizuje pro dosažení jemného povrchu.
Otázka: Jaké jsou doporučené hodnoty otáček pro hobby soustruhy?
Hobby soustruhy obvykle pracují do 2000 ot/min. Tento limit vyžaduje přizpůsobení řezných podmínek, například snížení řezné rychlosti a posuvu.
Otázka: Jaké nástroje jsou vhodné pro obrábění žárovzdorných slitin?
Pro žárovzdorné slitiny jsou vhodné keramické a PVD nástroje s ostrými břity a úhlem menším než 45°, což minimalizuje opotřebení při náročných řezných podmínkách.
Otázka: Jaká je doporučená řezná rychlost pro rychlořeznou ocel (HSS)?
Řezná rychlost pro HSS nástroje se pohybuje mezi 20 a 30 m/min, protože materiál má nižší odolnost vůči vyšším teplotám při obrábění.