Cínování kovů představuje efektivní způsob povrchové úpravy, který zvyšuje odolnost materiálů proti korozi a opotřebení. Správná příprava kovového povrchu a kontrola tloušťky cínové vrstvy jsou klíčové pro dosažení kvalitního výsledku, ať už při ručním cínování nebo elektrolytickém procesu. Tento návod vám přiblíží jednotlivé kroky i možnosti praktického využití cínování.
🔍 Nejdůležitější fakta
- Cínování vytváří cínovou vrstvu o tloušťce 1 až 10 µm, která chrání kov proti korozi.
- Proces probíhá při teplotě elektrolytu 20-30 °C a trvá obvykle 1 až 5 minut.
- Před cínováním je nutná důkladná příprava povrchu, včetně odmaštění a aktivace.
- Cínování zlepšuje elektrickou vodivost a pájitelnost kovů, využívá se v elektronice i potravinářství.
- Maximální rozměry dílců pro závěsové cínování jsou 1300 x 650 x 300 mm.
Jak postupovat při cínování kovů krok za krokem
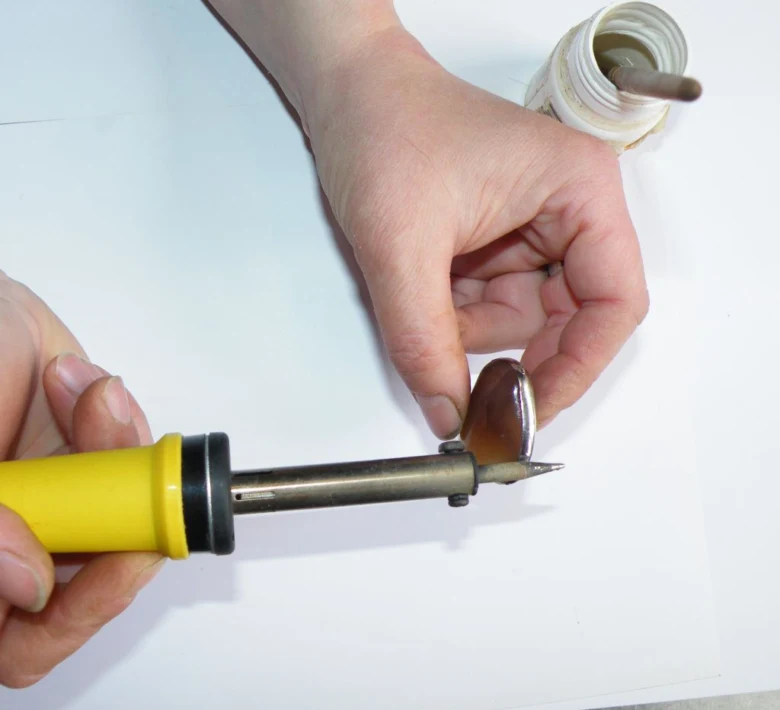
Jak správně cínovat kov vyžaduje přesný návod na cínování kovů krok za krokem, který zahrnuje přípravu povrchu, samotný elektrolytický proces a následnou péči. Při dodržení teploty elektrolytu 20-30 °C a době pokovování 1 až 5 minut vzniká cínová vrstva o tloušťce 1-10 µm, která zvyšuje korozní odolnost, elektrickou vodivost a zlepšuje estetický vzhled kovu.
Jaké nástroje potřebuji na cínování kovů
Pro efektivní elektrolytické cínování je nezbytná galvanická vana s regulací teploty elektrolytu mezi 20 a 30 °C a zdroj stejnosměrného proudu s nastavitelnou proudovou hustotou v rozmezí 1-5 A/dm². Dále je potřeba elektrolyt obsahující cínové soli, například chlorid cínatý (SnCl2) a kyselinu fluorovodíkovou (HF) v přesně dávkovaných koncentracích pro stabilní proces. K přípravě kovového povrchu slouží speciální čističe a odmašťovače, které odstraní mastnotu a nečistoty, čímž zajistí optimální přilnavost cínové vrstvy. Bezpečnost práce vyžaduje ochranné rukavice a brýle, protože elektrolytické roztoky obsahují agresivní chemikálie.
Postup cínování kovu krok za krokem
- Odmaštění a aktivace povrchu – použijte speciální čističe k odstranění mastnoty a oxidů, případně mechanicky povrch zdrsněte, aby se zajistila pevná přilnavost cínu.
- Připravení elektrolytu – nastavte teplotu elektrolytu na 20-30 °C a připravte roztok s chloridem cínatým a kyselinou fluorovodíkovou v koncentracích vhodných pro galvanické pokovování.
- Elektrolytické cínování – ponořte kovový díl do elektrolytu a aplikujte proud s hustotou 1-5 A/dm² po dobu 1 až 5 minut podle požadované tloušťky vrstvy 1-10 µm.
- Kontrola nanesení cínu – ověřte rovnoměrnost a pevnost cínové vrstvy vizuálně a případně měřením tloušťky; pokud je vrstva příliš tenká, proces opakujte.
- Oplach a sušení – po dokončení pokovování opláchněte díl demineralizovanou vodou a nechte jej vyschnout v suchém prostředí po dobu 7 až 14 dnů, aby se zabránilo oxidaci a ztrátě lesku.
Tip: Častá chyba je nedostatečné odmaštění povrchu, které způsobuje nerovnoměrné nanesení cínu a snižuje korozní odolnost výsledného povlaku. Tento návod na cínování mědi a dalších kovů je vhodný pro domácí projekty a drobné opravy, ale neprovede jej efektivně pro velkosériovou výrobu, kde se používají průmyslové galvanické linky s přesnou kontrolou parametrů.
Jak správně připravit kovový povrch pro cínování
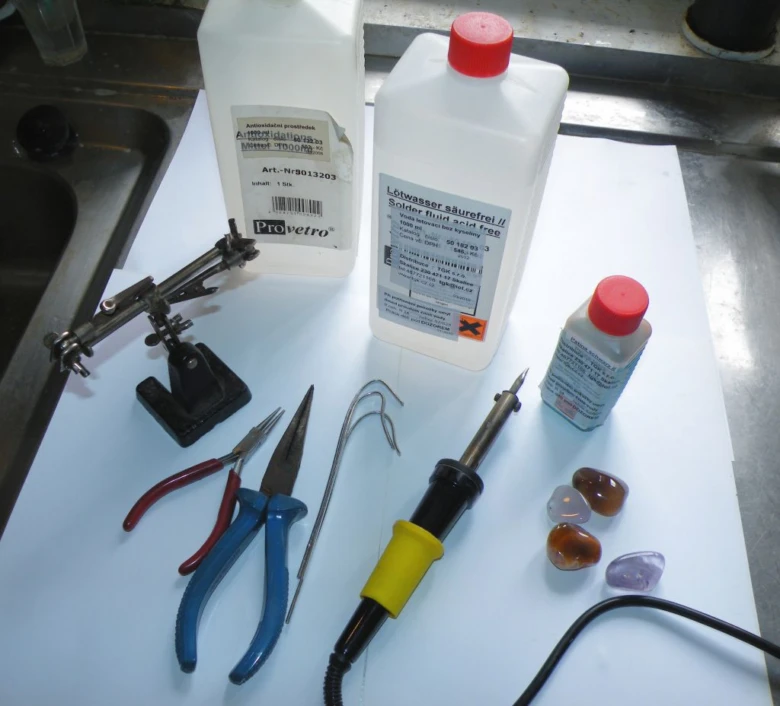
Příprava kovového povrchu je klíčová pro dosažení kvalitního a trvanlivého elektrolytického cínování. Odstranění mastnoty, nečistot a oxidů výrazně zvyšuje přilnavost cínové vrstvy a tím i korozní odolnost výsledného povrchu. Odmaštění se provádí pomocí alkalických čističů nebo speciálních rozpouštědel, které rozpouštějí oleje a zbytky nečistot bez poškození kovu.
Mechanická úprava, například leštění jemným brusným papírem (zrnitost 400-600) nebo leštící pastou, vyhladí povrch a zajistí rovnoměrnou tloušťku cínové vrstvy mezi 1 až 10 µm. Hladký povrch snižuje riziko praskání nebo odlupování cínu a prodlužuje jeho životnost.
Chemická aktivace povrchu je nezbytná pro odstranění oxidačních vrstev a zvýšení chemické vazby cínu s kovovým podkladem. Používají se aktivátory na bázi chloridu cínatého (SnCl2) a kyseliny fluorovodíkové (HF) v koncentracích přizpůsobených pro stabilní elektrolytický proces. Aktivace zároveň připraví povrch na galvanické pokovování, což je základní fáze cínování.
Pro správnou přípravu kovu před cínováním doporučuji dodržet tyto kroky:
- Odmaštění – aplikujte alkalické čističe nebo rozpouštědla, nechte působit 5-10 minut, poté opláchněte vodou
- Leštění – použijte brusný papír zrnitosti 400-600 nebo speciální leštící pastu pro odstranění nerovností
- Chemická aktivace – ponořte kov do aktivujícího roztoku s chloridem cínatým a kyselinou fluorovodíkovou na 1-3 minuty při teplotě 20-30 °C
- Oplach a sušení – důkladně opláchněte povrch demineralizovanou vodou a osušte v suchém prostředí, aby se zabránilo oxidaci před cínováním
Tip: Častou chybou je nedostatečné odmaštění, které vede k špatné přilnavosti cínové vrstvy a jejímu časnému odlupování. Dbejte na odstranění všech tukových a olejových skvrn i z méně přístupných míst.
Pro koho se příprava hodí: Tento postup je vhodný pro domácí i průmyslové cínování kovů jako měď, mosaz, bronz, ocel a nerezová ocel. Naopak pro hliník a jeho slitiny je třeba použít speciální aktivátory a přípravky, protože standardní chemikálie mohou poškodit povrch.
Podrobné technické normy a další informace o přípravě kovových povrchů pro galvanické pokovování najdete na eagri.cz. Takto připravený povrch zajistí stabilní, hladkou a korozně odolnou cínovou vrstvu s tvrdostí přibližně 15 HV a elektrickou vodivostí vhodnou pro elektronické aplikace i potravinářský průmysl.
Klíčové parametry elektrolytického cínování a jejich vliv
Elektrolytické cínování patří mezi osvědčené metody povrchové úpravy kovů, která výrazně zvyšuje korozní odolnost a elektrickou vodivost materiálu. Správné nastavení parametrů procesu, jako jsou teplota elektrolytu, proudová hustota a doba pokovování, zásadně ovlivňuje tloušťku cínové vrstvy a její vzhled. Níže najdete konkrétní vysvětlení vlivu těchto faktorů a tipy na efektivní cínování kovů.
Jak správně nastavit teplotu elektrolytu při cínování
Optimální teplota elektrolytu pro galvanické pokovování se pohybuje mezi 20 a 30 °C. Udržování této teploty během celého postupu cínování kovu zajišťuje stabilní chemické podmínky a rovnoměrnou tvorbu cínové vrstvy bez mikropórů či jiných defektů. Při nižších teplotách dochází k pomalejší reakci a může vzniknout matný povrch, zatímco příliš vysoká teplota zvyšuje riziko přehřátí a rozklad elektrolytu. Proto je správná teplota klíčová pro kvalitu cínové vrstvy.
Jak proudová hustota ovlivňuje tloušťku a vzhled vrstvy cínu
Proudová hustota v rozmezí 1 až 5 A/dm² přímo ovlivňuje vzhled i tloušťku vrstvy cínu. Nižší hodnoty vedou k hladkému a lesklému povrchu s tloušťkou vrstvy obvykle kolem 1 až 3 µm. Vyšší proudová hustota zrychluje usazování cínu, čímž roste tloušťka vrstvy až na 10 µm, ale zároveň může způsobit nepravidelnosti, hrubý nebo matný povrch. Nadměrná proudová hustota také zvyšuje teplotu elektrolytu lokálně, což může poškodit povrch. Pro efektivní cínování kovů je proto potřeba pečlivě volit proudovou hustotu podle požadovaného výsledku.
| Parametr | Doporučený rozsah | Vliv na cínovou vrstvu |
|---|---|---|
| Teplota elektrolytu | 20-30 °C | Stabilita procesu, kvalita povrchu |
| Proudová hustota | 1-5 A/dm² | Tloušťka 1-10 µm, vzhled (lesk/mat) |
| Doba pokovování | 1-5 minut | Určuje finální tloušťku vrstvy |
Tip: Pro dosažení maximální korozní odolnosti a dlouhodobého využití cínování kovů je nezbytná precizní příprava kovového povrchu a kontrola všech parametrů během galvanického pokovování. Častou chybou je příliš rychlé navyšování proudu, což vede k nerovnoměrné a křehké vrstvě. Tento postup se hodí zejména pro měď a slitiny, méně vhodný je pro kovy s vysokou reaktivitou bez speciálních elektrolytů.
Nejčastější chyby a jak se jim vyhnout při cínování
Nejčastější chyby při cínování kovů a jak se jim vyhnout
Při cínování kovů, ať už elektrolytickém nebo galvanickém pokovování, se často objevují problémy jako praskání, odlupování či nerovnoměrné pokrytí. Tyto chyby většinou pramení z nesprávné přípravy kovového povrchu nebo překročení doporučené tloušťky cínové vrstvy. Optimální tloušťka vrstvy by neměla přesahovat 10 µm, aby se zachovala správná korozní odolnost a elektrická vodivost povrchové úpravy kovů.
- Nedostatečná příprava povrchu – neodstranění mastnoty a oxidů vede k praskání a odlupování cínu
- Překročení tloušťky vrstvy – vrstva nad 10 µm ztrácí přilnavost a vznikají trhliny
- Nerovnoměrné nanášení – způsobuje nerovnoměrné pokrytí s místy bez ochrany
Tip: Pro správné cínování kovů se doporučuje dodržet pečlivou přípravu povrchu broušením a odmastěním před vlastním pokovováním. Tento přístup minimalizuje riziko defektů a prodlužuje životnost povrchové úpravy.
Využití cínování kovů v průmyslu a domácnosti
Cínování kovů představuje specializovanou povrchovou úpravu, která vytváří na kovových dílech tenkou vrstvu cínu o tloušťce 1 až 10 µm. Tento galvanický proces výrazně zvyšuje korozní odolnost a elektrickou vodivost povrchu, což je klíčové pro průmyslové i domácí aplikace. Cínování se provádí elektrolytickým pokovováním při teplotě elektrolytu 20-30 °C s proudovou hustotou 1-5 A/dm², což umožňuje kontrolovat lesklý nebo matný vzhled povrchu.
V elektronickém průmyslu se cínové vrstvy používají k ochraně kontaktů a spojů před oxidací, čímž se zajišťuje stabilní elektrická vodivost a lepší pájitelnost podle norem IEC a DIN. Cínování je nezbytné pro výrobu spolehlivých elektrických komponent, kde tloušťka vrstvy a kvalita povrchu přímo ovlivňují funkčnost zařízení.
V potravinářství se cínování využívá díky netoxickým a potravinářsky bezpečným vlastnostem cínu, zejména na površích konzervních plechovek a zařízení přicházejících do kontaktu s potravinami. Cínové povlaky chrání kov před korozí a zároveň splňují hygienické normy, což zajišťuje dlouhodobou bezpečnost a kvalitu výrobků.
Automobilový průmysl aplikuje cínování na součástky vystavené vlhkosti a chemikáliím, čímž prodlužuje jejich životnost a odolnost vůči opotřebení. Cínové vrstvy se často kombinují s mezivrstvami niklu nebo mědi, které zvyšují mechanickou pevnost a estetiku povrchu.
- Zvýšení korozní odolnosti kovových dílů díky bezporézní a tažné cínové vrstvě o tvrdosti přibližně 15 HV
- Zlepšení elektrické vodivosti a pájitelnosti elektronických součástek díky galvanickému cínování s kontrolovanou tloušťkou vrstvy
- Vytvoření bezpečných, netoxických a potravinářsky schválených povrchů pro obaly a zařízení v potravinářském průmyslu
- Praktické využití v domácích projektech, například při opravách měděných trubek nebo kabeláže, kde cínování zvyšuje odolnost a vodivost
Tip: Při přípravě kovového povrchu je klíčové zajistit důkladné odmaštění a aktivaci, protože nedostatečná příprava vede k špatné přilnavosti cínové vrstvy a následnému odlupování. Příliš silná vrstva nad 10 µm může způsobit praskání povlaku, což snižuje jeho ochranné vlastnosti.
Pro koho se cínování hodí: Tento proces je vhodný pro výrobu a opravy elektrických komponent, potravinářské obaly a kovové díly vystavené koroznímu prostředí.
Pro koho není ideální: Cínování se nehodí pro aplikace vyžadující velmi vysokou mechanickou odolnost nebo pro kovy s povrchovou úpravou, které nejsou kompatibilní s galvanickým pokovováním cínem.
Bezpečnostní opatření a zacházení s chemikáliemi při cínování
Bezpečnostní opatření při cínování kovů jsou klíčová pro ochranu zdraví a správný průběh práce. Při použití chloridu cínatého, který slouží jako základ pro elektrolytické cínování, je nutné dbát na bezpečnou manipulaci, protože tento chemický roztok může dráždit pokožku a sliznice. Kyselina fluorovodíková, často využívaná při přípravě kovového povrchu pro lepší přilnavost cínu, je vysoce korozivní a může způsobit vážné popáleniny.
Bezpečnost zahrnuje zejména:
- Použití ochranných pomůcek, jako jsou neoprenové rukavice, ochranné brýle a pracovní oděv
- Zajištění dostatečného větrání pracovního prostoru, aby se zabránilo vdechování škodlivých par
- Pečlivou manipulaci s chemikáliemi, včetně skladování v originálních nádobách a mimo dosah dětí
- Okamžité omytí pokožky vodou při kontaktu s chemikáliemi
Tip: Nejčastější chyby při cínování kovů a jak se jim vyhnout zahrnují nedostatečné větrání a podcenění ochranných pomůcek, což může vést k podráždění nebo vážným zdravotním komplikacím. Pro bezpečnou povrchovou úpravu kovů a dosažení optimální korozní odolnosti je bezpečnost nezbytná.
Při dodržení těchto pravidel můžete bezpečně využít galvanické pokovování a dosáhnout požadované tloušťky cínové vrstvy s kvalitním výsledkem. Tento praktický návod na cínování mědi a dalších kovů zdůrazňuje bezpečnost jako první prioritu.
Údržba a dlouhodobá životnost cínových povlaků
Údržba cínovaných povrchů zásadně ovlivňuje dlouhodobou životnost a korozní odolnost povrchové úpravy kovů. Po elektrolytickém cínování doporučuji skladovat kovové díly v suchém prostředí po dobu 7 až 14 dnů, aby se stabilizovala tloušťka cínové vrstvy a snížilo riziko oxidace. Pravidelné čištění povrchu jemným netučným hadříkem pomáhá zachovat lesk a brání mechanickému poškození, které by mohlo narušit galvanické pokovování.
Pro dlouhodobé využití cínování kovů v domácích projektech platí následující zásady údržby:
- Skladovat cínované díly mimo vlhké a agresivní prostředí
- Čistit povrch bez abrazivních prostředků, které by poškodily cínovou vrstvu
- Chránit před škrábanci a nárazy, aby nedošlo k narušení povrchové úpravy
- Pravidelně kontrolovat tloušťku cínové vrstvy a doplňovat cínování v případě potřeby
Dodržení těchto kroků výrazně prodlužuje funkčnost a estetiku cínovaných kovů.
Specifické postupy pro různé kovové slitiny
Specifické postupy pro cínování různých kovových slitin vyžadují přizpůsobení přípravy kovového povrchu a technologie aplikace cínu. Tyto rozdíly zásadně ovlivňují kvalitu, tloušťku cínové vrstvy a korozní odolnost výsledné povrchové úpravy.
Cínování hliníku a jeho slitin
Hliník vyžaduje speciální chemickou aktivaci povrchu, která odstraní přirozenou oxidovou vrstvu a umožní pevné spojení cínu s kovem. Bez této aktivace je přilnavost cínové vrstvy nízká, což negativně ovlivňuje dlouhodobou korozní odolnost. Elektrolytické cínování hliníku proto často zahrnuje předběžné leptání a nanesení aktivátoru.
Cínování mědi a mosazi
Měď a mosaz mají přirozeně dobrou přilnavost k cínu, proto postačuje standardní příprava povrchu zahrnující důkladné odmaštění a odstranění nečistot. Tento praktický návod na cínování mědi a dalších kovů využívá klasické galvanické pokovování, které zajišťuje rovnoměrnou tloušťku cínové vrstvy a spolehlivou povrchovou úpravu kovů.
Cínování oceli a nerezové oceli
Ocel vyžaduje pečlivou přípravu povrchu včetně odmaštění a často i aplikaci mezivrstvy (například niklu), která zlepšuje přilnavost cínu a zabraňuje tvorbě oxidů. Nerezová ocel má specifické požadavky na aktivaci povrchu kvůli pasivační vrstvě, proto je nutné použít speciální chemikálie pro její narušení. Správný postup cínování kovů doma musí respektovat tyto rozdíly pro dosažení trvanlivého a elektricky vodivého povlaku.
Tip: Častou chybou při cínování je nedostatečná příprava povrchu, která vede k odlupování cínové vrstvy. Pro koho se cínování hodí, jsou domácí kutily a malé dílny; naopak pro průmyslové aplikace je vhodnější profesionální galvanické pokovování s přesnou kontrolou tloušťky vrstvy.
Časté dotazy
Jak dlouho trvá proces cínování kovů?
Proces cínování trvá obvykle 1 až 5 minut v závislosti na požadované tloušťce vrstvy.
Jaká je doporučená teplota elektrolytu při cínování?
Teplota elektrolytu by měla být udržována mezi 20 a 30 °C pro stabilní proces.
Jak silná je vrstvička cínu na pokoveném kovu?
Tloušťka cínové vrstvy se pohybuje mezi 1 až 10 µm, s maximem 10 µm, aby se zabránilo praskání.
Proč je potřeba odmaštění před cínováním?
Odmaštění odstraňuje nečistoty a mastnotu, čímž zlepšuje přilnavost cínové vrstvy.
Jaké bezpečnostní pomůcky jsou nezbytné při cínování?
Používejte ochranné rukavice, brýle, respirátor a zajistěte větrání pracovního prostoru kvůli chemikáliím.
Jak se liší cínování hliníku od ostatních kovů?
Hliník vyžaduje speciální chemickou aktivaci povrchu, protože jinak není cín dobře přilnavý.
Jak se starat o cínované povrchy, aby vydržely co nejdéle?
Cínované díly skladujte v suchém prostředí 7-14 dnů, pravidelně čistěte a chraňte před mechanickým poškozením.
Jaké jsou nejčastější chyby při cínování?
Nejčastější chyby jsou praskání, odlupování a nerovnoměrné pokrytí, často z důvodu nesprávné přípravy povrchu nebo překročení tloušťky vrstvy.
Jaké jsou hlavní oblasti využití cínování?
Cínování se využívá v elektronice, potravinářství, automobilovém průmyslu, stavebnictví a zemědělství.
Jak správně manipulovat s chloridem cínatým a kyselinou fluorovodíkovou?
Manipulace vyžaduje ochranné pomůcky, větrání a opatrnost, protože kyselina fluorovodíková je vysoce korozivní.
Jaké nástroje a pomůcky jsou nezbytné pro domácí cínování kovů?
Pro domácí cínování je potřeba pájka s cínem o průměru 1-2 mm, pájecí stanice s regulací teploty kolem 350 °C a odmašťovací prostředky jako alkohol či aceton.
Jaký je správný postup přípravy kovového povrchu před cínováním?
Povrch je třeba nejprve mechanicky očistit brusným papírem o zrnitosti 400, poté odmastit pomocí isopropylalkoholu a nakonec opláchnout vodou, aby se zajistila dobrá přilnavost cínu.