Svaření PVC fólie vyžaduje přesné nastavení teploty a správný postup, aby vznikl pevný a trvanlivý spoj. Použití vhodné svářečky na PVC fólii a důkladná kontrola svaru zajistí dlouhodobou odolnost bez rizika vzniku netěsností. Naučte se krok za krokem, jak dosáhnout profesionálních výsledků i v domácích podmínkách.
Klíčové závěry
- Svařování PVC fólií se nejčastěji provádí horkovzdušnou technologií nebo horkým klínem s parametry od 280 do 320 °C.
- Přístroje jako SEAMTEK W-900 AT umožňují přesné řízení teploty a rychlosti pomocí PLC jednotky.
- Optimální šířka svaru je obvykle 4-5 cm s rychlostí svařování kolem 1,5-2 m/min.
- Podmínky prostředí pro svařování by měly být mezi 15-25 °C a relativní vlhkostí do 60 % pro kvalitní spoj.
- Použití správných nástrojů a kontrola svaru jsou klíčové pro dlouhodobou životnost hydroizolace i dekorativních fólií.
Jak nastavit a připravit svařovací přístroj na PVC fólii
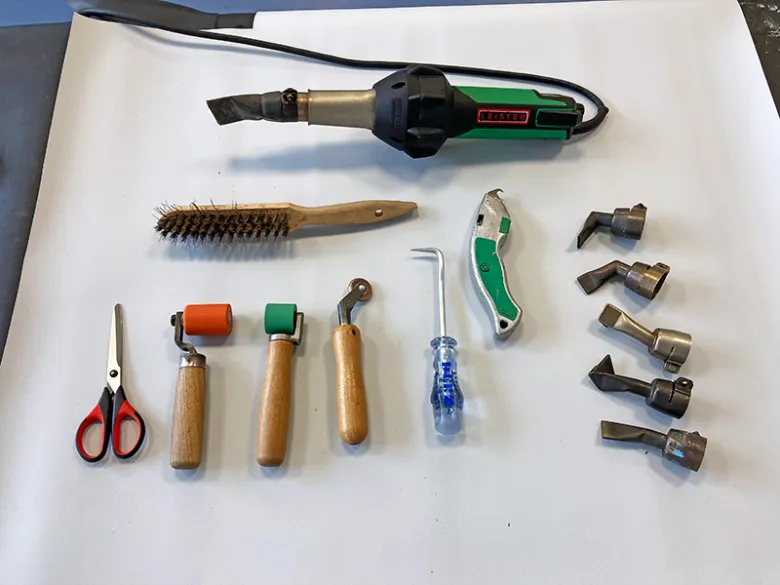
Pro správné svaření PVC fólie je nezbytné zvolit vhodný svářecí přístroj a nastavit teplotu svařování v rozmezí 280-320 °C. Optimální teplota přímo ovlivňuje kvalitu svaru a jeho pevnost. Mezi ověřené stroje patří například SEAMTEK W-900 AT a UNIPLAN 500, které umožňují přesné řízení parametrů svařování.
Při přípravě pracovního prostoru je třeba zajistit čistotu a stabilní podmínky, aby nedošlo k mechanickému poškození fólie nebo znečištění svaru. Správné nastavení teploty při svařování PVC fólie je klíčové pro rovnoměrný a pevný spoj bez propálení nebo nedostatečného přilnutí.
Jak používat svářečku na PVC fólie
- Vyberte svářecí přístroj s nastavitelnou teplotou a vhodnou šířkou svaru
- Nastavte teplotu mezi 280 a 320 °C podle tloušťky PVC fólie
- Připravte pracovní plochu bez prachu a mastnoty
- Před samotným svařováním proveďte zkušební svar na odstřižku fólie
- Dodržujte bezpečnost svařování PVC, používejte ochranné pomůcky a zajistěte větrání prostoru
Tip: Častou chybou je příliš vysoká teplota, která může fólii propálit a znehodnotit svar. Pro koho se svařování hodí: profesionální instalatéři bazénových fólií. Pro koho ne: laikové bez potřebného vybavení a zkušeností, u nichž hrozí zbytečné poškození materiálu.
Krok za krokem postup svařování PVC fólie
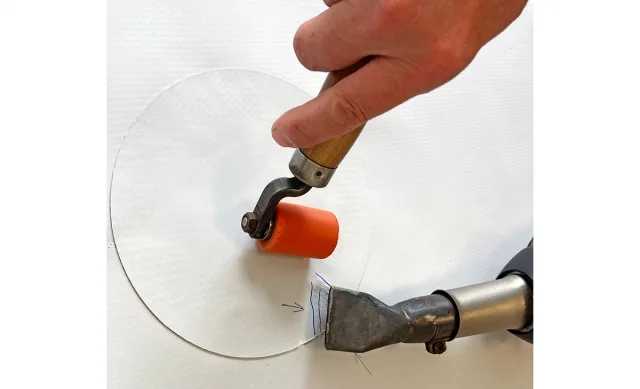
K správnému svaření PVC fólie je nutné dodržet přesný postup od přípravy materiálu až po kontrolu svaru. Následující kroky vám poskytnou detailní návod na svaření PVC fólie, včetně bazénové fólie, tak aby spoj byl pevný a těsný.
Příprava materiálu
Povrch PVC fólie očistěte od prachu, mastnoty a jiných nečistot pomocí čistého hadru a vhodného čisticího prostředku bez rozpouštědel. Materiál rozložte na rovný, stabilní podklad přizpůsobený rozměrům svařovaného prostoru, aby nedocházelo k posunu během svařování. Čistota povrchu a pevné upevnění fólie jsou základem kvalitního svaru.
Nastavení svařovacího přístroje
Nastavte teplotu svařování PVC fólie mezi 280 a 320 °C podle typu fólie a doporučení výrobce. Rychlost svařování volte ideálně mezi 1,5 až 2 metry za minutu, aby materiál dostatečně změkl, ale neprorazil se. Správné parametry svařování zajistí optimální pevnost spoje a minimalizují riziko poškození fólie. Používejte svářečku na PVC fólii s možností nastavení těchto parametrů.
Svařovací technika
Pro svařování použijte horký vzduch nebo horký klín, podle dostupného vybavení a typu spoje. Držte svářecí přístroj pod úhlem 45-60 stupňů a pohybujte se rovnoměrnou rychlostí podél spoje. Dbejte na to, aby horký vzduch nebo klín rovnoměrně ohříval materiál a nedocházelo k přehřátí nebo nedostatečnému svaření. Svářecí technika výrazně ovlivňuje pevnost a kvalitu spoje.
Kontrola svaru
Po dokončení svařování proveďte vizuální kontrolu svaru, zda je spoj hladký, bez mezer a bublin. Dotykem zkontrolujte pevnost a těsnost spoje, případné nedostatky opravte převařením na místě. Kontrola svaru PVC fólie je nezbytná pro zajištění dlouhodobé funkčnosti spoje, zvláště u bazénových fólií. Pro detailní informace doporučuji nahlédnout do odborného zdroje na eagri.cz.
- Čištění povrchu – odstraňte všechny nečistoty a mastnotu
- Upevnění fólie – zajistěte materiál na rovné ploše
- Nastavení teploty – 280-320 °C podle typu fólie
- Volba rychlosti – 1,5-2 m/min pro rovnoměrný pohyb
- Výběr techniky – horký vzduch nebo horký klín
- Svařování – držte přístroj pod správným úhlem, pohybujte rovnoměrně
- Kontrola svaru – vizuální a dotyková kontrola, oprava nedostatků
Tip: Častou chybou je příliš vysoká teplota svařování, která může materiál propálit a oslabení spoje způsobit trhliny. Tento postup se hodí zejména pro bazénovou fólii a jiné aplikace vyžadující vysokou těsnost, avšak není vhodný pro velmi tenké nebo speciální PVC fólie s odlišnými technologickými parametry.
Více informací k tématu najdete v oficiálním zdroji: Ministerstvo zemědělství ČR.
Doporučené parametry svařování: teplota, rychlost, tlak
Pro dosažení pevného a kvalitního spoje PVC fólií je nezbytné správně nastavit základní parametry svařování – teplotu, rychlost a tlak. Tyto hodnoty se liší podle typu PVC fólie a použití svářečky na PVC fólii, proto je vhodné je přesně dodržovat.
Jak nastavit správnou teplotu svařování PVC fólie?
Optimální teplota svařování PVC fólie se pohybuje mezi 280 a 320 °C. Správné nastavení teploty svařování PVC je klíčové, protože příliš nízká teplota způsobí nedostatečné spojení materiálu a tím i slabý svar. Naopak příliš vysoká teplota může poškodit strukturu fólie, způsobit její přepálení a ztrátu pevnosti. Teplota se nastavuje přímo na svářečce na PVC fólii podle doporučení výrobce daného typu fólie.
Jak nastavit rychlost a tlak při svařování PVC fólie?
Rychlost svařování by měla být v rozmezí 0,3 až 0,5 m/min, což umožňuje materiálu správně se spojit bez prohoření nebo nedostatečného propojení. Tlak svařování je třeba nastavit tak, aby spoj držel pevně, ale fólie se neprolámala či nevyhnula. Nesprávná rychlost nebo tlak vede k oslabení svaru a může být příčinou vzniku netěsností. Tlak a rychlost se často nastavují podle tloušťky a druhu PVC fólie.
Jak správně svařovat PVC fólií krok za krokem?
Postup svařování PVC fólie začíná důkladnou přípravou povrchu – čištěním a odstraněním prachu. Následuje nastavení parametrů svářečky dle typu fólie. Poté se provádí samotné svařování vedením horkého vzduchu nebo horkým klínem pod nastavenými parametry teploty a tlaku. Po dokončení je nezbytná kontrola svaru PVC, která ověří pevnost a těsnost spoje bez viditelných vad.
| Typ PVC fólie | Teplota svařování (°C) | Rychlost svařování (m/min) | Doporučený tlak (bar) |
|---|---|---|---|
| Tenčí folie (0,5-1 mm) | 280-300 | 0,4-0,5 | 2-3 |
| Střední folie (1-2 mm) | 300-310 | 0,3-0,4 | 3-4 |
| Tlustší folie (2 mm a více) | 310-320 | 0,3 | 4-5 |
Tip: Při svařování PVC fólie se často podceňuje kontrola tlaku, což může vést k tvorbě bublin nebo špatnému spojení. Doporučuji vždy sledovat rovnoměrnost a sílu stlačení během svařování.
Optimální podmínky prostředí pro svařování PVC fólií
Optimální podmínky prostředí zásadně ovlivňují kvalitu svaru PVC fólií. Teplota prostředí by se měla pohybovat mezi 15 a 25 °C, protože při nižších teplotách může dojít k nedostatečnému roztavení materiálu, což zhoršuje pevnost spoje. Naopak vyšší teploty mohou způsobit přehřátí a deformaci fólie. Vlhkost vzduchu by neměla překročit 60 %, protože nadměrná vlhkost zvyšuje riziko vzniku vadných svarů, například bublin nebo špatného spojení vrstev.
Tipy pro svařování PVC fólií
- Zajistěte stabilní teplotu prostředí mezi 15 a 25 °C pro optimální teplotu svařování PVC.
- Udržujte vlhkost vzduchu pod 60 %, aby nedocházelo ke kondenzaci na fólii.
- Při postupu svařování PVC fólie teplým vzduchem sledujte parametry svařování a správné nastavení svářečky na PVC fólii.
- Po svaření provádějte pravidelnou kontrolu svaru PVC, abyste odhalili případné vady včas.
Dodržování těchto parametrů pomáhá zajistit bezpečnost svařování PVC a maximální pevnost svaru.
Tipy a triky pro řešení obtížných míst a detailů
Svařování rohů PVC fólie a 3D tvarů patří k nejnáročnějším částem práce, protože tyto oblasti vyžadují precizní přístup a speciální techniku. Pro menší a složité části se často používá svařování žehličkou, které umožňuje přesnější vedení svaru než běžná svářečka na PVC fólii. Správná teplota pro svařování PVC fólie v těchto místech by měla být nastavena podle typu materiálu, obvykle mezi 320 a 380 °C, aby nedošlo k přepálení nebo podchlazení spoje.
Tipy pro svařování PVC fólií v obtížných místech
- Připravte rohy a přechody důkladným očištěním a osušením povrchu
- Použijte ruční svařovací žehličku pro lepší kontrolu ve 3D tvarech
- Dodržujte správné parametry svařování, zejména teplotu a rychlost posuvu
- Kontrolujte svar vizuálně i dotykem, abyste zajistili pevnost spoje
- Při svařování rohů doporučuji nejprve vyhřát fólii po obou stranách a poté rychle spojit
Bezpečnost svařování PVC nesmíte opomenout – pracujte v dostatečně větraném prostoru a používejte ochranné pomůcky. Tento postup svařování PVC fólie krok za krokem významně zvyšuje kvalitu a životnost výsledného spoje.
Kontrola kvality svaru a prevence chyb
Kontrola kvality svaru je zásadní pro správné svaření PVC fólie bez chyb. Optimální teplota svařování PVC se pohybuje mezi 320 °C a 350 °C, přičemž rychlost svařování by měla být nastavena na 0,3 až 0,5 m/min podle tloušťky fólie a typu přístroje. Nedodržení těchto parametrů vede k oslabení spoje a vzniku vad, jako jsou póry ve svaru nebo trhliny.
Vizuální kontrola svaru
Při vizuální kontrole svaru PVC fólie je nutné zkontrolovat rovnoměrnost a šířku svarového pásu, která by měla být minimálně 8 mm u fólií o tloušťce 1,5 mm. Spoj musí mít homogenní barvu bez tmavých nebo světlých míst, jež indikují přehřátí nebo nedostatečné prohřátí materiálu. Výskyt pórů ve svaru signalizuje nedostatečné svaření a výrazně snižuje mechanickou pevnost spoje. Pravidelná vizuální kontrola během svařování pomáhá včas odhalit tyto chyby.
Mechanická kontrola pevnosti
Mechanická kontrola svaru zahrnuje test pevnosti tahem a ohybem, kdy pevný svar odolá zatížení bez prasklin či oddělení. Slabý spoj často vzniká při příliš nízké teplotě svařování nebo nadměrné rychlosti, což způsobuje nedostatečné propojení fólií. Doporučený tlak při svařování je 0,15 až 0,25 MPa, který zajistí správnou adhezi materiálů. Po dokončení svařování je vhodné provést zkoušku odtrhu nebo ohybu na vzorcích, aby se potvrdila kvalita spoje.
Tip: Používejte svářečku na PVC fólii s přesnou regulací teploty a rychlosti, například modely SEAMTEK 900 AT nebo W-900 AT, které umožňují okamžité přizpůsobení parametrů přes PLC jednotku a minimalizují tak riziko vzniku chyb jako póry ve svaru nebo přehřátí.
Častá chyba: Nastavení příliš vysoké teploty nebo příliš rychlé posouvání svářečky vede k tvorbě pórů ve svaru a oslabení spoje, což může způsobit netěsnost nebo mechanické poškození.
Pro koho se to hodí: Tento postup je vhodný pro profesionální aplikace, kde je vyžadována vysoká kvalita svaru, například hydroizolace střech nebo bazénových fólií.
Pro koho NE: Pro občasné svařování menších ploch bez odborného vybavení a kontroly kvality není tento postup ideální, protože riziko chyb je vyšší a může dojít k selhání spoje.
Doporučené nástroje a přístroje k svařování PVC fólií
Pro správné svaření PVC fólie je nezbytné zvolit vhodné nástroje, které zajistí optimální výsledky a bezpečnost práce. Mezi nejpoužívanější svářečky na PVC fólii patří modely SEAMTEK AT, UNIPLAN 500 a VARIANT T1. SEAMTEK AT využívá horký vzduch, což umožňuje efektivní a rovnoměrné spojení fólií. VARIANT T1 je ideální pro přesné svařování transparentního PVC díky své jemné regulaci teploty a rychlosti.
Technologie Leister, která je základem těchto přístrojů, snižuje spotřebu energie a zároveň zajišťuje stabilní parametry svařování. Volba správné teploty svařování PVC a nastavení rychlosti je klíčová pro pevnost a estetiku spoje.
Tipy pro svařování PVC fólií
- Používejte svářečku s možností přesného nastavení teploty svařování PVC
- Dodržujte doporučený postup svařování PVC fólie teplým vzduchem pro rovnoměrný svar
- Pravidelně kontrolujte svar PVC, aby nedošlo k průrazům nebo nedostatečnému spojení
- Dbáte na bezpečnost svařování PVC, zejména správné větrání pracovního prostoru a ochranu proti popáleninám
Bezpečnostní opatření při svařování PVC fólií
Bezpečnost při svařování PVC fólií je zásadní, protože práce s horkým vzduchem a chemikáliemi představuje riziko popálenin i zdravotních potíží. Horký vzduch, který používá svářečka na PVC fólii, dosahuje teplot mezi 250-350 °C a může způsobit vážné popáleniny při přímém kontaktu. Nedostatečné větrání v prostoru svařování zvyšuje riziko vdechnutí škodlivých výparů, proto je ochrana dýchacích cest nezbytná.
Tipy pro svařování PVC fólií
Bezpečnost svařování PVC zajistíte také dodržováním těchto zásad:
- Pracujte v dobře větrané místnosti nebo použijte odsávací zařízení
- Používejte ochranné rukavice odolné proti horku
- Nastavte teplotu svařování PVC podle doporučených parametrů výrobce fólie
- Kontrolujte svar po každém spoji, abyste předešli vadám a nutnosti oprav
- Vyhněte se přímému kontaktu s horkým klínem nebo horkým vzduchem
Odborná rada: Správný postup svařování PVC a dodržení bezpečnostních opatření výrazně snižují riziko úrazů a zvyšují kvalitu výsledného spoje.
Časté dotazy
Jaká je správná teplota pro svařování PVC fólie?
Optimální teplota svařování PVC fólií se pohybuje mezi 280 až 320 °C, v závislosti na typu fólie a použité metodě.
Jak nastavit rychlost svařování PVC fólie?
Doporučená rychlost svařování je 1,5 až 2 metry za minutu, aby byl spoj pevný a bez vad.
Je možné svařovat PVC fólii žehličkou?
Ano, svařování žehličkou je vhodné pro malé a obtížné detaily, ale není doporučeno pro velké plochy kvůli nerovnoměrnému ohřevu.
Jaké jsou nejčastější chyby při svařování PVC fólie?
Mezi nejčastější chyby patří nesprávná teplota, příliš rychlý pohyb, špinavý povrch fólie a nerovnoměrný tlak během svařování.
Jak správně kotvit svařenou PVC fólii?
PVC fólii je vhodné kotvit mechanicky pomocí lišt nebo svorek po obvodu svaru pro zajištění pevnosti a stability spoje.
Jaké jsou ideální podmínky prostředí pro svařování PVC fólie?
Optimální podmínky jsou teplota 15-25 °C a relativní vlhkost do 60 %, aby se zabránilo vadám svaru.
Jak kontrolovat kvalitu svaru PVC fólie?
Kontrola probíhá vizuální kontrolou rovnoměrnosti a mechanickým testováním pevnosti svaru tahem a ohybem.
Které přístroje jsou nejvhodnější pro svařování PVC fólií?
Pro běžné použití jsou vhodné přístroje SEAMTEK W-900 AT pro horký klín a UNIPLAN 500 pro horký vzduch.
Jak předcházet problémům při svařování PVC fólie?
Dodržujte správné parametry teploty, rychlosti, čistotu materiálu a bezpečnostní pravidla, aby se předešlo vadám svaru.
Může svařování PVC fólie provádět laik?
Ano, s dodržením správného postupu a parametrů lze svařování provádět i amatérsky, ale složitější aplikace doporučujeme odborníkům.
Jak připravit PVC fólii před svařováním?
PVC fólii je potřeba očistit a odmastit, nejlépe 24 hodin před svařováním, aby povrch byl suchý a bez nečistot pro pevný spoj.
Jak dlouho nechat vychladnout svařený spoj PVC fólie?
Po svařování je vhodné nechat spoj chladnout minimálně 5 minut, aby se zajistila jeho pevnost a stabilita.