Svařování představuje základní technologii pro spojování kovových materiálů, přičemž existuje několik druhů svarů a metod, které se liší principem i použitím. Správná volba svařovací techniky a typu svářečky závisí na požadavcích konstrukce i podmínkách práce. Poznání jejich vlastností umožňuje efektivní a bezpečné využití v průmyslu i opravárenství.
Stručně a jasně
- Svařování spočívá v trvalém spojení materiálů pomocí tepla, tlaku nebo kombinace obojího.
- Obloukové svařování patří mezi nejrozšířenější metody a zahrnuje MMA, MIG-MAG a TIG metody.
- Teplota plamene při atomárním vodíkovém svařování dosahuje až 4000 °C.
- Svařování pod tavidlem (SAW) umožňuje svařovat proudem až 3600 A rychlostí až 120 m/hod.
- Metody svařování jsou klasifikovány podle ČSN EN 287-1 a ISO 4063 pomocí referenčních čísel, např. MMA = metoda 111.
Základní principy svařování a jejich význam
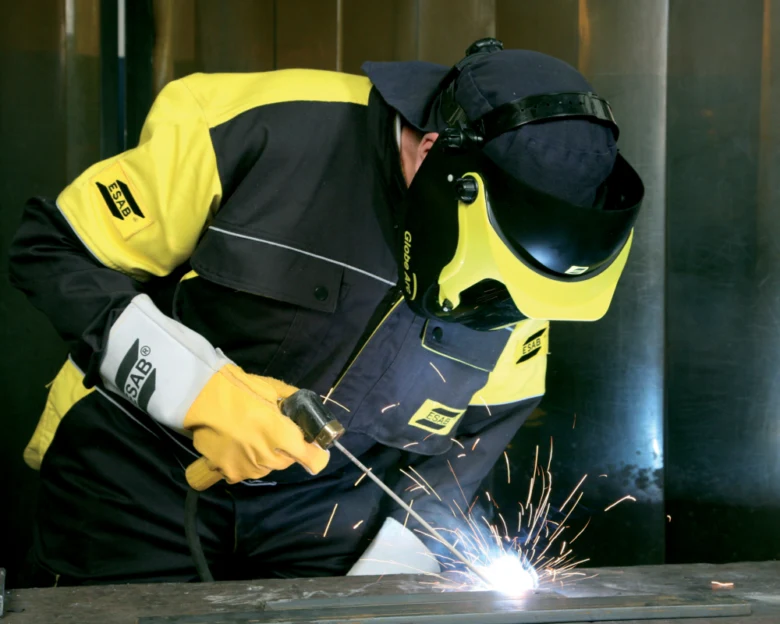
Svařování je proces trvalého spojení materiálů působením tepla, tlaku nebo jejich kombinace, při kterém vzniká pevný spoj roztavením nebo plastickou deformací na styčné ploše. Platí, že vyšší tlak umožňuje snížit množství potřebného tepla, což využívá například kovářské svařování, první historická metoda spojující materiály mechanicky a tepelně. Moderní techniky, jako elektrický oblouk nebo laserové svařování, využívají zdroje tepla k lokálnímu roztavení materiálu a vytvoření homogenního svaru s vysokou pevností.
Mezi hlavní druhy svařování patří obloukové svařování, které využívá elektrický oblouk jako zdroj tepla s teplotou přesahující 3000 °C, a laserové svařování pracující s vysoce koncentrovaným světelným paprskem s výkonovou hustotou až 10^6 W/mm². Typy svářeček se liší podle metody a techniky – například MMA používá ruční elektrody, MIG-MAG automatický podavač drátu, TIG netavící wolframovou elektrodu a ochranný inertní plyn. Parametry svařování, jako jsou proud (až 3600 A u svařování pod tavidlem), napětí, rychlost svařování (až 120 m/hod u SAW) a ochranné plyny (argon, helium, CO2), přímo ovlivňují kvalitu svaru a jeho mechanické vlastnosti.
Druhy svarů se klasifikují podle tvaru a umístění spoje – nejčastější jsou tupé, koutové, krycí a rohové svary, přičemž každá metoda svařování umožňuje specifické typy svarů s různými vlastnostmi. Například TIG je vhodné pro tenké plechy a materiály jako hliník nebo titan, zatímco SAW se používá pro silné ocelové konstrukce. Výběr metody závisí na materiálu, požadované kvalitě, výrobních podmínkách a ekonomických faktorech.
Tip: Častou chybou při svařování je nedostatečné nastavení ochranného plynu, což vede k oxidaci svarové lázně a snížení pevnosti spoje. Proto je nutné přesně dodržovat doporučené parametry plynu a jeho průtok.
Pro koho se svařování hodí: Metody jako MIG-MAG a MMA jsou vhodné pro běžné opravy a konstrukční práce, kde je požadována rychlost a univerzálnost. Naopak laserové a elektronové svařování se hodí pro precizní průmyslové aplikace s vysokými nároky na kvalitu a přesnost, ale nejsou vhodné pro dílčí opravy či práce v terénu.
Hlavní druhy svařování a jejich charakteristiky
Jaké jsou hlavní druhy svařování?
Mezi hlavní druhy svařování patří plamenové svařování, obloukové svařování (včetně MMA, MIG-MAG, TIG a FCAW), svařování pod tavidlem (SAW), elektronové a laserové svařování. Plamenové svařování využívá spalování kyslíku s hořlavým plynem (acetylén, propan, vodík), přičemž teplota plamene dosahuje přibližně 3000 °C. Speciální varianta atomárního vodíku dosahuje teplot až 4000 °C díky disociaci a rekombinaci vodíku, což umožňuje svařování vysoce náročných materiálů. Obloukové svařování využívá elektrický oblouk jako zdroj tepla a dělí se na:
- MMA (Manual Metal Arc, metoda 111 ISO 4063) – ruční svařování obalenou elektrodou, kde oblouk hoří mezi elektrodou a základním materiálem. Elektrody jsou bazické, rutilové nebo celulózové, přičemž polarita zdroje (AC/DC) a připojení elektrody ovlivňují kvalitu svaru.
- MIG-MAG (metody 131, 135, 132, 136 ISO 4063) – automatické svařování tavícím se drátem v ochranné atmosféře. MIG používá inertní plyny (argon, helium) vhodné pro hliník a měkké kovy, MAG aktivní plyny (CO2, směsi Ar+CO2) pro ocel. Podavač drátu zajišťuje konstantní přísun přídavného materiálu.
- TIG (metody skupiny 141 ISO 4063) – svařování netavící se wolframovou elektrodou v ochranné atmosféře inertního plynu (argon, helium). Přídavný materiál se přidává ručně. TIG DC se používá pro ocel a slitiny niklu, TIG AC pro hliník a hořčík díky střídavému proudu a funkci AC BALANCE, která rozbíjí oxidovou vrstvu.
- FCAW (Flux Cored Arc Welding) – svařování trubičkovým drátem plněným tavidlem, které může být rutilové nebo bazické. Existují varianty s ochrannou plynovou atmosférou (FCAW-G). Metoda kombinuje výhody MMA a MIG-MAG a umožňuje svařování v různých polohách s vysokou produktivitou.
Svařování pod tavidlem (SAW) je automatizovaná metoda s vysokým proudem (až 3600 A) a rychlostí posuvu drátu až 120 m/hod, vhodná pro dlouhé a nepřerušované svary na tlustých ocelových pleších, například u lodí, mostů a tlakových nádob. Tavidlo chrání svarovou lázeň před oxidací a zajišťuje kvalitní svar.
Elektronové svařování využívá vysoké napětí (30-200 kV) a plošnou hustotu výkonu až 5×10^8 W/mm², což umožňuje velmi přesné a hluboké svary s minimálním tepelným ovlivněním okolního materiálu. Laserové svařování, dostupné od 60. let 20. století, nabízí vysokorychlostní a přesné svařování tenkých plechů s nízkým tepelným zatížením.
Jaké jsou typy elektrod a jejich použití?
Typ elektrody přímo ovlivňuje kvalitu svaru a jeho vlastnosti. Obalené elektrody se používají v MMA svařování a jsou dostupné v bazických, rutilových a celulózových variantách, přičemž bazické elektrody poskytují vyšší pevnost a odolnost svaru, ale vyžadují vyšší zručnost svářeče. Wolframové elektrody se používají v TIG svařování, kde díky své netavící se povaze umožňují čisté, přesné svary na tenkých a korozivzdorných materiálech. Drátové elektrody jsou základem MIG-MAG a FCAW technik, přičemž FCAW dráty obsahují tavidlo pro lepší ochranu svaru a umožňují svařování i bez přídavného plynu (tzv. odporné svařování). MIG-MAG vyžaduje ochranné plyny jako argon, CO2 nebo jejich směsi, které zabraňují oxidaci svaru.
Výběr svářečky závisí na zvolené metodě a typu elektrody. MMA svářečky jsou robustní a přenosné, vhodné pro opravy a stavbu konstrukcí. MIG-MAG svářečky umožňují vyšší rychlost a automatizaci, často se používají v automobilovém průmyslu. TIG svářečky nabízejí nejlepší kontrolu nad svarem a jsou preferovány pro letecký průmysl a tenké materiály.
| Druh svařování | Typ elektrody | Teplota (°C) | Parametry svařování | Použití |
|---|---|---|---|---|
| Plamenové | – | ~3000 | Ruční ovládání plamene | Opravárenství, tenké plechy |
| MMA (ruční oblouk) | Obalená elektroda | 3500-4000 | Zdroj AC/DC, bazické/rutilové elektrody | Opravy, konstrukce |
| MIG-MAG | Drátová elektroda | 3500-4000 | Ochranné plyny, automatický podavač | Automobilový průmysl, výroba |
| TIG | Wolframová elektroda | 3500-4000 | Netavící elektroda, inertní plyn | Letecký průmysl, tenké materiály |
| FCAW | Trubičkový drát s tavidlem | 3500-4000 | S ochrannou atmosférou nebo bez, svařování v různých polohách | Stavby, opravy, průmysl |
| SAW (pod tavidlem) | Drátová elektroda | až 4000 | Proud až 3600 A, rychlost 120 m/h | Těžká průmyslová výroba |
| Elektronové | – | Velmi vysoké | Vysoké napětí, vakuové prostředí | Mikrosváry, letecký průmysl |
| Laserové | – | Velmi vysoké | Přesnost, nízké tepelné ovlivnění | Precizní výroba, elektronika |
- Plamenové svařování je vhodné pro opravy a tenké materiály, kde není potřeba vysoká rychlost.
- Obloukové metody MMA, MIG-MAG a FCAW pokrývají široké spektrum použití od jednoduchých oprav po automatizované průmyslové linky.
- TIG svařování se používá tam, kde je kladen důraz na kvalitu, čistotu a estetiku svaru.
- Svařování pod tavidlem (SAW) je ideální pro masivní ocelové konstrukce s dlouhými svary.
- Elektronové a laserové svařování slouží ve vysoce specializovaných odvětvích vyžadujících přesnost a minimální tepelný vliv.
Tip: Častou chybou je nevhodný výběr elektrody k materiálu, což vede k prasklinám nebo poruše svaru. Například pro hliník je vhodnější MIG nebo TIG s argonem než MMA, které hliník špatně svařuje.
Odborná rada: Výběr druhu svaru a parametrů svařování by měl vždy respektovat typ materiálu, jeho tloušťku a požadovanou pevnost spoje. Nevhodná metoda může výrazně snížit kvalitu a životnost svaru, proto je důležité volit metodu podle konkrétní aplikace a výrobních podmínek.
Klasifikace metod svařování podle norem ČSN EN 287-1 a ISO 4063
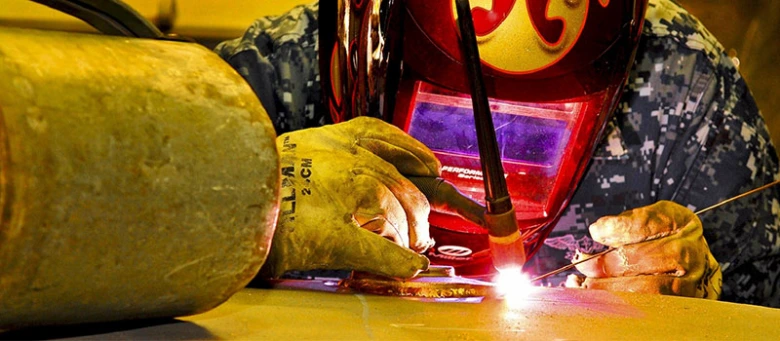
Metody svařování se podle norem ČSN EN 287-1 a ISO 4063 klasifikují pomocí číselných kódů, které jednoznačně určují konkrétní techniku. Tento systém usnadňuje komunikaci mezi výrobci, projektanty i svářeči a zároveň zajišťuje jednotné označování metod napříč průmyslem. Klasifikace druhů svařování podle zdroje tepla a principu vychází z těchto standardů, což umožňuje přesné rozlišení svařovacích technik a jejich parametrů.
Jak se označují metody svařování podle normy
- Určení metody – vyberte správný kód podle typu svařování.
- Identifikace druhu svaru – podle metody zvolte vhodný druh svaru a parametry.
- Kontrola ochranných plynů svařování – u metod vyžadujících ochranu plynů ověřte specifikaci.
- Výběr typu svářečky – podle metody zvolte odpovídající zařízení a nastavení parametrů svařování.
Níže přehledně uvádím základní metody svařování s jejich označením podle ISO 4063:
| Metoda svařování | Označení ISO 4063 | Popis |
|---|---|---|
| MMA (elektrické obloukové) | 111 | Svařování obalenou elektrodou |
| MIG (s ochranným plynem) | 131 | Svařování tavným drátem v ochranné atmosféře inertního plynu |
| MAG (s aktivním plynem) | 135 | Svařování tavným drátem v aktivní ochranné atmosféře |
| TIG (wolframová elektroda) | 141 | Svařování netavící se wolframovou elektrodou v inertním plynu |
| Svařování pod tavidlem | 121, 122 | Automatické nebo poloautomatické obloukové svařování s tavidlem |
| Elektronové svařování | 511 | Svařování pomocí elektronového paprsku |
Tip: Pro správné klasifikování druhů svařování podle metody je nezbytné znát základní principy jednotlivých technik a odpovídající parametry svařování. Například metody 135 a 141 se liší nejen typem svářečky, ale i použitím ochranných plynů svařování a vhodností pro různé druhy svarů.
Na co si dát pozor: častou chybou je nesprávné přiřazení kódu metody, což může vést k použití nevhodné technologie a tím ke snížení kvality svaru. Tento systém klasifikace je vhodný pro profesionální i průmyslové použití, ale méně se hodí pro hobby svařování, kde často postačují jednodušší označení a doporučení.
Vlastnosti a vliv parametrů svařovacích metod na kvalitu svaru
Vlastnosti svařovacích metod výrazně ovlivňují konečnou kvalitu svaru. Parametry jako proud, napětí a rychlost svařování spolu s použitými ochrannými plyny a typy elektrod určují pevnost, soudržnost a vzhled svaru. Správné nastavení těchto parametrů je nezbytné pro dosažení optimálních výsledků u různých druhů svarů a svařovacích technik.
Vliv proudu na kvalitu svaru
Proud je klíčovým parametrem svařování, který přímo ovlivňuje hloubku průniku svaru. U metody svařování pod tavidlem (SAW) může dosahovat až 3600 A, což umožňuje vytvářet hluboké a rychlé svary s vysokou kvalitou. Vyšší proud zvyšuje teplotu svarové lázně, a tím zlepšuje její spojení s materiálem. Naopak příliš vysoký proud může způsobit přehřátí a deformace. Proto je důležité přesně regulovat proud podle typu materiálu a tloušťky dílce.
Role ochranných plynů
Ochranné plyny svařování, jako je argon s čistotou 99,5 %, hrají zásadní roli v ochraně tavné lázně před oxidací vzdušným kyslíkem a dusíkem. Tato ochrana výrazně zlepšuje kvalitu svaru, zabraňuje vzniku pórovitosti a zajišťuje lepší mechanické vlastnosti spoje. Volba správného plynu závisí na typu svařované slitiny a použité metodě svařování, přičemž inertní plyny jsou nejčastější volbou pro jemné a čisté svary.
Rychlost svařování a její dopad
Rychlost svařování, která u metody SAW může dosahovat až 120 metrů za hodinu, ovlivňuje hladkost a konzistenci svaru. Příliš vysoká rychlost může vést k nedostatečnému tavení materiálu a vzniku vad, zatímco příliš nízká zpomaluje proces a může způsobit přehřátí. Optimální rychlost zajišťuje rovnoměrnou svarovou lázeň a stabilní tvar svaru, což je rozhodující pro mechanickou odolnost spoje.
- Proud zvyšuje hloubku svaru a ovlivňuje pevnost spoje
- Ochranné plyny svařování zabraňují oxidaci a zlepšují kvalitu svaru
- Rychlost svařování ovlivňuje hladkost a soudržnost svaru
Tip: Častou chybou je nesprávné nastavení proudu a rychlosti svařování, které vede k vadám svaru, proto vždy dodržujte doporučené parametry podle použité metody a materiálu. Tento přístup se hodí pro profesionální a průmyslové svářeče, zatímco amatérům doporučuji začít s jednoduššími metodami a pevně kontrolovat parametry.
Praktické použití a výběr správné metody svařování
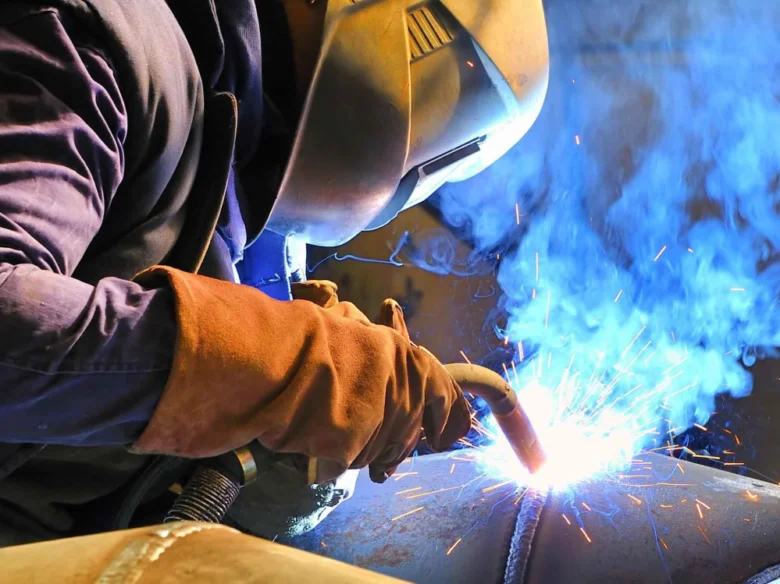
V průmyslu i opravárenství rozhoduje o kvalitě a životnosti spoje přesný výběr metody svařování podle typu materiálu, požadované pevnosti svaru a výrobních podmínek. Každá svařovací technika má specifické parametry svařování, které ovlivňují mechanické vlastnosti svaru, rychlost práce a náklady na provoz.
MIG-MAG svařování (metody 131, 135 ISO 4063), využívající ochranné plyny jako směsi argonu s CO2 nebo čistý oxid uhličitý, se díky rychlosti tavného oblouku a vysoké propustnosti oblouku hojně používá v automobilovém průmyslu a stavbě lodí. Tato metoda umožňuje svařovat ocelové i hliníkové plechy o tloušťce od 1 do 20 mm s přesností svaru ±0,1 mm a minimální potřebou následného broušení. MIG-MAG je vhodná pro svařování v polohách PA, PB a PC, což zvyšuje její univerzálnost.
Plamenové svařování (metody 311-313 ISO 4063) využívá spalování acetylénu nebo propanu s kyslíkem, přičemž teplota plamene dosahuje až 3200 °C, u atomárního vodíkového svařování až 4000 °C. Díky jednoduchému zařízení a vysoké přenosnosti se tato metoda uplatňuje především v klempířství, instalatérství a opravárenství tenkostěnných materiálů do 5 mm. Plamenové svařování je vhodné pro rychlé opravy a práce mimo dílnu, kde není dostupné elektrické napájení.
Svařování pod tavidlem (SAW, metody 121, 122 ISO 4063) je automatizovaná metoda s proudy až 3600 A a rychlostí svařování až 120 m/hod, používaná pro dlouhé, nepřerušované svary tlustých ocelových plechů od 10 mm výše. SAW zajišťuje hluboký průvar (až 15 mm) a stabilní svarové spoje, což je nezbytné pro nosné konstrukce jako mosty, tlakové nádoby nebo lodní trupy. Tavidlo chrání svarovou lázeň před oxidací a zlepšuje mechanické vlastnosti svaru.
Vlastnosti a použití různých druhů svařování
- MIG-MAG: vysoká rychlost svařování (až 10 m/min), univerzálnost, vhodné pro ocelové i hliníkové plechy od 1 do 20 mm, široké použití v automobilovém průmyslu a stavbě lodí
- Plamenové svařování: mobilita, jednoduchost, teplota plamene až 3200 °C (až 4000 °C u atomárního vodíku), ideální pro tenkostěnné materiály do 5 mm, opravy a instalatérské práce mimo průmyslové haly
- SAW (svařování pod tavidlem): vysoký proud až 3600 A, rychlost svařování až 120 m/hod, hluboký průvar do 15 mm, použití pro tlusté plechy od 10 mm, vhodné pro mosty, tlakové nádoby a lodní konstrukce
Tip: Při výběru metody svařování vždy zvažte parametry jako typy svářeček (MMA, MIG-MAG, TIG), dostupnost ochranných plynů (argon, CO2), a druhy svarů (například tupý, koutový). Častou chybou je použití nevhodné techniky pro konkrétní materiál, což vede k nedostatečné pevnosti svaru nebo vzniku trhlin.
Tato klasifikace druhů svařování podle metody, vlastností a použití umožňuje efektivní volbu správné techniky pro konkrétní průmyslové i opravárenské aplikace. Pro materiály s vysokými nároky na přesnost a čistotu svaru doporučuji TIG svařování, zatímco pro rychlou a ekonomickou výrobu větších konstrukcí je vhodnější SAW nebo MIG-MAG.
Bezpečnost a ochrana při svařování
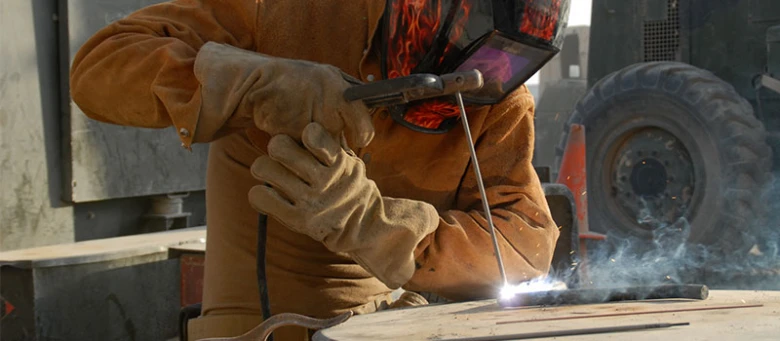
Bezpečnost při svařování je klíčová vzhledem k vysokým teplotám a elektrickému oblouku, které představují hlavní rizika. Elektrický oblouk může způsobit popáleniny a vážné poškození zraku, proto je nezbytné používat správné ochranné pomůcky. Ty chrání svářeče před úrazy i škodlivými vlivy, které se liší podle druhů svarů a používaných metod svařování.
Mezi základní ochranné pomůcky patří:
- Svářecí štít – chrání oči a obličej před jiskrami, UV zářením a teplem
- Rukavice z odolného materiálu – zabraňují popáleninám a pořezání rukou
- Ochranný oděv s dlouhými rukávy – minimalizuje riziko popálení a kontaktního podráždění
- Bezpečnostní obuv – chrání před pády těžkých předmětů a horkými kapkami kovu
- Ventilační zařízení – důležité zejména u svařovacích technik s ochrannými plyny svařování a kouřem
Při výběru ochranných pomůcek je třeba zohlednit typy svářeček a parametry svařování, protože různé metody svařování vyžadují odlišnou ochranu. Například TIG svařování produkuje méně jisker, ale silnější UV záření, což klade vyšší nároky na svářecí štít.
Tip: Častou chybou je nedostatečné zakrytí kůže, což může vést k vážným popáleninám. Pro koho se svařování nehodí, jsou osoby s citlivou pokožkou nebo problémy s dýchacími cestami, pokud není zajištěna dostatečná ventilace.
Jaké jsou hlavní chyby při různých typech svařování
Nedostatečné používání ochranných pomůcek a špatná manipulace s typy svářeček patří mezi nejčastější příčiny úrazů. Dodržování bezpečnostních aspektů svařování výrazně snižuje riziko nehod.
Časté dotazy o druzích svařování, jejich vlastnostech a použití
Otázka: Jaké jsou hlavní druhy svařování?
Hlavní druhy svařování zahrnují plamenové, obloukové (MMA, MIG-MAG, TIG), svařování pod tavidlem (SAW), FCAW, elektronové a laserové svařování. Každá metoda má odlišné parametry svařování a vhodné použití podle materiálu a požadované kvality svaru.
Otázka: Co je princip plamenového svařování?
Plamenové svařování využívá spalování hořlavých plynů s kyslíkem, přičemž teplota plamene může dosahovat až 4000 °C u atomárního vodíku. Tato technika je vhodná pro běžné opravy a spojování tenčích materiálů.
Otázka: Jak se označuje metoda MMA podle normy ISO 4063?
Metoda MMA má podle normy ISO 4063 číslo 111. Tato klasifikace slouží k jednoznačné identifikaci svařovacích technik a usnadňuje výběr vhodného postupu.
Otázka: K čemu se používá svařování MIG-MAG?
Svařování MIG-MAG je široce využíváno v průmyslu, například při výrobě automobilů, lodí nebo tlakových nádrží. Díky vysoké rychlosti a kvalitě svarů patří mezi nejpoužívanější metody.
Otázka: Jaký vliv má proud při svařování pod tavidlem?
Proud až 3600 A umožňuje rychlé a hluboké svary s vysokou kvalitou, což dělá metodu SAW ideální pro tlusté plechy a konstrukce s náročnými požadavky na pevnost.
Otázka: Jaké ochranné plyny se používají při TIG svařování?
Při TIG svařování se používají inertní plyny, zejména argon a helium, které chrání svarovou lázeň před oxidací a znečištěním, čímž se zlepšují mechanické vlastnosti svaru.
Otázka: Jaké jsou základní bezpečnostní pomůcky při svařování?
Základní pomůcky zahrnují svářecí štít s filtrem, ochranné rukavice, oděv z nehořlavého materiálu a dostatečné větrání pracovního prostoru. Bezpečnost je klíčová kvůli riziku popálenin, UV záření a toxických par.
Otázka: Jaké typy elektrod se používají u MMA svařování?
Používají se bazické, rutilové a celulózové elektrody, které ovlivňují pevnost, tvar a vzhled svaru. Výběr elektrody závisí na materiálu a požadovaných vlastnostech spoje.
Otázka: Co je svařování pod tavidlem?
Svařování pod tavidlem (SAW) je automatická technika s vysokým výkonem, kde tavidlo chrání svarovou lázeň před kontaminací. Tato metoda je vhodná pro silné materiály a konstrukce s vysokými nároky na pevnost.
Otázka: Jaká je rychlost svařování u metody SAW?
Rychlost svařování může dosahovat až 120 metrů za hodinu, což významně zvyšuje produktivitu při výrobě velkých ocelových konstrukcí.
Otázka: Jaký je rozdíl mezi MIG a MAG svařováním?
MIG svařování používá inertní plyny jako argon a helium, vhodné například pro hliník, zatímco MAG využívá aktivní plyny, například oxid uhličitý a kyslík, které jsou vhodné pro ocelové materiály.
Otázka: Jaké jsou nejčastější chyby při svařování?
Časté chyby zahrnují nesprávné nastavení proudu a napětí, nevhodný výběr elektrody nebo ochranného plynu a nedostatečnou ochranu svaru před oxidací. Tyto faktory negativně ovlivňují pevnost a vzhled svaru.
Otázka: Jak se klasifikují metody svařování podle ISO 4063?
Metody svařování mají přiřazena unikátní čísla, například MMA (111), MIG-MAG (131/135), TIG (141), SAW (121/122) a elektronové (511). Tato klasifikace zjednodušuje výběr technologie a komunikaci v oboru.
Otázka: Proč je důležitá ochrana svarové lázně plyny?
Ochranné plyny zabraňují oxidaci a znečištění svaru, což zlepšuje mechanické vlastnosti a estetiku svarového spoje. Bez ochrany vznikají póry a trhliny, které snižují pevnost svaru.
Otázka: Jaké jsou vlastnosti svařování TIG?
TIG používá netavící se wolframovou elektrodu a inertní plyn, nabízí precizní a čistý svar. Je vhodný pro svařování hliníku, nerezu a slitin, kde je požadována vysoká kvalita a přesnost.
Otázka: Jaký vliv má rychlost svařování na kvalitu?
Příliš vysoká rychlost může způsobit nedostatečné prohřátí a slabý svar, zatímco příliš pomalá vede k přehřátí, deformacím a většímu množství strusky. Správné nastavení rychlosti je klíčové pro optimální vlastnosti svaru.
Otázka: Jaké jsou typy svářeček používané při různých metodách?
Pro MMA se používají ruční svářečky, MIG-MAG vyžaduje automatické podavače drátu, TIG vyžaduje speciální zdroje s vysokou stabilitou oblouku a laserové svařování používá vysoce přesné laserové generátory.
Otázka: Jak se aplikuje svařování elektronovým paprskem?
Elektronové svařování využívá vysoké napětí 30-200 kV a plošnou hustotu výkonu až 5×10⁸ W/mm², což umožňuje velmi přesné, hluboké a úzké svary ve vakuu nebo ochranné atmosféře.
Otázka: Jaké jsou bezpečnostní rizika při svařování?
Mezi hlavní rizika patří popáleniny, poškození zraku UV zářením, vdechování škodlivých par a riziko vzniku požáru. Používání ochranných pomůcek a správné větrání pracovního prostoru jsou nezbytné.
Otázka: Jak vybrat vhodnou metodu svařování pro hliník?
Pro hliník se doporučuje TIG svařování s inertními plyny pro vysokou kvalitu svaru nebo MIG s použitím argonu. Výběr závisí na tloušťce materiálu a požadované produktivitě.
Tip: Pro koho se různé druhy svařování hodí? Pro průmyslové a konstrukční aplikace jsou vhodné metody jako MIG-MAG nebo SAW, zatímco pro precizní práce na lehkých slitinách se lépe hodí TIG. Pro malé opravy nebo hobby použití často postačí MMA svařování. Na co si dát pozor: nesprávné nastavení parametrů a nevhodný výběr ochranných plynů často vede k nízké kvalitě svarů a zvýšené tvorbě vad.
Rozdíly mezi druhy svařování a jejich praktické použití
Různé svařovací techniky se liší zdrojem tepla, typem ochrany svaru a vhodností pro materiály. Například MIG-MAG je rychlý a univerzální, TIG nabízí vysokou kvalitu a preciznost, SAW se využívá pro silné materiály s vysokou produktivitou. Výběr správné metody závisí na požadované pevnosti, estetice a typu materiálu.