Kovové sudy často trpí korozí a jinými vadami, které výrazně zkracují jejich životnost. Správná identifikace problémů pomocí NDT zkoušek svarů a následná oprava kovových sudů s využitím protikorozních nátěrů umožňuje efektivně prodloužit jejich použití. Zaměříme se na osvědčené metody, které pomohou zachovat funkčnost sudů a snížit náklady na jejich výměnu.
Stručně a jasně
- Nedestruktivní zkoušení (NDT) pomáhá odhalit vady bez poškození materiálu.
- Koroze a praskliny jsou nejčastějšími vadami kovových sudů, které snižují jejich životnost.
- Epoxidové pryskyřice a speciální svařování jsou účinné metody oprav drobných i větších vad.
- Zinkování a kvalitní nátěrové systémy chrání kovové sudy před korozí a prodlužují jejich životnost.
- Správná instalace a pravidelná údržba výrazně snižují riziko mechanického poškození a koroze.
Jak identifikovat vady na kovových sudech pomocí NDT metod
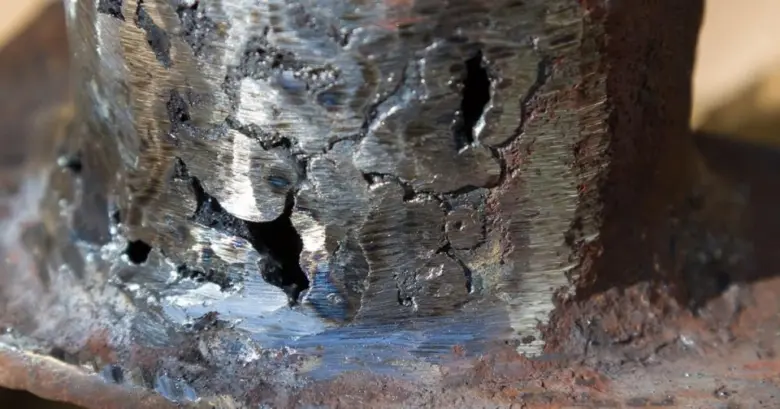
Nedestruktivní zkoušení (NDT) umožňuje odhalit vady kovového sudu bez jeho poškození a představuje základní krok pro správnou údržbu a následnou opravu kovových sudů. Mezi nejčastější metody patří vizuální zkoušení (VT), které pomocí optických pomůcek, například endoskopu, rychle identifikuje povrchové vady a korozní poškození. Kapilární zkoušení (PT) se používá k detekci povrchových trhlin nanesením indikační kapaliny a detekčního prostředku, což umožňuje odhalit i velmi jemné praskliny, často neviditelné pouhým okem. Magnetické práškové zkoušení (MT) je vhodné pro feromagnetické materiály a lokalizuje praskliny nebo jiné defekty na povrchu i těsně pod ním. Ultrazvukové zkoušení (UT) proniká do hloubky materiálu, měří tloušťku stěny a lokalizuje vnitřní vady svarů a kovového těla, což je klíčové pro odhalení skrytých defektů. Radiografické zkoušení (RT) využívá ionizující rentgenové nebo gama záření k detailnímu zobrazení vnitřních necelistvostí svarů a materiálu, včetně pórů, vměstků a prasklin.
Tyto NDT zkoušky svarů na kovových sudech jsou nezbytné pro včasné odhalení defektů před svařováním a aplikací protikorozních nátěrů sudů. Správná identifikace vady kovového sudu výrazně usnadní opravu a umožní zvolit optimální metodu, čímž se prodlouží životnost sudu a sníží riziko selhání v provozu.
- Vizuální zkoušení (VT) – kontrola povrchových vad, korozních skvrn a deformací pomocí lupy nebo endoskopu
- Kapilární zkoušení (PT) – detekce povrchových trhlin aplikací indikační kapaliny a vývojky
- Magnetické práškové zkoušení (MT) – lokalizace prasklin na feromagnetických materiálech pomocí magnetického pole a feromagnetického prášku
- Ultrazvukové zkoušení (UT) – měření tloušťky stěny a detekce vnitřních vad svarů a materiálu pomocí vysokofrekvenčních zvukových vln
- Radiografické zkoušení (RT) – detailní diagnostika vnitřních defektů svarů a materiálu pomocí rentgenového nebo gama záření
Jak identifikovat a odstranit vady svarů na kovových sudech
Použití NDT metod před svařováním nebo opravou svarů umožňuje přesně určit rozsah a typ vady kovového sudu, což je klíčové pro efektivní odstranění defektů a prevenci další koroze. Například ultrazvukové zkoušení dokáže lokalizovat praskliny hluboko ve svaru, které by jinak mohly způsobit selhání sudu při provozním tlaku. Radiografické zkoušení zase odhalí skryté póry či vměstky, které výrazně snižují pevnost svaru.
Správná diagnostika vady svaru umožní zvolit mezi metodami oprav, jako je speciální svařování nebo aplikace epoxidových pryskyřic na drobné trhliny. Při rozsáhlejších vadách svarů je nutné provést mechanické odstranění poškozené části a následné převaření s dodržením technologických parametrů svařování. Tento postup minimalizuje riziko vzniku dalších vad a prodlužuje životnost kovových sudů.
Tip: Častou chybou je podcenění pravidelných NDT kontrol svarů po opravě, což vede k opětovnému vzniku prasklin a zkrácení životnosti sudu. Doporučuji provádět NDT zkoušky minimálně jednou ročně, zvláště u sudů vystavených chemickému a mechanickému zatížení.
Pro koho se NDT metody hodí: pro provozovatele kovových sudů s vysokými nároky na bezpečnost a dlouhodobou životnost, například v chemickém průmyslu nebo skladování kapalin pod tlakem. Pro menší, méně namáhané sudy může být rozsáhlé NDT zkoušení ekonomicky nevýhodné.
Kombinace kvalitní diagnostiky pomocí NDT, správné opravy svarů a pravidelné preventivní údržby představuje nejefektivnější způsob, jak odstranit vady kovových sudů a prodloužit jejich provozní životnost.
Typy vad kovových sudů a jejich příčiny
Hlavní typy korozních vad na kovových sudech
Korozní vady kovových sudů se dělí na povrchovou, bodovou a průlomovou korozi. Povrchová koroze narušuje ochrannou vrstvu kovu, což vede k postupnému snižování tloušťky stěny. Bodová koroze vytváří lokální poškození o průměru do 5 cm, které může vzniknout během 12 až 24 měsíců v prostředí s vysokou vlhkostí a přítomností chemických látek. Průlomová koroze způsobuje propadnutí nebo perforaci stěny sudu, což ohrožuje jeho těsnost a mechanickou stabilitu. Příčinou těchto vad jsou chemické reakce kovu s agresivními látkami, stálý kontakt s vodou a nedostatečná aplikace nebo degradace protikorozních nátěrů sudů. Tento typ poškození významně zkracuje životnost kovových sudů a zvyšuje nároky na opravy a údržbu.
Mechanické vady způsobené tlakem a mrazem
Mezi mechanické vady kovových sudů patří praskliny a průhyby materiálu. Praskliny vznikají působením vnitřního tlaku vody, který může přesáhnout pevnost materiálu, nebo mrazem při teplotách pod -5 °C, kdy zamrzající voda rozšiřuje trhliny až do délky 10 cm. Průhyby jsou deformace plechu způsobené nesprávnou instalací, nadměrným zatížením nebo nárazy, které oslabují pevnost a stabilitu sudu. Příčinou těchto vad jsou také mechanické nárazy a opakované cykly zatížení, které vedou k únavě materiálu. Nesprávná údržba, například zanedbání pravidelných kontrol a čištění, může vést k rozšíření těchto vad a následnému selhání sudu.
Jak správně identifikovat vady na kovových sudech pomocí NDT
Pro přesnou identifikaci vad a efektivní odstranění poškození je nezbytné využít nedestruktivní testování (NDT). Kapilární zkoušení (PT) umožňuje odhalit povrchové trhliny do hloubky 1 mm nanesením indikační kapaliny. Ultrazvukové zkoušení (UT) lokalizuje vnitřní vady a měří tloušťku materiálu až do hloubky 5 cm, což pomáhá přesně určit rozsah poškození. Magnetické práškové zkoušení (MT) je vhodné pro detekci povrchových i pod povrchových vad u feromagnetických materiálů. Radiografické zkoušení (RT) využívá ionizující záření k odhalení necelistvostí uvnitř svarů a materiálu. Vizuální zkoušení (VT) s použitím endoskopů umožňuje detailní kontrolu vadných oblastí bez nutnosti demontáže. Správná identifikace vad podle těchto metod je klíčová pro volbu vhodného postupu svařování kovových sudů a aplikaci protikorozních nátěrů sudů. Bez pravidelných NDT kontrol dochází k přehlédnutí kritických vad, což výrazně zkracuje životnost sudů.
- Korozní vady snižují pevnost stěn sudu a vyžadují aplikaci kvalitních protikorozních nátěrů sudů.
- Mechanické vady vznikají působením tlaku vody, mrazem, nárazy a nesprávným zatížením.
- NDT zkoušky svarů a materiálu umožňují přesnou detekci vad bez poškození kovových sudů.
Tip: Častou chybou je ignorovat drobné praskliny, které mohou během několika měsíců narůst a způsobit únik obsahu. Tento přístup není vhodný pro provozy s přísnými požadavky na bezpečnost a hygienu.
Jak správně opravit vady na kovových sudech
Pro efektivní odstranění vad na kovových sudech je nezbytné dodržet přesný postup zahrnující důkladnou přípravu povrchu a volbu vhodné metody opravy podle charakteru a rozsahu poškození. Níže najdete detailní návod na odstranění vad kovových sudů a prodloužení jejich životnosti s konkrétními doporučeními materiálů a technik.
Příprava povrchu před opravou
Úspěšná oprava kovového sudu začíná kompletním odstraněním koroze a nečistot. Nejprve se mechanicky odstraní rez a povrchové vady pomocí brusného papíru nebo ocelového kartáče s hrubostí vhodnou pro daný materiál. Následně je nutné provést odmaštění povrchu speciálním odmašťovacím prostředkem, který odstraní mastnotu a oleje, jež by mohly snížit přilnavost opravné hmoty. Tato příprava je klíčová pro správné přilnutí epoxidové pryskyřice, lepidel nebo protikorozních nátěrů, které zajistí dlouhodobou ochranu a pevnost opravy.
Metody oprav
Pro odstranění vad na kovových sudech se volí technika podle velikosti a typu poškození:
- Epoxidová pryskyřice – vhodná pro praskliny a dírky do průměru 2 cm. Po vytvrzení vytváří tvrdou, vodotěsnou a chemicky odolnou vrstvu, která obnovuje těsnost a mechanickou pevnost sudu.
- Svařování – doporučené pro větší praskliny a rozsáhlá poškození. Svařování kovových sudů obnovuje nosnost a integritu materiálu, přičemž po dokončení je nezbytné provést NDT zkoušky svarů (např. ultrazvukové nebo kapilární) k ověření kvality a bezvadnosti svarů.
- Lepidlo – univerzální lepidla (nikoli sekundová) lze použít pro drobné trhliny jako rychlé řešení, avšak s omezenou životností a mechanickou odolností.
- Samolepicí pásky – slouží jako dočasné zakrytí menších děr, nejsou však vhodné pro dlouhodobé používání kvůli omezené odolnosti vůči povětrnostním vlivům a mechanickému zatížení.
Mechanické zpevnění a následná péče
Pro otvory od cca 2 cm a větší poškození se doporučuje mechanické zpevnění pomocí HDPE desky, která se připevní šrouby s podložkami a utěsní bezsilikonovým tmelem. HDPE deska zajistí zvýšenou pevnost a ochranu proti dalšímu mechanickému poškození. Pro rozsáhlá poškození lze použít také látkové vložky ze skleněných vláken nasáklé epoxidovou pryskyřicí, které vyztuží opravenou oblast a obnoví tvar sudu. Po opravě je nutné pravidelně kontrolovat stav sudu, zejména místa oprav, a provádět údržbu včetně čištění od prachu, solí a dalších nečistot, aby se zabránilo opětovnému vzniku koroze nebo mechanického poškození.
Tip: Častou chybou je nedostatečné odmaštění povrchu před aplikací epoxidové pryskyřice, což vede k špatné přilnavosti a rychlému selhání opravy.
Pro koho se oprava hodí: Opravy jsou efektivní u sudů s menšími až středními vadami, kde materiál není výrazně oslabený nebo deformovaný. Naopak u rozsáhlých prasklin v nosných částech nebo starších sudů s výraznou korozí je často nutná výměna, protože oprava nemusí zajistit dostatečnou bezpečnost a životnost.
Protikorozní ochrana kovových sudů pro prodloužení životnosti
Protikorozní ochrana kovových sudů patří k nejúčinnějším metodám, jak efektivně odstranit vady kovových sudů pro delší životnost. Zinkování představuje základní ochranu, která vytváří na povrchu kovového sudu ochrannou vrstvu zinku, jež zabraňuje přístupu vlhkosti a vzduchu, a tím i korozi kovových sudů. Další možností jsou protikorozní nátěry, zejména epoxidové a polyuretanové barvy, které vytvářejí mechanickou bariéru proti agresivním vlivům prostředí. Epoxidová barva je vysoce odolná vůči chemikáliím, zatímco polyuretanová poskytuje pružnost a UV ochranu. Katodická ochrana pak aktivně brání elektrochemické korozi tím, že kovový sud připojí k zápornému pólu elektrického zdroje.
Návod na odstranění vad kovových sudů a prodloužení jejich používání proto zahrnuje nejen mechanické opravy svařováním a NDT zkoušky svarů, ale především správnou aplikaci protikorozních nátěrů a zinkování během pravidelné údržby kovových sudů.
| Typ ochrany | Popis | Vhodnost použití |
|---|---|---|
| Zinkování | Galvanická vrstva zinku proti korozi | Ideální pro nové i repasované sudy |
| Epoxidová barva | Chemická odolnost, tvrdá ochranná vrstva | Vhodná pro agresivní prostředí |
| Polyuretanová barva | Pružnost a UV ochrana | Doporučená pro venkovní skladování |
| Katodická ochrana | Elektrická prevence elektrochemické koroze | Efektivní u velkých kovových nádob |
Preventivní opatření a správná instalace kovových sudů
Správná instalace kovových sudů je klíčová pro minimalizaci mechanického poškození a koroze kovových sudů. Umístění sudů na pevný, rovný podklad zamezuje deformacím a vzniku prasklin, které by mohly vyžadovat náročnou opravu kovových sudů nebo svařování kovových sudů. Kromě toho je vhodné sudy chránit před přímým UV zářením, které způsobuje křehnutí materiálu a urychluje degradaci protikorozních nátěrů sudů. Pravidelná údržba kovových sudů zahrnuje čištění a kontrolu svarů pomocí NDT zkoušek svarů, což umožňuje včasné odhalení a odstranění vad kovových sudů.
Jaké metody použít k odstranění vad a poškození kovových sudů
- Umístěte sud na rovný a stabilní podklad, aby se zabránilo mechanickému namáhání
- Zajistěte ochranu sudů před slunečním zářením, ideálně ve stínu nebo pod přístřeškem
- Provádějte pravidelnou údržbu kovových sudů včetně čištění a aplikace protikorozních nátěrů sudů
- Kontrolujte svarové spoje pomocí NDT zkoušek svarů pro včasnou detekci prasklin a jiných vad
- Při zjištění poškození využijte svařování kovových sudů k efektivní opravě a prodloužení životnosti
Tip: Častou chybou je instalace sudů přímo na nerovný terén, což vede k rychlému vzniku mechanických vad a nutnosti opravy kovových sudů.
Doporučené svařovací techniky a parametry pro opravy
Pro opravu kovových sudů a prodloužení jejich životnosti se nejčastěji používají svařovací techniky TIG a MIG, které umožňují přesné ovládání teploty svařování. Optimální teplota při svařování kovových sudů se pohybuje mezi 300 a 400 °C, což zajišťuje dostatečné roztavení svarového kovu bez nadměrného přehřátí základního materiálu. Správná doba chlazení je klíčová pro pevnost svaru – příliš rychlé ochlazení může vést k prasklinám, zatímco pomalé chlazení podporuje homogenní strukturu spoje.
Doporučené parametry svařování kovových sudů
- Výběr svařovacích materiálů odpovídajících složení sudu, nejčastěji nerezová ocel či uhlíková ocel
- Teplota svařování v rozmezí 300-400 °C pro optimální spoj
- Doba chlazení závislá na tloušťce stěny, obvykle 15-30 minut, aby se minimalizovalo mechanické napětí
- Použití NDT zkoušek svarů pro kontrolu kvality a detekci případných vad po svařování
Tip: Při opravě kovových sudů je nutné dodržovat tento postup, aby nedošlo k dalším vadám způsobeným termickým namáháním a korozi. Tento návod na odstranění vad kovových sudů a prodloužení jejich používání je základem pro kvalitní údržbu kovových sudů.
Postupy a normy pro aplikaci protikorozních nátěrů
Správná příprava povrchu kovového sudu je nezbytným krokem pro efektivní odstranění koroze kovových sudů a jejich dlouhodobou ochranu. Povrch musí být zbaven mechanických nečistot, olejů a rezivých částic, ideálně pomocí pískování nebo bruskou. Protikorozní nátěr vyžaduje rovnoměrnou tloušťku 150-200 µm, která významně ovlivňuje účinnost ochrany proti dalším vadám.
Optimální teplota aplikace nátěru se pohybuje mezi 10 a 25 °C, což zajišťuje správné vytvrzení a přilnavost. Při údržbě kovových sudů je vhodné pravidelně kontrolovat stav nátěru a kvalitu svarů pomocí NDT zkoušek svarů, aby bylo možné včas zasáhnout a předejít nákladné opravě kovových sudů.
Checklist pro aplikaci protikorozního nátěru:
- Odstranit všechny nečistoty a rez z povrchu sudu
- Zajistit suchý a odmaštěný povrch před nanesením nátěru
- Nanést epoxidový nátěr v tloušťce 150-200 µm
- Aplikovat nátěr při teplotě 10-25 °C
- Provést vizuální kontrolu a NDT zkoušky svarů po vytvrzení
- Pravidelně sledovat stav nátěru a případné vady odstraňovat včas
Tip: jak správně odstranit korozi a vady na kovových sudech závisí především na důkladné přípravě povrchu a dodržení technologických parametrů nátěru.
Časté dotazy (FAQ)
Otázka: Jak často je potřeba kontrolovat kovové sudy na vady?
Kontrolujte kovové sudy vizuálně minimálně jednou za 6 měsíců, zvláště po zimním období, aby se včas odhalily koroze a praskliny, které by mohly ohrozit jejich životnost.
Otázka: Jaké metody NDT jsou nejefektivnější pro odhalení vad?
Nejčastěji se používá ultrazvukové zkoušení pro vnitřní vady a kapilární zkoušení pro povrchové trhliny, což umožňuje přesnou diagnostiku bez poškození sudu.
Otázka: Jak opravit díru v kovovém sudu o průměru 3 cm?
Díru lze opravit mechanickým zpevněním pomocí HDPE desky připevněné šrouby a utěsněné bezsilikonovým tmelem, což zajistí dlouhodobou odolnost.
Otázka: Jaký nátěr je nejlepší pro protikorozní ochranu sudu?
Epoxidový nátěr o tloušťce 150-200 µm poskytuje výbornou odolnost vůči chemikáliím a vlhkosti, čímž prodlužuje životnost sudu.
Otázka: Jaké jsou příčiny vzniku prasklin na kovových sudech?
Praskliny vznikají hlavně působením mrazu, tlaku kapaliny a mechanických nárazů, které oslabují kovovou konstrukci.
Otázka: Jaké svařovací techniky se používají při opravách sudů?
Pro opravy se využívají metody TIG a MIG svařování s teplotou 300-400 °C, přičemž chlazení se řídí podle materiálových vlastností.
Otázka: Lze použít samolepicí pásky pro trvalou opravu?
Samolepicí pásky jsou vhodné pouze jako dočasné řešení; pro trvalou opravu jsou nezbytné epoxidové pryskyřice nebo profesionální svařování.
Otázka: Jak připravit povrch sudu před aplikací protikorozního nátěru?
Povrch očistěte od rzi a mastnoty mechanickým broušením nebo chemickými odrezovači, nanášejte nátěr při teplotě 10-25 °C v tloušťce 150-200 µm.
Otázka: Jak zabránit vzniku nových vad po opravě sudu?
Zajistěte pevnou instalaci sudu, pravidelnou údržbu a aplikaci protikorozních nátěrů, které minimalizují riziko vzniku nových vad.
Otázka: Co dělat, když nelze vady na sudu opravit?
Při rozsáhlých vadách v nosných částech je bezpečnější sud vyměnit, aby nedošlo k havárii nebo úniku obsahu.
Otázka: Jak odstranit korozi z povrchu kovového sudu?
Korozi odstraňte mechanickým broušením nebo chemickými odrezovači před nanesením ochranného nátěru, což zajistí lepší přilnavost.
Otázka: Jaké jsou náklady na opravu vs. výměnu sudu?
Profesionální oprava prodlouží životnost sudu o několik let a bývá ekonomičtější než výměna, která je však nezbytná při rozsáhlých poškozeních.
Otázka: Jaké jsou nejlepší materiály pro mechanické zpevnění děr?
HDPE desky jsou vhodné pro zpevnění děr od 2 cm výše, připevněné šrouby a utěsněné bezsilikonovým tmelem pro maximální pevnost.
Otázka: Jak monitorovat stav sudů v reálném čase?
Instalace senzorů sledujících tloušťku materiálu a korozní změny umožňuje efektivní plánování údržby a včasné zásahy.
Otázka: Jaké chyby se nejčastěji dělají při opravách sudů?
Nejčastější chybou je nedostatečná příprava povrchu, použití nevhodných materiálů a zanedbání pravidelné údržby po opravě, což snižuje životnost sudu.