Rychlost svařování se výrazně liší podle kvalifikace svářeče a technických parametrů svařování. Průměrný metr svaru za hodinu může sloužit jako měřítko efektivity, ale záleží na typu materiálu a použité metodě. Přesné stanovení výkonu pomáhá optimalizovat pracovní procesy a plánování.
⭐ Zásadní body
- Průměrná rychlost svařování metodou MIG/MAG se pohybuje mezi 40 až 83 cm za minutu, což odpovídá 24 až 50 metrům svaru za hodinu.
- Elektrický oblouk při svařování dosahuje až 3500 °C, důležitá je délka oblouku maximálně 5 mm pro kvalitní svar.
- Poloautomatické svářečky pracují s proudem od 160 A do 300 A, podle tloušťky svařovaného materiálu od 4 do více než 10 mm.
- Kvalifikace svářeče podle normy EN ISO 9606-1 se obnovuje každé 2-3 roky a ovlivňuje kvalitu a rychlost svařování.
- Tržní sazba svářeče je cca 700 Kč za hodinu bez DPH, provozní náklady jsou kolem 150 Kč za hodinu práce.
Průměrná metráž svaru za hodinu u svářeče
Průměrná rychlost svařování, kterou svářeč dosahuje, se obvykle pohybuje mezi 24 až 50 metry svaru za hodinu. Tento výkon závisí především na tloušťce materiálu a typu svaru, protože silnější materiály vyžadují pomalejší pracovní tempo a pečlivější techniku. Metoda svařování MIG/MAG patří mezi nejčastější techniky, kde lze při vhodných technických parametrech svařování dosáhnout vyšší produktivity práce.
Tloušťka materiálu přímo ovlivňuje rychlost svařování – u tenkých plechů se metr svaru za hodinu zvýší, zatímco u silnějších materiálů klesá. Stejně tak typ svaru (například koutový, tupý nebo vícevrstvý) mění tempo práce, protože složitější spoje vyžadují delší čas na správné provedení. Kvalifikace svářeče a ergonomie svařování rovněž významně ovlivňují, kolik metrů svaru svářeč urobi za hodinu.
- Rychlost svařování se typicky pohybuje mezi 24 a 50 m svaru za hodinu
- Tloušťka materiálu snižuje nebo zvyšuje metr svaru za hodinu
- Typ svaru ovlivňuje časovou náročnost svaření
- Kvalifikace svářeče a ergonomie práce výrazně ovlivňují výkon
Jaká je průměrná délka svaru za hodinu u svářeče?
Průměrná délka svaru za hodinu u zkušeného svářeče se pohybuje kolem 30-40 metrů, přičemž přesná hodnota závisí na kombinaci technických parametrů a typu svaru. Zlepšení ergonomie a optimalizace pracovních podmínek může významně zvýšit počet metrů svaru za hodinu a tím i ekonomiku svářeče.
Technické parametry a jejich vliv na rychlost svařování
Technické parametry svařování zásadně určují rychlost svařování a tím i metráž svaru za hodinu. Správná kombinace proudu, délky oblouku a průměru drátu umožňuje optimalizovat výkon svářeče bez ztráty kvality svaru.
Maximální délka a teplota oblouku při svařování
Maximální délka elektrického oblouku by neměla přesáhnout 5 mm, protože delší oblouk snižuje stabilitu svařování a zhoršuje kvalitu svaru. Teplota oblouku dosahuje až 3500 °C, což je klíčové pro roztavení materiálu a vytvoření pevného spoje. Při správné délce oblouku dochází k efektivnímu přenosu tepla, což zvyšuje rychlost svařování a zároveň minimalizuje přehřívání okolního materiálu.
Vliv proudu svařování na rychlost a kvalitu svaru
Svařovací proud se pohybuje od 160 A do 300 A podle tloušťky základního materiálu. Vyšší proud zvyšuje rychlost svařování, protože umožňuje rychlejší tavbu a posun svarového lázně, ale příliš vysoký proud může vést k nadměrnému přehřívání a snížení kvality svaru. Optimální nastavení proudu závisí na kvalifikaci svářeče a typu svaru, přičemž správná volba zajišťuje ekonomiku svářeče a stabilní metry svaru za hodinu.
| Parametr | Rozsah hodnot | Vliv na svařování |
|---|---|---|
| Délka oblouku | max. 5 mm | Stabilita oblouku, kvalita svaru |
| Teplota oblouku | až 3500 °C | Tavba materiálu, rychlost svaru |
| Proud svařování | 160-300 A | Rychlost svařování, kvalita |
| Průměr drátu | 0,8-1,2 mm (obvykle) | Spotřeba materiálu, plynulost |
Tip: Jak měřit výkon svářeče v metrech svaru za hodinu? Sledujte rovnováhu mezi technickými parametry a ergonomií práce, protože i zkušený svářeč musí udržovat optimální nastavení pro dlouhodobou efektivitu.
Kvalifikace svářeče a její dopad na výkon
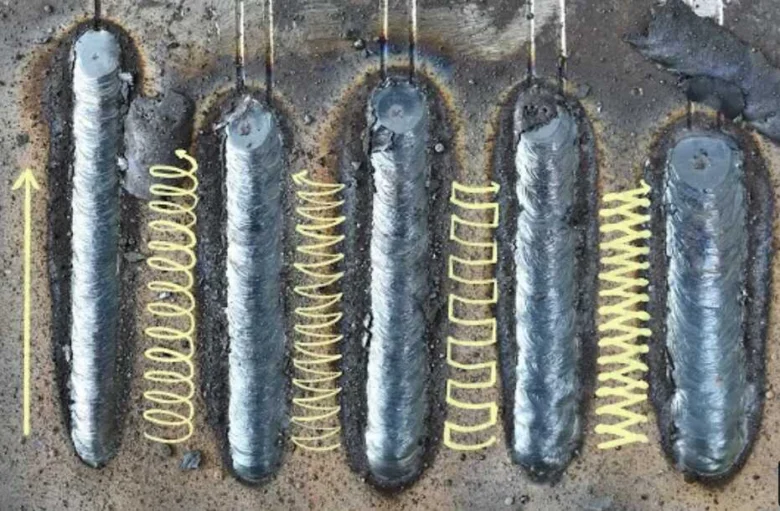
Kvalifikace svářeče je klíčovým faktorem ovlivňujícím rychlost svařování i kvalitu svaru. Norma EN ISO 9606-1 stanovuje požadavky na certifikaci svářečů, která zaručuje, že svářeč disponuje potřebnými znalostmi a dovednostmi pro různé typy svarů podle ISO 4063. Certifikace je platná obvykle 2 až 3 roky a její pravidelná obnova je nezbytná k zachování vysoké úrovně profesionality.
Standardní výkon svářeče v metrech svaru za hodinu se pohybuje mezi 24 a 50 metry v závislosti na technických parametrech svařování, typu svaru a ergonomii pracoviště. Vyšší kvalifikace svářeče obvykle znamená rychlejší provedení metru svaru a lepší ekonomiku svářeče, protože zkušený odborník minimalizuje opravy a defekty svarů.
- Norma EN ISO 9606-1 potvrzuje způsobilost svářeče pro konkrétní svařovací metody
- Obnova kvalifikace zajišťuje aktuálnost znalostí a technických dovedností
- Vyšší kvalifikace zvyšuje rychlost svařování i kvalitu výsledného svaru
Tip: Jak zvýšit počet metrů svaru za hodinu u svářeče? Investice do pravidelné certifikace a školení zlepšuje techniku a snižuje čas potřebný na opravy.
Ekonomické aspekty práce svářeče
Ekonomické aspekty práce svářeče výrazně ovlivňují jeho výkon a motivaci. Cena práce svářeče zahrnuje nejen hodinovou sazbu, ale i provozní náklady spojené s technickými parametry svařování a dalšími faktory.
Jaká je cena svářeče za hodinu?
Průměrná hodinová sazba svářeče činí 700 Kč bez DPH. K této částce je třeba připočítat provozní náklady, které obvykle dosahují přibližně 150 Kč za hodinu. Tyto náklady zahrnují spotřebu materiálu, opotřebení vybavení, a také energetické náklady. Čistý příjem svářeče tak ovlivňuje nejen jeho kvalifikace, ale i efektivita práce a rychlost svařování. Vyšší ekonomika svářeče se projeví v lepším využití času a schopnosti zvládnout větší metr svaru za hodinu.
| Položka | Cena (Kč/hod) |
|---|---|
| Hodinová sazba | 700 |
| Provozní náklady | 150 |
| Celkové náklady | 850 |
Kdy mohou být zahájeny svářečské práce se zvýšeným nebezpečím?
Svářečské práce se zvýšeným nebezpečím je možné zahájit pouze po splnění přísných bezpečnostních opatření. Pracovníci musí absolvovat specializované školení zaměřené na bezpečnost, správné používání ochranných pomůcek a zvládání rizik spojených s typem svaru a technikou svařování. Nedodržení těchto pravidel může vést k vážným úrazům nebo poškození zdraví, proto je jejich respektování zásadní při plánování a realizaci takových prací.
Jak zvýšit rychlost svařování bez snížení kvality
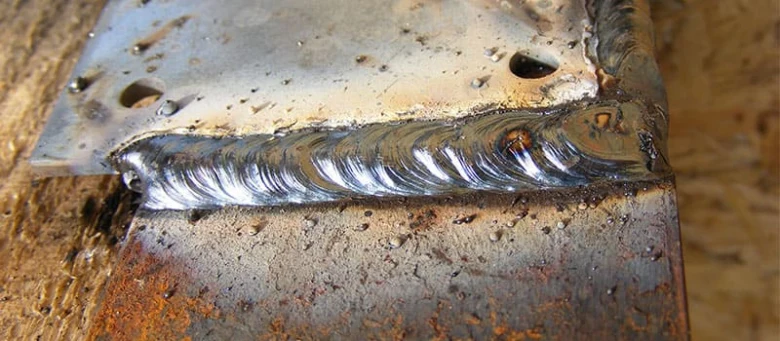
Zvýšení rychlosti svařování bez snížení kvality je možné dosáhnout správnou kombinací ergonomie, odborného tréninku a optimálního nastavení svařovacího stroje. Tyto faktory přímo ovlivňují metr svaru za hodinu a celkovou produktivitu práce svářeče.
Optimalizace ergonomie a pracovního prostředí
Ergonomie je zásadní v rychlosti svařování i udržení kvality svaru. Správné uspořádání pracovního místa a vhodné nástroje snižují únavu a umožňují svářeči pracovat plynuleji a rychleji. Díky lepší ergonomii může zkušený svářeč zvýšit metr svaru za hodinu bez zbytečného napětí a chyb.
Význam pravidelného tréninku pro zvýšení efektivity
Pravidelný trénink svářeče zlepšuje techniku a zvyšuje rychlost svařování. Zaměřené cvičení na specifické svařovací metody a typ svaru pomáhá zvýšit kvalifikaci svářeče a tím i ekonomiku svářeče v praxi. Doporučuje se trénovat minimálně 2-3x týdně pro udržení optimální produktivity práce.
Správné nastavení svařovacího stroje
Nastavení svařovacího stroje patří mezi základní technické parametry svařování ovlivňující jak kvalitu svaru, tak i rychlost svařování.
- Úprava svařovacího proudu – zvolte hodnotu odpovídající tloušťce materiálu a typu svaru.
- Nastavení napětí – optimalizujte pro stabilní oblouk bez přerušení.
- Regulace podávání drátu – nastavte rychlost podle požadované metráže svaru za hodinu.
Správná kombinace těchto parametrů umožní dosáhnout vyšší efektivity bez kompromisů na kvalitě.
Vliv typu svaru na metráž svaru za hodinu
Vliv typu svaru výrazně ovlivňuje rychlost svařování a tím i metráž svaru za hodinu. Tupý svar vyžaduje vrstvení svaru, což znamená nanášení několika vrstev kovu. Tento proces prodlužuje dobu svařování a snižuje celkový výkon svářeče v metrech svaru za hodinu. Naopak koutový svar má jednodušší geometrii a umožňuje rychlejší průběh svařování, což zvyšuje množství svaru, které lze vykonat za hodinu.
Při měření výkonu svářeče v metrech svaru za hodinu je proto třeba brát v úvahu typ svaru i technické parametry svařování, protože od nich závisí ekonomika svářeče a efektivita práce. Kvalifikace svářeče rovněž ovlivňuje schopnost optimalizovat rychlost svařování při různých typech svarů.
| Typ svaru | Vrstvení svaru | Průměrná rychlost svařování (metrů svaru za hodinu) |
|---|---|---|
| Tupý svar | Ano | 0,5 – 1,5 |
| Koutový svar | Ne | 2 – 4 |
| Ostatní typy | Závisí na geometrii | 1 – 3 |
Jaké faktory ovlivňují množství metrů svaru za hodinu
Zvýšení metráže svaru za hodinu lze dosáhnout optimalizací typu svaru, správným nastavením technických parametrů svařování a zlepšením kvalifikace svářeče. Ergonomie svařování a vhodné svařovací metody také významně přispívají ke zvýšení rychlosti svařování.
Srovnání rychlosti svařování metodami MIG/MAG, TIG a MMA
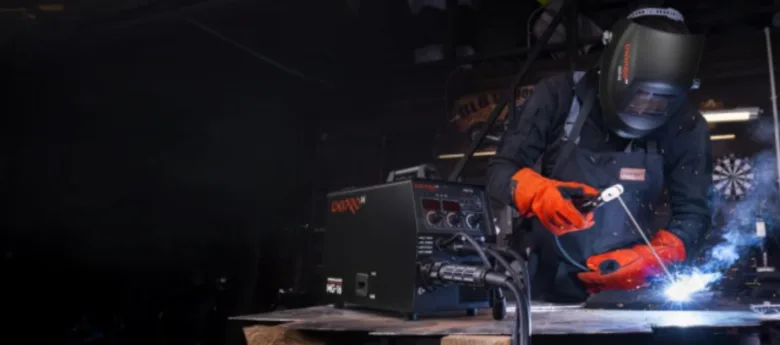
Rychlost svařování se výrazně liší podle použité metody, technických parametrů a kvalifikace svářeče. Metoda MIG/MAG patří k nejefektivnějším, přičemž průměrná rychlost dosahuje 24 až 50 metrů svaru za hodinu. Tento rozsah závisí na typu svaru a materiálu, přičemž MIG/MAG umožňuje rychlé plnění spojů díky automatizovanému přísunu drátu.
TIG je známý svou precizností a kvalitou svaru, což ovlivňuje nižší rychlost svařování. Obvyklá metráž svaru za hodinu u TIG metody se pohybuje mezi 5 a 15 metry, protože vyžaduje pomalejší pohyb a pečlivou kontrolu.
Metoda MMA (elektrodové svařování) nabízí střední rychlost svařování, obvykle kolem 10 až 25 metrů svaru za hodinu, v závislosti na zkušenostech svářeče a druhu elektrody.
| Metoda svařování | Rychlost svařování (metrů svaru za hodinu) | Charakteristika |
|---|---|---|
| MIG/MAG | 24-50 | Nejvyšší rychlost, vhodná pro dlouhé svary |
| TIG | 5-15 | Precizní, pomalejší, pro kvalitní spoje |
| MMA | 10-25 | Střední rychlost, univerzální použití |
Jak měřit výkon svářeče v metrech svaru za hodinu
Efektivita svářeče závisí nejen na rychlosti svařování, ale i na ergonomii práce a ekonomice svářeče. Pro běžné projekty je realistické očekávat kolem 30 metrů svaru za hodinu u MIG/MAG, zatímco u TIG je to spíše 10 metrů. Přesné měření výkonu pomáhá optimalizovat pracovní postupy a naplánovat časovou náročnost zakázek.
Časté dotazy
Jaká je průměrná rychlost svařování metodou MIG/MAG?
Průměrná rychlost svařování metodou MIG/MAG je 40-83 cm za minutu, což odpovídá 24-50 metrům svaru za hodinu podle tloušťky materiálu.
Kolik metrů svaru by měl zvládnout zkušený svářeč za hodinu?
Zkušený svářeč zvládne přibližně 24 až 50 metrů svaru za hodinu v závislosti na typu svaru a technice.
Jak ovlivňuje délka elektrického oblouku rychlost svařování?
Maximální délka oblouku by neměla přesáhnout 5 mm, což pomáhá udržet stabilní oblouk a kvalitní svar, tím i efektivní rychlost svařování.
Jaký proud svařovacího stroje je vhodný pro materiály do 5 mm?
Pro materiály do 4-5 mm se používají svařovací proudy do 160 A, což umožňuje efektivní svařování s dobrou rychlostí.
Jak často je třeba obnovovat kvalifikaci svářeče podle normy EN ISO 9606-1?
Kvalifikaci je nutné obnovovat každé 2-3 roky certifikovanou osobou nebo zkušební organizací.
Jaké faktory ovlivňují množství metrů svaru za hodinu?
Množství svaru za hodinu ovlivňuje tloušťka materiálu, typ svaru, technika svařování, kvalifikace svářeče a nastavení stroje.
Jaké jsou ekonomické náklady práce svářeče za hodinu?
Průměrná hodinová sazba svářeče je kolem 700 Kč bez DPH, provozní náklady jsou cca 150 Kč za hodinu práce.
Jak může ergonomie ovlivnit rychlost svařování?
Správná ergonomie snižuje únavu a zvyšuje rychlost a kvalitu svařování, čímž zlepšuje produktivitu práce.
Jak trénink svářeče zvyšuje metráž svaru za hodinu?
Pravidelný trénink zlepšuje techniku a rychlost svařování, což může zvýšit metráž svaru za hodinu o desítky procent.
Jak rychle sváří svářeči metodou TIG ve srovnání s MIG/MAG?
Metoda TIG je obvykle pomalejší než MIG/MAG kvůli vyšší preciznosti, rychlost svařování je proto nižší než 24-50 metrů za hodinu.
Jaká je spotřeba elektřiny svářečky během jedné hodiny práce?
Typická spotřeba svářečky se pohybuje kolem 3 až 5 kWh za hodinu v závislosti na výkonu a režimu svařování.
Kdy je při svařování dosaženo teploty přibližně 1500 °C?
Teplota kolem 1500 °C je běžná v oblasti tavné lázně během svařování obloukem, což umožňuje správné spojení materiálů.
Jaká je standardní cena práce svářeče za hodinu v České republice?
Průměrná cena práce svářeče se pohybuje mezi 300 až 500 Kč za hodinu, v závislosti na zkušenostech a lokalitě.
Jaké bezpečnostní opatření jsou nutná při svařování s nebezpečím zvýšeného výskytu plynů?
Je nutné zajistit dostatečné větrání a používat ochranné pomůcky jako jsou plynové masky, aby se minimalizovalo riziko otrav.
Kolik stupňů dosahuje svářecí oblouk během běžného svařování?
Svářecí oblouk může dosáhnout teploty mezi 3000 až 3500 °C, což je klíčové pro tavení kovu.
Jaký je doporučený časový interval pro přestávky během hodiny svařování?
Doporučuje se zařadit 5-10 minutovou přestávku po každých 50 minutách práce pro snížení únavy a zvýšení kvality svaru.
Jaký vliv má kvalita elektrod na rychlost svařování?
Použití kvalitních elektrod může zvýšit rychlost svařování až o 15 % díky lepší stabilitě oblouku a menšímu množství vad.
Jaký je typický výkon svářečky používané pro materiály do 5 mm tloušťky?
Pro materiály do 5 mm se často používají svářečky s výkonem od 120 do 200 A, což umožňuje efektivní a kvalitní svar.