Kalení oceli patří mezi základní postupy pro zvýšení tvrdosti a odolnosti materiálu, přičemž správná teplota kalení oceli je klíčová pro dosažení požadovaných vlastností. Mezi nejpoužívanější metody patří martenzitické kalení, indukční kalení a následné popouštění oceli, které ovlivňují výslednou strukturu a životnost výrobku. Pro efektivní tepelnou úpravu je nezbytné mít k dispozici odpovídající vybavení a přesně dodržovat technologické postupy.
📊 Klíčová fakta
- Kalení oceli probíhá při teplotě mezi 727 °C a 1300 °C podle typu oceli a požadované mikrostruktury.
- Plné kalení znamená ohřev nad kritickou teplotu a rychlé ochlazení celého dílu v kalicím médiu.
- Minerální oleje s provozní teplotou okolo 50 °C se běžně používají jako kalicí médium pro minimalizaci praskání.
- Nitridace probíhá při teplotách 480-620 °C a vytváří tvrdý povrch bez nutnosti následného kalení.
- Hloubka nauhličení se pohybuje mezi 0,5 a 2 mm a doba nauhličování může být 6-8 hodin pro tloušťku 1 mm.
Základní metody kalení oceli a jejich principy
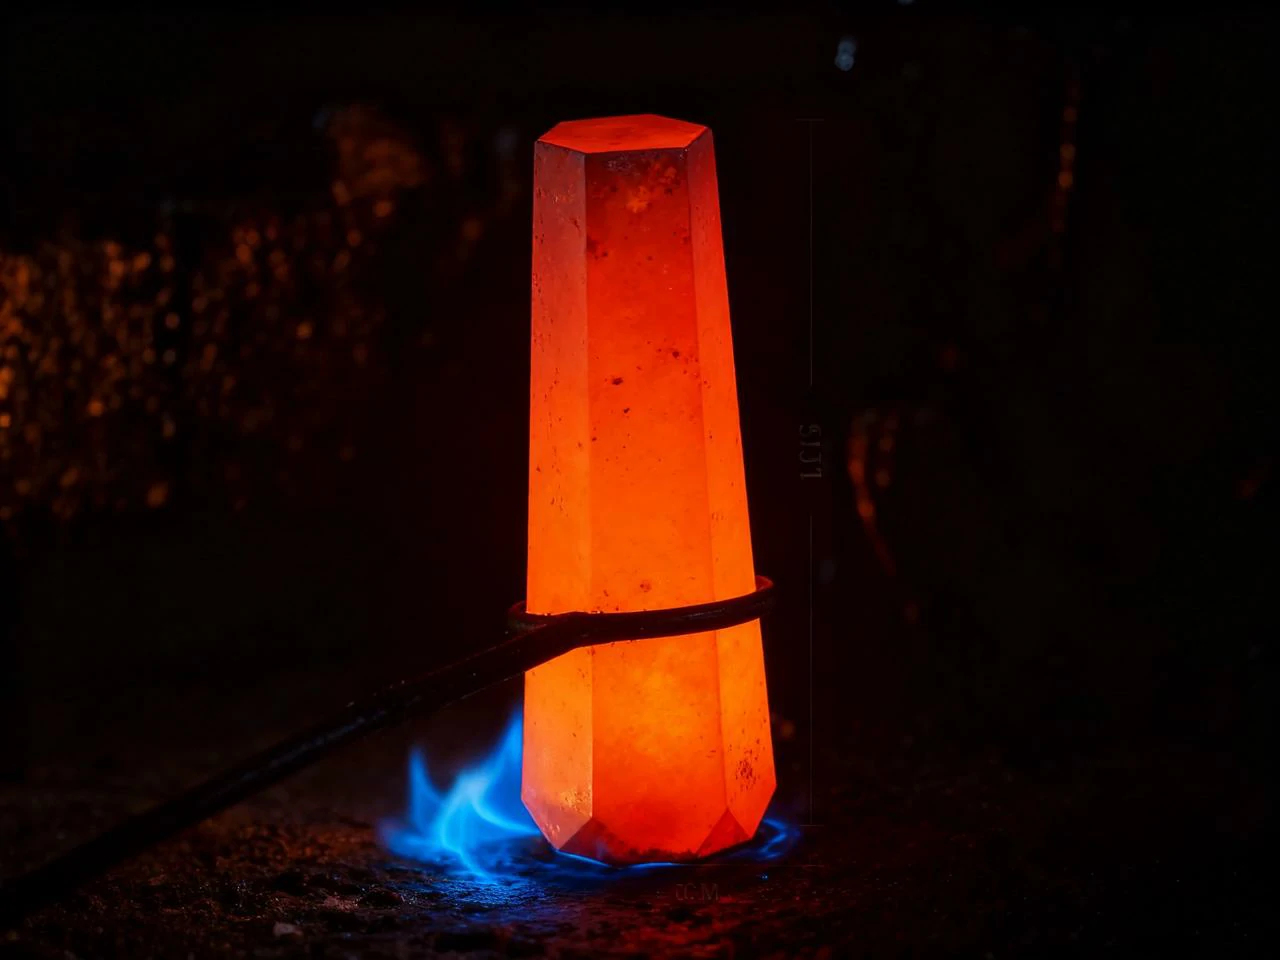
Kalení oceli je tepelný proces zahrnující ohřev materiálu do teploty mezi 727 °C a 1300 °C, kdy probíhá austenitizace – přeměna feritické a perlitické struktury na austenit. Následným rychlým ochlazením v kalicím médiu dochází k přeměně austenitu na martenzit, což výrazně zvyšuje tvrdost a pevnost oceli. Základní metody kalení se liší podle typu ochlazování a cílové mikrostruktury.
Jaké jsou základní metody kalení oceli?
Základní metody kalení zahrnují plné, povrchové, přerušované a izotermické kalení:
- Plné kalení – ocel se ohřeje nad kritickou teplotu AC1 nebo AC3 (obvykle 800-1000 °C v závislosti na typu oceli) a rychle se ochladí v kalicím médiu. Tento způsob vede k tvorbě martenzitu v celém průřezu a maximalizuje tvrdost, ale zvyšuje riziko praskání kvůli vysokému vnitřnímu pnutí.
- Povrchové kalení – lokální ohřev povrchu (indukčním polem, plamenem nebo laserem) na teplotu austenitizace, následovaný rychlým ochlazením. Výsledkem je tvrdá kalená vrstva o hloubce řádově 0,5-5 mm s houževnatým jádrem, vhodná pro zvýšení odolnosti proti opotřebení bez ztráty pružnosti.
- Přerušované (baňkované) kalení – zahrnuje rychlé ochlazení a následné krátkodobé ohřátí na nižší teplotu (200-400 °C), čímž se snižuje vnitřní pnutí a riziko deformací či prasklin.
- Izotermické kalení (bainitizace) – ocel se po austenitizaci ochladí na izotermickou teplotu okolo 250-400 °C a udržuje se tam dostatečně dlouho pro přeměnu na bainit. Tento proces vytváří mikrostrukturu tvrdší než perlit, ale houževnatější než martenzit.
Kalicí média a jejich charakteristiky
Rychlost ochlazování a kvalita kalení závisí na zvoleném kalicím médiu:
| Kalicí médium | Rychlost ochlazování | Vhodnost | Nevýhody |
|---|---|---|---|
| Voda | Velmi rychlá (řádově 10-100 °C/s) | Nízkolegované oceli | Vysoké riziko praskání a deformací |
| Olej | Střední (řádově 1-10 °C/s) | Středně a vysoko legované oceli | Nutnost filtrace a výměny kvůli stárnutí |
| Polymerní roztoky | Regulovatelná | Velké součásti | Vyšší cena a údržba |
| Plyny (dusík, hélium, vodík) | Nízká, kontrolovaná | Vakuové kalení | Vyšší náklady a speciální vybavení |
| Solné lázně | Rovnoměrná a střední | Speciální aplikace | Nutnost bezpečné manipulace |
Speciální metody kalení a termochemické úpravy
- Indukční kalení využívá vysokofrekvenční elektromagnetické pole k rychlému lokálnímu ohřevu povrchu oceli na teplotu austenitizace (obvykle 800-1000 °C). Hloubka kalené vrstvy se řídí frekvencí a dobou ohřevu, obvykle 0,5-3 mm.
- Plamenové kalení používá hořící plyn pro lokální ohřev, hloubka kalené vrstvy závisí na velikosti plamene a době ohřevu, typicky 1-5 mm.
- Nauhličování je termochemický proces zvýšení obsahu uhlíku na povrchu nízkouhlíkové oceli při 800-1050 °C po dobu 6-8 hodin pro vrstvu 0,8-1,2 mm, následovaný kalením a temperováním (150-200 °C, 30-60 minut) ke snížení vnitřního pnutí.
- Nitridace probíhá při 480-620 °C bez nutnosti kalení, přičemž dusík difunduje do povrchu a vytváří tvrdou vrstvu. Vyžaduje přítomnost legujících prvků jako Cr, Mo, V nebo Al.
- Karbonitridace a nitrokarburace kombinují uhlík a dusík pro zvýšení tvrdosti povrchu při nižších teplotách než nauhličování.
Vybavení a kontrola procesu kalení
Pro správný průběh kalení je nezbytné přesné měření teploty během austenitizace a kalení. Používají se digitální teploměry, termočlánky nebo teplotní pastilky s přesností ±5 °C. Manipulace s horkými díly vyžaduje speciální kleště a přípravky, které umožňují mírný pohyb součásti během fáze přeměny, čímž se minimalizuje zkreslení a praskání. Použití kalicích plynů při vakuovém kalení zároveň snižuje oxidaci povrchu.
Vlastnosti po kalení a následné úpravy
Tvrdost kalené oceli závisí na obsahu uhlíku a typu oceli:
- Nízkouhlíkové oceli: 20-45 HRC
- Středně uhlíkové oceli: 45-55 HRC
- Vysokouhlíkové oceli: 55-67 HRC
- Legované oceli: až 70 HRC
Popouštění se provádí při teplotách 150-500 °C (nejčastěji 175-200 °C) po dobu 30-60 minut, aby se snížilo vnitřní pnutí, zvýšila houževnatost a snížila kř
Kalicí média a jejich vliv na proces kalení
Kalicí média jsou zásadní při martenzitickém kalení a ovlivňují výslednou tvrdost i strukturu oceli. Nejčastěji používaná média jsou voda, olej, polymerní roztoky, plyny a solné lázně. Voda poskytuje velmi rychlé ochlazení s teplotou kalení oceli obvykle kolem 800-900 °C, což zajišťuje rychlý přechod do martenzitické fáze. Rychlý pokles teploty však zvyšuje riziko praskání a deformací.
Olej má provozní teplotu kolem 50 °C a ochlazuje ocel pomaleji než voda, čímž minimalizuje vnitřní pnutí a sníží pravděpodobnost vzniku vad. Polymerní roztoky nabízejí střední rychlost ochlazování a často se používají pro přesnější kontrolu procesu kalení. Plyny se uplatňují zejména při indukčním kalení a termochemickém zpracování, kde je potřeba precizní regulace teploty a ochlazování. Solné lázně umožňují rovnoměrné a kontrolované ochlazování, čímž minimalizují deformace a vnitřní pnutí.
Níže uvedená tabulka porovnává kalicí média podle rychlosti ochlazování a rizika praskání:
| Kalicí médium | Rychlost ochlazování | Riziko praskání | Poznámka |
|---|---|---|---|
| Voda | Velmi vysoká | Vysoké | Nejrychlejší, ale nejrizikovější |
| Olej | Střední | Nízké | Šetrnější, vhodný pro složité tvary |
| Polymerní roztoky | Střední | Střední | Kontrolované ochlazování |
| Plyny | Variabilní | Nízké | Použití v indukčním kalení |
| Solné lázně | Mírná až střední | Nízké | Minimalizují deformace |
Tip: Při výběru kalicího média zvažte, jak se liší kalení nerezové oceli od běžné oceli, protože nerezová ocel vyžaduje často jemnější ochlazování s nižším rizikem praskání.
Podrobnější informace o kalicích médiích a postupu kalení oceli krok za krokem naleznete v odborných zdrojích, například na Wikipedia.
Speciální metody kalení a termochemické úpravy
Indukční kalení
Indukční kalení využívá elektromagnetické pole k rychlému a cílenému ohřevu oceli bez přímého kontaktu. Hloubka martenzitické vrstvy se reguluje frekvencí pole (v řádu kHz až stovek kHz) a dobou ohřevu, což umožňuje přesnou kontrolu kalení i u složitých tvarů s hloubkou vrstvy od 0,5 do 5 mm. Tento způsob minimalizuje deformace díky lokálnímu působení tepla a rychlému ochlazení.
Plamenové kalení
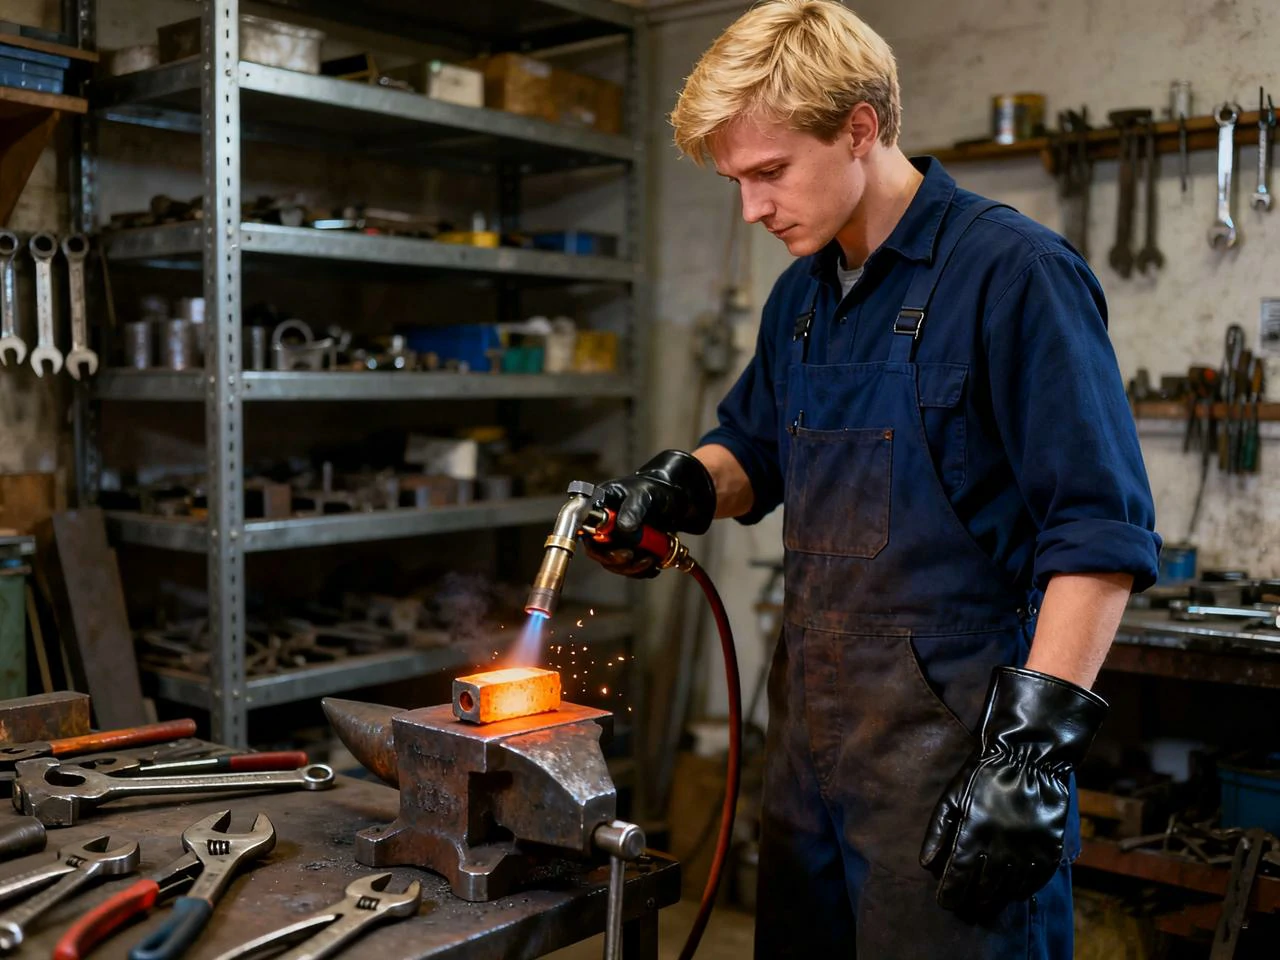
Plamenové kalení spočívá v lokálním ohřevu oceli plamenem hořáku s regulovanou teplotou 900-1100 °C. Hloubka kalené vrstvy závisí na velikosti plamene a době ohřevu, která se pohybuje od několika sekund do minut. Pro dosažení požadované tvrdosti je nutné přesné sledování teploty kalení oceli a rovnoměrný pohyb hořáku, aby se předešlo přehřátí a vzniku trhlin.
Nauhličování
Nauhličování je termochemický proces probíhající při teplotách 800-1050 °C, kdy se uhlík difuzně navazuje do povrchové vrstvy nízkouhlíkové oceli. Doba namáčení činí 6-8 hodin na každý milimetr požadované hloubky vrstvy (typicky 0,5-2 mm). Po nauhličování následuje martenzitické kalení a temperování při 150-200 °C po dobu 30-60 minut ke snížení vnitřního pnutí a zvýšení houževnatosti. Tento proces výrazně zlepšuje opotřebení a únosnost součástí, například ozubených kol.
Nitridace a karbonitridace
Nitridace probíhá při nižších teplotách 480-620 °C, kdy se dusík difuzně váže do oceli a vytváří tvrdý povrch bez nutnosti následného kalení. Tento proces vyžaduje přítomnost legujících prvků jako Cr, Mo, V nebo Al pro efektivní tvorbu nitridických fází. Karbonitridace kombinuje difuzi uhlíku a dusíku při podobných teplotách, čímž se dosahuje vyšší tvrdosti a odolnosti proti opotřebení než při samotné nitridaci.
Bezpečnost při práci s kalicími médii
Při použití solných lázní, které poskytují rovnoměrné a kontrolované ochlazování, je nutné dodržovat přísná bezpečnostní opatření kvůli vysoké teplotě (obvykle 250-350 °C) a chemické agresivitě lázně. Použití kyanidových solí v některých kalicích procesech vyžaduje ochranné pomůcky, jako jsou tepluvzdorné rukavice, ochranné brýle a zajištění dostatečného větrání pracovního prostoru, aby se minimalizovalo riziko popálení a inhalace toxických výparů.
- Kontrola vybavení – ověřte technický stav kalicích pecí, solných lázní a ochranných pomůcek před zahájením procesu
- Nastavení teploty – přizpůsobte teplotu kalení oceli podle typu oceli a zvolené metody (např. 800-1000 °C pro plné kalení, 480-620 °C pro nitridaci)
- Výběr kalicího média – zvolte vhodné médium (voda, olej, polymerní roztok, solná lázeň) podle požadované rychlosti ochlazování a typu oceli
- Dodržování bezpečnosti – používejte ochranné rukavice, brýle a zajistěte dostatečné větrání pracovního prostoru, zvláště při práci se solnými lázněmi a kyanidovými solemi
Tip: Indukční kalení vyžaduje specializované a nákladné vybavení, proto není vhodné pro domácí podmínky. Naopak plamenové kalení lze provést s běžným plynovým hořákem, pokud dodržíte bezpečnostní pravidla a přesné měření teploty kalení oceli.
Vybavení a kontrola procesu kalení
Pro úspěšné martenzitické kalení oceli je nezbytné přesné a spolehlivé vybavení, které zajistí kontrolu teploty kalení a bezpečnou manipulaci s materiálem. Digitální teploměry s přesností ±1 °C a termočlánky typu K nebo S, umístěné přímo v kovu, poskytují přesná data o teplotě ohřevu, která bývá obvykle v rozmezí 800-1000 °C podle typu oceli. Pro rychlé ověření dosažení kritické teploty AC1 či AC3 lze použít teplotní pastelky měnící barvu při definovaných teplotách od 700 °C do 1100 °C. Manipulační kleště z žáruvzdorných materiálů umožňují bezpečné uchopení a mírný pohyb dílu během kalení, což minimalizuje riziko vzniku trhlin a deformací, zejména při indukčním kalení a termochemickém zpracování.
Jaké vybavení je nutné pro kalení oceli
Kromě měřicích přístrojů je klíčové mít k dispozici vhodná kalicí média podle zvolené metody kalení. Pro plné kalení se často používá voda s teplotou 10-30 °C pro rychlé ochlazení, nebo olej s provozní teplotou kolem 50 °C, který snižuje riziko praskání díky pomalejšímu ochlazování. Polymerní roztoky s koncentrací 5-15 % umožňují nastavit rychlost chlazení přesněji, což je vhodné pro větší nebo složité součásti. U vakuového kalení je nutné vybavení pro cirkulaci plynů (dusík, hélium) a solné lázně vyžadují speciální nádrže s přesnou regulací teploty okolo 250 °C.
Tip: Pravidelná kalibrace digitálních teploměrů a termočlánků každých 6 měsíců je nezbytná pro zachování přesnosti měření. Manipulační kleště udržujte bez olejových a prachových usazenin, aby nedošlo k znečištění kalicího média a následným vadám materiálu, jako jsou povrchové nerovnosti nebo poruchy tvrdosti.
Na co si dát pozor: Častou chybou je použití nevhodného kalicího média nebo jeho zanedbaná údržba, což vede k nerovnoměrnému ochlazení a vzniku prasklin. Pro domácí kalení není vhodné používat vodu u vysokolegovaných ocelí kvůli vysokému pnutí a riziku poškození dílu.
Odborná rada: Pro jednoduché kalení doma doporučuji olejové kalicí médium s kontrolovanou teplotou a základní digitální teploměr s termočlánkem. Pro průmyslové použití je nezbytné vybavení s automatickou regulací teploty, přesným časovačem a bezpečnostními prvky pro manipulaci s horkými díly.
Vlastnosti kalené oceli a následné úpravy
Tvrdost kalené oceli výrazně závisí na obsahu uhlíku, který se obvykle pohybuje mezi 0,3 a 1,0 %. Při martenzitickém kalení dosahuje tvrdost 20 až 70 HRC (Rockwellova stupnice), přičemž vyšší obsah uhlíku zvyšuje tvrdost i křehkost. Teplota kalení oceli proto musí být přesně řízena, aby se dosáhlo optimálních mechanických vlastností bez nadměrného rizika prasklin.
Popouštění oceli, prováděné při teplotách 150 až 500 °C, slouží ke snížení vnitřního pnutí a křehkosti vzniklé kalením. Tento proces, známý též jako temperování, umožňuje změkčit kalenou ocel a zvýšit její houževnatost, aniž by došlo k výraznému snížení tvrdosti. Optimální volba teploty popouštění závisí na požadované rovnováze mezi tvrdostí a pevností.
Výhody a nevýhody různých metod kalení oceli
| Metoda kalení | Výhody | Nevýhody |
|---|---|---|
| Martenzitické kalení | Vysoká tvrdost a pevnost | Zvýšená křehkost bez popouštění |
| Indukční kalení | Rychlé a místní zpracování | Vyšší náklady na vybavení |
| Popouštění | Snížení křehkosti, lepší houževnatost | Mírné snížení tvrdosti |
Popouštění a temperování patří mezi základní metody, jak změkčit kalenou ocel a optimalizovat její vlastnosti pro konkrétní použití. Volba správné teploty a doby popouštění je klíčová pro dosažení požadovaných parametrů materiálu.
Možné vady a chyby při kalení oceli
Při kalení oceli se často vyskytují vady, které mohou významně ovlivnit kvalitu výsledného produktu i náklady na výrobu. Znát možné vady při kalení oceli a chyby, jimž je třeba předcházet, pomáhá minimalizovat rizika a optimalizovat celý proces.
Praskání a deformace při kalení oceli
Praskání oceli patří mezi nejčastější vady vznikající při příliš rychlém ochlazení nebo nevhodném kalicím médiu. Použití vody jako kalicího média výrazně zvyšuje riziko prasknutí a deformace, protože rychlost chlazení může být příliš vysoká a nerovnoměrná. Naopak olej snižuje riziko praskání díky pomalejšímu ochlazování, což umožňuje rovnoměrnější martenzitické kalení a omezuje vnitřní pnutí. Deformace často vzniká nejednotným ochlazením nebo nedostatečným popouštěním oceli, které umožňuje uvolnění vnitřních napětí.
Jaké chyby se často dělají při kalení oceli
Mezi časté chyby patří volba nevhodné teploty kalení oceli, špatný výběr kalicího média a nedostatečné popouštění oceli po kalení. Nedodržení správného postupu vede k nekvalitnímu martenzitickému kalení, které není rovnoměrné a může mít sníženou tvrdost či zvýšenou křehkost. Další chybou je nedostatečné zabezpečení bezpečnosti kalení, zejména u indukčního kalení a termochemického zpracování, kde jsou používány vysoké teploty a agresivní kalicí média.
Ekonomické a ekologické aspekty kalení
Různé metody kalení se liší nejen kvalitou výsledku, ale i náklady a dopady na životní prostředí. Indukční kalení je energeticky efektivní, ale vyžaduje drahé vybavení a odbornou obsluhu. Použití vody jako kalicího média je levné, ale zvyšuje riziko vad a následné náklady na opravy. Olejová kalení jsou dražší kvůli ceně kalicích médií a nutnosti jejich likvidace, ale minimalizují poškození materiálu. Popouštění oceli po kalení snižuje vnitřní napětí a prodlužuje životnost výrobku, což má pozitivní ekonomický dopad.
- Energetická náročnost indukčního kalení je nižší než u klasického ohřevu
- Použití kalicích médií ovlivňuje ekologickou zátěž a bezpečnost práce
- Termochemické zpracování zvyšuje cenu, ale zlepšuje vlastnosti povrchu
Tip: Pečlivý výběr metody kalení a správné popouštění výrazně snižují riziko praskání a deformací, což šetří náklady a zvyšuje kvalitu výsledku.
Časté dotazy
Jaká je optimální teplota pro kalení uhlíkové oceli?
Teplota kalení uhlíkové oceli se obvykle pohybuje mezi 800 a 1050 °C, což umožňuje přeměnu na martenzitickou strukturu.
Jaké kalicí médium je vhodné pro minimalizaci praskání?
Minerální oleje s provozní teplotou kolem 50 °C ochlazují ocel pomaleji než voda, což snižuje riziko praskání a deformací.
Co je to nauhličování a jak dlouho trvá?
Nauhličování je termochemický proces zvyšující obsah uhlíku na povrchu oceli, obvykle při 800-1050 °C po dobu 6-8 hodin pro vrstvu 1 mm.
Jaké jsou bezpečnostní požadavky při práci se solnými lázněmi?
Při práci se solnými lázněmi a kyanidovými solemi je nutné používat ochranné pomůcky a dodržovat přísná bezpečnostní opatření kvůli jejich toxicitě.
Jak probíhá popouštění kalené oceli?
Popouštění se provádí při teplotách od 150 do 500 °C, aby se snížilo vnitřní pnutí a zvýšila houževnatost oceli po kalení.
Jaké vady vznikají při nevhodném kalení?
Mezi nejčastější vady patří praskání a deformace způsobené příliš rychlým ochlazováním nebo nevhodným výběrem kalicího média.
Jaké vybavení je nezbytné pro kontrolu teploty při kalení?
Používají se digitální teploměry, termočlánky a teplotní pastelky pro přesné měření teploty ohřevu a ochlazování.
Jak se liší kalení nerezové oceli od uhlíkové?
Nerezová ocel vyžaduje speciální kalicí média a často nižší teploty kalení kvůli své chemické stabilitě a složení.
Co je martenzitické kalení?
Martenzitické kalení je proces rychlého ochlazení oceli z austenitické fáze za vzniku tvrdé martenzitické struktury.
Jak dlouho trvá celý proces kalení oceli?
Doba kalení závisí na metodě, obvykle je ohřev několik minut až hodin, například nauhličování trvá 6-8 hodin pro 1 mm vrstvy.
Jaké jsou základní metody kalení oceli a jejich principy?
Mezi základní metody patří kalení do vody, oleje a vzduchu, přičemž každá metoda má specifickou rychlost chlazení, ovlivňující tvrdost a strukturu oceli.
Jaké vybavení je potřeba pro kalení oceli doma?
Pro domácí kalení je potřeba kovový kahan nebo pec, kalicí nádoba, vhodné kalicí médium (například olej), teploměr a ochranné pomůcky.
Jak se kalí ocel krok za krokem?
Proces zahrnuje ohřev oceli na cca 800-900 °C, rychlé ochlazení v kalicím médiu do 50 °C a následné popouštění při 150-200 °C pro snížení křehkosti.
Jaké jsou možné vady a chyby při kalení oceli?
Mezi časté vady patří praskliny vzniklé při příliš rychlém chlazení, deformace a nerovnoměrná tvrdost kvůli nerovnoměrnému ohřevu nebo chlazení.
Jak změkčit kalenou ocel po kalení?
Změkčení se provádí popouštěním, kdy se ocel zahřívá na 150-300 °C po dobu 1-2 hodin, což snižuje vnitřní pnutí a zvyšuje houževnatost.