Typy svarů a spojů se liší konstrukcí, použitím i pevností, což ovlivňuje výslednou kvalitu svařovaného dílu. Mezi základní druhy svarů patří koutový svar a tupý svar, každý s vlastními výhodami i omezeními. Správný výběr svaru vyžaduje znalost jejich značení a vlastností pro bezpečné a efektivní spojení materiálů.
🔑 Klíčové body
- Existuje pět základních typů svarových spojů: tupý, přeplátovaný, rohový, hranový a T-spoj.
- Úhel zkosení hran u tupých svarů je obvykle 30° – 45°, mezera mezi hranami 1-3 mm pro optimální průvar.
- Koutové svary mají úhel 45° – 60° a tloušťku svaru 3-10 mm podle materiálu.
- Při svařování se používají metody MIG/MAG, TIG a MMA s proudem 50-300 A a rychlostí 10-30 cm/min.
- Nedestruktivní kontrola svarů zahrnuje vizuální inspekci, ultrazvuk (UT) a radiografii (RTG) s limity vad do 1-2 mm.
Přehled základních typů svarů a spojů
Typy svarů a spojů představují základní stavební kameny pro různé konstrukční aplikace a liší se podle tvaru, úhlu svařování a způsobu spojení materiálů. Mezi nejčastější základní druhy svarů patří tupý spoj, přeplátovaný spoj, rohový spoj, hranový spoj a T-spoj. Každý z těchto svarů má specifické vlastnosti a využití, které ovlivňují pevnost a kvalitu výsledného spoje.
Popis základních typů svarů a jejich použití:
- Tupý spoj vzniká svařením dvou hran obrobků, které jsou v jedné rovině, a poskytuje pevný a rovný spoj často používaný u tlustších materiálů.
- Přeplátovaný spoj vzniká překrytím dvou materiálů, které se svařují přes sebe, a hodí se pro tenčí plechy, kde není možné použít tupý spoj.
- Rohový spoj vzniká při svaření dvou obrobků pod úhlem 90°, což vytváří tvar L; tento koutový svar se často používá u rámových konstrukcí.
- Hranový spoj je charakterizován svařením hran, které se obvykle nacházejí v jednom směru, a je vhodný pro tenké materiály a přesné spoje.
- T-spoj vzniká při spojení dvou obrobků pod úhlem 90°, kde jeden prvek je kolmý k druhému; tento svar je běžný ve strojírenství a konstrukcích s kolmými prvky.
V praxi je důležité umět rozlišit druhy svarů a spojů podle jejich geometrie a značení svarů na technických výkresech. Kontrola svarů obvykle zahrnuje vizuální inspekci a nedestruktivní testování, které odhalují vady jako trhliny nebo póry. Pro správnou volbu svaru je třeba zohlednit materiál, tloušťku a požadovanou pevnost spoje.
Rozdíly mezi jednotlivými typy svarů a spojů
Rozdíly mezi jednotlivými typy svarů a spojů jsou klíčové pro správný výběr metody svařování podle požadované pevnosti a konstrukčního řešení. Níže se zaměříme na základní druhy svarů a jejich charakteristiky včetně rozdílů mezi tupým a koutovým svařovacím spojem a dále popíšeme specifika přeplátovaných a rohových svarových spojů.
Rozdíl mezi tupým a koutovým svařovacím spojem
Tupý svar se vyznačuje plným průvarem materiálu, který zajišťuje vysokou únosnost spoje. Pro jeho správnou realizaci je nutné připravit úkos hran v rozmezí 30° až 45° s mezerou 1 až 3 mm. Tento úkos hran umožňuje hluboké prokovení svaru a tím i pevnostní zajištění spoje. Tupé svary se používají především tam, kde je požadována vysoká mechanická odolnost a spolehlivost, například v konstrukcích s velkým zatížením.
Naopak koutový svar má charakteristický úhel zkosení hran mezi 45° až 60°. Tento typ spoje je jednodušší na přípravu a svařování, ale má nižší únosnost než tupý svar. Koutové svary jsou proto vhodné pro méně zatížené spoje nebo tam, kde není možné provést rozsáhlou přípravu hran. Typicky se využívají v lehčích konstrukcích a při spojování tenčích materiálů.
Tabulka shrnující základní rozdíly mezi tupým a koutovým svařovacím spojem:
| Typ svaru | Úhel zkosení hran | Mezera mezi hranami | Únosnost spoje | Použití |
|---|---|---|---|---|
| Tupý svar | 30° – 45° | 1-3 mm | Vysoká | Konstrukce s vysokým zatížením |
| Koutový svar | 45° – 60° | Obvykle malá nebo žádná | Střední až nízká | Lehká konstrukce, tenké materiály |
Pro více informací o kontrolách svarů a nedestruktivním testování doporučuji konzultovat odborné materiály, například zdroj DTest – Svařování, kde jsou detailně popsány různé metody hodnocení kvality svarů.
Charakteristika přeplátovaných a rohových svarových spojů
Přeplátovaný spoj vzniká překrytím dvou materiálů, které se svařují přes sebe. Tento spoj je méně zarovnaný, protože materiály neleží v jedné rovině, nicméně poskytuje dostatečnou pevnost, zejména u tenkých plechů nebo konstrukcí, kde není kladen extrémní důraz na estetiku. Přeplátované spoje se často používají při výrobě karoserií a drobných kovových dílů.
Rohový svarový spoj spojuje materiály ve tvaru písmene L, tedy pod úhlem 90°. Tento spoj je rozšířený díky své jednoduchosti a efektivitě při spojování plochých nebo profilových materiálů. Rohový spoj má obvykle nižší pevnost než tupý svar, ale je velmi praktický pro rámové konstrukce a výztuhy.
Tabulka pro srovnání přeplátovaného a rohového svaru:
| Typ spoje | Poloha materiálů | Úhel spoje | Použití | Pevnost spoje |
|---|---|---|---|---|
| Přeplátovaný spoj | Materiály přes sebe | Žádný specifický | Tenké plechy, karosérie | Střední |
| Rohový spoj | Materiály ve tvaru L | 90° | Rámové konstrukce, výztuhy | Nižší než tupý svar |
Odborná rada: Při výběru typu svaru a spoje je nutné zohlednit zatížení konstrukce a dostupnost přípravy hran. Typy svařovacích spojů mají své výhody i nevýhody, proto je vhodné konzultovat konkrétní aplikaci s odborníkem na svařování, zejména pokud jde o kritické konstrukce.
Tato rozlišení mezi typy svarů a spojů pomohou správně zvolit metodu svařování a zajistit požadovanou pevnost a životnost spoje.
Výhody a nevýhody jednotlivých svarových spojů
Výhody a nevýhody koutových svarů
Koutový svar představuje základní typ svarového spoje, který se vyznačuje jednoduchou přípravou bez nutnosti úkosů hran. Obvyklý úhel zkosení hran u koutových svarů se pohybuje mezi 45° až 60°, přičemž tloušťka svaru se volí podle tloušťky základního materiálu, typicky 3-10 mm. Tento svar umožňuje svařování v různých polohách, což zvyšuje jeho univerzálnost a snižuje výrobní čas, zejména u tenkých a středně silných plechů.
Nevýhodou koutového svaru je nižší únosnost ve srovnání s tupým svarovým spojem, protože svar nemá plný průvar a svarová plocha je menší. To omezuje jeho použití u konstrukcí s vysokými mechanickými nároky. Navíc je u koutových svarů vyšší riziko vzniku vad, pokud není provedena důkladná kontrola svarů, zejména nedestruktivní testování jako ultrazvuková nebo radiografická inspekce.
| Výhody koutového svaru | Nevýhody koutového svaru |
|---|---|
| Jednoduchá příprava bez úkosů hran | Nižší únosnost kvůli neplnému průvaru |
| Vhodný pro svařování v různých polohách | Omezené použití u vysokých mechanických zatížení |
| Rychlejší svařování a nižší náklady | Vyšší pravděpodobnost vzniku svarových vad |
Výhody a nevýhody tupých svarů
Tupý svar (butt joint) poskytuje výrazně vyšší pevnost díky plnému průvaru svarového kovu, což umožňuje lepší rozložení mechanických napětí v místě spoje. Příprava hran zahrnuje úkosy v rozmezí 30° až 45° a mezeru 1 až 3 mm, které zajišťují správné proniknutí svaru a minimalizují riziko vad. Tento typ svaru je vhodný pro konstrukce s vysokými nároky na pevnost a odolnost.
Příprava tupého svaru je však technologicky náročnější a časově delší, protože opracování hran může trvat 10 až 30 minut na jeden spoj. Vyžaduje také pečlivou kontrolu kvality, včetně nedestruktivního testování (vizuální kontrola, ultrazvuk, RTG) a případně metalografické analýzy. Tyto kroky zvyšují výrobní náklady a časovou náročnost.
| Výhody tupého svaru | Nevýhody tupého svaru |
|---|---|
| Vyšší pevnost díky plnému průvaru | Náročná a časově náročná příprava úkosů hran |
| Lepší rozložení mechanických napětí | Vyšší výrobní náklady a delší doba svařování |
| Vhodný pro konstrukce s vysokým zatížením | Nutnost důkladné kontroly svarů a testování |
Výhody a nevýhody přeplátovaných spojů
Přeplátovaný spoj (lap joint) je charakteristický překrytím dvou materiálových dílů, což umožňuje jednoduchou přípravu bez nutnosti úkosů. Tento spoj je pevný a často se používá ve vysoce namáhaných místech, zejména u tenkých plechů. Při svařování přeplátovaných spojů je vhodné snížit proud na 50-150 A a zvýšit rychlost posuvu na 20-30 cm/min, aby se předešlo deformacím a propálení.
Nevýhodou přeplátovaného spoje je, že není zarovnaný, což může být nevhodné pro konstrukce vyžadující hladký povrch. Také má nižší estetickou hodnotu a může být náchylnější k hromadění nečistot v překrytých místech, což zvyšuje riziko koroze.
| Výhody přeplátovaného spoje | Nevýhody přeplátovaného spoje |
|---|---|
| Jednoduchá příprava bez úkosů | Není zarovnaný, méně estetický |
| Vysoká pevnost u tenkých plechů | Riziko koroze v překrytých místech |
| Rychlé svařování s nižším proudem | Omezené použití u silnějších materiálů |
Výhody a nevýhody rohových spojů
Rohový spoj (corner joint) se používá především pro svařování čtvercových rámů a konstrukcí s pravými úhly. Existují varianty otevřený rohový spoj a uzavřený rohový spoj. Otevřený rohový spoj může mít viditelné otvory v rozích, což může snižovat pevnost a zvyšovat riziko vzniku trhlin. Uzavřený rohový spoj je pevnější a esteticky čistší, ale vyžaduje přesnější přípravu a svařování.
Rohové spoje jsou vhodné pro konstrukce s nižšími až středními mechanickými nároky a umožňují rychlou výrobu. Nevýhodou je omezená únosnost ve srovnání s tupými spoji a potřeba kontroly svarů kvůli možným vadám v rozích.
| Výhody rohového spoje | Nevýhody rohového spoje |
|---|---|
| Vhodný pro čtvercové rámy | Otevřený rohový spoj má viditelné otvory |
| Rychlá výroba a jednoduchá příprava | Nižší pevnost než tupé svary |
| Varianty uzavřeného rohového spoje | Nutnost pečlivé kontroly svarů v rozích |
Tip: Častou chybou je použití otevřeného rohového spoje tam, kde je vyžadována vyšší pevnost, což může vést k prasklinám v rozích. Pro koho se rohový spoj hodí? Pro lehčí konstrukce a rámy, kde není prioritou maximální pevnost, naopak tupý svar je vhodnější pro kritické nosné prvky
Technické parametry a příprava svarových spojů
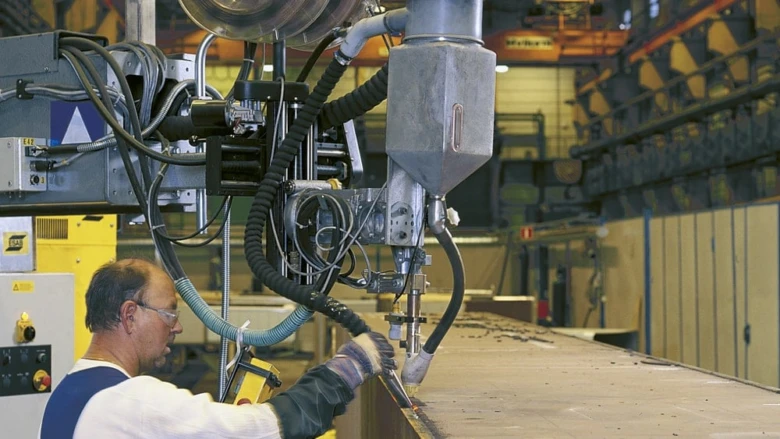
Správná příprava svarových hran zásadně ovlivňuje kvalitu a pevnost svaru, a proto se u různých typů svarů liší parametry jako úhel zkosení, mezera mezi hranami či tloušťka svaru. U tupých svarů, které patří mezi základní druhy svarů, je úhel zkosení hran obvykle v rozmezí 30° až 45°. Mezera mezi hranami se doporučuje nastavit na 1 až 3 mm, což umožňuje dostatečné proniknutí svarového kovu a minimalizuje vznik vad. Tloušťka svaru se přizpůsobuje tloušťce svařovaných materiálů a pohybuje se většinou v rozmezí od 3 do 10 mm.
Koutové svary, využívané často pro spojení plechů a drobných konstrukcí, mají úhel zkosení hran od 45° do 60°. Tento typ svaru vyžaduje přesnější nastavení svarových parametrů, zejména tloušťky svaru, která může být menší než u tupých svarů, ale musí odpovídat pevnostním požadavkům spoje.
Proud svařování je klíčovým parametrem a jeho hodnota se pohybuje mezi 50 a 300 ampéry v závislosti na typu spoje, materiálu a poloze svaru. Rychlost svařování se obvykle pohybuje od 10 do 30 cm za minutu. Příliš vysoký proud nebo rychlost mohou způsobit nedostatečné propaření svaru, zatímco příliš nízké hodnoty vedou k nadměrnému přívodu tepla a deformacím.
- Kontrola hran – odstraňte nečistoty a zajistěte rovné a přesné zkosení hran podle zvoleného typu svaru.
- Nastavení mezery – u tupých svarů ponechte mezeru 1-3 mm, u koutových svarů přizpůsobte dle tloušťky materiálu.
- Výběr proudu svařování – zvolte proud v rozmezí 50-300 A podle materiálu a polohy svaru.
- Optimalizace rychlosti svařování – nastavte rychlost mezi 10-30 cm/min, aby došlo k dostatečnému průniku bez přehřátí.
- Kontrola a značení svarů – dle typu svaru a jejich charakteristik zaznamenejte parametry na výkresech, což pomáhá v průběhu svařování i následné kontrole svarů.
Jak rozlišit druhy svarů a spojů v praxi
Rozdíly mezi jednotlivými typy svarů a spojů vycházejí především z tvaru svárů a jejich zatížení. Tupé svary jsou vhodné pro pevné spojení tlustších materiálů, zatímco koutové svary se často používají u lehčích konstrukcí. Správné značení svarů na výkresech usnadňuje orientaci a kontrolu svarů, včetně nedestruktivního testování, které ověřuje jejich kvalitu bez poškození spoje.
Tip: Častou chybou při přípravě svarů je nesprávné nastavení mezery a úhlu zkosení, což vede k nedostatečnému průniku svaru a následné tvorbě trhlin. Proto vždy věnujte dostatečnou pozornost přesnému opracování hran.
Tato pravidla platí zejména pro základní druhy svarů, kde správná příprava a nastavení parametrů výrazně ovlivňují pevnost a životnost celého svařeného spoje.
Metody svařování používané pro různé typy svarů
Metody svařování jsou zásadní při výběru správného typu svaru a spoje, protože každý způsob má specifické vlastnosti vhodné pro určité materiály a konstrukce. Pro základní druhy svarů, jako jsou koutový svar a tupý svar, se nejčastěji využívají metody MIG/MAG, TIG a MMA svařování. Proud svařování se u těchto technik obvykle pohybuje mezi 50 až 300 ampéry, zatímco rychlost svařování dosahuje 10 až 30 cm za minutu, což ovlivňuje kvalitu a pevnost spoje.
MIG (Metal Inert Gas) a MAG (Metal Active Gas) svařování jsou vhodné pro svařování tlustších materiálů a jsou často využívány v průmyslové výrobě. MIG svařování pracuje s inertním plynem a je ideální pro hliník a nerezové oceli, zatímco MAG používá aktivní plyn, což zlepšuje přilnavost svaru u ocelí. MMA (Manual Metal Arc) svařování je univerzální metoda s elektrodou obalenou, která se hodí pro opravy a práce v terénu, ale vyžaduje větší zkušenost obsluhy.
TIG (Tungsten Inert Gas) svařování se často používá pro přesné spoje, například při svařování potrubí, kde je nutná vysoká kvalita a čistota svaru. Argon jako ochranný plyn chrání svar před oxidací, což umožňuje dosáhnout hladkého a pevného spoje i u tenkých plechů.
- MIG/MAG svařování – vhodné pro tlustší materiály a průmyslová použití
- TIG svařování – ideální pro tenké materiály a přesné spoje, například potrubí
- MMA svařování – univerzální metoda vhodná pro opravy a venkovní práce
Tip: Při výběru metody svařování zohledněte typ materiálu a požadovanou pevnost spoje. Nedestruktivní testování a kontrola svarů pomáhají ověřit kvalitu, především u kritických spojů.
Jaké svary se používají pro různé materiály a proč
Pro ocelové konstrukce je běžný koutový svar díky své jednoduchosti a pevnosti, zatímco pro nerez a hliník se často volí tupý svar provedený TIG metodou kvůli lepší kontrole tepelného ovlivnění materiálu. Značení svarů na výkresech usnadňuje orientaci v technické dokumentaci a zajišťuje správný výběr technologie svařování.
Kontrola kvality svarů a testování vad
Kontrola kvality svarů je nezbytná pro zajištění bezpečnosti a dlouhodobé funkčnosti svařených konstrukcí. Provádí se nedestruktivními i destruktivními metodami, které odhalí vady i detaily svarového spoje podle platných norem.
Nedestruktivní metody kontroly svarů
Nedestruktivní kontrola svarů zahrnuje vizuální inspekci, ultrazvukovou kontrolu a radiografickou kontrolu. Vizuální inspekce je základní metodou, při níž se hodnotí povrch svaru a odhalují se viditelné trhliny, póry nebo jiná poškození. Ultrazvuková kontrola využívá vysokofrekvenční zvukové vlny k detekci vnitřních vad, přičemž limity vad jsou stanoveny na trhliny do 2 mm a póry do 1 mm. Radiografická kontrola (RTG) umožňuje zobrazení vnitřní struktury svaru pomocí rentgenového záření, což pomáhá odhalit skryté vady. Tyto metody jsou nezbytné pro spolehlivou kontrolu svarů bez poškození materiálu.
Destruktivní testování svarů
Destruktivní testování svarů zahrnuje metalografickou analýzu, která poskytuje detailní pohled na mikrostrukturu svarového spoje. Při této metodě se vzorek svaru mechanicky připraví a chemicky leptá 10% roztokem amonium-persíranu, což umožňuje zviditelnit strukturu pod mikroskopem s zvětšením 500× až 1000×. Metalografická analýza pomáhá identifikovat jemné vady, jako jsou poruchy krystalové struktury nebo nevhodné svařovací parametry, které nelze odhalit nedestruktivními metodami. Tento typ testování je klíčový pro ověření správného provedení svaru u kritických konstrukcí.
| Typ vady | Popis | Limit podle normy |
|---|---|---|
| Trhlina | Prasklina ve svaru | do 2 mm |
| Póry | Malé dutiny v kovu | do 1 mm |
| Neprovaření | Nedostatečné spojení | žádné povoleno |
Tip: Kontrola svarů je nezbytná pro všechny základní druhy svarů, včetně koutových a tupých svarů. Pro složitější konstrukce doporučuji kombinovat nedestruktivní a destruktivní testování, aby byla zajištěna maximální spolehlivost. Naopak pro jednoduché nenáročné spoje může stačit vizuální inspekce.
Správná kontrola svarů a jejich vad výrazně snižuje riziko selhání spojů a prodlužuje životnost svařených konstrukcí. Při svařování dbejte na dodržování technologických postupů a pravidelnou kontrolu kvality, aby odpovídala normám a požadavkům projektu.
Časté dotazy
Jaké jsou základní typy svarových spojů?
Existuje pět základních typů svarů: tupý, přeplátovaný, rohový, hranový a T-spoj.
Jaký úhel zkosení hran se používá u tupých svarů?
Úhel zkosení hran tupých svarů je obvykle 30° – 45° s mezerou 1-3 mm.
Jaké jsou výhody koutových svarů?
Koutové svary jsou jednoduché na přípravu a umožňují svařování v různých polohách, ale mají nižší únosnost.
Jaké metody svařování se nejčastěji používají?
Nejčastější metody svařování jsou MIG/MAG, TIG a MMA s proudem 50-300 A.
Jaké jsou limity vad při kontrole svarů?
Limity vad jsou trhliny do 2 mm a póry do 1 mm, kontrola probíhá vizuálně, ultrazvukem a RTG.
Co je to rohový spoj?
Rohový spoj vzniká svařením dvou obrobků pod úhlem 90° ve tvaru L.
Jak probíhá metalografická analýza svarů?
Metalografická analýza zahrnuje řez, broušení, leptání 10% roztokem amonium-persíranu a mikroskopii při 500× – 1000× zvětšení.
Jaký proud se používá při svařování?
Proud svařování se pohybuje v rozmezí 50-300 A podle typu svaru a materiálu.
Jaké jsou nevýhody tupých svarů?
Tupé svary vyžadují náročnější přípravu hran a delší čas svařování, například 20-40 minut na plechu tloušťky 10 mm.
Jaký je rozdíl mezi tupým a koutovým svařovacím spojem?
Tupý spoj má plný průvar a úkos 30° – 45°, zatímco koutový spoj má úhel 45° – 60° a nižší pevnost.
Jaké jsou hlavní nevýhody laserového svařování?
Laserové svařování může mít nevýhody jako vysoké náklady na zařízení a citlivost na povrchové nečistoty, což může ovlivnit kvalitu svaru.
Jak se označuje bodový svar na výkrese?
Bodový svar se na výkrese označuje symbolem tečky uvnitř kruhu, často doplněným o rozměry a počet bodů.
Jakým způsobem lze rozpoznat kvalitní svar?
Kvalitní svar poznáme podle rovnoměrného tvaru, absence trhlin a pórů, a správné hloubky průvaru, obvykle kontrolované vizuálně a ultrazvukem.
Jaké jsou základní typy svárů podle jejich tvaru?
Základní typy svárů zahrnují tupý svar, koutový svar, přeplátovaný svar, návarový svar a bodový svar, každý s odlišným tvarem a použitím.
Jaký je rozdíl mezi svary a spoji?
Svar je konkrétním spojovacím prvkem vzniklým svařováním, zatímco spoj je obecnější termín pro jakékoliv spojení materiálů, včetně šroubů a lepení.