Svařování kovu pomocí invertoru nabízí přesné řízení svařovacího proudu a umožňuje kvalitní svary i v domácích podmínkách. Správný postup při svařování elektrodou a volba vhodného nastavení jsou klíčové pro úspěšný výsledek. Naučíte se, jak zvládnout svařování obalenou elektrodou krok za krokem a vyhnout se běžným chybám.
🔑 Klíčové body
- Pro svařování s invertorem jsou nejčastěji používány elektrody o průměru 2,0 a 2,5 mm s odpovídajícím proudem kolem 80 A.
- Délka vyčnívání elektrody by měla být přibližně 1,5 až 3 mm, úhel držení elektrody ideálně 30-60° s mírným kmitáním.
- Po zapálení oblouku je třeba elektrodu oddálit cca 5 mm, aby nedošlo k jejímu přilepení k základnímu materiálu.
- Při svařování je nutné pracoviště dobře větrat a používat ochranné pomůcky včetně kukly, rukavic a brýlí kvůli ultrafialovému záření.
- Po svařování se svar nechává volně vychladnout, struska se odstraňuje kladívkem a povrch se čistí úhlovou bruskou.
Jak správně svařovat kov s invertorem krok za krokem
Příprava materiálu a pracovního prostředí
Před svařováním pomocí invertorové svářečky očistěte kov od rzi, barvy, oleje a dalších nečistot drátěným kartáčem nebo úhlovou bruskou. Následně odmastěte povrch technickým benzínem nebo acetonem, aby se zvýšila přilnavost svaru a zabránilo se vzniku poruch. Pracoviště musí být dobře větrané, ideálně venkovní prostor, aby se minimalizovalo hromadění nebezpečných svářečských výparů. Pro stabilní upevnění svařovaných dílů použijte zámečnické svěrky nebo svářečské magnety, které zabrání posunu během svařování a pomohou udržet správnou polohu.
Nastavení svařovacího invertoru a elektrody
Invertorová svářečka pracuje převážně na stejnosměrném proudu (DC) s možností volby polarity DC+ nebo DC-, což umožňuje přizpůsobit nastavení podle typu elektrody a svařovaného materiálu. Pro běžné oceli se doporučuje DCEN (stejnosměrný proud s přímou polaritou). Průměr elektrody volíte podle tloušťky materiálu a nastavujete svařovací proud podle vzorce přibližně 40 A na 1 mm průměru elektrody. Například elektroda o průměru 2,0 mm vyžaduje proud kolem 80 A, elektroda 2,5 mm proud 60-90 A a elektroda 3,2 mm proud 90-150 A. Typ elektrody vybírejte podle materiálu: rutilové elektrody E6013 pro běžnou ocel, bazické E7018 pro silnější materiály a tlakové nádoby, případně elektrody E308L pro nerezovou ocel.
Délka vyčnívání elektrody by měla být 1,5 až 3 mm, což odpovídá přibližně 0,5 až 1 násobku jejího průměru. U bazických elektrod je vhodnější kratší vzdálenost kolem 0,5× průměru a elektroda se vede více kolmo k materiálu. Sklon elektrody vůči svařovanému povrchu nastavte mezi 70-80° (nebo 30-60° s mírným kmitáním), což zajistí stabilní oblouk a rovnoměrné roztavení materiálu.
Zapálení oblouku a držení elektrody
Obloukový svařovací proud zapálíte přiložením elektrody k materiálu a lehkým škrtáním po povrchu, podobně jako při zapalování zapalovače. Po zapálení udržujte délku oblouku mezi 3 až 5 mm, aby se zabránilo přilepení elektrody a nestabilitě oblouku. Elektrodu držte pod úhlem 30 až 60 stupňů vůči svařovanému kovu a pohybujte jí mírně do stran, což pomáhá vytvořit rovnoměrný svarový šev. Příliš velká vzdálenost nebo nevhodný úhel často způsobují lepící se elektrodu a nekvalitní svar.
Tip: Častou chybou je držení elektrody příliš kolmo nebo příliš daleko od materiálu, což vede k přilepování elektrody a přerušovanému oblouku. Správná délka oblouku a úhel držení elektrody jsou klíčové pro stabilní svařování.
Pro koho se tento postup hodí: Tento návod je vhodný pro začátečníky i mírně pokročilé uživatele invertorových svářeček, kteří svařují běžné ocelové materiály elektrodou obalenou. Nevhodný je pro speciální kovy vyžadující ochrannou atmosféru nebo jiné technologie, například MIG/MAG svařování s CO2.
Bezpečnost při svařování s invertorem
Bezpečnost je při používání invertoru na svařování kovu zásadní. Dodržování přesných bezpečnostních opatření chrání zdraví a zajišťuje efektivní průběh práce bez zbytečných rizik.
Povinné ochranné pomůcky při svařování s invertorem
Při svařování obalenou elektrodou s invertorem je nezbytné používat ochrannou kuklu s filtrem s tmavostí minimálně 10-13 DIN, která chrání oči před ultrafialovým a infračerveným zářením a zároveň zabraňuje zranění jiskrami. K ochraně rukou volte svářečské rukavice z hovězí nebo kozí kůže s tepelnou odolností nad 250 °C. Doplňte je ochrannými brýlemi s bočními štíty, které eliminují pronikání zbytkového záření a mechanických částic. Celkový oděv musí být z nehořlavého materiálu s dlouhými rukávy a nohavicemi, aby se zabránilo popáleninám. Při správném nastavení svařovacího proudu a dodržení techniky svařování invertorem se riziko úrazu výrazně snižuje.
Větrání pracovního prostoru a prevence zdravotních rizik
Pracoviště musí být vybaveno výkonným odsávacím systémem s minimálním průtokem vzduchu 10-15 m³/min nebo se svařování provádí ve venkovním prostoru s volnou cirkulací vzduchu. Nedostatečné větrání zvyšuje koncentraci nebezpečných svářečských plynů a dýmů, které obsahují oxidy kovů a mohou vyvolat akutní i chronické onemocnění dýchacích cest. Zvýšená expozice ultrafialovému záření bez ochrany vede k fotokeratitidě – zánětu spojivek, který se projevuje bolestí a slzením očí. Správné větrání zároveň pomáhá udržovat teplotu invertoru pod 40 °C, což prodlužuje jeho životnost a snižuje riziko přehřátí a následného vypnutí zařízení. Nedodržení tohoto opatření patří mezi časté chyby při svařování kovu invertorem, které vedou ke snížení kvality svaru i bezpečnosti práce.
Postup po svařování: chlazení, čištění a kontrola svaru
Po dokončení svařování kovu elektrodou s invertorem je klíčové nechat svar volně vychladnout, aby nedošlo k deformacím materiálu vlivem rychlého ochlazování. Tento krok zajistí pevnost a stabilitu spoje. Následně je třeba odstranit strusku, která vzniká při svařování obalenou elektrodou, pomocí kladívka a případně drátěného kartáče. Odstranění strusky výrazně zlepšuje kvalitu povrchu svaru a usnadňuje jeho následnou kontrolu.
Povrch svaru se poté brousí úhlovou bruskou, aby se odstranily nerovnosti a připravil se pro konečnou kontrolu. Kontrola svaru spočívá v ověření pravidelnosti a pevnosti spoje, což souvisí s nastavením svařovacího proudu během svařování. Bezpečnost svařování doporučuje při odstraňování strusky používat ochranu očí.
- Nechte svar vychladnout minimálně 10-15 minut bez přímého chlazení
- Odstraňte strusku kladívkem a drátěným kartáčem
- Broušte svar úhlovou bruskou pro hladký povrch
- Zkontrolujte kvalitu svaru podle pravidelnosti a pevnosti spoje
Chyby při svařování kovu invertorem a jak se jim vyhnout
Častou chybou je příliš rychlé ochlazování svaru nebo nedostatečné odstranění strusky, což vede k prasklinám nebo korozi spoje. Správný postup při svařování elektrodou zahrnuje i pravidelnou údržbu invertoru pro stabilní svařovací proud.
Doporučené parametry svařování pro různé tloušťky a typy kovů
Pro správné nastavení svařovacího proudu a volbu elektrody je klíčové zohlednit průměr elektrody, typ materiálu a jeho tloušťku. Tento návod na svařování kovu invertorem pro začátečníky pomůže zvolit správné parametry a vyhnout se běžným chybám při svařování obalenou elektrodou.
Parametry pro tenké kovy do 3 mm
Pro tenké kovy do 3 mm jsou vhodné elektrody o průměru 2,0 mm, které se svařují proudem kolem 80 A. Rutilové elektrody E6013 jsou ideální pro nelegované oceli a umožňují hladký a stabilní oblouk bez přilepování elektrody.
Parametry pro silnější kovy nad 3 mm
Při svařování silnějších kovů nad 3 mm je vhodné použít elektrody o průměru 2,5 až 3,2 mm s nastaveným svařovacím proudem mezi 60 až 150 A. Bazické elektrody E7018 se hodí pro silné ocelové profily a tlakové nádoby, kde je požadována vysoká pevnost svaru.
| Průměr elektrody | Doporučený proud (A) | Typ elektrody | Materiál kovu | Tloušťka materiálu |
|---|---|---|---|---|
| 2,0 mm | cca 80 | Rutilová E6013 | Nelegovaná ocel | Do 3 mm |
| 2,5 mm | 60-100 | Bazická E7018 | Silnější ocel | Nad 3 mm |
| 3,2 mm | 90-150 | Bazická E7018 | Silnější ocel | Nad 3 mm |
Tip: Při nastavování invertoru pro svařování elektrodou je třeba dbát na správnou hodnotu proudu podle průměru elektrody, jinak hrozí přilepování elektrody nebo nedostatečné propaření svaru.
Údržba svařovacího invertoru pro dlouhodobý provoz
Správná údržba svařovacího invertoru je klíčová pro spolehlivý a bezpečný postup při svařování elektrodou. Pravidelné čištění ventilátorů zabraňuje přehřívání a prodlužuje životnost invertoru, což oceníte zejména při častém svařování obalenou elektrodou s nastaveným svařovacím proudem. Kontrola kabelů a konektorů pomáhá odhalit opotřebení nebo poškození, které mohou ovlivnit kvalitu svařovacího oblouku i bezpečnost svařování. Skladování v suchu a bez prachu zamezuje korozi a poruchám zařízení.
- Čistěte ventilátory minimálně jednou za měsíc od prachu a nečistot
- Pravidelně kontrolujte kabely a konektory na praskliny nebo odření
- Uchovávejte invertor v suchém prostředí mimo přímý sluneční svit
- Doporučuje se pravidelný servis pro dlouhodobý provoz
Tipy na svařování kovu invertorem
Při používání invertoru na svařování kovu dbejte na správné nastavení svařovacího proudu podle typu elektrody a tloušťky materiálu. Tím snížíte riziko lepící se elektrody a zajistíte stabilní zapálení oblouku.
Specifika svařování hliníku s invertorem
Svařování hliníku invertorem vyžaduje specifický postup a nastavení, lišící se od běžného svařování obalenou elektrodou. Nejčastěji se používá metoda TIG, která využívá argon jako ochranný plyn pro zabránění oxidaci. Wolframová elektroda musí mít délku vyčnívání 3-5 mm a být vybroušena do tenké špičky přibližně 2,5× průměr elektrody, což umožňuje stabilní zapálení oblouku a přesné vedení svařovacího proudu.
Pro správný postup při svařování elektrodou s invertorem u hliníku je klíčové nastavení nižšího svařovacího proudu a pečlivá údržba invertoru, aby se eliminovaly chyby při svařování kovu invertorem a zlepšila bezpečnost svařování. Tento postup je vhodný zvláště pro začátečníky, kteří potřebují důkladný návod na svařování kovu invertorem pro začátečníky.
Pokročilé techniky svařování obloukem s invertorem
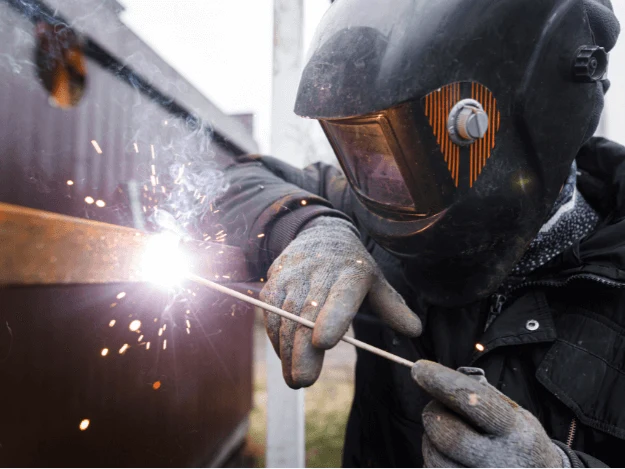
Pulzní svařování elektrodou s invertorovou svářečkou
Pulzní svařování je pokročilá technika, která využívá střídání vysokého a nízkého svařovacího proudu k přesnému řízení tepelného zatížení svarové lázně. Invertorová svářečka při této metodě umožňuje nastavit frekvenci pulzů v rozmezí 0,5 až 10 Hz, což výrazně zlepšuje kontrolu tepla a minimalizuje riziko propálení tenkých materiálů pod 3 mm. Díky tomu se snižuje i deformace svařovaných dílů, což je častá chyba při klasickém svařování obalenou elektrodou bez pulzního režimu.
Pulzní svařování je vhodné zejména pro složité spoje a tenké plechy, kde standardní konstantní proud může způsobit přehřátí a nekvalitní svar. Při nastavení svařovacího proudu se doporučuje zvolit hodnotu odpovídající 40násobku průměru elektrody v milimetrech, přičemž pulzní režim umožňuje krátkodobé zvýšení proudu až o 20 % pro lepší penetraci svaru.
Další pokročilé techniky a údržba invertoru
Kromě pulzního svařování lze využít i techniku tzv. „nabodování“, kdy se svařují krátké svary v pravidelných intervalech pro stabilizaci polohy dílů a minimalizaci deformací. Tato metoda je nezbytná u větších konstrukcí a tlustších materiálů nad 5 mm.
Pro efektivní svařování elektrodou s invertorem je nutná pravidelná údržba svářečky. Doporučuje se kontrola a čištění ventilátorů a chladicích žebroví alespoň po 20 hodinách provozu, aby nedošlo k přehřátí invertoru, které může vést k automatickému vypnutí zařízení. Zatěžovatel invertoru určuje maximální dobu provozu při daném proudu, například u invertoru s 60 % zatěžovatelem při 100 A lze svářet nepřetržitě 6 minut, poté je nutné 4 minuty chladit.
Bezpečnost svařování a správný postup
Bezpečnost svařování elektrodou s invertorem vyžaduje použití ochranné kukly s filtrem DIN 10-13 podle intenzity oblouku, nehořlavé rukavice a oděv s dlouhými rukávy. Pracoviště musí být dobře větrané, ideálně venkovní prostor, aby se minimalizovalo vdechování nebezpečného svářečského dýmu obsahujícího oxidy kovů a další toxické látky.
Dodržování správné délky oblouku 1,5-3 mm a úhlu elektrody 70-80° při svařování s invertorem zajišťuje stabilní oblouk a rovnoměrné roztavení materiálu. Častou chybou je příliš dlouhý oblouk, který způsobuje lepivost elektrody a nestabilní svařování.
Tip: Pro koho se svařování invertorem hodí – začátečníci i pokročilí svářeči pracující s různými materiály a tloušťkami, zejména tam, kde je potřeba přesná regulace proudu a lepší kvalita svaru. Pro koho NE – uživatelé, kteří nemají dostatečné znalosti nastavení parametrů, protože nevhodné nastavení invertoru vede k nekvalitním svarům a rychlému opotřebení elektrody.
Časté dotazy k svařování kovu invertorem
Otázka: Jak nastavit proud na invertoru pro elektrodu 2,0 mm?
Nastavte svařovací proud přibližně na 80 A, což odpovídá průměru elektrody 2,0 mm. Správné nastavení proudu zajišťuje stabilní oblouk a kvalitní svar.
Otázka: Proč se mi lepí elektroda při svařování invertorem?
Elektroda se lepí, pokud držíte příliš krátkou vzdálenost od materiálu. Po zapálení oblouku udržujte vzdálenost cca 5 mm, aby se oblouk nepřerušoval.
Otázka: Jaký úhel držení elektrody je správný?
Elektrodu držte pod úhlem 30-60° vůči svarovému povrchu a při svařování mírně kmitajte do stran pro rovnoměrné roztavení.
Otázka: Jak dlouhá má být délka oblouku?
Optimální délka oblouku je 1,5 až 3 mm, což pomáhá vyhnout se přilepení elektrody a zajišťuje plynulý svařovací proces.
Otázka: Jak zabezpečit bezpečnost při svařování invertorem?
Používejte ochrannou kuklu s vhodným filtrem, nehořlavé rukavice a zajistěte dostatečné větrání kvůli ultrafialovému záření a dýmu vznikajícímu při svařování.
Otázka: Jak správně připravit kov před svařováním?
Odstraňte rzi a mastnotu drátěným kartáčem a odmastěte povrch technickým benzínem nebo acetonem pro zajištění pevného spoje.
Otázka: Jaký je správný postup po svařování?
Nechte svar volně vychladnout, poté odstraňte strusku kladívkem a očistěte povrch úhlovou bruskou pro hladký a pevný spoj.
Otázka: Jaké elektrody jsou vhodné pro tenké oceli?
Pro oceli do 3 mm se doporučují rutilové elektrody E6013, které se svařují proudem kolem 80 A, poskytují hladký a stabilní svar.
Otázka: Jaké elektrody použít pro silnější ocel?
Pro materiály nad 3 mm jsou vhodné bazické elektrody E7018, které vyžadují svařovací proud mezi 60 až 100 A pro pevné spoje.
Otázka: Jak udržovat svařovací invertor?
Pravidelně čistěte ventilátory a filtry, kontrolujte kabely a skladujte invertor na suchém místě, aby se prodloužila jeho životnost a výkon.
Otázka: Jak se liší svařování hliníku invertorem?
Hliník se obvykle svařuje metodou TIG s argonem, wolframová elektroda má vyčnívání 3-5 mm a je broušena do špičky 2,5× průměr elektrody.
Otázka: Co je pulzní svařování a jaké má výhody?
Pulzní svařování reguluje svařovací proud v pulzech, což umožňuje lepší kontrolu tepla a kvality svaru, zejména u tenkých materiálů a složitých spojů.
Otázka: Jak začít svařovat s invertorem krok za krokem?
Připravte materiál, nastavte svařovací proud podle elektrody, zapalte oblouk, držte správný úhel elektrody a dodržujte bezpečnostní opatření.
Otázka: Jaké jsou doporučené teploty při svařování kovu invertorem?
Teplota při svařování překračuje 1400 °C, což odpovídá roztavení kovu a závisí na konkrétním materiálu a typu elektrody.
Otázka: Jak dlouho by měl trvat jeden svar?
Průměrná rychlost svařování je kolem 10 mm za sekundu; délka svaru závisí na spoji, ale rychlost musí umožnit dostatečné roztavení materiálu.
Tipy na svařování kovu invertorem
Chyby při svařování invertorem často vznikají nesprávným nastavením svařovacího proudu a držením elektrody příliš kolmo, což vede k přilepení elektrody. Pro začátečníky se doporučuje dodržet vzdálenost oblouku 2 až 3 mm a držet elektrodu pod úhlem 45°. Bezpečnost svařování byste měli vždy prioritně zajistit pomocí ochranného vybavení a větrání pracoviště.