Svařování kovů zahrnuje různé metody, které se liší principem, technikou i použitím. Obloukové svařování, plamenové svařování nebo práce se svařovacími elektrodami představují základní postupy s odlišnými výhodami a omezeními. Správná volba metody ovlivní kvalitu spoje i efektivitu celého projektu.
Stručně a jasně
- Plamenové svařování dosahuje teploty až 3200 °C a je vhodné pro tenké plechy a opravy.
- MMA metoda 111 používá obalené elektrody a je vhodná pro venkovní podmínky a svařování ocelí.
- MIG/MAG metody 131 a 135 využívají tavící se drát a ochranný plyn, MIG pro neželezné kovy, MAG pro ocel.
- TIG svařování (metoda 141) používá wolframovou elektrodu a inertní plyn, ideální pro tenké a neželezné materiály.
- Automatické metody jako SAW dosahují rychlosti až 120 m/hod a proud až 3600 A, vhodné pro tlusté plechy a průmysl.
Přehled hlavních typů svařování kovů
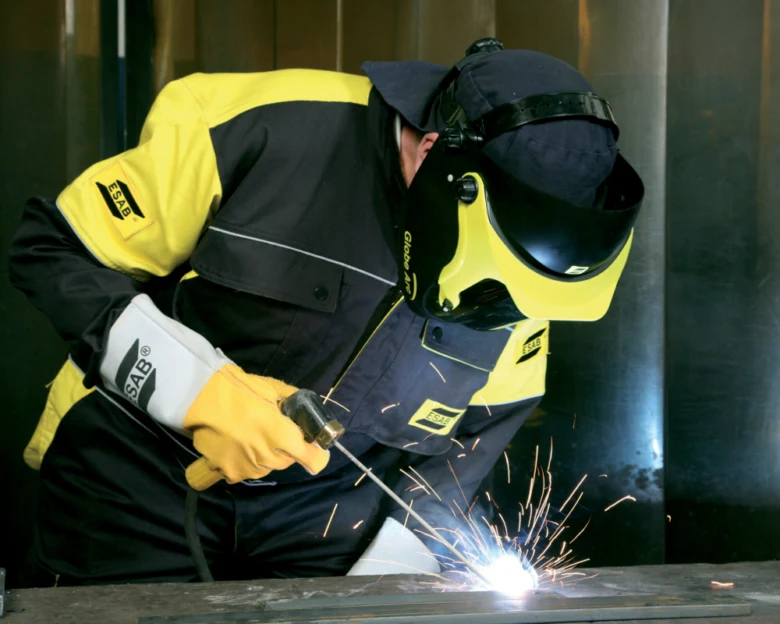
Přehled hlavních typů svařování kovů představuje základní orientaci v metodách, které se liší zdrojem tepla, ochranou svaru a vhodností pro různé materiály a aplikace. Mezi nejrozšířenější patří plamenové svařování, MMA (metoda 111), MIG/MAG (metody 131, 135), TIG (metoda 141) a automatizované technologie, přičemž každá metoda má specifické technické parametry a oblasti využití.
Plamenové svařování využívá kyslíko-acetylenový plamen s teplotou až 3200 °C (metoda 311 podle ISO 4063) k tavení kovu. Je vhodné pro tenké plechy do cca 3 mm a drobné opravy, často v instalatérství a opravárenství. Nízké pořizovací náklady a jednoduchost jsou výhodou, avšak rychlost svařování nepřesahuje 0,5 m/hod a riziko požáru je vyšší než u elektrických metod.
MMA svařování (Manual Metal Arc, metoda 111) používá obalené elektrody s různým složením obalu (bazický, rutilový, celulózový). Elektrody se taví a vytvářejí ochrannou strusku, kterou je nutné po každé vrstvě odstranit. MMA je univerzální, vhodná pro ocel a její slitiny, zvláště ve venkovních podmínkách a různých polohách. Rychlost svařování se pohybuje kolem 0,3-1,2 m/min, metoda vyžaduje zkušeného svářeče a produkuje výrazný rozstřik a dým.
MIG/MAG svařování (Metal Inert Gas / Metal Active Gas, metody 131, 135) využívá kontinuálně podávaný tavící se drát a ochranný plyn. MIG používá inertní plyny (argon, helium) pro neželezné kovy jako hliník a měď, MAG aktivní plyny (CO2, směsi CO2 s argonem) pro ocel. Pracovní proud dosahuje 100-400 A, rychlost svařování až 3 m/min. Metoda umožňuje snadnou mechanizaci a automatizaci, ale je citlivá na průvan a vyžaduje stabilní ochrannou atmosféru. Hořáky mohou být chlazené kapalinou, délka kabelů dosahuje až 30 m.
TIG svařování (Tungsten Inert Gas, metoda 141) využívá netavící se wolframovou elektrodu a inertní plyn (argon) k ochraně svaru. Přídavný materiál se přidává ručně. TIG je vhodný pro tenké plechy (0,5-6 mm) a neželezné kovy (hliník, titan, molybden), ale i nerezovou ocel. Střídavý proud (AC) se používá pro hliník a hořčík, kde AC BALANCE pomáhá rozbíjet oxidovou vrstvu. TIG poskytuje svary s minimálním rozstřikem a vysokou kvalitou, rychlost svařování je však nižší (do 1 m/min) a vyžaduje vysokou zručnost.
Automatické a speciální metody zahrnují:
- Svařování pod tavidlem (SAW, metoda 12x) s proudem až 3600 A a rychlostí do 120 m/hod, vhodné pro silné plechy (nad 10 mm) v lodním a mostním průmyslu. Tavidlo zajišťuje ochranu svaru a minimalizuje oxidaci.
- FCAW (Flux Cored Arc Welding) používá trubičkový drát s tavidlem, varianty s přídavným plynem (FCAW-G) i bez plynu (FCAW-S) umožňují svařování v různých podmínkách.
- Plazmové svařování využívá vysoce koncentrovaný plazmový oblouk, vhodný pro nerez a hliník, nabízí vysokou kvalitu svaru, ale vyžaduje drahé vybavení.
- Elektronové svařování (metody 511-513) pracuje s napětím 30-200 kV a umožňuje hluboké svarové spoje až do 400 mm, používá se pro speciální průmyslové aplikace.
- Aluminotermické svařování (teplota cca 2450 °C) je určeno například ke svařování kolejnic.
- Odporové svařování (metody skupiny 2) zahrnuje bodové a švové svařování s přítlačnou silou 500-10 000 N a svařovacím proudem 1-100 kA, vhodné pro tenké plechy a sériovou výrobu.
Přehled různých metod svařování kovů a jejich použití
- Plamenové svařování – vhodné pro tenké plechy do 3 mm a opravy, nízké náklady, pomalejší rychlost (do 0,5 m/hod), vyšší riziko požáru
- MMA svařování (metoda 111) – univerzální pro ocel a slitiny, vhodné do venkovních podmínek, rychlost 0,3-1,2 m/min, vyžaduje zkušeného svářeče
- MIG svařování (metoda 131) – inertní plyny pro neželezné kovy, rychlost až 3 m/min, vhodné pro hliník a měď, citlivé na průvan
- MAG svařování (metoda 135) – aktivní plyny pro ocel, vysoká rychlost a automatizace, použití v automobilovém a lodním průmyslu
- TIG svařování (metoda 141) – přesné svary pro tenké a nerezové materiály, nízký rozstřik, rychlost do 1 m/min, náročné na zručnost
- Automatické svařování – SAW, FCAW, plazmové, elektronové a aluminotermické metody pro speciální aplikace, vysoká rychlost a kvalita svarů
Tip: Častou chybou je volba MIG/MAG svařování do větrného prostředí bez dostatečné ochrany, což vede k oxidaci svaru a snížení jeho pevnosti. Pro venkovní práce se proto doporučuje MMA nebo plazmové svařování.
**
Plamenové (autogenní) svařování
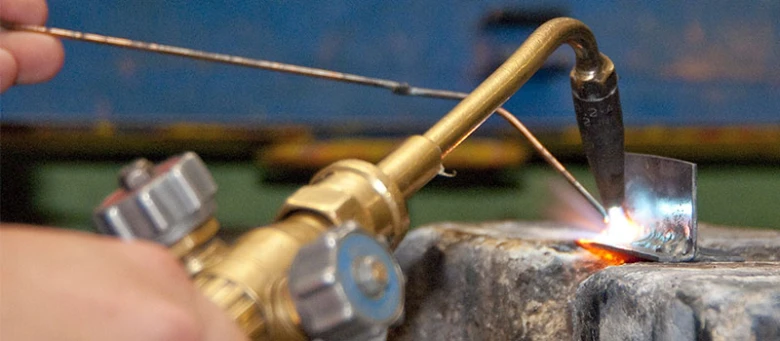
Plamenové svařování využívá spalování směsi acetylénu a kyslíku, která dosahuje teploty až 3200 °C. Tento vysokoteplotní plamen umožňuje tavit kovy především tenkých plechů do tloušťky 3-5 mm. Metoda je definována jako ISO 4063 metoda 311 a řadí se mezi základní techniky svařování bez použití elektrického oblouku. Nízké pořizovací náklady na hořáky a plynové lahve činí plamenové svařování dostupné zejména pro dílenské opravy, instalatérské práce a údržbu.
Plamenové svařování umožňuje manuální přesné ovládání tepla a směru plamene, což usnadňuje svařování v nepřístupných místech a při opravách drobných dílů. Nevhodné je však pro svařování silnějších materiálů nad 5 mm a pro aplikace vyžadující vysokou produktivitu nebo automatizaci. V porovnání s obloukovými metodami má nižší rychlost svařování a horší kontrolu kvality svaru, zejména u ocelí s vyšší pevností.
Mezi hlavní nevýhody patří zvýšené riziko požáru a výbuchu kvůli manipulaci s hořlavými plyny. Častou chybou je nedostatečné větrání a neadekvátní ochrana okolí, což může vést k nebezpečným situacím. Proto je nezbytné dodržovat přísná bezpečnostní opatření, včetně kontroly těsnosti hadic a používání ochranných pomůcek.
Tip: Plamenové svařování se hodí především pro tenké plechy a nenáročné opravy v dílnách a terénu, kde není dostupná elektrická energie ani ochranné plyny. Naopak není vhodné pro průmyslovou výrobu nebo svařování silných materiálů, kde převládají metody jako MIG/MAG nebo TIG s vyšší efektivitou a kvalitou svaru.
Přehled výhod a nevýhod plamenového svařování
| Výhody | Nevýhody |
|---|---|
| Nízké pořizovací náklady | Nižší rychlost svařování |
| Jednoduchá technika ovládání | Vyšší riziko požáru a výbuchu |
| Možnost svařování bez elektřiny | Omezená použitelnost pro silné materiály (nad 5 mm) |
| Vhodné pro tenké plechy a opravy | Nižší kvalita svaru ve srovnání s obloukovými metodami |
Plamenové svařování představuje základní metodu s jasně vymezeným použitím. Vzhledem k nízkým nákladům a jednoduchosti je stále relevantní v dílenských opravách, avšak pro náročnější průmyslové aplikace jsou vhodnější moderní metody s vyšší rychlostí a kvalitou svaru.
Ruční obloukové svařování obalenou elektrodou (MMA)
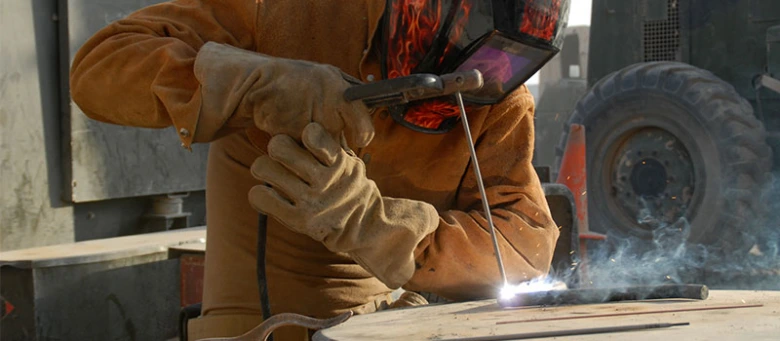
Ruční obloukové svařování obalenou elektrodou, známé také jako MMA svařování nebo metoda svařování 111, patří mezi nejrozšířenější metody obloukového svařování. Princip spočívá v tavení kovu pomocí elektrického oblouku, který vzniká mezi kovovou elektrodou a svařovaným materiálem. Elektroda je obalená speciálním materiálem, který při svařování vytváří ochranný plyn a strusku, jež chrání svar před oxidací.
MMA svařování využívá různé typy obalených elektrod, které se liší složením a použitím. Bazické elektrody se nejčastěji používají na kladný pól a poskytují pevné a odolné spoje, zejména u nízkouhlíkových a nízkolegovaných ocelí. Rutilové elektrody jsou vhodné pro záporný pól a usnadňují zapálení oblouku, často se používají pro svařování ocelí ve všech polohách. Celulózové elektrody se pak uplatňují především při svařování ve venkovních podmínkách díky své schopnosti odolávat vlhkosti a větru.
Tato metoda svařování se hodí pro svařování různých druhů ocelí, zejména tam, kde není možné použít ochranné plyny nebo automatizaci svařování. MMA svařování se díky své univerzálnosti používá často v terénu a při opravách, kde jsou různé polohy svaru a náročnější podmínky. Nevýhodou je vyšší tvorba rozstřiku a dýmu, což vyžaduje vhodné ochranné pomůcky a zručnost svářeče.
Přehled různých metod svařování kovů a jejich použití
MMA svařování představuje základní techniku obloukového svařování, která je oproti plamenovému svařování jednodušší na vybavení, ale náročnější na techniku ovládání. V porovnání s moderními metodami jako TIG nebo MIG/MAG nabízí MMA nižší míru automatizace, což může být výhodou i nevýhodou v závislosti na konkrétním použití.
Obloukové svařování tavící se elektrodou v ochranné atmosféře (MIG/MAG)
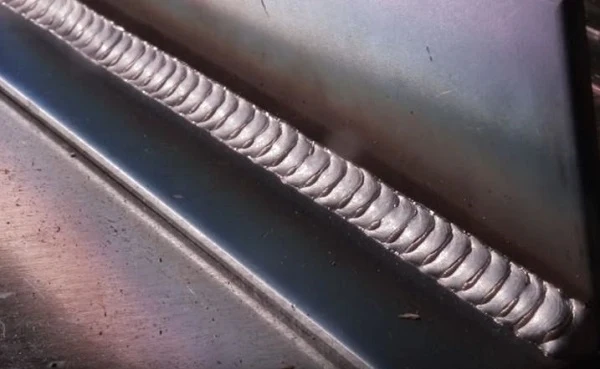
Obloukové svařování tavící se elektrodou v ochranné atmosféře (MIG/MAG) patří mezi nejrozšířenější metody svařování kovů díky své univerzálnosti a efektivitě. MIG svařování využívá inertní plyny, nejčastěji argon, které chrání svar před oxidací a kontaminací během svařování. Tato metoda se hodí především pro neželezné kovy, jako je hliník nebo měď, kde je potřeba zachovat čistotu a kvalitu svaru. Naopak MAG svařování používá aktivní plyny, například oxid uhličitý (CO2) nebo jejich směsi, které podporují stabilitu oblouku a lepší přilnavost svaru na ocelových materiálech.
Obě metody spoléhají na tavící se drát, který slouží zároveň jako elektroda i přídavný materiál. To umožňuje kontinuální přísun materiálu do svaru a díky tomu dosahují vysoké rychlosti svařování, což je důležité hlavně v průmyslové výrobě a automatizaci svařování. MIG/MAG technologie najdou uplatnění ve výrobě automobilů, stavbě konstrukcí nebo při opravách těžkých strojů.
Při použití těchto metod je třeba počítat s citlivostí na průvan, protože proudění vzduchu může narušit ochrannou atmosféru plynu, což zhoršuje kvalitu svaru. Proto se MIG a MAG často používají v uzavřených prostorech nebo s přídavnou ochranou proti větru.
Přehled různých metod svařování kovů a jejich použití
MIG a MAG představují moderní vysoce automatizované metody svařování, které se liší hlavně typem ochranného plynu a materiálem vhodným k použití. V porovnání s plamenovým svařováním či klasickými svařovacími elektrodami poskytují tyto metody vyšší efektivitu a lepší kontrolu kvality svaru, což je důvodem jejich rozsáhlého využití v průmyslových aplikacích.
Obloukové svařování netavící se elektrodou v ochranné atmosféře (TIG)
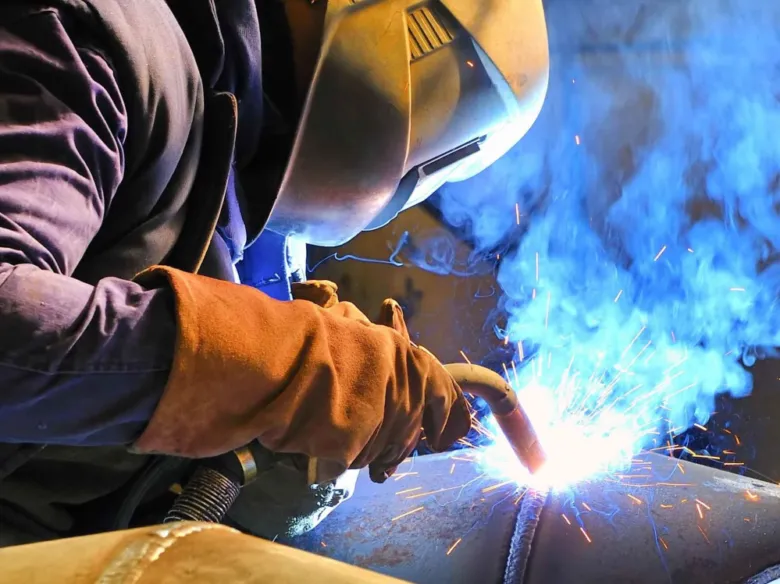
Obloukové svařování netavící se elektrodou v ochranné atmosféře, známé jako TIG svařování (metoda 141), představuje jednu z nejpreciznějších technik svařování kovů. Tento způsob využívá wolframovou elektrodu, která se při svařování netaví, a inertní plyn argon, jenž chrání svarovou lázeň před kontaminací vzdušným kyslíkem a dusíkem. Díky tomu vznikají sváry vysoké kvality s minimálním rozstřikem a bez oxidace.
TIG svařování je obzvláště vhodné pro tenké plechy a materiály náročné na čistotu svaru, jako jsou hliník, nerezová ocel nebo titan. Při zpracování hliníku se často používá střídavý proud (AC), který pomáhá rozbíjet oxidovou vrstvu na povrchu materiálu a zajišťuje tak lepší přilnavost svaru. Naproti tomu stejnosměrný proud (DC) je preferovaný u nerezové oceli a dalších kovů, kde oxidace není tak výrazným problémem.
Tato metoda svařování vyžaduje vyšší zručnost obsluhy a je pomalejší než například obloukové svařování elektródou obalenou nebo plamenové svařování. Nicméně výsledkem jsou sváry s vysokou pevností a estetickou kvalitou, což TIG svařování řadí mezi klíčové metody svařování pro přesné a náročné aplikace.
Z hlediska automatizace svařování se TIG často využívá tam, kde je vyžadována maximální kontrola a čistota sváru, i když jeho implementace do robotizace bývá složitější kvůli náročnosti na přesné vedení elektrody a plynu.
Tip: Častou chybou je nedostatečné nastavení průtoku ochranného plynu argonu, což vede k oxidaci svaru a zhoršení kvality. TIG svařování je ideální pro výrobu přesných a estetických spojů, ale není vhodné pro rychlou sériovou výrobu silných materiálů, kde se preferují jiné metody svařování.
Automatické a speciální metody svařování
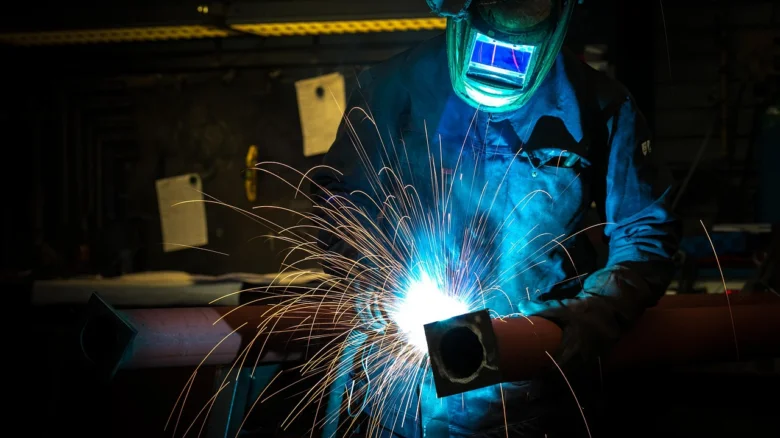
Automatické svařování obloukem (SAW)
Svařování pod tavidlem (SAW, metoda 12x podle ČSN EN ISO 4063) je plně automatizovaný proces, který dosahuje rychlosti až 120 metrů svaru za hodinu a pracovního proudu až 3600 ampér. Tavidlo pokrývá svarovou lázeň a chrání ji před oxidací, což zajišťuje vysokou kvalitu a čistotu spoje. SAW se používá především pro svařování silných plechů v průmyslových aplikacích, například při výrobě tlakových nádob, lodních konstrukcí a mostních nosníků. Automatizace výrazně snižuje náklady na pracovní sílu a minimalizuje lidské chyby. Častou chybou je nevhodný výběr svařovacího proudu, který může způsobit přehřátí materiálu, vznik trhlin nebo snížení pevnosti svaru.
Další automatickou variantou je FCAW (Flux Cored Arc Welding), která využívá trubičkový drát plněný tavidlem. FCAW existuje ve dvou verzích: s přídavným ochranným plynem (FCAW-G) a bez něj (FCAW-S). Tato metoda kombinuje rychlost a vysokou produktivitu SAW s možností použití v různých polohách a venkovních podmínkách, kde je ochrana plynem omezená.
Odporové svařování (metody skupiny 2) zahrnuje bodové a švové svařování, které využívá elektrický proud o velikosti 1-100 kA a přítlačnou sílu 500-10 000 N. Tento proces je velmi rychlý a vhodný pro sériovou výrobu tenkých plechů, zejména v automobilovém průmyslu. Nevýhodou je omezená tloušťka svařovaných materiálů a nutnost přesného nastavení parametrů.
Plazmové a elektronové svařování pro speciální aplikace
Plazmové svařování využívá vysoce koncentrovaný plazmový oblouk s teplotou přesahující 15 000 °C, což umožňuje velmi přesné a hluboké pronikání svaru. Tato metoda je vhodná pro nerezovou ocel, hliník a další neželezné kovy, často se uplatňuje v leteckém průmyslu a výrobě jemných komponentů. Plazmové svařování umožňuje vysokou kvalitu svaru s minimální deformací, ale vyžaduje drahé a složité vybavení.
Elektronové svařování (metody 511-513) pracuje s elektronovým svazkem při napětí 30-200 kV v podtlakovém prostředí. Tento proces dosahuje hlubokých svarových spojů až do 400 mm a zajišťuje mimořádnou čistotu a přesnost svaru. Používá se především při výrobě vakuových zařízení, jaderných komponentů a dalších speciálních aplikací, kde je nezbytná minimální tepelná deformace. Nevýhodou je vysoká cena zařízení a nutnost vakuového prostředí.
Aluminotermické svařování: princip a využití
Aluminotermické svařování je chemická exotermická reakce mezi hliníkem a oxidy kovů, která generuje teplotu až kolem 2450 °C. Tento proces umožňuje spojování masivních kovových konstrukcí bez použití elektrického zdroje, což je výhodné v terénních podmínkách. Typickým použitím je svařování kolejnic, potrubí a těžkých ocelových konstrukcí, kde je vyžadována rychlá a pevná spojka. Nevýhodou je nutnost přesného dávkování materiálů a přísných bezpečnostních opatření kvůli vysokým teplotám a riziku popálení.
| Metoda svařování | Rychlost svařování | Výhody | Nevýhody |
|---|---|---|---|
| SAW (svařování pod tavidlem) | až 120 m/hod | Vysoká produktivita, kvalitní svary | Nutnost přesného nastavení proudu |
| FCAW (svařování trubičkovým drátem) | Vysoká | Vhodné pro venkovní podmínky, rychlé | Vyšší nároky na čištění svaru |
| Odporové svařování | Velmi rychlé | Rychlá sériová výroba, nízké náklady | Omezená tloušťka materiálu |
| Plazmové svařování | Střední až vysoká | Přesnost, hluboké pronikání | Vysoké náklady na zařízení |
| Elektronové svařování | Nízká, přesná | Maximální čistota a přesnost | Nutnost vakuového prostředí |
| Aluminotermické svařování | Rychlé spojení | Bez elektrického zdroje, vysoká teplota | Omezené použití, vysoké bezpečnostní riziko |
Tip: Automatické metody jako SAW a FCAW jsou ideální pro velké výrobní závody s vysokým objemem produkce, kde je klíčová rychlost a opakovatelnost svarů. Naopak aluminotermické svařování se nehodí pro dílnové použití nebo tenké plechy kvůli vysokým provozním nárokům a bezpečnostním opatřením. Odporové svařování je vhodné pro tenké plechy a rychlou sériovou výrobu, ale neprojde u silných materiálů.
Srovnání výhod a nevýhod hlavních metod
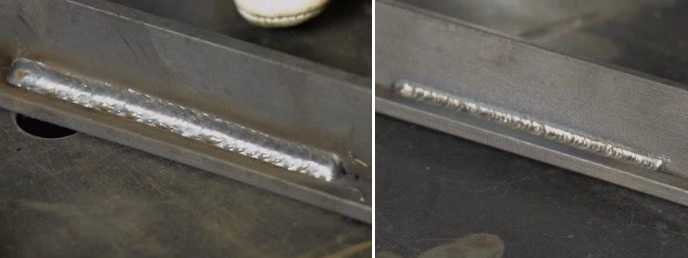
Srovnání metod svařování kovů podle techniky a použití pomůže vybrat vhodný způsob pro konkrétní projekt. Zohledňuje rychlost, kvalitu svaru, náklady i bezpečnost svařování.
Rychlost a efektivita svařování
SAW svařování (podpovrchové obloukové svařování) dosahuje nejvyšší rychlosti svařování až 120 metrů za hodinu, což výrazně zrychluje výrobní procesy. Naopak MMA svařování, které využívá svařovací elektrody, patří mezi pomalejší metody kvůli časté výměně elektrod a nižší stabilitě oblouku. MIG/MAG a TIG svařování se pohybují mezi těmito extrémy a často se volí podle požadavků na kvalitu a typ kovu.
Kvalita a mechanické vlastnosti svarů
TIG svařování zaručuje nejvyšší kvalitu svaru díky přesné kontrole tepelného vstupu a použití inertních ochranných plynů, což zvyšuje pevnost, houževnatost a odolnost proti korozi svarů. Podobně plazmové svařování patří k nejkvalitnějším metodám, vhodným pro tenké materiály a kritické spoje. Metody jako MMA nebo plamenové svařování obvykle vykazují nižší kvalitu svaru, která může ovlivnit mechanické vlastnosti a životnost spoje.
Náklady a bezpečnost
Plamenové svařování má nejnižší pořizovací náklady, protože nevyžaduje speciální ochranné plyny ani složitou techniku, ale je méně efektivní a vhodné spíše pro opravy a hobby použití. MMA svařování vyžaduje základní ochranné pomůcky, ale zároveň s sebou nese riziko vzniku jisker a kouře. Metody využívající automatizaci svařování a ochranné plyny (MIG/MAG, TIG) mají vyšší náklady, ale zajišťují lepší bezpečnost a stabilitu procesu.
| Metoda svařování | Rychlost (m/h) | Kvalita svaru | Pořizovací náklady | Bezpečnost |
|---|---|---|---|---|
| SAW | až 120 | Střední až vysoká | Vysoké | Vysoká |
| TIG | 5-15 | Nejvyšší | Vysoké | Vysoká |
| MMA | 3-10 | Střední | Nízké až střední | Střední (jiskry) |
| Plamenové | 2-8 | Nízká | Nízké | Nižší (otevřený plamen) |
- Automatizace svařování zvyšuje efektivitu a kvalitu svarů, ale vyžaduje vyšší investice.
- Na co si dát pozor: nedostatečná ochrana před plyny a jiskrami u MMA a plamenového svařování může ohrozit zdraví.
- Pro koho se to hodí: TIG a SAW jsou vhodné pro průmyslové aplikace s požadavky na kvalitu, plamenové svařování spíše pro jednoduché opravy a hobby.
Výběr správné metody svařování podle materiálu a podmínek
Pro správný výběr svařovací metody je klíčové zvážit typ materiálu, ve kterém budete svařovat, a podmínky prostředí. Tyto faktory zásadně ovlivňují kvalitu svaru a efektivitu práce.
Volba metody podle materiálu
Pro ocel se nejčastěji používá MMA svařování, které díky svařovacím elektrodám zvládá i silnější materiály a je vhodné pro méně náročné aplikace. Hliník a nerezová ocel vyžadují přesnější metody jako TIG svařování, které pracuje s ochrannými plyny a umožňuje kvalitní svary na tenkých pleších. MIG svařování se zase hodí pro speciální slitiny, kde je potřeba vyšší rychlost a automatizace svařování. Správný výběr metody podle materiálu tak zlepšuje pevnost spoje a snižuje riziko vad svaru.
Vliv prostředí a parametrů
Při venkovních pracích je vhodné zvolit MMA svařování nebo plazmové svařování, protože jsou méně citlivé na průvan a vítr, které mohou narušit ochranné plyny. Parametry svařování, jako proud, napětí a rychlost podávání drátu, přímo ovlivňují kvalitu svaru a stabilitu obloukového svařování. Příliš vysoký proud může způsobit propálení materiálu, naopak nízký proud vede ke špatnému spojení. Rychlost podávání drátu musí být přizpůsobena typu materiálu a zvolené metodě, aby svar nebyl příliš hrubý nebo naopak křehký.
- MMA svařování je odolné proti větru a vhodné do venkovních podmínek
- TIG svařování se hodí pro tenké plechy a materiály citlivé na přehřátí
- Plazmové svařování kombinuje vysokou kvalitu svaru s odolností v náročném prostředí
Tip: Při volbě metody svařování vždy zohledněte nejen typ materiálu, ale i pracovní prostředí a dostupné parametry, abyste minimalizovali riziko vad svaru.
Bezpečnost a ochrana při svařování
Bezpečnost svařování je klíčovým faktorem při práci s různými metodami svařování kovů, zejména u technik jako plamenové svařování, které představuje zvýšené riziko požáru. Plamenové svařování využívá otevřený plamen, což vyžaduje zvýšenou opatrnost a důsledné dodržování bezpečnostních pravidel, aby nedošlo k nebezpečným situacím.
Pro zajištění bezpečnosti svařování je nezbytné používat vhodné ochranné pomůcky. Samostmívací kukla chrání oči před nebezpečnými jiskrami a intenzivním světlem, které vzniká například při obloukovém svařování. Kromě toho jsou důležité kožené rukavice a oděv, které zabraňují popáleninám způsobeným horkými částicemi nebo jiskrami. V případě použití svařovacích elektrod a ochranných plynů je rovněž nutné dbát na správné větrání a manipulaci s materiály.
Dodržování bezpečnostních postupů zahrnuje také správné uspořádání pracoviště a pravidelnou kontrolu zařízení. Automatizace svařování a robotizace přispívají ke zvýšení bezpečnosti tím, že omezují přímý kontakt svářeče s nebezpečnými faktory, nicméně základní ochranné pomůcky zůstávají nezbytné. Bezpečnost svařování tedy vyžaduje komplexní přístup zahrnující ochranné pomůcky, vhodné pracovní postupy a pečlivé dodržování pravidel, aby se minimalizovalo riziko úrazů a požáru.
Moderní trendy v automatizaci a robotizaci svařovacích procesů
Moderní metody svařování, mezi které patří automatizace a robotizace svařovacích procesů, výrazně mění průmyslovou výrobu kovových konstrukcí. Automatizace svařování zvyšuje efektivitu práce i kvalitu svarů díky přesnému řízení parametrů, jako jsou proud, napětí a rychlost svařování. Robotizace svařování umožňuje opakovat stejné pohyby s vysokou přesností, což minimalizuje chyby způsobené lidským faktorem a zlepšuje celkovou spolehlivost svarů.
Tyto technologie snižují energetickou náročnost výrobního procesu, protože optimalizují spotřebu elektřiny a plynu během obloukového či plamenového svařování. Díky tomu se snižuje i negativní dopad na životní prostředí, což je v současnosti jedním z hlavních kritérií při výběru vhodné metody svařování. Použití ochranných plynů a moderních svařovacích elektrod v automatizovaných systémech dále podporuje stabilitu a kvalitu svarového spoje.
Přehled různých metod svařování kovů a jejich použití
V rámci srovnání metod svařování kovů hraje robotizace stále větší roli tam, kde je vyžadována opakovatelná kvalita a rychlost výroby. Zatímco tradiční ruční svařování nabízí flexibilitu u dílů s nepravidelnými tvary, moderní automatizované linky jsou ideální pro sériovou výrobu ocelových i hliníkových komponentů. Proto doporučuji zvážit investici do robotizace zejména v provozech s vysokou výrobní intenzitou a požadavkem na přesnost svarů.
Časté dotazy
Jaké jsou nejběžnější typy svařování kovů?
Mezi nejběžnější patří plamenové, MMA (metoda 111), MIG/MAG (131, 135) a TIG (141) svařování, každá s odlišným použitím a výhodami.
Kdy je vhodné použít plamenové svařování?
Plamenové svařování je vhodné pro tenké plechy a opravy, dosahuje teplot až 3200 °C a má nízké pořizovací náklady.
Jak se liší MIG a MAG svařování?
MIG používá inertní plyny jako argon a je vhodný pro neželezné kovy, MAG používá aktivní plyny jako CO2 a je určen pro svařování oceli.
Pro jaké materiály je TIG svařování nejlepší?
TIG je ideální pro tenké materiály a neželezné kovy jako hliník, nerez, titan a molybden, poskytuje vysoce kvalitní sváry.
Jaké jsou výhody svařování pod tavidlem (SAW)?
SAW dosahuje rychlosti až 120 m/hod a proudu až 3600 A, je vhodné pro tlusté plechy a průmyslové aplikace díky vysoké efektivitě.
Jaké jsou bezpečnostní požadavky při svařování?
Nutné je používat ochranné pomůcky jako samostmívací kukly, rukavice a kožené oděvy, a dbát na prevenci požárů zejména u plamenového svařování.
Jaký vliv mají parametry svařování na kvalitu svaru?
Parametry jako proud, napětí a rychlost podávání drátu výrazně ovlivňují kvalitu svaru a jeho mechanické vlastnosti.
Co je to MMA svařování a kdy se používá?
MMA je ruční obloukové svařování obalenou elektrodou, vhodné pro svařování ocelí ve venkovních podmínkách a různých polohách.
Jaké jsou moderní trendy v automatizaci svařování?
Použití robotů a automatizovaných systémů zvyšuje efektivitu, kvalitu svarů a snižuje energetickou náročnost svařovacích procesů.
Jaké speciální metody svařování existují?
Mezi speciální metody patří plazmové, elektronové, aluminotermické a odporové svařování, používané pro specifické materiály a aplikace.
Jaký je rozdíl mezi svařováním elektrickým obloukem a plamenovým svařováním?
Elektrické obloukové svařování využívá elektrický oblouk s teplotou přes 3500 °C, zatímco plamenové svařování pracuje s kyslíkovo-acetylenovým plamenem o teplotě kolem 3100 °C.
Co znamená číselné označení metod svařování, například 135 nebo 141?
Číselná označení odpovídají normě ISO 4063; například 135 označuje svařování MIG/MAG a 141 označuje MMA svařování s obalenou elektrodou.
Jaké jsou hlavní druhy obloukového svařování?
Hlavní druhy jsou MMA (ruční obloukové svařování), MIG/MAG (obloukové svařování tavící se elektrodou v ochranné atmosféře) a TIG (obloukové svařování netavící se elektrodou).
Kdy je vhodné použít metodu svařování 111?
Metoda 111 označuje plamenové svařování, vhodné pro tenké kovové plechy a opravy bez přístupu elektrického proudu.
Jaké jsou nevýhody automatických metod svařování?
Automatické svařování vyžaduje vysoké počáteční investice a omezenou flexibilitu při svařování složitých tvarů nebo malých sérií.
Jak vybrat správnou metodu svařování podle typu materiálu?
Pro hliník je vhodné TIG svařování kvůli čistotě svaru, pro ocel se často používá MIG/MAG kvůli rychlosti a efektivitě.
Jaké jsou specifické požadavky na ochranu při svařování elektrickým obloukem?
Je nutné používat ochranný štít s filtrem číslo 10 nebo vyšším a ochranné oděvy z nehořlavého materiálu.
Jaké jsou základní kroky přípravy před svařováním kovů?
Základní kroky zahrnují očištění povrchu od rzi a nečistot, správné nastavení svařovacího proudu a výběr vhodné elektrody nebo drátu.