Elektrické bodové svařování baterií je klíčovou technikou pro pevné a spolehlivé spojení propojovacích pásků. Správný postup zahrnuje přesné nastavení svařovacího proudu a optimální přítlak elektrod, které ovlivňují kvalitu odporového bodového svařování. Díky praktickým tipům lze minimalizovat chyby a zajistit bezpečný a trvanlivý spoj.
Podstata v kostce
- Elektrické bodové svařování využívá krátké impulsy elektrického proudu k pevnému spoji článků baterií.
- Pro spojování se používají propojovací pásky z niklu nebo poniklované oceli v rozměrech od 0,1x4x10 mm do 0,2x20x27 mm.
- Výkon svářeček se pohybuje od 11,6 kW do 36 kW podle modelu a aplikace.
- Optimální přítlak elektrod při svařování je mezi 0,5 a 10 kN a doba svařování trvá od 0,04 do 4 sekund.
- Kvalita spoje závisí na čistotě povrchu, nastavení proudu, době svařování a stavu elektrod, které jsou zpravidla z mědi se zirkonem.
Co je elektrické bodové svařování baterií a jak funguje?
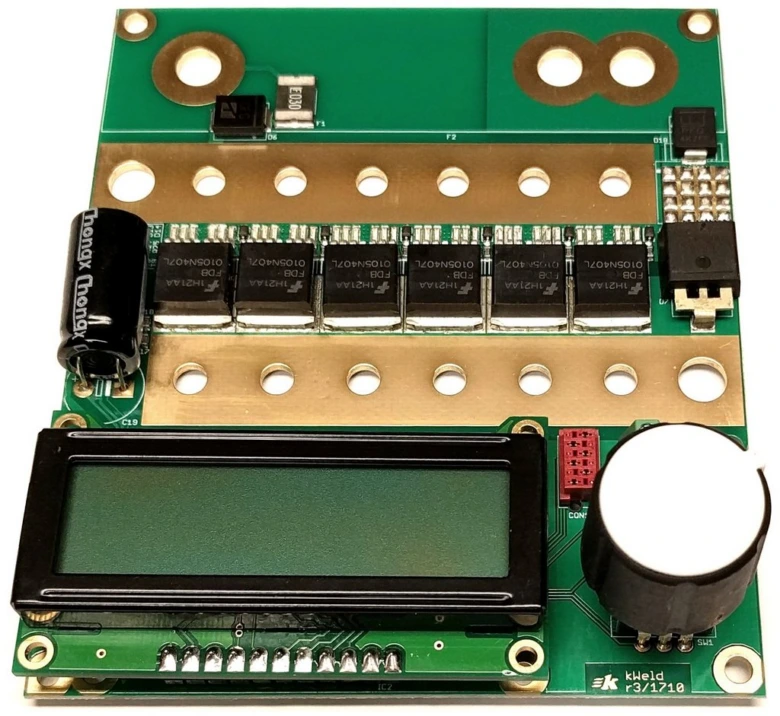
Elektrické bodové svařování baterií je specializovaná forma odporového bodového svařování, která používá krátké impulsy elektrického proudu v rozsahu 1 až 150 kA k vytvoření pevného a vodivého spoje mezi články. Proces spočívá v mechanickém sevření propojovacích pásků a článků mezi elektrodami, mezi nimiž prochází vysoký svařovací proud. Tento proud způsobuje lokální odporové zahřátí a roztavení materiálu v místě spoje, následované mechanickým přítlakem elektrod typicky v rozmezí 0,5 až 10 kN, který zajistí pevné přitavení spojovaných částí.
Propojovací pásky baterií jsou nejčastěji z niklu nebo poniklované oceli, dostupné v různých rozměrech, například 0,1x4x10 mm, 0,15x10x10 mm nebo 0,2x20x27 mm, přičemž volba pásku závisí na typu článků a požadované pevnosti spoje. Tento materiál je preferován pro svou vysokou elektrickou vodivost a odolnost vůči oxidaci, což je zásadní pro dlouhodobou spolehlivost bateriových bloků.
Metoda nevyžaduje přívod ochranného plynu, což zjednodušuje zařízení a snižuje provozní náklady. Bodové svařování je energeticky efektivní a umožňuje rychlé cykly svařování v řádu 0,04 až 4 sekund, což je ideální pro sériovou výrobu i opravy. Výkon svářeček se pohybuje od 11,6 kW (modely GLITTER 801A, 801B) až po 36 kW (GLITTER 811A, 811H), přičemž zařízení SUNKKO nabízí varianty s mikropájkou a nabíječkou pro Li-Ion články.
Kvalita svaru závisí na několika klíčových parametrech: čistotě povrchu (oxidace a mastnota výrazně snižují pevnost spoje), přesném nastavení svařovacího proudu a délky impulsu, správném přítlaku elektrod a stavu elektrod vyrobených z mědi s přídavkem zirkonu (CuZr). Opotřebené elektrody mohou způsobit proměnlivost parametrů a snížení kvality svaru.
Tato metoda je vhodná zejména pro baterie Li-Ion, LiFePO4 a NiMH, kde je nutná precizní regulace parametrů, aby nedošlo k tepelnému poškození článků. Bodové svařování umožňuje spojovat tenké pásky bez použití pájecí techniky, čímž se minimalizuje tepelná zátěž a zvyšuje se životnost baterií.
Častá chyba: Nedostatečná příprava povrchu svařenců vede k oxidaci a mastnotě, což výrazně snižuje pevnost spoje a může způsobit poruchy bateriového bloku.
Pro koho se to hodí: Bodové svařování je ideální pro dílny, elektroservisy a vývojové laboratoře, které potřebují rychlé, spolehlivé a opakovatelné spoje u Li-Ion a NiMH baterií.
Pro koho se to nehodí: Metoda není vhodná pro dlouhé průběžné svary nebo spoje vystavené krutovým (torzním) namáháním, kde je nutná jiná svařovací technologie nebo mechanické spojení.
Postup elektrického bodového svařování bateriových článků krok za krokem
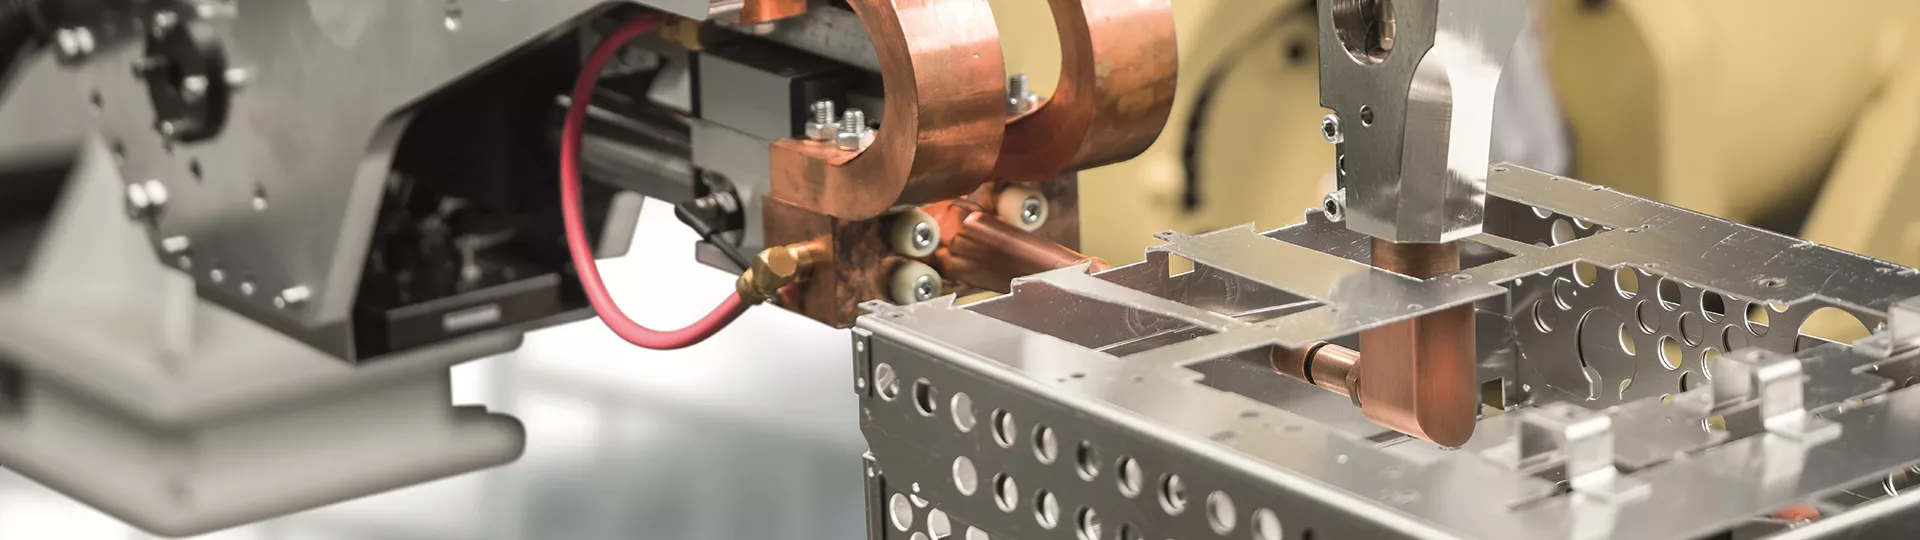
Pro správné provedení elektrického bodového svařování baterií je nezbytné dodržet několik přesných kroků, které zajistí pevný a trvanlivý spoj. Níže najdete detailní návod včetně optimálních parametrů podle odborných zdrojů, například z portálu Eagri.cz.
Příprava bateriových článků před svařováním
Před zahájením bodového svařování je nutné zajistit maximální čistotu povrchu bateriových článků i propojovacích pásků baterií. Povrchy musí být zbaveny oxidace, prachu a mastnoty, protože oxidované nebo znečištěné plochy výrazně snižují kvalitu spoje a mohou způsobit jeho selhání. Pro čištění se používá jemný brusný papír nebo alkoholový odmašťovač. Suchý a čistý povrch je základem pro kvalitní odporové bodové svařování.
Nastavení přítlaku a svařovacího proudu
Přítlak elektrod při bodovém svařování se doporučuje nastavit v rozmezí 0,5 až 10 kN. Tento tlak zajistí pevný kontakt mezi články a propojovacími pásky, aniž by došlo k deformaci nebo poškození bateriových článků. Svařovací proud se volí podle tloušťky materiálu a typu bateriových článků, obvykle v rozmezí 1 až 150 kA. Nevhodný proud může vést k nedostatečnému spojení nebo naopak k přehřátí a poškození. U svářeček značek GLITTER a SUNKKO lze tyto parametry přesně nastavit pro dosažení optimálních výsledků.
Doba svařování a její význam
Doba svařování se pohybuje v intervalu od 0,04 do 4 sekund a její přesné dodržení je zásadní. Příliš krátká doba může způsobit slabý nebo nedokončený spoj, který není mechanicky ani elektricky spolehlivý. Naopak delší doba svařování zvyšuje riziko přehřátí bateriových článků, což může zkrátit jejich životnost nebo způsobit trvalé poškození. Proto je doporučené používat svářečky s přesným časovým řízením a sledovat parametry každého svařovacího bodu.
- Čištění povrchu – odstranění oxidace a mastnoty z bateriových článků a propojovacích pásků baterií
- Nastavení přítlaku elektrod – zvolení hodnoty mezi 0,5 a 10 kN podle typu článků
- Výběr svařovacího proudu – nastavení proudu v rozmezí 1 až 150 kA podle materiálu a tloušťky
- Umístění elektrod – precizní přiložení elektrod na spojované části
- Spuštění svařování – dodržení doby od 0,04 do 4 sekund s přesným časovačem
- Kontrola spoje – vizuální a případně měřená kontrola pevnosti a kvality spoje
Tip: Častou chybou je nastavení příliš vysokého přítlaku nebo proudu, které vede k deformaci článků a zhoršení elektrického kontaktu. Doporučuji proto vždy začít s nižšími hodnotami a postupně je upravovat podle výsledků.
Pro koho se postup hodí: zejména pro kutily a malé výrobce baterií s přístupem ke specializovaným svářečkám, jako jsou GLITTER nebo SUNKKO. Pro firmy s vysokovýkonnými bateriemi je vhodné použít průmyslové automatizované systémy s přesnou regulací svařovacích parametrů.
Podrobnější informace o odporovém bodovém svařování a nastavení parametrů naleznete na odborném portálu Eagri.cz, který poskytuje technické detaily a doporučení pro různé typy bateriových článků.
Více informací k tématu najdete v oficiálním zdroji: Ministerstvo zemědělství ČR.
Nastavení parametrů svařování pro různé typy bateriových článků
Správné nastavení svařovacího proudu, doby svařování a přítlaku elektrod je klíčové pro kvalitu elektrického bodového svařování baterií. Pro Li-Ion baterie se obvykle používá svařovací proud v rozmezí 5-40 kA s dobou svařování 0,1-0,5 sekundy a přítlakem 1-3 kN. LiFePO4 články vyžadují vyšší proud kolem 30-80 kA a dobu svařování 0,2-1 sekundu, přičemž přítlak elektrod se pohybuje mezi 2-5 kN. U NiMH baterií je doporučený proud nižší, zpravidla 1-20 kA při době svařování 0,04-0,3 sekundy a přítlaku 0,5-2 kN.
Materiál a tloušťka propojovacích pásků výrazně ovlivňují nastavení těchto parametrů. Nikkové pásky o tloušťce 0,1-0,15 mm vyžadují nižší proud než silnější poniklované ocelové pásky o tloušťce až 0,2 mm, které potřebují vyšší svařovací proud a přítlak. Přítlak elektrod zabraňuje přehřátí a deformacím článků, proto je nezbytné ho přesně regulovat, zejména při použití svářeček GLITTER nebo SUNKKO, kde lze nastavení provést velmi přesně.
Doba svařování ovlivňuje pevnost spoje – příliš krátká doba vede k nedostatečnému propojení, příliš dlouhá způsobuje deformace článků a tepelnou zátěž. Správně nastavená teplota vzniká díky optimálnímu svařovacímu proudu a přítlaku; tipy pro správné bodové svařování článků baterií vždy zdůrazňují důležitost těchto tří parametrů.
| Typ baterie | Svařovací proud (kA) | Doba svařování (s) | Přítlak elektrod (kN) | Materiál pásků |
|---|---|---|---|---|
| Li-Ion | 5-40 | 0,1-0,5 | 1-3 | Niklové, 0,1-0,15 mm |
| LiFePO4 | 30-80 | 0,2-1 | 2-5 | Poniklovaná ocel, 0,15-0,2 mm |
| NiMH | 1-20 | 0,04-0,3 | 0,5-2 | Niklové, 0,1 mm |
Jaký je správný proud při bodovém svařování bateriových článků
Správný proud závisí na typu baterie a tloušťce pásků; použití příliš vysokého proudu způsobuje přehřátí a poškození článků, zatímco příliš nízký proud vede k nekvalitnímu spoji. Doporučuji používat svářečky SUNKKO, které umožňují přesné nastavení proudu a přítlaku pro každý typ baterie.
Tip: Častá chyba při bodovém svařování bateriových článků je nastavení příliš dlouhé doby svařování, která vede k deformacím a snížení životnosti článků.
Tipy a triky pro kvalitní a spolehlivé spoje při bodovém svařování
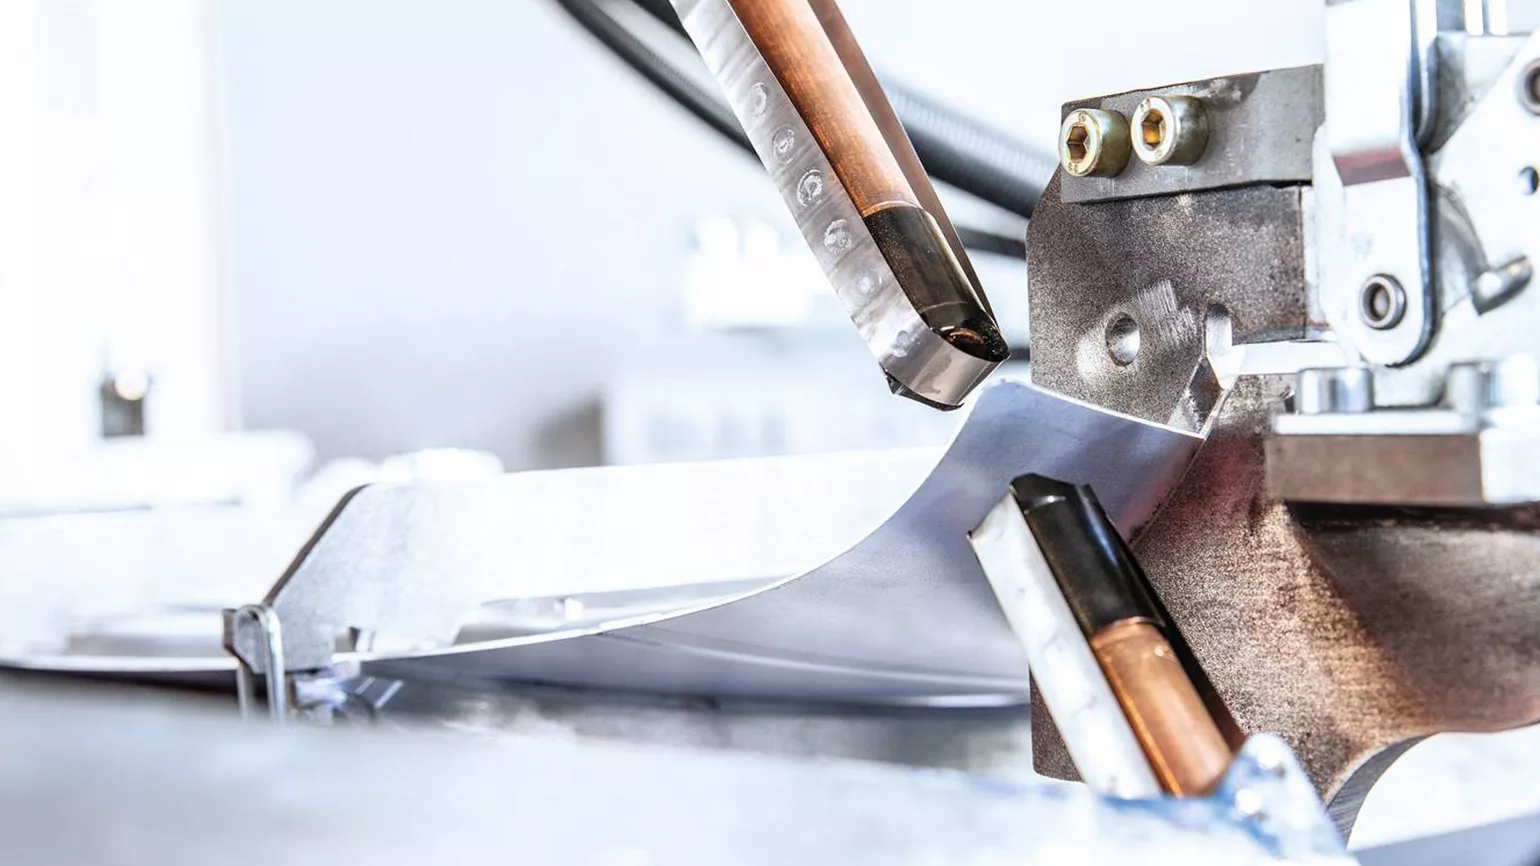
Pro kvalitní elektrické bodové svařování baterií je nezbytná důkladná příprava povrchu. Čistota povrchu bez oxidace přímo zvyšuje pevnost spoje a snižuje riziko poruch. Proto doporučuji před svařováním odstranit všechny nečistoty a jemně zdrsnit místo spoje. Propojovací pásky baterií musí být rovněž zbaveny oxidů, aby svařovací proud procházel beze zbytečných ztrát.
Elektrody měděné s přídavkem zirkonu patří k nejpoužívanějším díky své vysoké vodivosti a odolnosti proti opotřebení. Pravidelná kontrola a výměna elektrod jsou klíčové, protože opotřebené elektrody způsobují nekvalitní spoje a nerovnoměrný přítlak elektrod. Správný přítlak elektrod, obvykle v rozmezí 0,5 až 10 kN, pomáhá minimalizovat tepelné poškození článků a zajišťuje rovnoměrné rozložení svařovacího proudu.
Časté chyby při bodovém svařování bateriových článků a jak se jim vyhnout
- Nedostatečná čistota povrchu vedoucí k oxidaci a špatnému kontaktu
- Používání opotřebených elektrod bez pravidelné výměny
- Nesprávně nastavený přítlak elektrod, který způsobuje přehřátí nebo nedostatečné spojení
- Nevhodně nastavený svařovací proud, který může způsobit tepelná poškození článků
- Nedostatečná tepelná ochrana baterií během svařování
Pro zajištění pevného a spolehlivého spoje doporučuji používat ověřené svářečky GLITTER nebo svářečky SUNKKO, které umožňují přesné nastavení svařovacího proudu i přítlaku elektrod. Správné nastavení teploty a doby svařování (do 4 sekund) je dalším klíčovým faktorem pro úspěšné odporové bodové svařování. Dodržováním těchto tipů pro správné bodové svařování článků baterií výrazně zvýšíte kvalitu výsledných spojů a prodloužíte životnost bateriových sestav.
Bezpečnostní postupy a ochrana při elektrickém bodovém svařování baterií
Bezpečnost je při elektrickém bodovém svařování baterií zásadní pro ochranu zdraví i kvalitu výsledku. Dodržování správných bezpečnostních postupů a používání vhodných ochranných pomůcek minimalizuje riziko úrazu a poškození bateriových článků.
Základní ochranné pomůcky
Izolační rukavice chrání před přímým kontaktem s elektrickým proudem, který může při odporovém bodovém svařování dosahovat vysokých hodnot. Ochranné brýle jsou nezbytné k ochraně očí před jiskrami a UV zářením vznikajícím při svařovacím procesu. Mezi další doporučené pomůcky patří nehořlavý oděv a pracovní obuv, které snižují riziko popálení a jiných poranění.
Prevence zkratu a přehřátí
Prevence zkratu je klíčová pro bezpečný průběh elektrického bodového svařování baterií – bezpečnostní postupy a tipy zahrnují pečlivou kontrolu správného uzemnění a izolaci propojovacích pásků baterií. Příliš vysoký svařovací proud nebo nesprávný přítlak elektrod může způsobit přehřátí baterií, což vede k trvalému poškození článků i riziku požáru. Doporučuje se používat svářečky GLITTER nebo svářečky SUNKKO s přesným nastavením parametrů, například správného proudu podle typu elektrody – například kolik ampérů použít při bodovém svařování baterií s elektrodou 2,5 je často mezi 200 a 400 A v závislosti na článcích. Přesné nastavení teploty a doby sváření minimalizuje riziko přehřátí a zajišťuje stabilní spoj.
- Zkontrolujte izolaci všech vodičů před svařováním
- Používejte správný svařovací proud a přítlak elektrod dle doporučení výrobce
- Udržujte pracovní prostor suchý a dobře větraný
Tip: Při bodovém svařování lithium-iontových článků dodržujte přesné nastavení parametrů svářečky a nikdy nepřekračujte doporučený proud, abyste zabránili tepelnému poškození a zkratu.
Výběr a údržba vybavení pro bodové svařování baterií
Výběr správného vybavení a jeho pravidelná údržba jsou klíčové pro kvalitní elektrické bodové svařování baterií. Tento proces vyžaduje vhodnou svářečku, kvalitní elektrody a efektivní chlazení, aby se zajistila spolehlivost a životnost spojů.
Výkon svářeček pro bodové svařování baterií
Výkony svářeček GLITTER a SUNKKO používaných při bodovém svařování bateriových článků se pohybují mezi 11,6 a 36 kW. Vyšší výkon umožňuje efektivnější svařování silnějších propojovacích pásků baterií a zkrácení svařovacích cyklů. Správné nastavení svařovacího proudu a přítlaku elektrod je nezbytné pro dosažení pevného spoje bez poškození článků. Při domácím použití se doporučují modely s nižším výkonem, které jsou bezpečnější a snadněji ovladatelné.
Materiály elektrod a jejich údržba
Elektrody měděné se zirkonem jsou optimální volbou pro bodové svařování baterií elektrické konstrukce. Přídavek zirkonu zvyšuje odolnost proti opotřebení a udržuje vysokou vodivost, což zlepšuje kvalitu svařovacích spojů a prodlužuje životnost elektrod. Pravidelné broušení a výměna elektrod jsou nezbytné, protože opotřebené elektrody mohou způsobit slabé spoje nebo deformace. Častá chyba je nedostatečná údržba, která vede ke zvýšenému odporu v místě svaření.
Pravidelná údržba vybavení pro bodové svařování
Údržba svářeček SUNKKO i GLITTER zahrnuje pravidelnou kontrolu a čištění elektrod, sledování stavu kabeláže a kontrolu chlazení elektrod. Efektivní chlazení zabraňuje přehřátí a degradaci materiálu, což udržuje stabilní kvalitu svařování bateriových článků. Doporučuje se také kontrola a nastavení svařovacího proudu a přítlaku elektrod podle doporučení výrobce, aby se předešlo poškození článků a zajistila optimální tepelná ochrana baterií.
| Vybavení | Výkon (kW) | Výhody | Nevýhody |
|---|---|---|---|
| Svářečky GLITTER | 11,6-36 | Vysoký výkon, profesionální použití | Vyšší cena, složitější ovládání |
| Svářečky SUNKKO | 12-25 | Spolehlivost, dobrá chlazení | Omezený výkon pro silnější materiály |
| Elektrody měděné se zirkonem | – | Zvýšená životnost, lepší vodivost | Nutná pravidelná údržba |
Časté dotazy k elektrickému bodovému svařování baterií (FAQ)
Co je elektrické bodové svařování baterií a jak na to?
Elektrické bodové svařování baterií je proces odporového bodového svařování, při kterém se spojují bateriové články pomocí niklových propojovacích pásků. Spoj vzniká krátkým elektrickým impulsem pod přítlakem elektrod v rozmezí 0,5-10 kN, což zaručuje pevný a spolehlivý kontakt bez poškození článků.
Jaký je správný svařovací proud a doba svařování?
Svařovací proud se typicky pohybuje mezi 1 až 150 kA v závislosti na tloušťce pásků a typu bateriových článků. Doba svařování trvá zpravidla od 0,04 do 4 sekund, přičemž kratší impulsy minimalizují tepelnou zátěž a riziko poškození.
Jak nastavit přítlak elektrod?
Přítlak elektrod by měl být nastaven mezi 0,5 a 10 kN. Správný přítlak zajistí pevné spojení bez deformace nebo přehřátí článků, což je klíčové pro zachování integrity baterie.
Jaké bezpečnostní pomůcky použít?
Při bodovém svařování je nutné používat izolační rukavice a ochranné brýle, aby byla zajištěna ochrana před elektrickým proudem a jiskrami vznikajícími během svařování.
Jaké materiály se používají pro propojovací pásky baterií?
Nejčastěji se používají nikl a poniklovaná ocel, které mají rozměry od 0,1x4x10 mm do 0,2x20x27 mm. Tyto materiály poskytují optimální vodivost a mechanickou odolnost spoje.
Jak se vyhnout tepelnému poškození článků?
Použijte krátké svařovací impulsy do 4 sekund v kombinaci se správným přítlakem elektrod. Pravidelná kontrola stavu elektrod zabraňuje přehřátí a degradaci baterií.
Jaké jsou nejlepší techniky bodového svařování baterií?
Ruční bodové svařování umožňuje nižší kadenci do 10 bodů za minutu a vzduchové chlazení, vhodné pro malé série. Stacionární svařování využívá hydraulický přítlak a vodní chlazení pro vyšší produktivitu a konzistentní kvalitu.
Jak vybrat svářečku pro bodové svařování baterií?
Doporučuje se svářečka s výkonem mezi 11,6 až 36 kW, s možností regulace svařovacího proudu a chlazením. Modely GLITTER a SUNKKO jsou osvědčené pro domácí i profesionální použití.
Jak testovat kvalitu svárů bateriových článků?
Kvalitu ověřujte vizuální kontrolou, pevnostními testy a měřením elektrické vodivosti spoje, abyste zajistili funkčnost a bezpečnost bateriového modulu.
Jak často měnit elektrody?
Elektrody vyměňte po 500 až 1000 svařovacích cyklech, abyste zachovali kvalitu svaru a zabránili poškození baterií vlivem opotřebení elektrod.
Jaké jsou optimální teploty při svařování lithium-iontových baterií?
Optimální teplota svaru se pohybuje mezi 200 a 300 °C, což minimalizuje riziko přehřátí. Doba svařování se obvykle drží kolem 0,1 až 0,3 sekundy.
Časté chyby při bodovém svařování bateriových článků a jak se jim vyhnout
Častou chybou je použití příliš vysokého svařovacího proudu nebo nadměrného přítlaku, které mohou poškodit články. Doporučuji přesné nastavení parametrů podle typu baterií a pravidelnou kontrolu stavu elektrod.
Pro koho je bodové svařování vhodné a pro koho ne?
Tento postup je vhodný pro výrobu a opravy lithium-iontových baterií s požadavkem na vysokou kvalitu spoje. Nevhodný je pro amatéry bez znalostí bezpečnostních opatření nebo pro baterie s citlivými materiály vyžadujícími jiné svařovací metody.