Eloxování kovu je efektivní metoda ochrany a dekorace především hliníku, která vytváří odolnou povrchovou vrstvu. Postup eloxování se liší v průmyslové výrobě i domácích podmínkách, přičemž každý způsob vyžaduje specifické materiály a dodržování bezpečnostních pravidel. Zvládnutí techniky umožňuje nejen prodloužit životnost kovových předmětů, ale i jejich barevné odstínění pomocí barvení eloxované vrstvy.
Rychlý přehled
- Eloxování vytváří oxidickou vrstvu o tloušťce 5-25 μm, tvrdé eloxování až 150 μm.
- Pro eloxování se používá kyselina sírová 15-25 % a proudová hustota 5-13 mA/cm² při teplotě 20-25 °C.
- Doba eloxování se pohybuje mezi 30 až 90 minutami podle požadované tloušťky vrstvy.
- Domácí eloxování vyžaduje pečlivé dodržení bezpečnostních opatření při manipulaci s chemikáliemi.
- Barvení a utěsnění povrchu se provádí ve vroucí vodě nebo v roztoku octanu nikelnatého při 80-90 °C.
Kompletní postup eloxování kovu ve výrobě
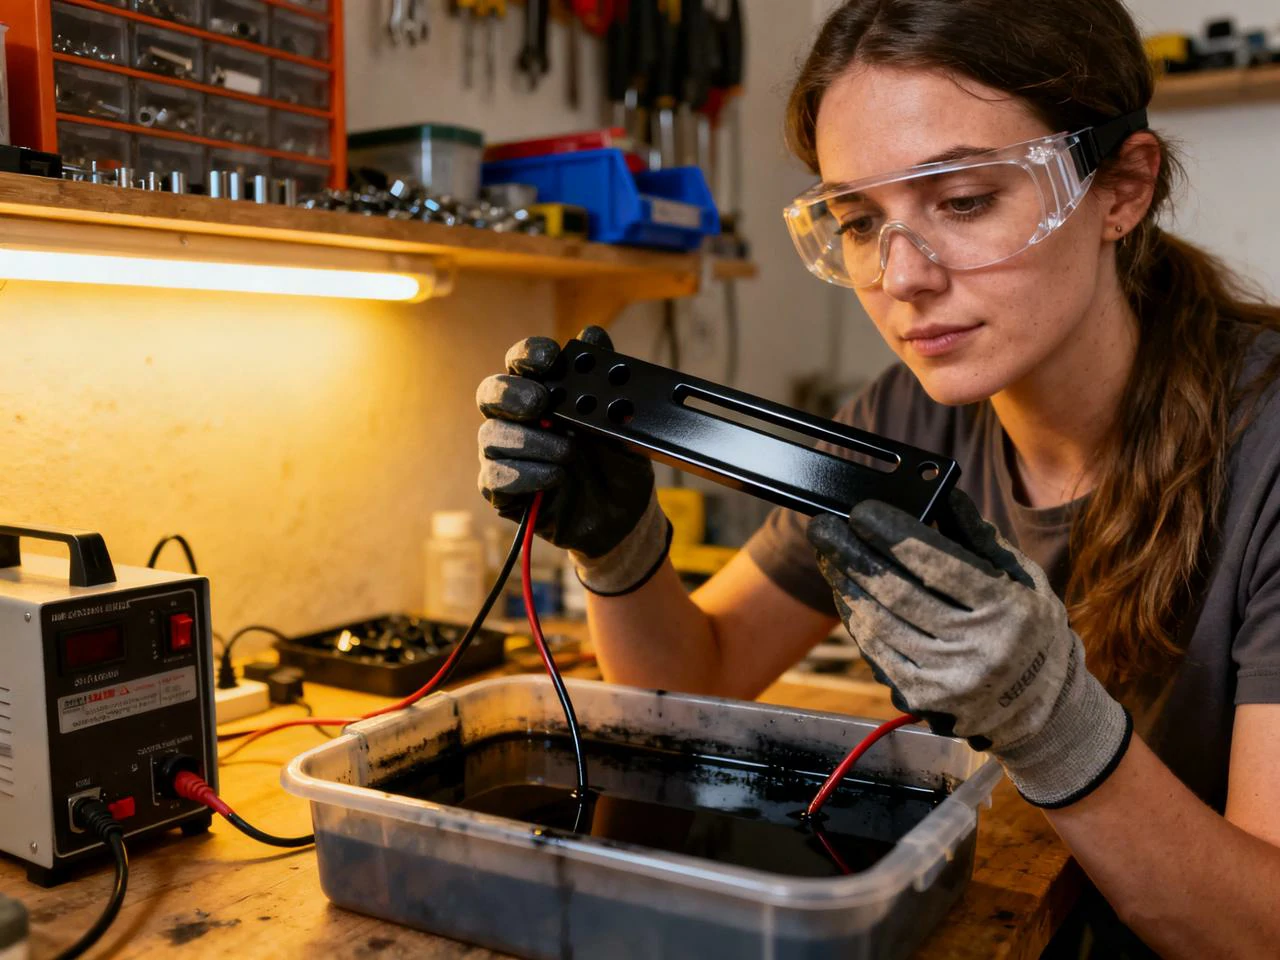
Proces eloxování kovu ve výrobě zahrnuje několik přesně definovaných kroků, které vedou ke vzniku pevné a odolné oxidické vrstvy na povrchu hliníku či jiných kovů. Tento postup eloxování kovu ve výrobním prostředí trvá obvykle 30 až 90 minut, při teplotě elektrolytu udržované mezi 20-25 °C a s proudovou hustotou 5-13 mA/cm². Dodržení těchto parametrů je klíčové pro dosažení kvalitní vrstvy odolné vůči korozi a opotřebení.
Jaké jsou hlavní kroky výrobního procesu eloxování?
Výrobní proces eloxování se skládá ze šesti základních fází:
- Příprava povrchu – důkladné vyčištění a odmaštění kovového dílu zajišťuje odstranění nečistot a mastnoty, což je nezbytné pro kvalitní přilnutí oxidické vrstvy.
- Elektrolytická oxidace – díl se ponoří do elektrolytu, obvykle kyseliny sírové, kde při proudové hustotě 5-13 mA/cm² a teplotě 20-25 °C probíhá tvorba oxidické vrstvy.
- Mytí – odstranění zbytků elektrolytu a chemikálií, které by mohly negativně ovlivnit další kroky.
- Barvení – volitelný krok, kdy se oxidická vrstva barví pro zvýšení estetické hodnoty nebo identifikace dílu.
- Utěsňování – chemické nebo tepelné utěsnění pórů oxidické vrstvy zabraňuje pronikání nečistot a zvyšuje odolnost povrchu.
- Sušení – finální fáze, která stabilizuje povrchovou úpravu.
Celý proces zajišťuje rovnoměrnou a trvanlivou povrchovou úpravu hliníku či dalších kovů.
Jaké parametry ovlivňují kvalitu eloxované vrstvy ve výrobě?
Kvalitu eloxované vrstvy významně ovlivňují tři hlavní parametry. Proudová hustota elektrolytu, která se v průmyslovém eloxování pohybuje mezi 5 a 13 mA/cm², přímo určuje tloušťku oxidické vrstvy. Při vyšších hodnotách hrozí nerovnoměrné vrstvy, zatímco nižší proudová hustota může vést k nedostatečné ochraně povrchu. Teplota elektrolytu musí být stabilně udržována v rozmezí 20-25 °C, protože vyšší teploty urychlují reakce, ale mohou zhoršit kvalitu vrstvy. Čas eloxování je obvykle 30-90 minut podle požadované tloušťky vrstvy; delší doba znamená silnější ochrannou vrstvu, ale také vyšší náklady a spotřebu energie.
Správné nastavení těchto parametrů je klíčové pro dosažení pevné, rovnoměrné a esteticky kvalitní vrstvy, která splňuje požadavky na bezpečnost eloxování a odolnost povrchu. V průmyslových podmínkách je proto proces pečlivě monitorován a řízen.

Jak eloxovat kov doma – bezpečnost a vybavení
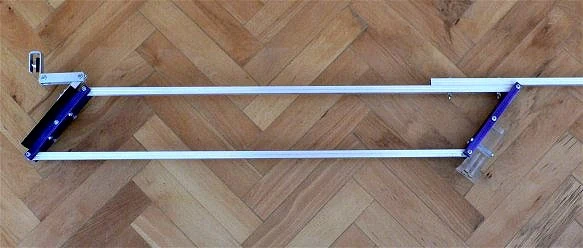
Domácí eloxování kovu vyžaduje nejen přesný postup, ale i dodržení přísných bezpečnostních pravidel. Správné vybavení a příprava pracovního prostoru jsou základní podmínkou pro úspěšné a bezpečné zpracování kovových dílů.
Jaké bezpečnostní pomůcky jsou nezbytné při domácím eloxování?
Pro bezpečné domácí eloxování je povinné používat ochranné brýle s bočními štíty, které zabrání kontaktu očí s kyselinou sírovou v koncentraci 15-25 %, jež je hlavní elektrolytickou látkou. Kyselina sírová i hydroxid sodný (20 % roztok) jsou silné žíraviny, schopné způsobit vážné poleptání pokožky a sliznic. Proto je nutné používat chemicky odolné rukavice z nitrilu nebo neoprenu a respirátor s filtrem proti kyselým parám. Pracujte výhradně v dobře větraném prostoru s nuceným odvětráváním, protože výpary mohou být toxické a dráždivé. Pro zajištění bezpečnosti doporučuji používat proudový chránič (GFCI) na elektrických zásuvkách, aby se zabránilo úrazu elektrickým proudem při práci s elektrolytem.
Jak správně připravit pracovní prostor pro domácí eloxování?
Pracovní prostor musí být vybaven odolným povrchem, například keramickou nebo plastovou podložkou, která odolá kyselině sírové a hydroxidu sodnému. Kovové nádoby se nedoporučují, protože mohou reagovat s elektrolytem a ovlivnit kvalitu eloxované vrstvy i barvení. Zajistěte, aby se do prostoru nedostaly děti ani domácí zvířata kvůli riziku poleptání. V blízkosti pracovního místa mějte připravený roztok hydrogenuhličitanu sodného (jedlá soda, cca 5 %), který slouží k okamžité neutralizaci rozlité kyseliny. Pro manipulaci s chemikáliemi používejte plastové nebo skleněné nádoby, ideálně s kapacitou minimálně 5 litrů pro stabilní elektrolytickou lázeň. Dbejte na to, aby elektrolyt byl udržován při teplotě 20-25 °C, což je optimální rozsah pro rovnoměrné eloxování.
Tip: Při domácím eloxování kovových dílů doporučuji používat plastové nádoby, protože kovové nádoby mohou způsobit nežádoucí chemické reakce a zhoršit přilnavost i barvení eloxované vrstvy.
Častá chyba: Nedostatečné větrání a absence ochranných pomůcek vede k riziku vdechnutí toxických par a poleptání kůže, což výrazně zvyšuje zdravotní nebezpečí při domácím eloxování.
Pro koho se domácí eloxování hodí: Pro kutily s dostatečnými znalostmi chemie a elektrotechniky, kteří mají možnost bezpečně pracovat s žíravinami a dodržovat přesné parametry.
Pro koho není vhodné: Pro začátečníky bez zkušeností s nebezpečnými chemikáliemi a bez vhodného vybavení pro bezpečnostní opatření.
Chemikálie a materiály potřebné pro eloxování
Chemikálie a materiály nezbytné pro eloxování kovu
Pro eloxování kovu, zejména hliníku, se používá několik klíčových chemikálií, které řídí kvalitu a vlastnosti výsledné vrstvy. Elektrolytem v procesu je kyselina sírová s koncentrací 15-25 %, která při průchodu elektrického proudu vytváří na povrchu kovu oxidovou vrstvu. Hydroxid sodný o koncentraci přibližně 20 % se využívá k moření – tedy k očištění a odstranění nečistot před samotným eloxováním. Pro utěsnění porézní eloxované vrstvy slouží octan nikelnatý, který zvyšuje odolnost proti korozi a umožňuje i barvení eloxované vrstvy.
Mezi vhodné materiály pro eloxování patří hliník, titan a niob, přičemž hliník je nejčastěji zpracovávaným kovem. Postup eloxování kovu doma vyžaduje přesné dávkování těchto chemikálií a dodržení bezpečnostních pravidel, protože koncentrace kyseliny sírové i hydroxidu sodného jsou agresivní.
| Chemikálie | Funkce v eloxování | Doporučená koncentrace |
|---|---|---|
| Kyselina sírová | Elektrolyt | 15-25 % |
| Hydroxid sodný | Moření a čištění povrchu | cca 20 % |
| Octan nikelnatý | Utěsnění eloxované vrstvy | Přesné dávkování dle receptury |
Tip: Při domácím eloxování je bezpečnost eloxování zásadní – vždy používejte ochranné rukavice a brýle a pracujte v dobře větraném prostoru.
Jaké jsou výhody eloxování kovu
Eloxování zvyšuje odolnost kovu proti korozi, zlepšuje mechanickou pevnost povrchu a umožňuje estetické barvení eloxované vrstvy. Tento proces je vhodný pro výrobní aplikace i domácí úpravy kovových dílů.
Nastavení a kontrola parametrů eloxování
Nastavení a kontrola parametrů eloxování jsou zásadní pro dosažení pevné a rovnoměrné anodické vrstvy na kovových dílech. Přesné měření proudu, teploty a času umožňuje optimalizovat proces jak ve výrobě, tak při domácím eloxování.
Jak nastavit proud a čas pro eloxování kovu?
Pro plochu 200 cm² se doporučuje nastavit proud v rozmezí 1 až 2,6 A, což odpovídá proudové hustotě 5-13 mA/cm². Doba eloxování se podle pravidla 720 ampérminut na čtvereční stopu pohybuje mezi 59 a 154 minutami. Toto pravidlo pomáhá spočítat přesnou dobu podle zvoleného proudu a plochy povrchu, aby se dosáhlo správné tloušťky vrstvy. Správný proud a doba eloxování jsou klíčové, protože nedostatečný proud vede k tenké vrstvě a nadměrný proud může způsobit přehřátí elektrolytu a defekty. U domácího eloxování je nutné pečlivě kontrolovat tyto parametry, protože přesnost zařízení bývá nižší než ve výrobě.
| Plocha (cm²) | Proud (A) | Doba eloxování (min) |
|---|---|---|
| 200 | 1,0 | 154 |
| 200 | 2,0 | 77 |
| 200 | 2,6 | 59 |
Jak udržovat teplotu během eloxování?
Teplota elektrolytu by měla být udržována mezi 20 a 25 °C. Vyšší teplota elektrolytu snižuje kvalitu eloxované vrstvy a může způsobit její nepravidelnosti nebo snížení odolnosti. Proto je vhodné používat chladicí systémy, například cirkulaci studené vody nebo ledové bloky, případně provádět eloxování v klimatizovaném prostoru. Při domácím eloxování je nezbytné často kontrolovat teplotu a případně proces přerušit, pokud se teplota zvýší nad doporučený limit. Stabilní teplota zajišťuje rovnoměrné barvení eloxované vrstvy a vyšší životnost povrchu.
Tip: Při domácím eloxování je častou chybou nedostatečná kontrola teploty, která vede k nekvalitní vrstvě. Používejte teploměr a chlaďte elektrolyt pravidelně.
Kontrola kvality výsledné vrstvy vyžaduje přesné nastavení a udržení těchto parametrů během celého postupu eloxování kovu doma i ve výrobě.
Barvení a utěsnění povrchu eloxovaných dílů
Barvení a utěsnění povrchu eloxovaných dílů představují klíčové fáze v postupu barevného eloxování hliníku krok za krokem. Barvení eloxované vrstvy probíhá většinou při teplotě kolem 60 °C po dobu 10 až 30 minut. V praxi se využívají dvě hlavní metody – ponoření do organických barviv, která pronikají do porézní eloxované vrstvy, nebo elektrolytické barvení, kde barviva pronikají díky elektrickému proudu. Tento proces umožňuje získat barevné odstíny s vysokou odolností vůči povětrnostním vlivům.
Utěsnění povrchu je nezbytné pro uzavření pórů a zvýšení odolnosti vrstvy proti korozi. Nejčastější metodou je ponoření do vroucí vody na dobu cca 30 minut, kdy dochází k hydrataci oxidu hliníku a uzavření pórů. Alternativně lze použít 5% roztok octanu nikelnatého při teplotě 80-90 °C, který rovněž efektivně utěsní povrch.
Pro domácí eloxování hliníku je vhodnější volit jednodušší variantu s vroucí vodou, protože chemikálie pro eloxování jako octan nikelnatý vyžadují přesné teploty a bezpečnostní opatření.
- Příprava barviva – zvolte vhodné organické barvivo nebo elektrolytické barvení
- Barvení – ponoření dílu do barviva při 60 °C na 10-30 minut
- Utěsnění vroucí vodou – ponoření na 30 minut pro uzavření pórů
- Alternativní utěsnění – ponoření do 5% roztoku octanu nikelnatého při 80-90 °C na 5-60 minut
Tip: Při domácím eloxování je důležité sledovat teplotu barviva a utěsňovacích lázní, protože nesprávná teplota vede k nedostatečné kvalitě barevné vrstvy a snížené životnosti povrchu.
Běžné chyby a jak se jim vyhnout při domácím eloxování
Nejčastější chyby při domácím eloxování hliníku a jak se jim vyhnout souvisejí především s nesprávným ředěním kyseliny, nevhodnou proudovou hustotou a nedostatečnou bezpečností eloxování. Nesprávné ředění kyseliny pro eloxování kovu poškozuje eloxovanou vrstvu a může vést k nerovnoměrnému nebo neúplnému povrchu. Podobně nesprávné nastavení proudové hustoty způsobuje nedostatečnou kvalitu vrstvy, která není dostatečně ochranná ani odolná vůči mechanickému poškození.
Bezpečnost eloxování je klíčová, protože chemikálie pro eloxování, například kyseliny, představují riziko úrazu. Nedodržení bezpečnostních opatření může vést k popáleninám nebo vdechnutí škodlivých par. Proto doporučuji vždy používat ochranné rukavice, brýle a dobře větrat prostor, kde domácí eloxování probíhá.
- Používejte přesné ředění kyseliny podle návodu, běžně 15-20 % roztoku kyseliny sírové.
- Nastavte proudovou hustotu podle doporučení, obvykle 1-2 A/dm² pro hliník.
- Dodržujte bezpečnostní pravidla včetně ochranných pomůcek a větrání.
- Nepřekračujte doporučenou dobu eloxování, aby nedošlo k přepálení vrstvy.
Tip: Chyby při eloxování hliníku a jak se jim vyhnout spočívají hlavně v přesném dodržování postupu eloxování kovu doma. Přesnost a bezpečnost zajistí kvalitní a trvanlivý povrch bez rizika úrazu.
Jak opravit nebo renovovat poškozenou eloxovanou vrstvu
Renovace eloxované vrstvy začíná precizním odstraněním nečistot, oxidů a korozních skvrn, protože pouze dokonale očištěný povrch umožňuje správnou přilnavost nové vrstvy oxidu hliníku. Pro domácí opravy se doporučují jemné abrazivní prostředky s velikostí zrna do 100 mikrometrů a speciální čisticí roztoky určené pro eloxovaný hliník, které nepoškozují stávající oxidickou vrstvu.
Lokální opravy se realizují pomocí sad obsahujících elektrochemické chemikálie pro eloxování, které umožňují doplnit poškozenou vrstvu bez nutnosti kompletního opětovného eloxování. Tyto sady zpravidla obsahují kyselinu sírovou v koncentraci 15-25 % a elektrolytický zdroj s regulací proudové hustoty kolem 5-10 mA/cm², což odpovídá průmyslovým parametrům pro tenké vrstvy do 10 μm.
Pro domácí eloxování hliníku platí zásadní pravidla bezpečnosti: vždy používejte ochranné rukavice, brýle a pracujte v dobře větraném prostoru. Elektrolyt musí být připraven z destilované vody a kyseliny sírové 15-25 hm.% a proudová hustota musí být pečlivě řízena, aby se zabránilo přehřátí a poškození povrchu. Doporučená teplota lázně je 20-25 °C, doba eloxování pro obnovu vrstvy se pohybuje mezi 30 a 60 minutami v závislosti na požadované tloušťce.
Postup renovace zahrnuje tyto kroky:
- Očištění povrchu – odstranění mastnoty, oxidů a korozních skvrn abrazivními prostředky a čisticími roztoky.
- Lokální opravy – aplikace elektrochemických sad s kontrolovanou proudovou hustotou pro doplnění poškozených míst.
- Opětovné eloxování – kompletní obnova vrstvy při rozsáhlejším poškození, dodržení parametrů průmyslového eloxování.
- Utěsnění vrstvy – ponoření do vroucí destilované vody po dobu 30 minut nebo do 5% roztoku octanu nikelnatého při 80-90 °C po dobu 5-60 minut pro uzavření pórů a zvýšení odolnosti proti korozi.
Tip: Častou chybou je nedostatečné očištění povrchu před renovací, což vede k špatné přilnavosti nové vrstvy a rychlému opětovnému poškození. Renovace eloxované vrstvy se hodí především pro drobné opravy a údržbu, nikoli pro rozsáhlé poškození, které vyžaduje průmyslový eloxovací proces s přesnou kontrolou chemikálií a parametrů.
Pro koho se renovace hodí: majitelé kovových dílů s menšími škrábanci či korozními skvrnami, kteří chtějí prodloužit životnost povrchu bez nutnosti kompletního přelakování nebo výměny. Pro koho není vhodná: uživatelé s rozsáhlým mechanickým poškozením nebo silnou korozí, kdy je nutné profesionální průmyslové eloxování s kontrolou tloušťky vrstvy a laboratorními testy kvality.
Ekologická likvidace odpadních lázní a chemikálií
Likvidace odpadních lázní a chemikálií z eloxování kovu musí vždy odpovídat zákonu č. 185/2001 Sb., o odpadech, a vyhlášce č. 376/2001 Sb., která stanovuje podmínky pro nakládání s nebezpečnými odpady. Kyselina sírová z elektrolytických lázní se před likvidací neutralizuje hydroxidem sodným (NaOH) v koncentraci cca 20 hm.% za kontrolovaného pH 6,5-7,5. Tento proces snižuje korozivitu a ekologické riziko vypouštění do kanalizace nebo půdy.
Odpadní roztoky obsahující kyselinu sírovou a kovové ionty (např. Al³⁺, Ni²⁺) je nutné shromažďovat v uzavřených, chemicky odolných nádobách s kapacitou přizpůsobenou objemu výroby. Provozovny jsou povinny vést evidenci nebezpečných odpadů a předávat je pouze autorizovaným firmám specializovaným na recyklaci a likvidaci elektrochemických odpadů.
Pro domácí eloxování platí stejná pravidla bezpečnosti. Zbytky kyseliny a zásad je třeba neutralizovat a nikdy nevylévat do běžné kanalizace nebo přírody. Doporučuje se kontaktovat místní sběrné dvory nebo specializované služby, které zajistí ekologickou likvidaci.
Doporučené postupy pro bezpečnou manipulaci a likvidaci
- Neutralizovat kyselinu sírovou hydroxidem sodným pomalu za stálého míchání, kontrolovat pH pomocí indikátorového papírku nebo pH metru
- Uchovávat odpadní roztoky ve vzduchotěsných a chemicky odolných plastových nebo skleněných nádobách, označených jako nebezpečný odpad
- Předávat odpadní chemikálie pouze certifikovaným firmám s platným oprávněním k nakládání s nebezpečnými odpady
- Dodržovat místní hygienické a environmentální předpisy, včetně pravidel pro skladování a přepravu nebezpečných látek
- V průmyslových provozech zajistit pravidelný monitoring kvality odpadních vod a případnou předúpravu před vypuštěním
Časté chyby a varování
Častá chyba: Nevhodné ředění kyseliny sírové nebo rychlé přidání hydroxidu sodného může způsobit prudkou exotermickou reakci a nebezpečné vystříknutí roztoku. Proto je nutné přidávat hydroxid sodný pomalu a za stálého míchání.
Na co si dát pozor: V domácích podmínkách se často podceňuje správné skladování chemikálií a jejich neutralizace, což může vést k úniku nebezpečných látek do kanalizace nebo půdy. Vždy je vhodné konzultovat likvidaci s odborníky nebo využít sběrná místa.
Pro koho je domácí likvidace vhodná a pro koho ne
Domácí eloxování a likvidace chemikálií je vhodná pouze pro malé množství materiálu a chemikálií, kdy je možné bezpečně neutralizovat a odpad předat specializované firmě. Pro větší objemy a průmyslové provozy je nezbytné využít profesionální služby s certifikovanou likvidací a monitorováním emisí. Nezkušeným uživatelům a provozovnám bez odpovídajících podmínek se domácí likvidace nedoporučuje kvůli riziku ekologické újmy a porušení zákona.
Časté dotazy o eloxování kovu
Otázka: Kolik stojí eloxování hliníku v Česku?
Cena za eloxování hliníku se pohybuje mezi 150 a 450 Kč za metr čtvereční v závislosti na tloušťce eloxované vrstvy a použití barevného eloxování.
Otázka: Jaký je základní postup eloxování kovu?
Postup eloxování kovu zahrnuje odmaštění po dobu 5-10 minut, následné moření v 20% roztoku hydroxidu sodného po dobu 10-30 sekund, eloxování při teplotě 20-25 °C a proudové hustotě 5-13 mA/cm² po dobu 30-90 minut.
Otázka: Je eloxovaný hliník zdravotně nezávadný?
Eloxovaný hliník je zdravotně nezávadný díky stabilní oxidické vrstvě, která je inertní vůči potravinám a vodě a nepropouští kovy.
Otázka: Jak eloxovat kov doma bezpečně?
Doma je nutné používat ochranné pomůcky jako rukavice, brýle a respirátor, pracovat v dobře větraném prostoru a přesně dodržovat ředění chemikálií pro eloxování.
Otázka: Jaká je ideální teplota a čas pro eloxování?
Optimální teplota je 20-25 °C, doba eloxování se pohybuje mezi 30 a 90 minutami podle požadované tloušťky vrstvy.
Otázka: Mohu eloxovat i jiné kovy než hliník?
Ano, eloxování lze provádět i na titan a niob, avšak parametry postupu se výrazně liší od eloxování hliníku.
Otázka: Jak probíhá barvení eloxované vrstvy?
Barvení se provádí ponořením do barvicí lázně při 60 °C po dobu 10-30 minut nebo elektrolytickým způsobem s použitím kovových solí.
Otázka: Jaké chyby jsou nejčastější při domácím eloxování?
Mezi časté chyby patří nesprávné ředění kyseliny, špatné nastavení proudu a nedodržení bezpečnostních opatření, což může vést k poškození vrstvy i zdravotním rizikům.
Otázka: Jak opravit poškozenou eloxovanou vrstvu?
Poškozenou vrstvu je třeba nejprve důkladně očistit, odstranit korozní skvrny a poté provést opětovné eloxování nebo lokální opravu.
Otázka: Jak ekologicky likvidovat odpadní chemikálie z eloxování?
Odpadní chemikálie je nutné neutralizovat, dodržovat zákonné předpisy a předávat je specializovaným firmám k ekologické likvidaci.
Otázka: Jaké jsou rozdíly v eloxování různých slitin hliníku?
Různé slitiny ovlivňují tvrdost a schopnost přijímat barvu, některé slitiny umožňují intenzivnější barvení a lépe odolávají mechanickému opotřebení.
Otázka: Jak nastavit proudovou hustotu pro eloxování?
Proudová hustota se pohybuje mezi 5 a 13 mA/cm²; při ploše eloxovaného dílu 200 cm² je vhodný proud 1 až 2,6 A.
Otázka: Jaké materiály jsou vhodné pro katodu při eloxování?
Katoda je nejčastěji vyrobena z hliníku, olova nebo titanu a měla by mít trojnásobnou plochu oproti anodě.
Otázka: Jaký je význam pravidla 720 ampérminut?
Pravidlo 720 ampérminut pomáhá vypočítat dobu eloxování potřebnou k dosažení požadované tloušťky vrstvy na základě proudové hustoty a plochy dílu.
Otázka: Jak probíhá moření před eloxováním?
Moření trvá 10-30 sekund v 20% hydroxidu sodném při pokojové teplotě, což odstraní mastnoty a zvýší přilnavost oxidační vrstvy.
Odborná rada: Při domácím eloxování hliníku si dejte pozor na přesné dodržení ředění chemikálií a bezpečnostní opatření, protože nesprávný postup může poškodit díl a ohrozit vaše zdraví. Tento postup se hodí pro drobné kovy a hobby použití, ale neprofi výsledky nelze čekat. Pro průmyslovou kvalitu se doporučuje výrobní eloxování s přesnou kontrolou parametrů.