Lapování představuje precizní metodu povrchové úpravy kovů, která výrazně snižuje povrchovou drsnost a zvyšuje přesnost rozměrů. Tento proces kombinuje zabrušování kovů a chemicko-mechanické leštění, přičemž klíčovou roli hrají specializované stroje pro strojní lapování. Díky nim dosáhnete kvalitních a hladkých povrchů vhodných i pro náročné průmyslové aplikace.
💡 Klíčové informace
- Lapování dosahuje rovinnosti povrchu až 0,0003 mm díky přesné technologii brusných zrn.
- Existují dva základní typy lapování: diamantové a konvenční, lišící se přesností a použitím.
- Měření drsnosti povrchu se provádí metodami Ra, Rz, Rt a dalšími dle aktuálních norem.
- Speciální stroje pro lapování mají různé parametry, například šířku obrobku až 1500 mm nebo rychlost posuvu až 4 m/min.
- Další povrchové úpravy jako CMP nebo elektrolytické leštění doplňují možnosti závěrečného zpracování kovů.
Co je lapování a jak funguje jako povrchová úprava kovů
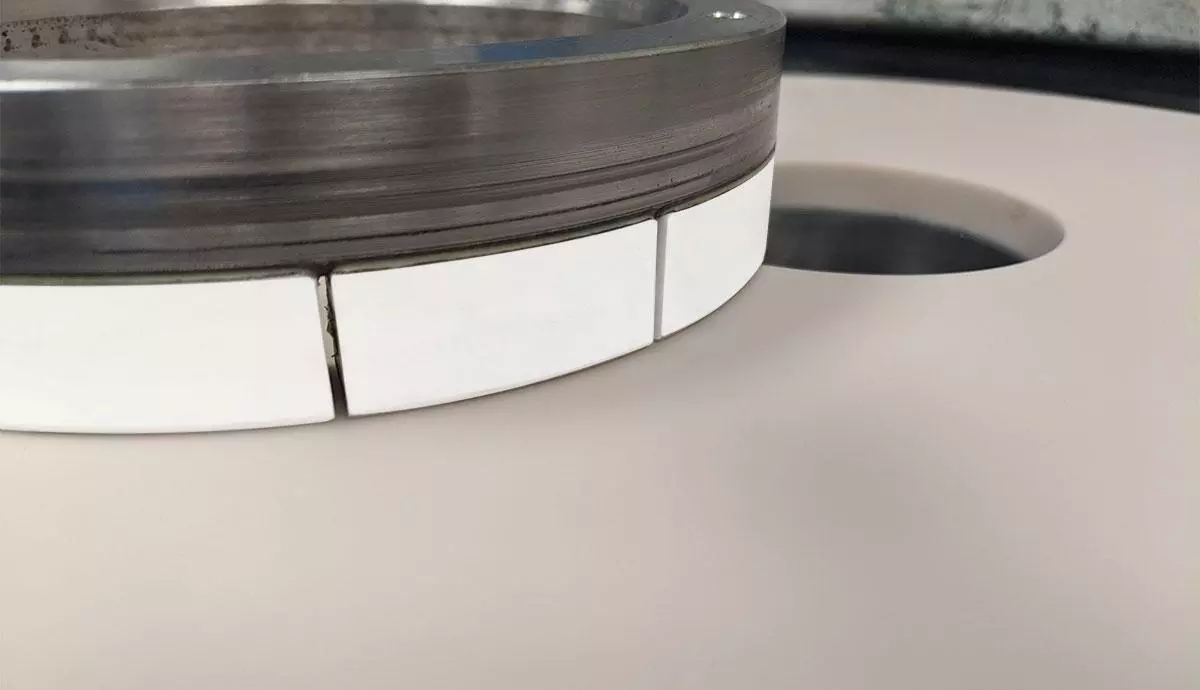
Lapování je přesná metoda povrchové úpravy kovů, která využívá řeznou sílu volných brusných zrn k dosažení rovinnosti povrchu až 0,0003 mm bez vnášení vnitřního napětí do materiálu. Tento proces se uplatňuje ve strojírenství pro finální dokončování kovových dílů, kde je klíčová vysoká kvalita povrchu a přesnost. Liší se od zabrušování zejména v jemnosti opracování a šetrnosti k materiálu.
Co je povrchová úprava kovů?
Povrchová úprava kovů zahrnuje technologie, které modifikují vlastnosti jejich povrchu za účelem zlepšení funkčnosti, vzhledu a odolnosti proti opotřebení a korozi. Mezi parametry kvality povrchu patří zejména drsnost a rovinnost, kde lapování umožňuje dosáhnout extrémně nízké povrchové drsnosti a vysoké rovinnosti v řádu mikrometrů. Povrchová úprava kovů může rovněž zahrnovat chemicko-mechanické leštění, elektrolytické leštění nebo odstředivé leštění podle požadavků na finální vlastnosti.
Co je to lapování a jak funguje při povrchové úpravě kovů?
Lapování jako metoda povrchové úpravy kovových dílů spočívá v použití volných brusných zrn, která mají řeznou sílu potřebnou k velmi jemnému odstranění materiálu. Tento proces probíhá tak, že brusná zrna se volně pohybují mezi obrobkem a lapovacím nástrojem, čímž se dosahuje vysoké přesnosti povrchové rovinnosti až 0,0003 mm. Díky absenci pevného upnutí brusných zrn lapování nezpůsobuje v materiálu vnitřní napětí, což je zásadní pro zachování rozměrové stability a mechanických vlastností kovových součástí.
Jaký je rozdíl mezi lapováním a zabrušováním?
Lapování a zabrušování jsou oba způsoby dokončování povrchů kovů, ale lapování nabízí výrazně vyšší přesnost a jemnost opracování. Lapování dosahuje rovinnosti povrchu až 0,0003 mm bez vnášení vnitřního napětí, zatímco zabrušování je obvykle méně přesné a může vést k mechanickému namáhání obrobku. Zabrušování se používá spíše pro hrubší úpravu povrchů před finálním lapováním, zatímco lapování zajišťuje optimální hladkost a přesnost, která je důležitá například u kluzných ploch strojních součástí.
- lapování je šetrnější k materiálu než zabrušování
- lapování zajišťuje vyšší kvalitu povrchu i přesnost rozměrů
- lapování se využívá zejména při strojním lapování citlivých dílů s požadavkem na minimální povrchovou drsnost kovů
Tip: Při lapování je třeba dbát na správný výběr brusného zrna – diamantové zrno se používá pro velmi tvrdé materiály a přináší nejvyšší rovinnost povrchu, zatímco konvenční lapování využívá běžná brusná zrna pro méně náročné aplikace.
Typy lapování: diamantové a konvenční metody a jejich rozdíly
Diamantové lapování
Diamantové lapování využívá lapovací desky s pevně vázanými diamantovými brusnými zrny, které umožňují dosahovat rovinnosti povrchu až do hodnoty 0,0003 mm. Tento proces probíhá bez vnášení mechanického napětí do obrobku, protože se opracovává celý povrch současně, nikoli bodově. Díky tomu je diamantové lapování ideální pro vysoce přesné strojírenské součásti, kde jsou tolerance v řádu mikrometrů nezbytné. Typické použití zahrnuje dokončování hydraulických válců, přesných ložisek a měřicích přístrojů.
Diamantové lapovací stroje umožňují přesnou regulaci tlaku a rychlosti otáčení lapovací desky, což výrazně ovlivňuje kvalitu výsledného povrchu. Kombinace diamantového lapování s kompozitními lapovacími deskami rozšiřuje možnosti povrchových úprav, například u materiálů s rozdílnou tvrdostí.
Konvenční lapování
Konvenční lapování využívá lapovací desky s volnými brusnými zrny nebo brusnými pastami na bázi korundu či karbidu křemíku. Tento typ lapování je vhodný pro aplikace, kde není vyžadována extrémní přesnost, ale je potřeba rovnoměrné odstranění drobných nerovností a snížení povrchové drsnosti. Povrchové parametry se obvykle pohybují v řádu Ra 0,1-0,4 µm, což postačuje pro běžné strojírenské díly.
Konvenční lapování často kombinuje mechanické a chemicko-mechanické leštění, kdy chemické složky pomáhají změkčit povrch a usnadnit odstranění materiálu. Tento způsob je ekonomičtější a rychlejší než diamantové lapování, ale nedosahuje tak vysoké rovinnosti ani hladkosti.
Rozdíly mezi diamantovým a konvenčním lapováním
| Typ lapování | Rovinnost povrchu | Povrchová drsnost Ra | Náklady na proces | Doba zpracování | Použití |
|---|---|---|---|---|---|
| Diamantové lapování | Až 0,0003 mm | Pod 0,05 µm | Vysoké | Delší | Vysoce přesné součásti |
| Konvenční lapování | Přibližně 0,005 mm | 0,1-0,4 µm | Nižší | Kratší | Standardní strojírenské díly |
Lapování versus zabrušování
Lapování se od zabrušování liší v principu i výsledku. Zabrušování odstraňuje materiál hrubším způsobem pomocí abrazivních nástrojů, což vede k vyšší povrchové drsnosti a nižší přesnosti. Lapování naopak využívá jemných brusných zrn na lapovacích deskách, které dokončují povrch s vysokou rovinností a hladkostí.
Častá chyba: Při lapování se nesmí používat příliš vysoký tlak na lapovací desku, protože to může vést k nerovnoměrnému obroušení a vzniku mikrotrhlin na povrchu obrobku.
Stroje na lapování kovových dílů
Pro lapování kovů se používají specializované stroje vybavené lapovací deskou s možností přesného nastavení otáček (typicky 50-300 ot/min) a regulace přítlaku (řádově jednotky až desítky newtonů na cm²). Stroje umožňují lapování plochých i válcových dílů, přičemž lapovací deska je klíčovým prvkem, na kterém probíhá abrazivní proces.
Moderní lapovací stroje často integrují systémy pro chlazení a odvod třísek, což zabraňuje přehřívání a deformacím součástí. Používají se v automobilovém průmyslu, leteckém strojírenství a výrobě přesných nástrojů.
Pro koho se lapování hodí: Lapování je nezbytné pro výrobu dílů s vysokými požadavky na přesnost a povrchovou kvalitu, například v přesném strojírenství a výrobě měřicích přístrojů. Pro koho NE: Není vhodné pro hrubé opracování nebo díly, kde jsou povolené vyšší tolerance a hrubší povrch.
Lapování a jeho význam při povrchové úpravě strojů spočívá v dosažení výrazného snížení povrchové drsnosti a zvýšení rovinnosti, což prodlužuje životnost součástí, snižuje tření a zlepšuje funkčnost strojních komponentů.
Více informací k tématu najdete v oficiálním zdroji: Ministerstvo zemědělství ČR.
Měření kvality povrchové úpravy a normy drsnosti kovů
Měření kvality povrchové úpravy kovů je nezbytné pro ověření účinnosti lapování jako přesné metody povrchové úpravy. Základními parametry drsnosti povrchu jsou Ra, Rz a Rt, které vyjadřují konkrétní charakteristiky nerovností. Parametr Ra představuje aritmetický průměr odchylek profilu a běžně se používá k hodnocení průměrné výšky nerovností v mikrometrech (μm). Rz udává průměrnou výšku pěti nejvyšších vrcholů a pěti nejhlubších údolí v profilu, zatímco Rt měří celkovou výšku profilu od nejvyššího vrcholu po nejhlubší údolí.
Měření drsnosti povrchu probíhá pomocí dvou hlavních metod. Kontaktní měření využívá stylus s rubínovou kuličkou o průměru 5 μm nebo diamantovým hrotem, který přejíždí po povrchu a zaznamenává jeho nerovnosti. Tato metoda je cenově dostupná a vhodná pro většinu strojírenských aplikací, přičemž přesnost měření dosahuje řádu jednotek nanometrů. Bezpečnější a přesnější variantou je bezkontaktní interferometrie, která využívá laserové světlo k vytvoření trojrozměrného zobrazení povrchu s rozlišením až do 0,01 μm. Interferometrie umožňuje detailní analýzu i velmi jemných nerovností, které kontaktní metody nemusí zachytit.
Lapování jako metoda povrchové úpravy dosahuje velmi nízkých hodnot drsnosti Ra, často pod 0,1 μm, což je výrazně lepší než u zabrušování kovů, chemicko-mechanického leštění (CMP) nebo elektrolytického leštění. Diamantové lapování dokáže zajistit rovinnost povrchu až do 0,0003 mm bez vnášení mechanického napětí do obrobku, protože opracovává celý povrch současně. Kombinace diamantového a kompozitního lapování rozšiřuje možnosti dosažení extrémně hladkých a přesných povrchů, což je zásadní pro zvýšení funkčnosti a životnosti kovových součástí.
- Parametry drsnosti Ra, Rz, Rt a další (Rz1max, RSm, Rmr(c)) hodnotí kvalitu povrchu podle mezinárodních norem
- Kontaktní měření probíhá stylusem s rubínovou kuličkou (5 μm) nebo diamantovým hrotem
- Interferometrie nabízí bezkontaktní měření s přesností až 0,01 μm a 3D zobrazení povrchu
- Lapování dosahuje Ra pod 0,1 μm, lepší než chemicko-mechanické a elektrolytické leštění
Tip: Pro kritické aplikace, kde je vyžadována extrémní přesnost povrchu, doporučuji kombinovat diamantové lapování s bezkontaktním interferometrickým měřením, aby bylo možné detekovat i minimální nerovnosti a zabránit skrytým defektům.
Na co si dát pozor: Častou chybou je spoléhání se pouze na kontaktní měření při hodnocení velmi jemných povrchů po lapování, což může vést k přehlédnutí mikroskopických nerovností ovlivňujících funkčnost dílu.
Pro koho se to hodí vs. pro koho ne: Lapování a přesné měření drsnosti jsou vhodné především pro výrobu vysoce přesných strojních součástí a nástrojů, kde je klíčová rovinnost a hladkost povrchu. Naopak pro hrubší díly nebo díly s nižšími nároky na povrchovou úpravu může být tato metoda zbytečně nákladná a časově náročná.
Přehled strojů a zařízení používaných pro lapování kovů
Pro efektivní lapování kovových dílů je klíčový výběr vhodného stroje, který odpovídá požadavkům na rozměry a technické parametry obrobků. Níže představujeme typy strojů používaných pro lapování kovů s důrazem na jejich základní technické údaje.
Lissmac SBM-XS 300 G1E1 a SBM-L 1000
Stroj Lissmac SBM-XS 300 G1E1 zpracovává obrobky maximální šířky 300 mm s rychlostí posuvu až 4 m/min. Pro větší součásti je vhodný model SBM-L 1000, který umožňuje lapování kovů až do šířky 1500 mm při stejné rychlosti posuvu. Oba stroje podporují přesné strojní lapování s důrazem na snížení povrchové drsnosti kovů a zlepšení kvality povrchové úpravy.
Pásová bruska PBM 30
Pásová bruska PBM 30 disponuje brusným páskem širokým 150 mm a délky 9250 mm. Rychlost pásu lze regulovat v rozmezí 8-30 m/s, což umožňuje přizpůsobit lapování aktuálním požadavkům na povrchovou úpravu kovových součástí, zejména při zabrušování kovů a chemicko-mechanickém leštění.
Balotinovačka ITB TTB 120 a tryskací kabina Staněk
Balotinovačka ITB TTB 120 nabízí vnitřní pracovní prostor 1200 × 950 × 730 mm, což dovoluje zpracování středně velkých dílů. Tryskací kabina Staněk s průměrem 1800 mm a kapacitou 600 kg je ideální pro předúpravu povrchů před lapováním, podporující procesy jako elektrolytické či odstředivé leštění.
| Stroj | Pracovní prostor (mm) | Rychlost posuvu / pásu | Další parametry |
|---|---|---|---|
| Lissmac SBM-XS 300 G1E1 | max. šířka 300 | až 4 m/min | Precizní strojní lapování |
| Lissmac SBM-L 1000 | max. šířka 1500 | až 4 m/min | Podpora velkých dílů |
| Pásová bruska PBM 30 | – | 8-30 m/s (brusný pás) | Brusný pás 150 × 9250 mm |
| Balotinovačka ITB TTB 120 | 1200 × 950 × 730 | – | Pro střední díly |
| Tryskací kabina Staněk | průměr 1800 | – | Kapacita 600 kg |
Tip: Pro výběr správného stroje na lapování kovových součástí je nutné zvážit rozměry obrobku a požadovanou povrchovou drsnost, aby bylo možné dosáhnout optimální kvality povrchové úpravy bez zbytečné ztráty času a materiálu.
Další metody povrchových úprav doplňující lapování
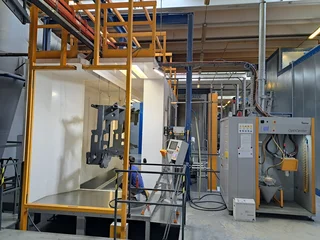
Lapování jako metoda povrchové úpravy kovů vyniká precizností a schopností dosáhnout velmi nízké povrchové drsnosti. Čím se liší lapování od jiných metod povrchové úpravy kovů, je zejména jeho mechanický princip založený na jemném odstraňování materiálu za pomoci abrazivních částic. Pro doplnění efektu lapování se ve strojírenství často využívají další technologie, které zlepšují kvalitu a vlastnosti povrchu kovových dílů.
Chemicko-mechanické leštění (CMP) kombinuje chemické leptání s mechanickým působením, čímž dosahuje rovnoměrného a hladkého povrchu. Elektrolytické leštění zachovává geometrii součásti a současně vytváří zrcadlový lesk odstraněním mikroskopických nerovností. Odstředivé leštění využívá gravitační sílu 5-25× vyšší než normální k efektivnímu odstraňování otřepů a zlepšení konzistence povrchu. Vibrační a vlečné dokončování jsou dalšími metodami, které umožňují kvalitní povrchovou úpravu s menší spotřebou materiálu.
- Chemicko-mechanické leštění zajišťuje rovnováhu mezi chemikáliemi a mechanikou
- Elektrolytické leštění minimalizuje změny rozměrů součásti
- Odstředivé leštění zrychluje proces díky zvýšené gravitaci
- Vibrační a vlečné dokončování doplňují lapování při finálním strojním lapování
Tip: Pro povrchové úpravy vyžadující extrémní hladkost a přesnost se lapování hodí nejvíce, zatímco chemicko-mechanické a elektrolytické leštění lépe vyhovují pro větší série dílů s náročnou geometrií.
Ekonomická efektivita a průmyslové aplikace lapování
Ekonomická efektivita lapování
Lapování představuje vysoce přesnou technologii povrchové úpravy kovů, která snižuje výrobní náklady díky minimalizaci nutnosti dodatečných oprav a opakovaných procesů. Díky řezné síle volných brusných zrn v lapovací matrici dosahuje snížení povrchové drsnosti Ra až pod 0,01 µm, což výrazně prodlužuje životnost dílů a zlepšuje jejich funkční vlastnosti. Ve srovnání s chemicko-mechanickým leštěním (CMP) nebo elektrolytickým leštěním nabízí diamantové lapování konzistentní rovinnost povrchu až do 0,0003 mm bez mechanického napětí v obrobku, přičemž spotřeba energie a brusiva je nižší. Tento proces umožňuje opracování celých ploch současně, což zkracuje dobu výroby a zvyšuje produktivitu.
Specifické průmyslové aplikace
Lapování se uplatňuje především v automotive průmyslu pro dosažení přesných tolerancí a hladkých povrchů motorových součástí, například vaček nebo hydraulických prvků, kde je kritická rovinnost a nízká drsnost povrchu. V oblasti zdravotnické techniky zvyšuje kvalitu povrchů implantátů a chirurgických nástrojů, což zlepšuje biokompatibilitu a snižuje riziko infekcí. V stavebnictví se lapování používá ke zvýšení odolnosti a estetické kvality kovových nosných konstrukcí, kde hladké povrchy snižují riziko koroze a usnadňují následné povrchové úpravy jako práškové lakování nebo galvanické zinkování. Lapování eliminuje mikroskopické nerovnosti, které mohou způsobovat zvýšené opotřebení a snížení výkonu strojních dílů.
Bezpečnost a environmentální aspekty
Při lapování se používají stroje s přesným nastavením parametrů, které minimalizují riziko úrazu obsluhy a zajišťují stabilní pracovní podmínky. Na rozdíl od odstředivého leštění, které generuje toxické odpady a vyžaduje chemické přísady, lapování produkuje pouze mechanický odpad ve formě jemného brusiva, který je snadno recyklovatelný. Tento proces nevyžaduje agresivní chemikálie ani vysoké teploty, což výrazně snižuje ekologickou zátěž a podporuje udržitelný průmyslový provoz.
- Častá chyba: nevhodné nastavení rychlosti posuvu nebo přítlaku stroje může způsobit zvýšení hodnoty drsnosti Ra a vznik mikroskopických rýh místo jejich odstranění.
- Pro koho se lapování hodí: ideální pro výrobu dílů s požadavkem na rovinnost do 0,0003 mm a drsnost Ra pod 0,01 µm, například v automotive, zdravotnické technice a přesném strojírenství.
- Pro koho není vhodné: nevhodné pro hrubé odstranění materiálu nebo díly s nízkými nároky na povrchovou úpravu, kde postačí levnější metody jako zabrušování nebo vibrační dokončování.
Zabrušování a lapování se liší zejména v dosažené kvalitě povrchu a přesnosti – lapování dosahuje jemnějších výsledků s nižší povrchovou drsností a vyšší rovinností, což je klíčové pro funkční součásti s náročnými požadavky na přesnost.
Časté dotazy k lapování a povrchové úpravě kovů
Otázka: Co je lapování jako povrchová úprava kovů?
Lapování je přesná technologie využívající řeznou sílu volných brusných zrn k dosažení rovinnosti povrchu až 0,0003 mm bez vnášení napětí do obrobku.
Otázka: Jaký je rozdíl mezi lapováním a zabrušováním?
Lapování opracovává celý povrch současně pro vysokou rovinnost, zatímco zabrušování kovů je méně přesné a často jednostranné, používá pevné brusné nástroje.
Otázka: Jaké stroje se používají pro lapování kovů?
Používají se stroje jako Lissmac SBM-XS 300 G1E1 s maximální šířkou obrobku 300 mm a pásové brusky s rychlostí pásu 8-30 m/s.
Otázka: Jaké jsou typy lapování?
Existují diamantové lapování s přesností až 0,0003 mm a konvenční lapování pro standardní povrchové úpravy kovů.
Otázka: Jak se měří kvalita povrchové úpravy?
Měří se parametry jako Ra, Rz a Rt pomocí kontaktních metod s rubínovou kuličkou nebo bezkontaktních interferometrů.
Otázka: Kdy se používá lapování při povrchové úpravě?
Lapování se využívá při dokončování kovových povrchů vyžadujících vysokou rovinnost a nízkou povrchovou drsnost kovů.
Otázka: Jaké další povrchové úpravy doplňují lapování?
Doplňující metody jsou chemicko-mechanické leštění, elektrolytické leštění, odstředivé leštění a vibrační dokončování.
Otázka: Jaké jsou výhody lapování u povrchové úpravy kovů?
Lapování zajišťuje vysokou kvalitu povrchu, dlouhodobou životnost a minimalizuje vnášení napětí do dílu.
Otázka: Jak vybrat správný stroj pro lapování?
Výběr závisí na velikosti obrobku, požadované přesnosti a rychlosti výroby; stroje Lissmac mají šířku obrobku od 300 do 1500 mm.
Otázka: Jaké jsou bezpečnostní aspekty lapování?
Proces vyžaduje ochranu obsluhy před prachem a vibracemi, dodržování bezpečnostních norem a je ekologicky šetrný.
Otázka: Co je povrchová úprava lapováním?
Metoda používá mechanické broušení pro dosažení velmi hladkého a rovného povrchu kovových dílů.
Otázka: Jak lapování ovlivňuje vlastnosti povrchu kovových dílů?
Zlepšuje rovinnost a snižuje drsnost povrchu, čímž zvyšuje odolnost proti opotřebení a korozi.
Otázka: Jak probíhá postup lapování krok za krokem?
Proces zahrnuje přípravu povrchu, nanesení brusného média na lapovací desku, přesné broušení a kontrolu kvality povrchu.
Otázka: Jaké chyby se často dělají při lapování kovu?
Častá chyba je nevhodný výběr brusiva, nedostatečná kontrola rovinnosti lapovací desky a nesprávné parametry stroje.
Otázka: Co je zabrušování a jak se liší od lapování?
Zabrušování je méně přesný proces broušení s pevnými brusnými nástroji, zatímco lapování využívá volná brusná zrna pro vyšší kvalitu povrchu.
Lapování a jeho význam při povrchové úpravě strojů
Lapování představuje klíčovou metodu strojní lapování, která zvyšuje přesnost a životnost strojních součástí díky dosažení extrémně nízké povrchové drsnosti kovů.