Vada svaru představuje jakékoliv narušení kvality spoje, které může ohrozit jeho pevnost nebo těsnost. Správná kontrola svaru zahrnuje rozpoznání nejčastějších typů vad svaru pomocí vizuální inspekce a nedestruktivního testování. Díky tomu lze zajistit bezpečnost a dlouhou životnost svařených konstrukcí.
📊 Klíčová fakta
- Vada svaru je odchylka od normy, která ovlivňuje pevnost a funkčnost svaru.
- Vady lze rozdělit na povrchové (např. trhliny, póry) a vnitřní (např. dutiny, vměstky).
- Studené trhliny vznikají při teplotách 800-900 °C, horké pod 300 °C.
- Vizuální kontrola svarů se řídí normou ČSN EN 970 a vyžaduje certifikaci kontrolora podle ČSN EN 473.
- Nedestruktivní metody jako ultrazvuk a rentgen odhalují vnitřní vady bez poškození svaru.
Co je vada svaru a jak ji definovat
Co je považováno za vadu svaru a jak ji rozpoznat
Vada svaru je jakákoli odchylka od platných norem (například ČSN EN ISO 5817 nebo ČSN EN ISO 6520-1), která snižuje pevnost, bezpečnost, mez únavy nebo funkčnost svarového spoje. Taková vada může způsobit snížení životnosti konstrukce, deformace či dokonce lom svaru. Vady svarů se dělí na povrchové (vnější) a vnitřní (skryté), přičemž povrchové vady lze zjistit vizuální kontrolou podle normy ČSN EN 970, zatímco vnitřní vady vyžadují nedestruktivní testování (NDT).
- Trhliny ve svaru patří mezi nejkritičtější vady a jsou snadno rozpoznatelné vizuálně. Rozlišují se na studené trhliny (vznikající při teplotách 800-900 °C v materiálech s vysokým obsahem uhlíku a manganu), horké trhliny (vznikající při chladnutí svaru za přítomnosti vodíku), žíhací trhliny (při 500-600 °C v ocelích s chromem a vanadem) a kráterové trhliny (způsobené rychlým ukončením sváření). Tyto vady výrazně snižují pevnost spoje a ohrožují jeho integritu.
- Póry a vměstky vznikají při nesprávné technice svařování, například vlivem vlhkosti v ochranném plynu nebo nedostatečným odstraněním strusky. Tyto vady se projevují jako malé dutiny nebo inkluze v kovu, které snižují soudržnost svarového materiálu. Póry jsou často plošné vady, zatímco vměstky mohou být kovové nebo oxidické.
- Nespojitosti, jako jsou neprůvary a studené spoje, vznikají při nedostatečném natavení materiálu nebo špatném vedení elektrody. Neprůvar znamená, že svarový kov neprošel celou tloušťkou spoje, což oslabuje mechanickou pevnost. Studené spoje vznikají při nízkém proudu nebo vysoké rychlosti svařování a vedou k nedostatečnému provázání svarového kovu se základním materiálem.
- Podříznutí představuje úbytek materiálu na hraně svaru, který vzniká nesprávnou technikou svařování nebo příliš vysokým proudem. Tento defekt způsobuje koncentraci napětí a zvyšuje riziko prasknutí spoje pod zatížením.
Tip: Častou chybou je spoléhání se výhradně na vizuální kontrolu svaru bez doplnění nedestruktivního testování, například ultrazvukovou kontrolou (UT) nebo penetrantní metodou (PT). Tyto metody odhalí vnitřní vady, jako jsou dutiny, struskové vměstky nebo vnitřní trhliny, které nejsou viditelné pouhým okem.
| Typ vady svaru | Charakteristika | Metoda rozpoznání |
|---|---|---|
| Trhliny | Viditelné praskliny různých typů | Vizuální kontrola, UT, RTG |
| Póry a vměstky | Dutiny a inkluze v kovu | UT, RTG, magnetická metoda |
| Nespojitosti | Neprůvary, studené spoje | Vizuální kontrola, UT |
| Podříznutí | Úbytek materiálu na hraně svaru | Vizuální kontrola |
Vady svaru jsou nepřípustné, pokud nesplňují normové požadavky a ohrožují bezpečnost nebo funkčnost konstrukce. Některé vady lze opravit bez ztráty integrity spoje, jiné vyžadují likvidaci dílu. Pro správné posouzení je nezbytné dodržovat normy a certifikovat kontrolory podle ČSN EN 473.
Odborná rada: Pro konstrukce s vysokými nároky na bezpečnost a životnost doporučuji kombinovat vizuální kontrolu s nedestruktivními metodami, aby byly vady svaru odhaleny včas a minimalizovalo se riziko selhání. Pro méně kritické spoje může postačovat pouze vizuální kontrola podle normy ČSN EN 970.
Typy vad svaru podle polohy a charakteru
Vada svaru se dělí na dvě hlavní skupiny podle umístění: povrchové vady a vnitřní vady. Povrchové vady lze obvykle odhalit vizuální kontrolou svaru a zahrnují trhliny, póry, podřezání, neprůvary, zápaly a nepravidelnosti svarové housenky. Naopak vnitřní vady, jako jsou dutiny, vměstky, vnitřní trhliny, struskové inkluze nebo oxidace, nejsou viditelné okem a vyžadují speciální metody nedestruktivního testování (NDT), například ultrazvukovou kontrolu (UT), rentgenovou inspekci (RTG) nebo magnetickou metodu.
Kromě polohy se vady svaru rozlišují podle rozsahu a charakteru na bodové, plošné a objemové vady. Bodové vady představují malé izolované defekty do průměru několika milimetrů, například mikropóry, malé sférické vměstky nebo jednotlivé póry. Plošné vady pokrývají větší plochu svaru a zahrnují trhliny, studené spoje, neprůvary a zápaly, které mohou dosahovat délky i několika centimetrů. Objemové vady zasahují do vnitřní struktury svaru a zahrnují plynové dutiny, bubliny, struskové vměstky, oxidace a staženiny, které mohou výrazně snížit pevnost a životnost spoje.
- Povrchové vady: trhliny (délka od 1 mm), póry (průměr 0,1-2 mm), podřezání, neprůvary, zápaly, nepravidelnosti svarové housenky
- Vnitřní vady: dutiny (velikost od 1 mm), vměstky kovové nebo oxidické, vnitřní trhliny, struskové inkluze, oxidace
- Bodové vady: mikropóry do 0,5 mm, malé vměstky do 2 mm
- Plošné vady: trhliny přesahující 1 mm délky, studené spoje, neprůvary na ploše svaru
- Objemové vady: plynové dutiny, bubliny, struskové vměstky, oxidace, staženiny
Tip: Častou chybou při kontrole svaru je zaměňování pórovitosti za neškodné vady. Póry větší než 2 mm nebo jejich kumulace v oblasti svaru výrazně snižují pevnost spoje a jsou považovány za nepřípustné vady vyžadující opravu.
Pro koho se rozlišování vad svaru hodí: Tento přehled je nezbytný pro kontrolory svarů, svářeče a technické manažery kvality ve výrobě a konstrukci. Naopak u jednoduchých domácích oprav či hobby svařování není detailní rozlišování vad podle charakteru vždy nutné, postačí základní vizuální kontrola.
Jaké vady svaru lze rozpoznat vizuální kontrolou a které vyžadují nedestruktivní testování
Vizuální kontrola (VT) umožňuje odhalit všechny povrchové vady, mezi které patří trhliny, podřezání, neprůvary, zápaly, krátery a nepravidelnosti svarové housenky. Pro jejich správné posouzení je nutné dodržet normu ČSN EN 970 a zajistit osvětlení minimálně 500 luxů. Vizuální kontrolou lze také změřit rozměry svaru a prověřit provaření kořene.
Vnitřní vady, jako jsou dutiny, vměstky a vnitřní trhliny, nelze rozpoznat bez použití nedestruktivních metod. Ultrazvuková kontrola (UT) detekuje vady do hloubky několika desítek milimetrů, rentgenová inspekce (RTG) poskytuje obraz vnitřní struktury svaru a magnetická metoda je vhodná pro feromagnetické materiály. Tyto metody umožňují přesné určení velikosti a polohy vnitřních vad bez poškození svaru.
Tip: Nedestruktivní testování je nezbytné zejména u kritických konstrukcí, kde i malé vnitřní vady mohou vést k selhání spoje. Pro běžné konstrukce s nízkým zatížením může být postačující pouze vizuální kontrola.
Přehled vad svaru podle charakteru a jejich dopad na kvalitu spoje
| Typ vady | Příklad | Dopad na svarový spoj | Metoda rozpoznání |
|---|---|---|---|
| Trhliny | Studené, horké, kráterové | Snižují pevnost a mohou způsobit lom | VT, UT, RTG |
| Póry a bubliny | Mikropóry, plynové dutiny | Snižují těsnost a pevnost, mohou vést k únavovému lomu | VT (povrchové), UT (vnitřní) |
| Neprůvary | Nedostatečné provaření | Omezují přenos zatížení, ohrožují integritu spoje | VT, UT |
| Studené spoje | Nedostatečné spojení kovů | Snižují mechanickou pevnost | VT, UT |
| Vměstky | Kovové, oxidické inkluze | Způsobují koncentraci napětí a lom | UT, RTG |
| Zápaly a vruby | Povrchové defekty | Mohou být zdrojem trhlin | VT |
| Rozměrové vady | Hubený kořen, krápníky | Ovlivňují tvar a pevnost svaru | VT |
Tip: Při svařování s vysokými nároky na bezpečnost je nutné vyhledávat a opravovat i menší vady, které by u běžných konstrukcí mohly být tolerovány.
Shrnutí
Vady svaru se klasifikují podle polohy na povrchové a vnitřní a podle charakteru na bodové, plošné a objemové. Povrchové vady jsou přístupné vizuální kontrole, zatímco vnitřní vady vyžadují nedestruktivní testování. Mezi nejkritičtější vady patří
Trhliny ve svarech – druhy a příčiny vzniku
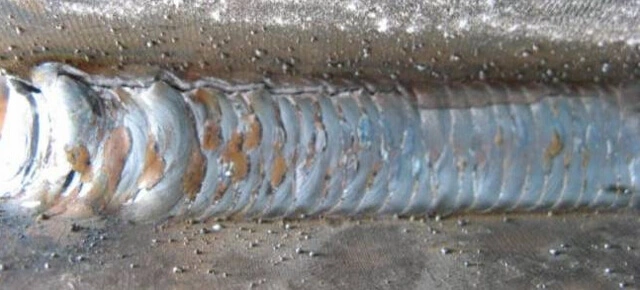
Trhliny ve svaru představují významnou vadu svaru, kterou je třeba důkladně kontrolovat. Jejich rozpoznání patří mezi klíčové postupy vizuální kontroly svaru a nedestruktivního testování. Níže uvedené typy trhlin patří mezi nejčastější vady svaru a odhalit je vyžaduje znalost jejich teplotních podmínek vzniku a charakteristik.
Studené trhliny
Studené trhliny vznikají při teplotách 800-900 °C, zejména při vysokém obsahu uhlíku, manganu a síry ve svarovém materiálu. Tyto trhliny se objevují během chladnutí svaru a často signalizují problém s kvalitou základního materiálu nebo nevhodnou svařovací technikou.
Horké trhliny
Horké trhliny se tvoří při teplotách pod 300 °C, kdy působí vodík a legury ve svaru. Vznikají během ochlazování svaru a mohou signalizovat špatný svařovací proces nebo nevhodné složení materiálu.
Žíhací trhliny
Žíhací trhliny se objevují při teplotách 500-600 °C u ocelí obsahujících chrom a vanad. Jsou spojeny s tepelnými změnami během chladnutí a mohou být příčinou snížené pevnosti svaru.
Lamelární trhliny
Lamelární trhliny vznikají při vysokých teplotách v základním materiálu a tepelně ovlivněné oblasti svaru. Jejich přítomnost svědčí o vnitřních napětích a může vyžadovat speciální metody kontroly.
Kráterové trhliny
Kráterové trhliny vznikají při rychlém ukončení sváření, kdy dochází ke smrštění kovu v oblasti kráteru. Tyto vady svaru se často projevují vizuálně a vyžadují okamžitou opravu.
| Typ trhliny | Teplota vzniku (°C) | Hlavní příčina |
|---|---|---|
| Studené trhliny | 800-900 | Vysoký obsah uhlíku, manganu, síry |
| Horké trhliny | Pod 300 | Vodík a legury během chladnutí |
| Žíhací trhliny | 500-600 | Obsah chromu a vanadu |
Tip: Při kontrole svaru věnujte zvláštní pozornost trhlinám vznikajícím v kritických teplotních intervalech, protože jejich přítomnost signalizuje zásadní vady svaru, které nelze přehlédnout.
Další běžné vady svarů a jejich rozpoznání
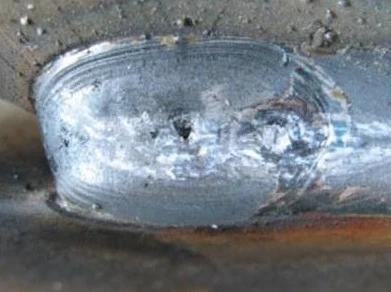
Mezi nejčastější vady svarového spoje patří neprůvar, studené spoje, póry, vměstky, zápaly, vruby a rozměrové vady. Tyto chyby ovlivňují pevnost a spolehlivost svaru a lze je často odhalit vizuální kontrolou svaru nebo pomocí nedestruktivního testování.
Příklady oprav vad svaru
Oprava vad svaru začíná správnou identifikací problému a volbou vhodného postupu. Neprůvar, který značí nedostatečné natavení materiálu, opravíte odstraněním vadné části broušením a následným převařením s dostatečným přídavným materiálem. Studený spoj vzniká při nízkém proudu a projevuje se špatným spojením kovů; odstranění vyžaduje zvýšení svařovacího proudu a převaření. Póry vznikají vlivem vlhkosti a nečistot, proto je nutné před svařováním materiál očistit a vysušit. Po odstranění porézního svaru následuje opět převaření.
- Vyčištění vadného místa – odstranění nečistot a oxidů
- Broušení neprůvaru nebo studeného spoje – vytvoření čistého povrchu pro nový svar
- Kontrola parametrů svařování – nastavení správného proudu a rychlosti
- Převaření – opětovné provedení svaru s kontrolou kvality
Jaké jsou nejčastější vady svaru a jak je identifikovat
Neprůvar je snadno rozpoznatelný jako štěrbina nebo mezera ve svarovém spoji, která svědčí o nedostatečném prokavení materiálu. Studený spoj má matný nebo hrubý povrch bez správné kovové spojitosti. Póry a vměstky se projeví jako malé dírky nebo bublinky na povrchu svaru. Zápaly a vruby jsou viditelné jako ostré hrany nebo zářezy, které mohou vést k soustředění napětí. Rozměrové vady ovlivňují geometrii spoje a často vyžadují přesné měření a případnou mechanickou úpravu.
Jak správně kontrolovat svar a odhalit vady
Vizuální kontrola svaru je základní metodou pro odhalení vnějších vad, jako jsou póry, trhliny ve svaru nebo neprůvary. Pro přesnější diagnostiku se používá nedestruktivní testování, například ultrazvuková nebo rentgenová kontrola, která odhalí vnitřní vady. Kontrola svaru by měla probíhat ihned po svaření a po ochlazení materiálu, přičemž je nutné věnovat pozornost i rozměrovým odchylkám. Pro koho se kontrola svaru hodí? Je nezbytná u nosných konstrukcí a tlakových zařízení, zatímco u méně zatížených spojů může postačovat základní vizuální inspekce.
Tip: Častou chybou je ignorování malých pórů, které mohou postupně vést k prasklinám a selhání svaru. Pravidelná kontrola a správná příprava materiálu výrazně snižují riziko těchto vad.
Metody kontroly a rozpoznání vad svaru
Vizuální kontrola svarů
Vizuální kontrola svarů je základní metodou podle normy ČSN EN 970 a vyžaduje certifikovaného kontrolora s osvědčením dle ČSN EN 473. Provádí se za osvětlení minimálně 500 luxů, často s pomocí lupy (10× zvětšení) nebo endoskopu pro lepší přehled o povrchu svaru. Tato metoda umožňuje odhalit povrchové vady svaru, jako jsou trhliny, póry, neprůvary, zápaly, studené spoje, krátery a nepravidelnosti svarové housenky. Vizuální kontrola hodnotí také rozměry svaru a provaření kořene. Přesnost této metody je omezena na povrchové defekty, vnitřní vady nelze touto cestou spolehlivě zjistit.
Nedestruktivní testování (NDT)
Nedestruktivní testování zahrnuje ultrazvukovou kontrolu (UT) a rentgenovou inspekci (RTG), které umožňují detekci vnitřních vad svaru, jako jsou trhliny, dutiny, vměstky a plynové bubliny, bez poškození spoje. Ultrazvuková metoda využívá vysokofrekvenční zvukové vlny k lokalizaci defektů v hloubce svaru, přičemž citlivost detekce dosahuje i pod 1 mm. Rentgenová inspekce poskytuje obrazovou dokumentaci vnitřní struktury svaru a umožňuje přesnou lokalizaci vad. Dále se využívá magnetická metoda pro feromagnetické materiály a metoda vířivých proudů vhodná pro tenké materiály a povrchové vady. Tyto metody jsou nezbytné pro kontrolu svarů v kritických konstrukcích, kde povrchová vizuální kontrola nestačí.
Destruktivní metody
Destruktivní metody zahrnují makroskopickou a mikroskopickou analýzu svarových vzorků, které odhalují mikrostrukturu svaru a základního materiálu. Makroskopická kontrola hodnotí tvar svaru, hloubku provaření, velikost tepelně ovlivněné oblasti a přítomnost vad, jako jsou trhliny nebo vměstky. Mikroskopická kontrola (500× až 1000× zvětšení) analyzuje krystalovou strukturu a možné mikrotrhliny, přičemž se používají leptací roztoky, například Nital pro oceli a elektrolytické leptání pro nerezové oceli a slitiny niklu. Měření tvrdosti svaru a okolí doplňuje hodnocení mechanických vlastností spoje. Destruktivní metody slouží především k detailní diagnostice a ověření kvality svaru při certifikaci nebo reklamaci.
Tip: Častou chybou při vizuální kontrole je nedostatečné osvětlení a nepoužití lupy, což vede k přehlédnutí drobných trhlin a pórovitosti. Pro spolehlivou detekci vad je proto nutné dodržovat normu ČSN EN 970 a používat vhodné pomůcky.
Odborná rada: Metody vizuální kontroly se hodí pro rychlou a ekonomickou kontrolu běžných svarů, zatímco nedestruktivní testování je nezbytné u svarů v konstrukcích s vysokými bezpečnostními nároky. Destruktivní analýzy jsou vhodné pro ověření kvality u nových technologií svařování nebo při podezření na závažné vady, ale nejsou praktické pro sériovou kontrolu.
Vliv svařovacích technik na vznik vad svaru
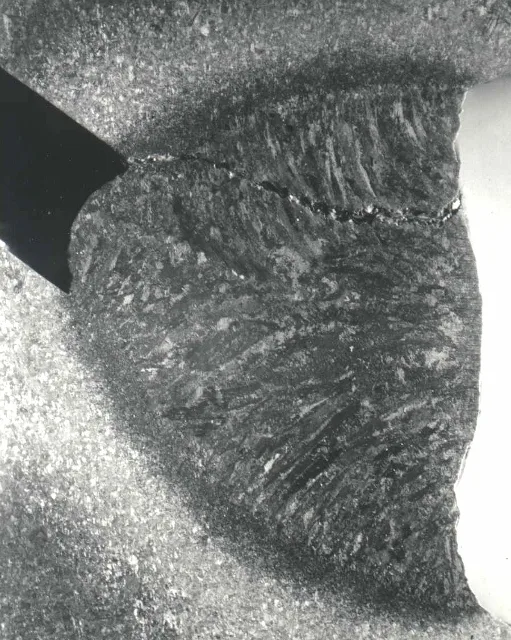
Různé svařovací techniky výrazně ovlivňují vznik vad svaru a tím i kvalitu výsledného spoje. MIG svařování často způsobuje vznik pórů ve svaru, což jsou malé dutiny vzniklé zachycením plynů během svařování. Tyto póry mohou oslabit spoj a vyžadují důkladnou vizuální kontrolu svaru. Naproti tomu TIG svařování minimalizuje vadu svaru díky vyšší přesnosti a kontrole tepla, což snižuje riziko trhlin a studených spojů.
Laserové svařování je velmi přesné, ale vyžaduje monitorování procesu, protože i nepatrná odchylka může vést ke vzniku vad, jako jsou trhliny ve svaru nebo nedostatečné prostupy. MMA svařování je náchylné ke studeným spojům, což jsou oblasti, kde není svar správně propojen a které často odhalí nedestruktivní testování.
Typy vad svaru a návod na rozpoznání vad svaru
- Póry – viditelné jako malé kulovité dutiny, často při MIG svařování
- Studené spoje – chladné oblasti bez správného spojení, běžné u MMA
- Trhliny ve svaru – praskliny vznikající například při laserovém svařování
- Nedostatečný prostup svaru – oblast bez dostatečné hloubky svaření
Tip: Při kontrole svaru je vhodné kombinovat vizuální kontrolu svaru s nedestruktivním testováním, aby bylo možné odhalit i skryté vady svaru, které nejsou na první pohled patrné.
Dopad vad svaru na dlouhodobou životnost a bezpečnost konstrukcí
Vada svaru přímo snižuje pevnost svarového spoje a tím ovlivňuje únavovou životnost celé konstrukce. Typy vad svaru, jako jsou trhliny ve svaru, podříznutí nebo vměstky, mohou způsobit předčasné selhání materiálu při opakovaných zatíženích. Takové vady představují závažné riziko pro bezpečnost konstrukce, protože oslabený svar nemusí odolat plánovaným provozním silám. Kontrola svaru, zejména vizuální kontrola svaru a nedestruktivní testování, pomáhá vadu svaru odhalit včas a zabránit tak nákladným opravám či nehodám. Návod na rozpoznání vad svaru zahrnuje sledování nepravidelností na povrchu i vnitřních defektů, které mohou indikovat strukturální problémy.
Moderní technologie v detekci vad svaru
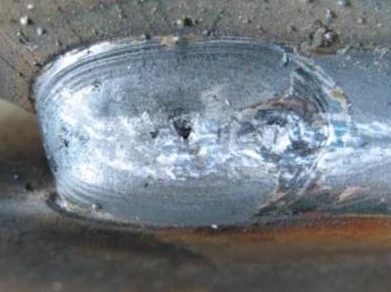
Moderní digitální technologie a umělá inteligence výrazně zlepšují monitorování svařování a kontrolu svaru. Automatická detekce vad umožňuje identifikovat trhliny ve svaru, póry nebo jiné typy vad svaru s vyšší přesností než tradiční vizuální kontrola svaru. Díky algoritmům AI se zpracovávají data z nedestruktivního testování v reálném čase, což usnadňuje rychlý návod na rozpoznání vad svaru.
Jaké typy vad svaru existují a jak je rozpoznat
- Vady povrchu jako praskliny, podříznutí nebo přepálení
- Vnitřní vady, například trhliny nebo nespojitosti, odhalitelné ultrazvukovými metodami
- Nedostatečné propojení svarových vrstev zaznamenatelné pomocí radiografie
Díky těmto technologiím lze výrazně snížit riziko vzniku skrytých vad a optimalizovat kvalitu svařovacích procesů.
Časté dotazy k vadám svaru a jejich kontrole
Otázka: Co je považováno za vadu svaru a jak ji rozpoznat?
Vada svaru je odchylka od technických norem, která snižuje pevnost nebo funkčnost spoje. Rozpozná se kombinací vizuální kontroly svaru, kdy se hledají trhliny, póry a neprůvary, a nedestruktivního testování jako ultrazvuk či rentgen.
Otázka: Jaké jsou typy vad svaru?
Typy vad svaru zahrnují povrchové vady (trhliny, póry), vnitřní vady (dutiny, vměstky), bodové i plošné poruchy a objemové defekty ovlivňující mechanickou pevnost svaru.
Otázka: Jaké jsou nejčastější vady svaru a jak je identifikovat?
Nejčastější vady jsou trhliny ve svaru, neprůvary, póry, studené spoje a vměstky. Identifikují se vizuální kontrolou a ultrazvukovým testováním.
Otázka: Co znamená vada svaru a jak ji správně odhalit?
Vada svaru znamená nesplnění požadavků normy a ohrožení kvality spoje. Správné odhalení vyžaduje vizuální kontrolu dle ČSN EN 970 a doplnění o nedestruktivní metody.
Otázka: Jak se provádí kontrola svaru?
Kontrola svaru začíná vizuální prohlídkou čistého a dobře osvětleného spoje, pokračuje měřením rozměrů a pevnosti a využívá ultrazvukovou nebo rentgenovou metodu pro odhalení vnitřních vad.
Otázka: Jak rozpoznat vady ve svarovém spoji?
Vizuální kontrola odhalí trhliny a póry, zatímco nedestruktivní testování (ultrazvuk, rentgen) odhalí neprůvary a vnitřní dutiny.
Otázka: Jaké metody nedestruktivního testování se používají?
Používají se ultrazvuková kontrola, rentgenová kontrola a magnetická prášková metoda, přičemž ultrazvuk je nejúčinnější pro vnitřní vady.
Otázka: Jak poznat, že je svar vadný?
Vadný svar vykazuje viditelné trhliny, póry, neprůvary nebo nesprávný tvar svarové housenky a často neodpovídá požadavkům norem.
Otázka: Jaké jsou běžné chyby při svařování?
Mezi běžné chyby patří neprůvar, studené spoje, póry a vruby, vznikající nesprávným nastavením svařovacích parametrů.
Otázka: Jaký vliv má teplota před svařováním na vznik vad svaru?
Předohřev na 100-200 °C snižuje riziko vzniku trhlin a zlepšuje kvalitu svaru snížením vnitřního pnutí.
Otázka: Jak se značí koutový svar?
Koutový svar se označuje trojúhelníkovým symbolem s rozměry v milimetrech podle ČSN EN ISO 2553.
Otázka: Jak se měří svar?
Měření zahrnuje kontrolu délky a výšky svarové housenky, hloubky provaření a pevnosti pomocí měrek a ultrazvukových přístrojů.
Otázka: Jaký je postup při vizuální kontrole svaru?
Postup zahrnuje očistu svaru, osvětlení s minimálně 500 luxy a kontrolu z různých úhlů, přičemž se hledají trhliny, póry a podkrojení.
Otázka: Pro koho se kontrola svaru hodí a pro koho ne?
Kontrola svaru je nezbytná při výrobě tlakových nádob a konstrukcí, méně vhodná je u velmi jednoduchých spojů bez kritických nároků na pevnost.
Otázka: Jak správně kontrolovat svar a odhalit vady?
Správná kontrola kombinuje vizuální inspekci dle normy ČSN EN 970 a certifikované nedestruktivní testování, které odhalí i skryté vady svaru.