Výroba plastů zahrnuje několik přesně řízených fází, od zpracování surovin až po finální tvarování produktů. Klíčové procesy, jako polymerace a krakování, určují vlastnosti výsledného materiálu a jeho použití. Součástí celého cyklu je i recyklace plastů, která přispívá k udržitelnosti výroby.
Hlavní poznatky
- Výroba plastů začíná zpracováním ropy a zemního plynu, které se štěpí parním krakováním při 800-900 °C.
- Polymerace spojuje monomery do polymerních řetězců za použití katalyzátorů jako Ziegler-Natta.
- Plastové granule mají obvykle délku 3-5 mm a slouží k dalšímu zpracování plastů.
- Zpracovatelské technologie zahrnují vstřikování, vytlačování a vyfukování, každá s odlišnými parametry.
- Recyklace plastů snižuje spotřebu energie o 50-75 % a granulát je o 20-40 % levnější než primární surovina.
Jaké suroviny se používají k výrobě plastů?
Hlavní surovinou pro výrobu plastů je ropa, která se zpracovává frakční destilací na lehké uhlovodíkové frakce, jako jsou nafta, parafín a zejména NGL (ethan, propan). Tyto frakce slouží jako výchozí materiály pro krakování, při němž parní krakování při teplotách 800-900 °C štěpí těžké uhlovodíky na jednoduché monomery, například ethylen, propylen a butylen. Tyto monomery jsou základními stavebními kameny polymerů používaných ve výrobě plastů.
Vedle ropy je významným zdrojem surovin také zemní plyn, který dodává především ethylen a propan pro polymerační procesy. Krakování umožňuje efektivní přeměnu surovin na monomery s vysokou čistotou, což přímo ovlivňuje kvalitu výsledných plastových materiálů.
Alternativou k fosilním surovinám jsou bioplasty, vyráběné z obnovitelných zdrojů rostlinného původu, jako jsou kyselina polylaktická (PLA) a polyhydroxyalkanoáty (PHA). Tyto materiály nabízejí environmentálně šetrnější variantu a postupně se integrují do výrobních procesů v souladu s rostoucími ekologickými požadavky.
- Ropa pro frakční destilaci a získání lehkých uhlovodíkových frakcí (NGL, parafín)
- Zemní plyn jako zdroj monomerů ethylenu a propylenu
- Bioplasty (PLA, PHA) z obnovitelných rostlinných surovin
Tip: Častou chybou ve výrobě plastů je nedostatečná kontrola kvality monomerů po krakování, což může vést k nežádoucím vlastnostem polymeru. Proto je klíčové pečlivě sledovat čistotu a složení surovin.
Pro koho se to hodí vs pro koho ne: Výroba plastů z fosilních surovin je stále dominantní díky dostupnosti a cenové efektivitě, avšak firmy zaměřené na udržitelnost by měly preferovat bioplasty, i když jejich výroba zatím vyžaduje vyšší investice a specifické technologie.
Jak probíhá příprava monomerů a krakování?
Parní krakování je zásadní fází v procesu výroby plastů, při které se štěpí složité uhlovodíky na jednodušší monomery. Tento chemický proces probíhá při vysokých teplotách mezi 800 a 900 °C za přítomnosti vodní páry. Parní krakování štěpí dlouhé uhlovodíkové řetězce na základní stavební kameny plastů, především ethylen a propylen. Tyto monomery jsou klíčové pro následnou polymeraci, díky níž vznikají různé typy plastů.
Vedle hlavních produktů, ethylenu a propylenu, vznikají také vedlejší látky jako pyrolýzní benzín a vodík. Pyrolýzní benzín lze využít jako surovinu pro další chemické procesy, zatímco vodík se často vrací zpět do průmyslového cyklu. Tento krok je zásadní pro technologii zpracování plastů, protože kvalita monomerů ovlivňuje vlastnosti výsledných plastových materiálů.
Jak probíhá proces výroby plastů krok za krokem
- Zahřátí uhlovodíků s vodní parou na 800-900 °C
- Štěpení uhlovodíků na monomery ethylen a propylen
- Oddělení a čištění monomerů
- Získání vedlejších produktů jako pyrolýzní benzín a vodík
Podrobnější informace o tom, jak probíhá chemická výroba plastů krok za krokem, jsou dostupné na stránkách Ministerstva zemědělství ČR (eagri.cz). Tento zdroj objasňuje nejen krakování, ale i další fáze výroby a recyklace plastů.
Polymerace a výroba plastových granulí
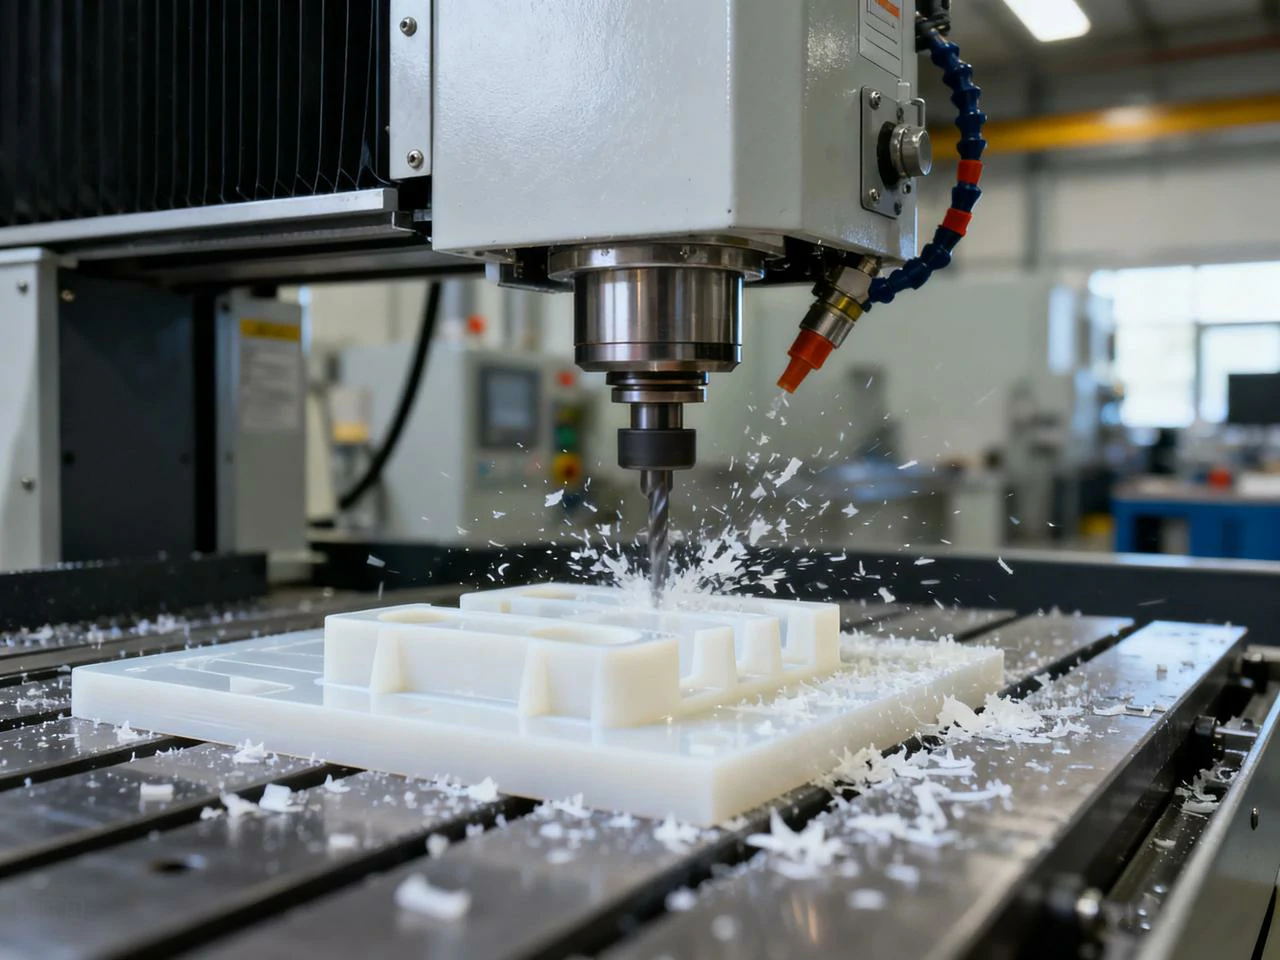
Polymerace představuje klíčovou fázi výroby plastových materiálů, při níž se jednoduché monomery chemicky spojují do dlouhých polymerních řetězců. Tento proces probíhá za přítomnosti specifických katalyzátorů, které ovlivňují strukturu a vlastnosti výsledného polymeru. Výsledkem polymerace jsou plastové granule o velikosti 3-5 mm, které slouží jako základní surovina pro následné zpracování plastů v průmyslové výrobě.
Typy polymerace
Polymerace se dělí na adiční a kondenzační reakce. Adiční polymerace, typická pro výrobu polyethylenu (PE), polypropylenu (PP), polyvinylchloridu (PVC) a polystyrenu (PS), probíhá bez tvorby vedlejších produktů a umožňuje rychlou syntézu polymerů. Kondenzační polymerace, využívaná například při výrobě nylonu a polyesteru (PET), uvolňuje malé molekuly, nejčastěji vodu, což ovlivňuje technologické parametry procesu a výsledné vlastnosti materiálu. Tyto rozdíly významně ovlivňují mechanickou pevnost, tepelnou odolnost a zpracovatelnost plastů.
Typy katalyzátorů a jejich vliv
Použití katalyzátorů je zásadní pro kontrolu polymerační reakce. Klasické Ziegler-Natta katalyzátory umožňují produkci polymerů s vysokou izotakticitou, tedy pravidelným uspořádáním molekul, což zvyšuje pevnost a průhlednost materiálu. Metalocenové katalyzátory poskytují přesnější řízení struktury polymeru, umožňují regulovat větvení a distribuci molekulové hmotnosti, což se promítá do lepších mechanických vlastností a zpracovatelnosti plastů. Přidání komonomerů, například butenu nebo hexenu, upravuje vlastnosti lineárního nízkohustotního polyethylenu (LLDPE), zvyšuje jeho pružnost a odolnost.
Přísady a stabilizátory v granulích
Plastové granule obsahují kromě polymeru také funkční přísady, které zajišťují jejich stabilitu a odolnost během výroby i užití. Antioxidanty zabraňují termální a oxidační degradaci polymeru při teplotách nad 200 °C, UV absorbéry chrání materiál před fotodegradací způsobenou slunečním zářením, a zpomalovače hoření snižují hořlavost plastů. Pigmenty dodávají požadovaný barevný odstín a zlepšují estetiku výrobků. Správný výběr a dávkování těchto aditiv je klíčové pro dlouhodobou kvalitu a funkčnost plastových dílů.
| Proces polymerace | Popis | Příklady použití |
|---|---|---|
| Adiční polymerace | Spojení monomerů bez vedlejších produktů | PE, PP, PVC, PS |
| Kondenzační polymerace | Spojení s uvolněním vody nebo jiných malých molekul | Nylon, PET |
| Katalyzátory | Ovlivňují strukturu polymeru a rychlost reakce | Ziegler-Natta, Metalocenové |
Tip: Častou chybou ve výrobě granulátu je nedostatečná kontrola vlhkosti polymeru před polymerací, což vede k defektům ve finálním produktu, jako jsou bubliny nebo snížená pevnost. Proto je nezbytné udržovat vlhkost pod 0,1 %.
Pro koho se polymerace hodí: Tento proces je vhodný pro průmyslovou výrobu široké škály plastových materiálů, kde je potřeba přesná kontrola vlastností polymeru. Naopak není vhodný pro malé řemeslné dílny bez přístupu k specializovaným katalyzátorům a technologiím.
Hlavní druhy plastů a jejich vlastnosti
Plasty se dělí do tří hlavních skupin podle chemické struktury a chování při zahřátí: termoplasty, reaktoplasty a elastomery. Termoplasty, jako jsou LDPE (nízkohustotní polyethylen), HDPE (vysokohustotní polyethylen) a PET (polyethylentereftalát), mění tvar při zahřátí a lze je opakovaně tavit a formovat. Reaktoplasty, například bakelit, vznikají polymerací s tvorbou nerozrušitelných síťových vazeb, což je činí netavitelnými a odolnými vůči vysokým teplotám. Elastomery, například přírodní nebo syntetická guma, získávají pružnost vulkanizací, která vytváří pružnou, elastickou molekulární strukturu.
Jak se vyrábí různé druhy plastů a jak se liší výrobní proces
Výroba plastů začíná polymerací, během níž se monomery spojují do dlouhých polymerních řetězců. U termoplastů probíhá polymerace adiční reakcí, výsledný materiál je tavitelný a lze jej zpracovávat opakovaně, což umožňuje recyklaci. Reaktoplasty vznikají kondenzační polymerací nebo síťováním, které vytváří nerozrušitelné vazby, proto se po vytvrzení netaví ani netvarují. Elastomery se vyrábějí vulkanizací, kdy se síťují polymerní řetězce, čímž získávají pružnost a odolnost vůči deformacím.
| Typ plastu | Příklady | Vlastnosti |
|---|---|---|
| Termoplasty | LDPE, HDPE, PET | Tavitelné, opakovaně zpracovatelné, recyklovatelné |
| Reaktoplasty | Bakelit | Netavitelné, tvrdé, odolné vůči vysokým teplotám |
| Elastomery | Přírodní a syntetická guma | Pružné, elastické, vulkanizované |
Tip: Častá chyba při výrobě termoplastů spočívá v nesprávném nastavení teploty a doby polymerace, což vede k nekvalitní molekulární struktuře a snížené mechanické pevnosti. Precizní kontrola polymeračního procesu je nezbytná pro dosažení požadovaných parametrů materiálu. Pro výrobky určené k recyklaci jsou vhodné termoplasty, zatímco reaktoplasty se hodí pro trvanlivé díly, kde není žádoucí změna tvaru po vytvrzení. Elastomery se používají tam, kde je potřeba pružnost a odolnost vůči opakovanému namáhání.
Technologie zpracování plastů
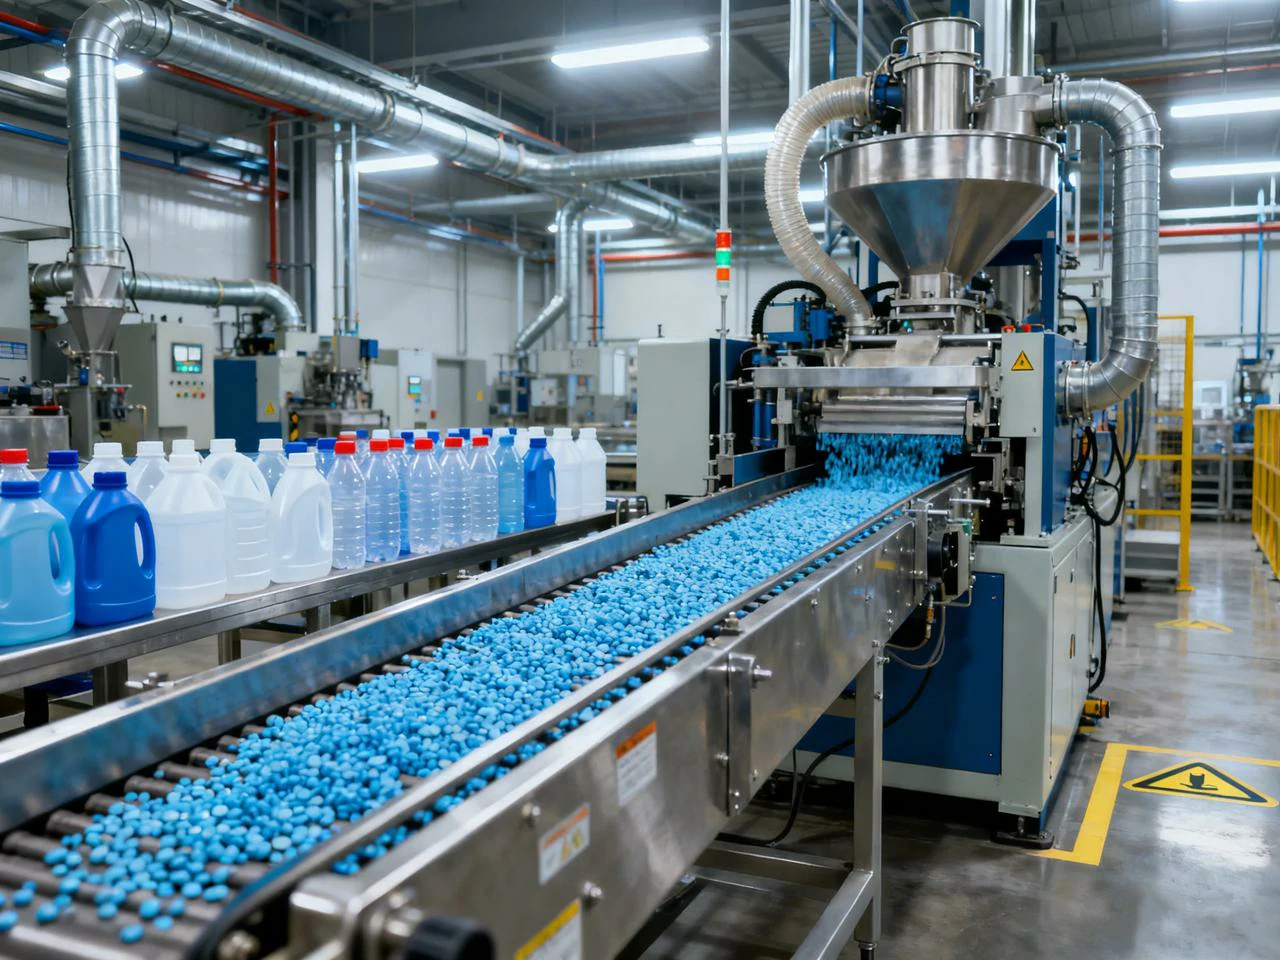
Technologie zpracování plastů představují klíčovou fázi výroby plastových výrobků. Tyto metody určují konečný tvar, vlastnosti i kvalitu produktu. Základní postup výroby plastových výrobků krok za krokem zahrnuje tavení, tvarování a následné zpracování. Následující tři hlavní technologie zpracování plastů se liší principem i vhodností použití.
Vstřikování
Vstřikování je proces tvarování složitých plastových dílů vtlačením taveniny do formy při teplotách nejčastěji mezi 200 a 250 °C. Tento způsob umožňuje výrobu precizních a detailně propracovaných komponentů s vysokou rychlostí a opakovatelností. Teplota extruze musí být přesně řízena, aby nedošlo k degradaci polymeru. Výhodou vstřikování je schopnost vytvářet složité tvary, nevýhodou je vyšší nákladnost forem a omezená velikost dílů.
Vytlačování
Vytlačování zahrnuje protlačování plastové taveniny přes tvarovací otvor, následované chlazením a tuhnutím. Teplota extruze se pohybuje v rozmezí 200-280 °C v závislosti na typu plastu. Tento proces je ideální pro dlouhé výrobky jako trubky, profily nebo fólie. Výhodou je kontinuální výroba a nižší náklady na formy, nevýhodou omezená variabilita tvarů. Vytlačování patří mezi základní technologie používané při výrobě plastů a je často kombinováno s dalšími zpracovatelskými kroky.
Vyfukování
Vyfukování se používá k výrobě dutých výrobků, například plastových lahví. Princip spočívá v nafouknutí trubice taveniny uvnitř formy pomocí stlačeného vzduchu. Teplotní podmínky jsou přizpůsobeny typu plastu, obvykle v rozmezí 180-250 °C. Tato metoda umožňuje rychlou a efektivní výrobu dutých plastových výrobků s tenkou stěnou. Nevýhodou je omezený tvarový rozsah a potřeba speciálních forem.
- Tavení polymeru – plast se zahřívá na teplotu extruze vhodnou pro daný typ plastu.
- Tvarování – tavenina se zpracovává metodou vstřikování, vytlačování nebo vyfukování.
- Chlazení a tuhnutí – tvarovaný plast se ochladí a stabilizuje svůj tvar.
- Další úpravy – případné svařování, povrchové úpravy nebo kontrola kvality.
Tip: Častou chybou při vstřikování je nesprávná teplota extruze, která vede k degradaci materiálu a snížení mechanických vlastností výrobku. Pro koho se technologie hodí, závisí na požadavku tvaru a objemu výroby – vstřikování pro složité tvary a malé série, vytlačování a vyfukování pro kontinuální výrobu standardních profilů a dutých výrobků.
Recyklace plastů krok za krokem
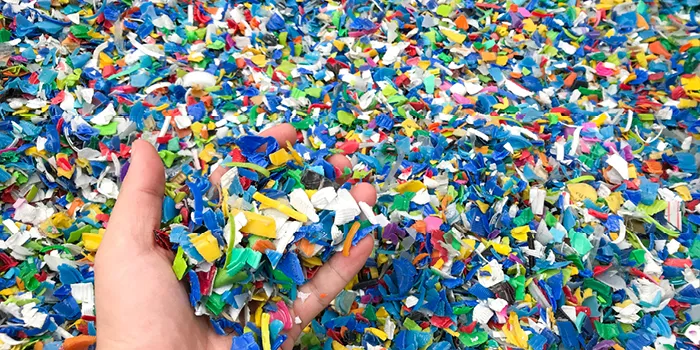
Recyklace plastů představuje klíčovou součást udržitelné výroby a výrazně snižuje spotřebu energie i emise CO2. Proces recyklace plastů začíná pečlivým sběrem plastového odpadu, který se následně třídí podle typů plastů a připravuje na další zpracování. Jak probíhá proces výroby plastů krok za krokem v rámci recyklace, popisuje následující strukturovaný postup:
- Sběr plastů – sesbíraný plastový odpad se třídí a připravuje k dalšímu zpracování podle technologie zpracování plastů.
- Drcení – plastový materiál se rozmělní na vločky o velikosti 10-30 mm, což usnadňuje další manipulaci.
- Mytí – vločky se čistí v teplotním rozmezí 60-80 °C, aby se odstranily nečistoty a zbytky organických látek.
- Sušení – sušením se vlhkost snižuje pod 2 %, což je nezbytné pro kvalitní další zpracování.
- Extruze – zahříváním při 200-280 °C se plast roztaví a homogenizuje, čímž se připravuje na granulaci.
- Granulace – roztavený materiál se tvaruje do granulí o délce 3-5 mm, které slouží jako surovina pro další výrobu plastových výrobků.
Úspora energie při recyklaci plastů dosahuje 50-75 % ve srovnání s výrobou nových polymerů z primárních surovin. Tento proces výrazně přispívá k ochraně životního prostředí a efektivnímu využití materiálů.
Jak probíhá proces výroby plastů krok za krokem u recyklace
Recyklace plastů se liší od chemické výroby nebo polymerace nových plastů, ale využívá obdobné technologické fáze, zejména extruzi a granulaci. Znalost těchto kroků pomáhá pochopit výrobní procesy různých typů plastů a jejich následné zpracování.
Ekologické a legislativní aspekty výroby plastů
Plasty představují významný materiál průmyslu, avšak jejich environmentální dopady jsou dlouhodobě problematické. Rozklad plastů trvá až 300 let a během této doby mohou uvolňovat toxické přísady, které znečišťují půdu a vodu. Legislativa od roku 2025 proto stanovuje přísné požadavky na používání minimálně 30 % recyklovaného materiálu v plastových výrobcích a zároveň požaduje, aby plasty byly 100 % recyklovatelné. Tyto kroky směřují k omezení negativních dopadů výroby plastů a podpoře udržitelné recyklace. V procesu výroby plastů jsou stále častěji využívány nové technologie zpracování plastů, které umožňují efektivnější recyklaci a snižují spotřebu surovin. Fáze výroby plastů tak zahrnují nejen polymeraci a krakování, ale i integraci recyklovaných materiálů, což je klíčové pro ekologickou udržitelnost.
Výroba bioplastů a jejich charakteristika
Bioplasty, jako jsou PLA (polylaktid) a PHA (polyhydroxyalkanoáty), se vyrábějí z obnovitelných zdrojů, jako jsou kukuřice nebo cukrová třtina. Na rozdíl od běžných plastů mají bioplasty kratší dobu rozkladu v přírodě, obvykle několik měsíců až let, což výrazně snižuje jejich ekologickou zátěž.
- Bioplasty jsou biologicky odbouratelné a kompostovatelné
- Mají nižší obsah toxických přísad než klasické plasty
- Jsou vhodné pro aplikace s krátkodobou životností výrobků
Tip: Bioplasty se hodí pro jednorázové obaly a produkty s krátkou dobou užití, nejsou však ideální pro dlouhodobé konstrukční aplikace kvůli omezené mechanické odolnosti.
Specifika materiálů a aplikace ve výrobě plastů
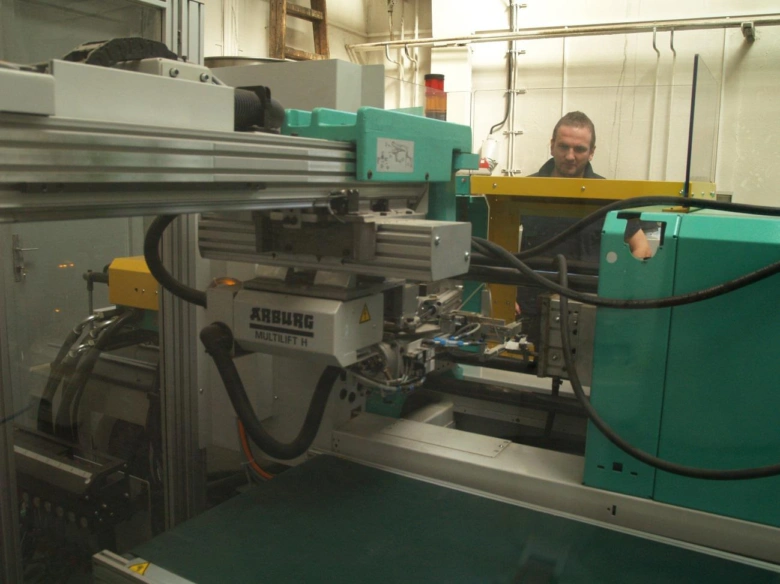
Výroba plastových materiálů zahrnuje různé typy plastů, které se liší svými vlastnostmi i použitím. Polyethylen (PE) patří mezi nejlevnější a nejčastěji recyklované plasty, využívá se především na výrobu fólií, obalů a lahví. Polypropylen (PP) disponuje vysokou odolností vůči teplotám, proto najde uplatnění v obalech, textilu i zdravotnických výrobcích. PET (polyethylentereftalát) je materiál schopný odolat tlaku až 2 atmosfér, což z něj činí ideální volbu pro potravinářské obaly.
Mezi moderní technologie zpracování plastů patří například vláknová výztuž, která zvyšuje pevnost výrobků, a sendvičové vstřikování umožňující kombinovat různé materiály do jednoho produktu. Tyto technologie zefektivňují výrobu a rozšiřují možnosti využití plastů.
| Typ plastu | Vlastnosti | Hlavní použití |
|---|---|---|
| Polyethylen | Levný, recyklovatelný | Fólie, lahve, obaly |
| Polypropylen | Odolný vůči vysokým teplotám | Textil, zdravotnictví, obaly |
| PET | Odolnost proti tlaku do 2 atm | Potravinářské obaly |
Svařování plastů: metody a využití
Svařování plastů patří k důležitým metodám technologie zpracování plastů, které umožňují pevné spojení plastových dílů v průmyslu i řemeslné výrobě. Tepelné svařování je nejběžnější způsob svařování plastů, při němž se plastový materiál zahřívá a následně lisuje k sobě, čímž vzniká pevný svar. Tento proces se často používá u termoplastů, například při výrobě plastových nádob nebo potrubí.
Ultrazvukové svařování využívá vysokofrekvenční vibrace k rychlému a přesnému spojení plastů bez přímého ohřevu celého dílu. Tato metoda je vhodná pro drobné komponenty v elektronice nebo automobilovém průmyslu. Laserové svařování umožňuje lokální a velmi přesné spojování, často u průhledných nebo tenkých plastových materiálů, a používá se tam, kde je vyžadována vysoká kvalita svaru.
Jak se svarují plasty a jaké jsou metody svařování
- Tepelné svařování – zahřátí a přitlačení plastů k sobě
- Ultrazvukové svařování – spojení pomocí ultrazvukových vibrací
- Laserové svařování – lokální spojení laserovým paprskem
Tip: Při svařování plastů je třeba zvolit vhodný typ plastu a technologii, protože například u některých typů plastů s vysokou krystalline strukturou nemusí být tepelné svařování ideální. Pro složitější tvary a tenké materiály se více hodí ultrazvukové nebo laserové metody.
Kontrola kvality plastových výrobků během výroby
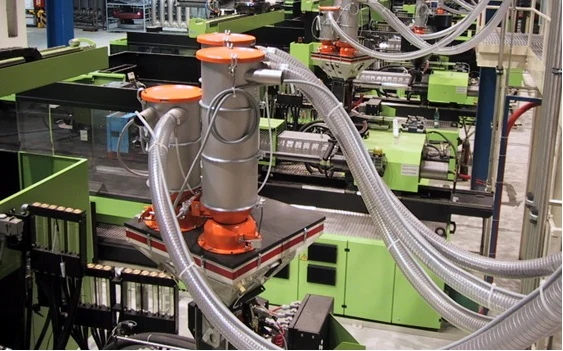
Kontrola kvality plastových výrobků představuje nezbytnou fázi procesu výroby plastů, která zajišťuje shodu s požadovanými parametry a bezpečnost výrobků. Jak probíhá kontrola kvality při výrobě plastů, závisí na přesném měření klíčových charakteristik materiálu, jež ovlivňují jeho zpracovatelnost a finální vlastnosti.
Měření indexu toku taveniny (MFI)
Index toku taveniny (MFI) udává viskozitu polymerní taveniny a přímo ovlivňuje zpracovatelnost plastu během technologie zpracování plastů. Vyšší MFI znamená nižší viskozitu a lepší schopnost tavení, což je důležité zejména při polymeraci a následném tvarování výrobků. Kontrola kvality proto zahrnuje pravidelné měření MFI, aby bylo možné zajistit konzistenci plastového materiálu v každé fázi výroby.
Kontrola vlhkosti a kontaminace
Vlhkost plastových granulí musí být udržována pod 0,5 %, protože vyšší obsah vody negativně ovlivňuje polymeraci a kvalitu hotových výrobků. Kontaminace materiálu musí být nižší než 50 ppm, obzvláště při výrobě plastů pro potravinářské účely, kde přísné normy vyžadují minimální přítomnost cizích látek. Pravidelné sledování těchto parametrů je klíčové pro dlouhodobou stabilitu a bezpečnost plastových výrobků.
| Parametr | Optimální hodnota | Význam pro výrobu |
|---|---|---|
| Index toku taveniny (MFI) | 5-20 g/10 min | Zajišťuje správnou zpracovatelnost plastu |
| Vlhkost | < 0,5 % | Brání degradaci polymeru a zhoršení mechanických vlastností |
| Kontaminace | < 50 ppm | Nutná pro bezpečnost, zejména u potravinářských aplikací |
Tip: Častá chyba je opomenutí pravidelného měření vlhkosti, což vede k poruchám ve výrobním procesu a snížení kvality plastů. Kontrola kvality plastových výrobků je vhodná především pro výrobce s náročnými standardy, zatímco menší provozy s nižšími požadavky mohou volit jednodušší metody sledování.
Časté dotazy
Jaké suroviny se používají k výrobě plastů?
Používají se především ropa a zemní plyn, případně obnovitelné zdroje jako PLA a PHA.
Co je to parní krakování a při jaké teplotě probíhá?
Proces štěpení uhlovodíků na monomery při teplotách 800-900 °C.
Jaké jsou hlavní typy polymerace?
Adiční polymerace (např. PE, PP) a kondenzační polymerace (např. nylon, polyester).
Jaké jsou základní druhy plastů?
Termoplasty, reaktoplasty a elastomery, například PET, bakelit a guma.
Jaké technologie se používají ke zpracování plastů?
Vstřikování, vytlačování a vyfukování při teplotách 200-280 °C.
Jak probíhá recyklace plastů?
Sběr, drcení na vločky 10-30 mm, mytí při 60-80 °C, sušení pod 2 % vlhkosti, extruze a granulace na 3-5 mm granule.
Jak dlouho se rozkládají plastové fólie v přírodě?
Až 300 let v přírodních podmínkách.
Co musí obsahovat plastové obaly od roku 2025 podle legislativy?
Minimálně 30 % recyklovaného materiálu a musí být 100 % recyklovatelné.
Jaké jsou metody svařování plastů?
Tepelné, ultrazvukové a laserové svařování.
Jaké parametry se kontrolují při výrobě plastových výrobků?
Index toku taveniny, vlhkost pod 0,5 % a kontaminace pod 50 ppm.
Jaký je význam katalyzátorů v polymeraci?
Katalyzátory ovlivňují strukturu polymeru, například izotakticitu a větvení.
Jaké jsou výhody recyklace plastů?
Snižuje spotřebu energie o 50-75 % a emise CO2, granulát je levnější než primární surovina.
Jaké jsou typické délky plastových granulí?
Obvykle 3-5 mm pro snadné skladování a zpracování.
Co je index toku taveniny (MFI)?
Ukazatel viskozity polymerní taveniny ovlivňující zpracovatelnost.
Jaké jsou hlavní přísady v plastových granulích?
Antioxidanty, UV absorbéry a pigmenty.