Správné nastavení svářečky na elektrody je klíčové pro pevný a kvalitní svar. Výběr vhodného svařovacího proudu a průměru elektrody podle tabulky svařovacích parametrů zjednodušuje práci a snižuje riziko chyb. Rutilové elektrody vyžadují přesné hodnoty, které zajistí stabilní oblouk a optimální výsledek.
Nejpodstatnější body
- Průměr elektrody 1,6-2,0 mm je vhodný pro materiály do 1,5-2 mm tloušťky.
- Pro průměr elektrody 2,5 mm se doporučuje proud v rozmezí 70-115 A podle zdroje.
- Velikost svařovacího proudu se orientačně počítá jako 35-45 A na 1 mm průměru elektrody.
- Rutilové elektrody (např. E6013) jsou vhodné pro běžnou nelegovanou ocel a začátečníky.
- Při svařování materiálů nad 12 mm je doporučen předohřev 100-150 °C a mezivrstvá teplota max. 250 °C.
Jak správně zvolit průměr elektrody podle tloušťky materiálu
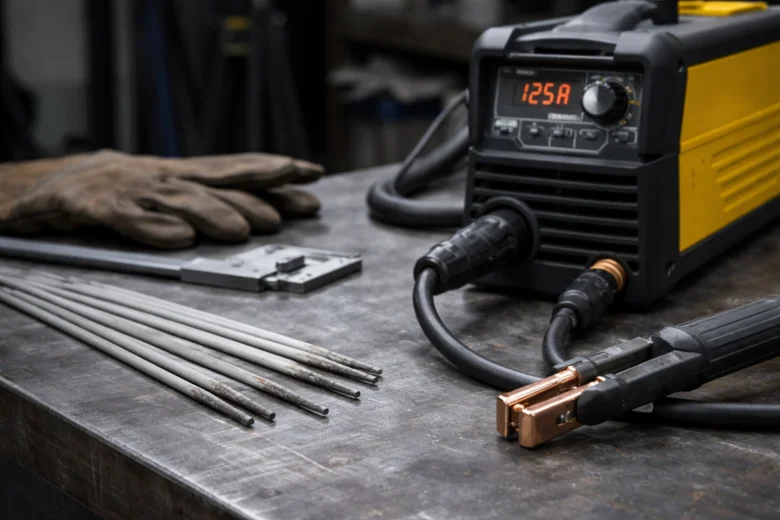
Správný výběr průměru elektrody úzce souvisí s tloušťkou svařovaného materiálu. Pro materiály do 1,5-2 mm se používají tenčí elektrody o průměru 1,6-2,0 mm, zatímco pro materiály silnější než 5 mm jsou vhodné elektrody od 3,2 mm výše. Tento poměr zajišťuje správné nastavení svářečky na elektrody a optimální průnik svaru při MMA svařování.
| Tloušťka materiálu (mm) | Průměr elektrody (mm) | Doporučený proud (A) |
|---|---|---|
| 0,5-2,0 | 1,6-2,0 | 30-80 |
| 2,0-5,0 | 2,0-2,5 | 70-130 |
| Nad 5,0 | 3,2 a více | 120-200 |
Volba elektrody pro tenké materiály do 2 mm
Pro tenké materiály do 1,5-2 mm se volí elektrody s průměrem mezi 1,6 a 2,0 mm. Tyto elektrody umožňují přesné MMA svařování bez rizika propálení materiálu. Tenký průměr elektrody také minimalizuje deformace svaru a zajišťuje hezký vzhled spoje, což je zásadní u jemnějších plechů. Rutilové elektrody v tomto rozměru se často používají pro jejich snadné zapálení a stabilní oblouk.
Výběr elektrody pro materiály 2-5 mm
Materiály s tloušťkou 2 až 5 mm vyžadují elektrody o průměru 2,0-2,5 mm. Tento průměr elektrody umožňuje dosáhnout efektivního průniku svaru a dostatečné pevnosti spoje při správném nastavení svářečky na elektrody. Bazické elektrody jsou pro tento rozsah často preferované kvůli vyšší pevnosti svaru a odolnosti proti trhlinám.
Elektrody pro silné materiály nad 5 mm
Pro silné materiály nad 5 mm jsou vhodné elektrody s průměrem od 3,2 mm výše. Větší průměr elektrody zajišťuje hlubší průnik svaru a odolnost spoje proti mechanickému namáhání. Při MMA svařování silných plechů je nutné také správně nastavit svařovací proud a polaritu, aby se zabránilo vadám svaru, jako je podtavení nebo přehřívání materiálu.
Tip: Častou chybou je použití příliš velkého průměru elektrody na tenké materiály, což vede k propálení svaru. Výběr elektrody podle tloušťky materiálu se hodí zejména pro běžné konstrukční práce, ale pro speciální materiály či tenké plechy s vysokou přesností může být potřeba individuální nastavení.
Jak nastavit svařovací proud podle průměru elektrody
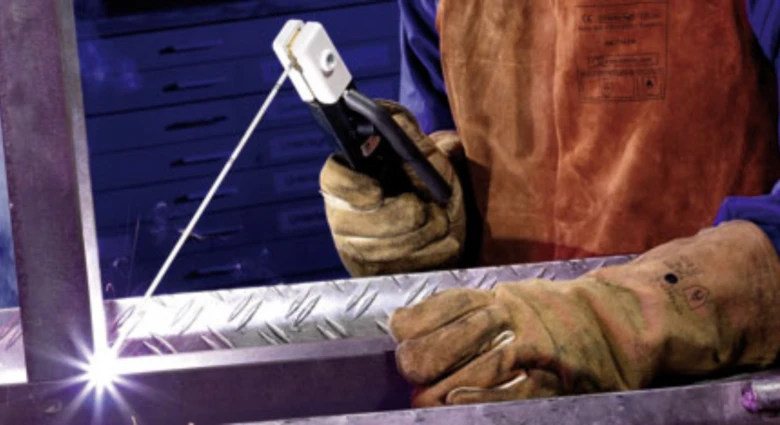
Správné nastavení svařovacího proudu přímo souvisí s průměrem elektrody, který určujete pro konkrétní svařovací úlohu. Obecné pravidlo pro MMA svařování je použít orientační výpočet 35 až 45 ampérů na každý 1 mm průměru elektrody. To znamená, že pro elektrodu o průměru 2,5 mm byste měli nastavit svařovací proud mezi 87 a 112,5 A.
V tabulce svařovacích parametrů najdete přesnější hodnoty pro rutilové a bazické elektrody, protože každý typ elektrody vyžaduje mírně odlišný proud kvůli svým vlastnostem a složení.
Přehled doporučených hodnot svařovacího proudu podle průměru elektrody:
- 1,0 mm: 30-45 A
- 2,0 mm: 70-90 A
- 2,5 mm: 90-115 A
- 3,2 mm: 110-150 A
- 4,0 mm: 140-160 A
Tip: Příliš nízký proud způsobí špatné roztavení elektrody a může vést k poruchám svaru, příliš vysoký proud naopak přehřívá materiál a elektroda rychleji hoří. Proto je důležité přesně nastavit proud podle průměru elektrody, jak ukazuje návod jak správně nastavit proud na svářečce podle elektrody.
Toto pravidlo platí zejména pro MMA svařování, kde je volba správného proudu klíčová pro kvalitu spoje.
Doporučené tabulky svařovacích proudů a průměrů elektrod
Doporučené tabulky svařovacích proudů a průměrů elektrod pomáhají správně nastavit svářečku na elektrody podle typu materiálu a jeho tloušťky. Tabulka svařovacích parametrů uvádí optimální průměr elektrody a proud pro dosažení kvalitního svaru, což usnadňuje výběr vhodné elektrody pro MMA svařování i další techniky.
Tabulka pro ocel
Pro ocelové materiály do 2 mm se používají rutilové nebo bazické elektrody o průměru 1,6-2,0 mm s doporučeným svařovacím proudem 20-75 A. U tloušťek nad 5 mm se volí elektrody o průměru 3,2 mm a proudy 90-120 A, které zajistí dostatečnou průsuvnost svaru a stabilní oblouk.
| Tloušťka materiálu (mm) | Průměr elektrody (mm) | Doporučený svařovací proud (A) |
|---|---|---|
| 0,5-2,0 | 1,6-2,0 | 20-75 |
| 2,0-5,0 | 2,0-2,5 | 60-115 |
| 5,0 a více | 3,2 | 90-120 |
Tabulka pro nerez
Pro nerezové oceli se preferují elektrody typu E308L, které jsou vhodné pro široké spektrum aplikací. Průměry elektrod 2,0-3,2 mm odpovídají svařovacím proudům mezi 70 a 120 A, což umožňuje optimální průvar a pevnost spoje.
| Tloušťka materiálu (mm) | Elektroda | Průměr elektrody (mm) | Doporučený proud (A) |
|---|---|---|---|
| 1,0-3,0 | E308L | 2,0-2,5 | 70-100 |
| 3,0 a více | E308L | 3,2 | 100-120 |
Tabulka pro hliník
Pro hliníkové materiály se používají elektrody typu E4043 (AlSi5). Průměry 2,0-3,2 mm odpovídají svařovacím proudům přibližně 60-120 A, což zajistí hladký a čistý svar bez přepálení materiálu.
| Tloušťka materiálu (mm) | Elektroda | Průměr elektrody (mm) | Doporučený proud (A) |
|---|---|---|---|
| 1,0-3,0 | E4043 | 2,0-2,5 | 60-90 |
| 3,0 a více | E4043 | 3,2 | 90-120 |
Tip: Častou chybou je použití příliš vysokého svařovacího proudu pro tenké elektrody, což vede k nadměrnému přehřátí a poruše svaru. Výběr svařovacího proudu a elektrody podle tabulky pomáhá tento problém eliminovat. Tento postup se hodí pro většinu běžných materiálů, avšak při speciálních slitinách a velmi tenkých pleších doporučuji konzultaci s odborníkem.
Výběr typu elektrody podle materiálu a aplikace
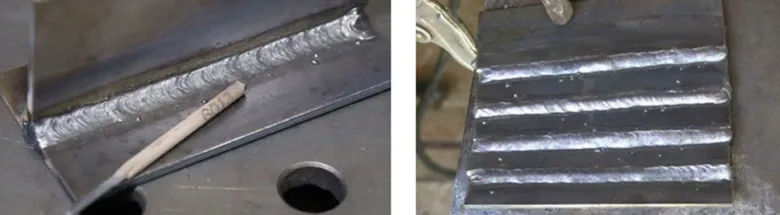
Správný výběr elektrody je klíčový pro kvalitní MMA svařování a závisí především na materiálu, který svařujete. Rutilové elektrody se nejčastěji používají pro běžnou nelegovanou ocel, protože poskytují snadné zapálení oblouku a stabilní svářecí proces. Bazické elektrody jsou vhodné pro svařování legovaných ocelí a konstrukčních materiálů, kde je požadována vyšší pevnost svaru a odolnost proti praskání. Pro nerezové oceli se používá elektroda typu E308L, která zajišťuje dobrou korozní odolnost a pevnost spoje. Hliníkové elektrody E4043 jsou určeny pro svařování hliníku a jeho slitin, kde je důležitá správná chemická kompatibilita.
Tipy na správný výběr svařovacího proudu a elektrody podle materiálu
Pro každý materiál je doporučená tabulka svařovacích parametrů, která uvádí optimální průměr elektrody a proud podle tloušťky materiálu. Správné nastavení svářečky na elektrody podle těchto hodnot minimalizuje chyby při svařování a zvyšuje kvalitu spoje.
| Typ elektrody | Materiál | Charakteristika a použití |
|---|---|---|
| Rutilové elektrody | Nelegovaná ocel | Snadné zapálení, vhodné pro začátečníky |
| Bazické elektrody | Legované oceli | Vysoká pevnost svaru, odolnost proti praskání |
| Nerezové elektrody (E308L) | Nerezová ocel | Korozní odolnost a pevnost spoje |
Technické parametry a nastavení svářečky pro MMA svařování
Volba polarity a proudu
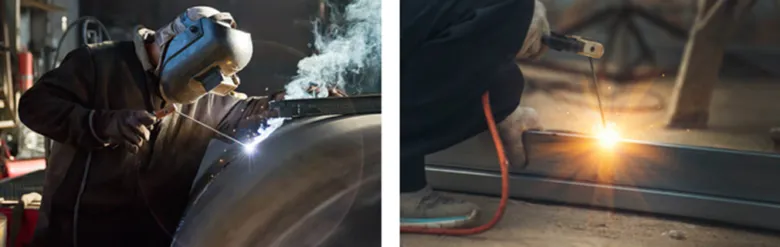
MMA svařování využívá stejnosměrný proud s přesně definovanou polaritou podle typu elektrody. Bazické elektrody (např. E7018) vyžadují polaritu DC+ (kladný pól na elektrodě), zatímco rutilové elektrody (např. E6013) se svařují s polaritou DC- (záporný pól na elektrodě). Správný svařovací proud závisí na průměru elektrody a tloušťce materiálu. Obecně platí, že na každý milimetr průměru elektrody připadá proud v rozmezí 35-45 A. Například elektroda o průměru 2,5 mm vyžaduje proud mezi 70 a 115 A podle konkrétního zdroje. Pro přesné nastavení doporučuji využít tabulku svařovacích parametrů, která uvádí optimální proudy pro jednotlivé průměry elektrod od 1,0 do 4,0 mm a odpovídající tloušťky materiálu.
Funkce invertorových svářeček
Moderní invertorové svářečky disponují funkcemi, které výrazně zlepšují stabilitu oblouku a kvalitu svaru:
- Hot Start – zvyšuje proud během prvních sekund zapálení oblouku, čímž snižuje riziko přilepení elektrody a usnadňuje start svařování
- Arc Force – automaticky reguluje proud při zkracování oblouku, zabraňuje přerušování oblouku a zlepšuje průvar
- Anti-Stick – snižuje proud v okamžiku přilepení elektrody, což umožňuje snadné uvolnění elektrody bez poškození svářečky
Tyto funkce jsou nezbytné pro efektivní MMA svařování a umožňují přesné nastavení svářečky na elektrody podle tabulkových hodnot, čímž se minimalizují chyby při svařování a zvyšuje se kvalita svaru.
Tip: Častou chybou je nastavení příliš nízkého proudu pro daný průměr elektrody, což vede k nestabilnímu oblouku a špatnému průvaru. Naopak příliš vysoký proud způsobuje přepal a zvýšené riziko prasklin.
Pro koho se to hodí: Tento způsob nastavení je ideální pro svářeče, kteří pracují s různými průměry elektrod a materiály do 12 mm tloušťky. Pro silnější materiály nad 12 mm je vhodné zvážit předohřev a speciální nastavení svářečky.
Správná technika svařování elektrodou
Správná technika svařování elektrodou výrazně ovlivňuje kvalitu svaru a životnost elektrody. Pro stabilní oblouk udržujte vzdálenost elektrody od materiálu přibližně 3 až 5 mm – příliš velká vzdálenost způsobí přerušovaný oblouk a zhorší svařovací podmínky. Úhel elektrody by měl být mezi 30 a 60 stupni, protože správný úhel elektrody zabraňuje podřezávání a zajišťuje rovnoměrné tavění svaru.
Rychlost svařování se řídí typem elektrody a nastavením proudu. Při MMA svařování je důležité zapálit oblouk škrtem elektrody o materiál nebo jejím lehkým klepnutím. Nesprávné nastavení svářečky na elektrody často vede k častým chybám, například k přehřátí elektrody nebo nedostatečnému průniku svaru.
- Udržujte úhel elektrody 30-60 stupňů k povrchu
- Dodržujte vzdálenost elektrody 3-5 mm pro stabilní oblouk
- Zapalte oblouk pomocí škrtnutí nebo klepnutí
- Přizpůsobte rychlost svařování průměru elektrody a nastavení proudu podle tabulky svařovacích parametrů
Tip: Při výběru průměru elektrody a proudu nezapomeňte, že rutilové elektrody vyžadují nižší proudy než bazické elektrody stejného průměru.
Příprava materiálu a bezpečnost při svařování
Před započetím svařování je nezbytné důkladné čištění materiálu od rzi, oleje a jiných nečistot, které by mohly ovlivnit kvalitu svaru. Zemnící svorka musí být pevně uchycena na čistou a vodivou část svařovaného materiálu, aby se zajistila správná elektrická vodivost a stabilita oblouku. Osobní ochranné prostředky, jako jsou ochranné rukavice, kukla s UV filtrem a oděv odolný vůči vysokým teplotám, chrání svářeče před popáleninami, jiskrami a škodlivým zářením.
Tipy na správný výběr svařovacího proudu a elektrody podle materiálu
Pro MMA svařování je zásadní správné nastavení svářečky na elektrody podle tabulky svařovacích parametrů, která uvádí optimální průměr elektrody a proud. Rutilové elektrody vyžadují nižší proud než bazické, přičemž častou chybou je volba příliš silného proudu, což vede k přepálení svaru a poruchám. Správný proud a průměr elektrody zvolte podle typu materiálu a jeho tloušťky, například pro ocel se často používá elektroda průměru 2,5 mm při proudu 70-90 A.
Doporučení pro svařování speciálních materiálů (nerez, hliník)
Při svařování speciálních materiálů, jako je nerezová ocel a hliník, je klíčové správné nastavení svářečky na elektrody a volba vhodného svařovacího proudu. Pro nerezovou ocel se běžně používá elektroda E308L, která zajišťuje pevné a korozivzdorné spoje. Doporučený svařovací proud pro tuto elektrodu se pohybuje mezi 70 a 120 ampéry, přičemž volba proudu závisí na průměru elektrody a tloušťce svařovaného materiálu.
U hliníku patří mezi nejčastější volby elektroda E4043, určená pro MMA svařování. Pro ni se doporučuje svařovací proud v rozmezí 60 až 120 ampérů. Správný průměr elektrody pro svařování určuje, jaký proud a průměr elektrody zvolit pro svařování oceli nebo hliníku, což lze snadno zjistit pomocí tabulky svařovacích parametrů.
| Materiál | Typ elektrody | Průměr elektrody (mm) | Doporučený proud (A) |
|---|---|---|---|
| Nerezová ocel | E308L | 2,5 – 3,2 | 70 – 120 |
| Hliník | E4043 | 2,5 – 3,2 | 60 – 120 |
| Ocel (pro srovnání) | Rutilové/Bazické | 2,0 – 4,0 | 50 – 160 |
Tip: Při MMA svařování hliníku je třeba dbát na čistotu materiálu a správné nastavení polarity, protože tyto faktory ovlivňují kvalitu svaru více než u oceli.
Vliv svařovací polohy na volbu proudu a elektrody
Vliv svařovací polohy na volbu proudu a elektrody je zásadní pro kvalitní MMA svařování. Výběr vhodného svařovacího proudu a elektrody na základě tabulky svařovacích parametrů se mění podle toho, zda pracujete ve vodorovné, svislé nebo poloze nad hlavou. Například svislé a nadhlavní svařování vyžaduje nižší proudy a často menší průměr elektrody, aby byla zajištěna lepší kontrola svaru a snížilo se riziko kapání roztaveného kovu.
- Vodorovná poloha umožňuje použití vyššího svařovacího proudu a větších elektrod, například rutilových elektrod o průměru 3,25 až 4 mm.
- Svislé svařování vyžaduje snížení proudu o 10-20 % z doporučené hodnoty v tabulce a volbu menšího průměru elektrody, často bazických elektrod.
- Nad hlavou se volí nejnižší proudy a menší průměry elektrod kolem 2,5-3,2 mm pro maximální kontrolu svaru.
Tento přístup k nastavení svářečky na elektrody výrazně zvyšuje kvalitu svaru a minimalizuje chyby při svařování.
Časté dotazy (FAQ) k výběru svařovacího proudu a průměru elektrody
Otázka: Jaký průměr elektrody je vhodný pro svařování tenkých plechů do 1,5 mm?
Pro materiály do 1,5 mm je vhodný průměr elektrody 1,6 mm s doporučeným svařovacím proudem 20-40 A.
Otázka: Jak nastavit svařovací proud podle průměru elektrody?
Orientačně se používá 35-45 ampérů na 1 mm průměru elektrody; například pro 2,5 mm elektrodu je to 70-115 A.
Otázka: Kolik ampérů použít při svařování elektrodou o průměru 3,2 mm?
Doporučený proud pro elektrodu 3,2 mm je 90-120 ampérů v závislosti na materiálu.
Otázka: Jaký typ elektrody je vhodný pro svařování běžné nelegované oceli?
Pro běžnou nelegovanou ocel se doporučují rutilové elektrody typu E6013, které usnadňují zapálení oblouku.
Otázka: Kdy je vhodné použít bazické elektrody?
Bazické elektrody, například E7018, se používají pro legované oceli a konstrukční práce, nabízejí lepší mechanické vlastnosti.
Otázka: Jaká je správná vzdálenost elektrody od materiálu při svařování?
Elektrodu je třeba držet přibližně 5 mm od materiálu, aby nedocházelo k přilepení elektrody a aby byl oblouk stabilní.
Otázka: Jaký úhel držení elektrody je ideální při svařování?
Doporučuje se držet elektrodu pod úhlem 30-60° k materiálu pro optimální kvalitu svaru.
Otázka: Jaké jsou hlavní funkce invertorových svářeček?
Invertorové svářečky mají funkce Hot Start (zvyšuje proud při startu), Arc Force (stabilizuje oblouk) a Anti-Stick (snižuje proud při přilepení elektrody).
Otázka: Jak připravit materiál před svařováním?
Materiál očistěte od nečistot, rzi a mastnot, aby byl svar kvalitní a bez vad.
Otázka: Jak ovlivňuje svařovací poloha volbu proudu a elektrody?
Při svařování nad hlavou se doporučují nižší proudy a menší elektrody pro lepší kontrolu svaru.
Otázka: Jaký vliv má svařovací proud na kvalitu svaru?
Příliš vysoký proud může způsobit propálení materiálu, zatímco příliš nízký proud vede k nedostatečnému propojení svaru. Optimální proud je uveden v tabulce svařovacích parametrů podle průměru elektrody.
Otázka: Jak vybrat průměr elektrody podle tloušťky svařovaného materiálu?
Na materiály do 3 mm se používají elektrody o průměru 2,0-2,5 mm, na silnější materiály 3,2-4,0 mm.
Otázka: Jak nastavit svařovací proud při použití rutilových elektrod?
Pro rutilové elektrody o průměru 3,2 mm je doporučený proud 80-130 A, podle tabulky výrobce.
Otázka: Jaký je doporučený postup při přechodu na elektrody s větším průměrem?
Při zvýšení průměru elektrody o 0,8 mm se proud zvyšuje přibližně o 40-50 A, což je nutné dodržet pro správné tavění.
Otázka: Jak ovlivňuje svařovací poloha volbu elektrody a proudu?
Pro svařování ve vertikální poloze se volí elektrody s menším průměrem a nižším proudem, aby se zabránilo stékání roztaveného kovu.
Otázka: Jak nastavit svářečku při použití CO2 ochranné atmosféry?
Proud se nastavuje podle tloušťky materiálu; například pro 3 mm ocel se používá cca 120-140 A, s přihlédnutím k tabulce svařovacích parametrů.
Otázka: Jaká je správná technika držení elektrody pro rovnoměrný svar?
Elektrodu držte pod úhlem 70-80° vůči materiálu a udržujte konstantní rychlost pohybu pro stabilní oblouk.
Otázka: Jaké chyby jsou nejčastější při výběru svařovacího proudu a elektrody?
Nejčastější chyby při výběru průměru elektrody a svařovacího proudu jsou použití příliš vysokého proudu, nevhodného průměru elektrody nebo nesprávného typu elektrody pro daný materiál, což vede k vadám svaru a zhoršení mechanických vlastností.