Vrtání do nerezové oceli vyžaduje precizní výběr vrtáků a správné nastavení rychlosti otáček, aby nedošlo k přehřátí nebo poškození materiálu. Kobaltové a HSS vrtáky patří mezi nejvhodnější nástroje pro tento úkol, přičemž správná technika výrazně usnadní celý proces. Zvládnutí těchto tipů zajistí čisté a přesné otvory bez zbytečných komplikací.
Podstata v kostce
- Nerezová ocel může mít tvrdost až 60 HRC, což výrazně ovlivňuje vrtání.
- Doporučené otáčky pro vrták 8 mm HSS-Co jsou 400-600 ot./min.
- Použití chladicí kapaliny výrazně snižuje přehřívání vrtáku a zlepšuje kvalitu otvoru.
- Pro vrtání tenkých plechů jsou vhodné kobaltové stupňovité vrtáky minimalizující deformace.
- Při vrtání velkých otvorů je efektivní předvrtání menším vrtákem pro lepší vedení a menší zatížení nástroje.
Jak vybrat správný vrták na nerezovou ocel
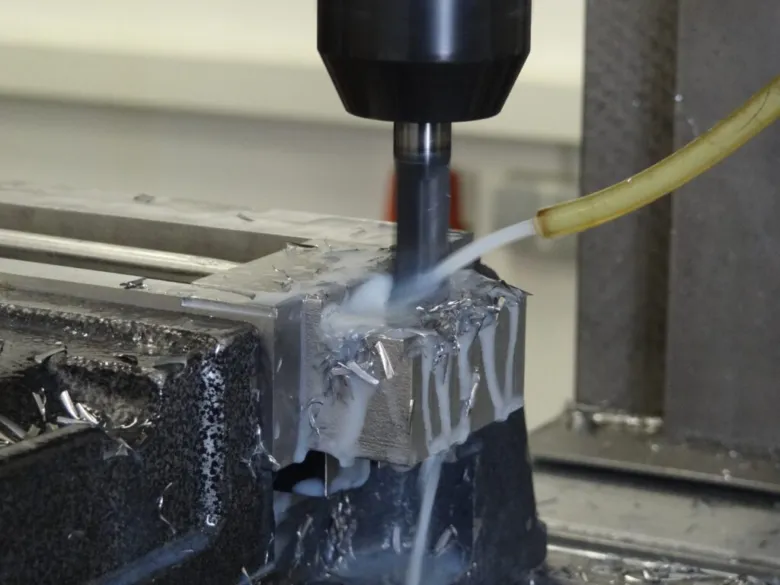
Jaký vrták použít na nerezovou ocel? Pro vrtání nerezu jsou nejlepší HSS vrtáky a jejich vylepšená verze HSS-Co, tedy kobaltové vrtáky. Tyto nástroje mají vyšší tvrdost a odolnost proti přehřívání, což je při vrtání do tvrdé nerezové oceli klíčové. Vrcholový úhel vrtáku bývá u těchto typů obvykle 135°, což zlepšuje pronikání do materiálu a snižuje tvorbu otřepů.
Kobaltové vrtáky jsou zvlášť vhodné pro tenký plech z nerezu a při požadavku na přesné otvory. Jejich složení zvyšuje životnost vrtáku i při vyšších otáčkách a přítlaku. Naopak běžný HSS vrták je vhodný spíše na méně náročné práce s nerezem, kde není kladen tak velký důraz na dlouhou výdrž.
| Typ vrtáku | Materiál | Vrcholový úhel | Využití | Výhody |
|---|---|---|---|---|
| HSS vrták | rychlořezná ocel | 118° – 135° | Nerezová ocel, obecné vrtání | Cenově dostupný, univerzální |
| HSS-Co (kobalt) | rychlořezná ocel s 5-8 % kobaltu | 135° | Přesné otvory v tenkém plechu | Vysoká tvrdost, odolnost vůči přehřátí |
| Stupňovitý vrták | ocel nebo HSS-Co | variabilní | Vrtání větších otvorů, plechy | Postupné rozšiřování otvoru |
Tip: Při vrtání do nerezu používejte chladicí kapalinu a přiměřenou rychlost otáček, aby se vrták nepřehříval a prodloužila se jeho životnost.
Jak správně vrtat nerezovou ocel
Při vrtání do nerezu volte nízké otáčky a stabilní přítlak, aby vrták neztratil ostrost a materiál se nepoškodil. Použití stojanu na vrtačku zajistí přesnost a pevné upnutí, což je u nerezové oceli nezbytné pro kvalitní výsledek.
Optimální otáčky a přítlak při vrtání nerezové oceli
Optimální nastavení otáček vrtáku a správný přítlak patří k základním podmínkám úspěšného vrtání do nerezové oceli. Nesprávná volba těchto parametrů vede k přehřívání vrtáku, rychlému opotřebení a poškození materiálu. Následující části detailně popisují, jaké otáčky a jaký přítlak jsou vhodné pro různé průměry vrtáků při práci s tímto náročným materiálem.
Jak správně nastavit otáčky při vrtání nerezové oceli
Optimální rychlost otáček vrtáku závisí především na jeho průměru a typu. Pro menší vrtáky s průměrem 1-3 mm se doporučuje rychlost až 2 000 otáček za minutu. U vrtáků o průměru 4-10 mm je vhodné volit otáčky mezi 1 000 až 1 500 ot./min. Vrtáky s průměrem větším než 10 mm by měly pracovat při nižších otáčkách, ideálně mezi 500 a 1 000 ot./min. Vyšší otáčky zbytečně zvyšují teplotu, což způsobuje přehřívání vrtáku i nerezové oceli a vede k rychlejšímu opotřebení HSS vrtáků i dražších kobaltových vrtáků.
- Vyberte vrták vhodný pro nerezové materiály, například kobaltový nebo speciální HSS vrták.
- Nastavte otáčky podle průměru vrtáku dle uvedených hodnot.
- Používejte chladicí kapalinu, která pomáhá snižovat teplo vznikající při vrtání.
Podle odborníků z portálu EAGRI.CZ správný výběr rychlosti otáček výrazně snižuje riziko prasknutí vrtáku a zaručuje čistý řez bez deformací materiálu.
Jak správně aplikovat přítlak při vrtání nerezu
Přítlak při vrtání nerezové oceli musí být rovnoměrný a dostatečný, aby vrták nepřešlapoval a neřezal naprázdno, což by vedlo k přehřívání a rychlému opotřebení nástroje. Naopak příliš silný přítlak způsobí poškození vrtáku a může deformovat materiál. Správně nastavený přítlak zajišťuje efektivní řezání, stabilitu vrtáku a delší životnost nástroje.
- Udržujte stálý a rovnoměrný tlak během vrtání bez náhlých změn.
- Kontrolujte, zda vrták nepruží nebo se neklátí, což znamená nedostatečné upnutí materiálu.
- V případě větších vrtáků zvyšte přítlak mírně, ale pozorně sledujte stav vrtáku a materiálu.
Přehřívání vrtáku se často projevuje ztrátou ostrosti a tvorbou otřepů na hranách díry, což jsou běžné chyby při vrtání do nerezové oceli a je třeba jim předcházet správnou technikou přítlaku.
Více informací k tématu najdete v oficiálním zdroji: Ministerstvo zemědělství ČR.
Použití chladicích kapalin a maziv při vrtání nerezové oceli
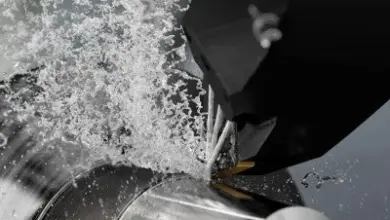
Použití chladicích kapalin a maziv při vrtání nerezové oceli přímo ovlivňuje kvalitu otvoru a životnost vrtáku. Nerezová ocel s tvrdostí až 60 HRC a nízkou tepelnou vodivostí způsobuje rychlé přehřívání nástroje, zejména u HSS a kobaltových vrtáků. Přehřátí vede k rychlému otupení a deformaci vrtáku, což zhoršuje řez a zvyšuje vznik otřepů na hranách otvoru. Chladicí kapaliny snižují teplotu pracovního nástroje, minimalizují tření a usnadňují odvod třísek, čímž zajišťují přesnější a čistší vrtání.
Pro optimální výsledky doporučuji používat speciální chladicí emulze, řezné oleje nebo pasty určené přímo na nerezovou ocel. Tyto přípravky obsahují přísady zlepšující mazací schopnosti a zabraňují přehřívání vrtáku. Při vrtání hlubokých otvorů je nezbytné pravidelně vrták vytahovat a doplňovat chladicí kapalinu, aby se udržela stabilní teplota a zabránilo se zpevňování materiálu za studena.
Jaké mazivo použít při vrtání do nerezové oceli
- Speciální řezné oleje na bázi síry a chlóru – výrazně snižují tření a zvyšují mazivost, vhodné pro náročné vrtání tvrdých druhů nerezu
- Chladicí emulze – kombinují chlazení a mazání, snadno se aplikují a jsou vhodné pro vrtání s vyššími otáčkami (např. 1 000-1 500 ot./min u vrtáků 7-10 mm)
- Syntetické chladicí kapaliny – odolávají vysokým teplotám a rychlostem, ideální pro profesionální použití a vrtání větších průměrů otvorů
- Oleje na bázi minerálních olejů – cenově dostupné, ale méně efektivní při vrtání tvrdších nebo silnějších nerezových plechů
Tip: Častá chyba je nepravidelné nebo nedostatečné doplňování chladicí kapaliny během vrtání, což způsobuje přehřívání vrtáku a jeho rychlé opotřebení. Doporučuji kapalinu kontrolovat každých 30-60 sekund vrtání a doplňovat ji bez prodlevy.
Volba správného maziva úzce souvisí s typem vrtáku a rychlostí otáček. Například u kobaltových HSS-Co vrtáků používejte chladicí emulze nebo syntetické kapaliny, které zvládnou vyšší teploty a prodlouží životnost nástroje. U stupňovitých vrtáků na tenké plechy postačí řezné oleje na bázi síry a chlóru pro hladký řez bez deformací.
Použití chladicích kapalin a maziv je vhodné zejména u vrtání větších průměrů otvorů a hlubokých vrtů, kde bez chlazení hrozí přehřátí a poškození materiálu. Naopak u velmi tenkých plechů pod 1 mm, kde je vrtání rychlé a mělké, lze někdy pracovat bez maziva, avšak s rizikem většího tření a otřepů.
Odborná rada: Pro dosažení nejlepších výsledků při vrtání nerezové oceli kombinujte správný typ chladicí kapaliny s doporučenými otáčkami (například 400-600 ot./min u 8mm kobaltového vrtáku) a stálým přítlakem. Tím minimalizujete riziko přehřátí i zpevnění materiálu za studena.
Použití chladicích kapalin a maziv patří k základním krokům, které výrazně prodlužují životnost vrtáků a zvyšují kvalitu otvorů v nerezové oceli. Bez nich dochází k rychlému opotřebení i u kvalitních HSS-Co vrtáků a zhoršení výsledku vrtání.
Postup vrtání do nerezové oceli krok za krokem
Postup vrtání do nerezové oceli krok za krokem vyžaduje pečlivou přípravu, správný výběr nástrojů a dodržení bezpečnostních opatření. Následující podsekce popisují celý proces od přípravy materiálu až po bezpečnostní zásady.
Příprava materiálu a nástrojů
Připravte čisté a dobře osvětlené pracoviště, které umožní bezpečnou a přesnou práci. Pevné upnutí nerezové oceli ve svěráku zabraňuje nežádoucímu pohybu a otáčení materiálu během vrtání. Označte přesně místo vrtání značkou nebo rycí jehlou, aby vrták nezačal klouzat. Pro vrtání do nerezu jsou vhodné kobaltové vrtáky nebo HSS vrtáky s povrchovou úpravou, případně stupňovitý vrták pro rozšiřování otvorů.
Vrtání a nastavení otáček
Nastavte rychlost otáček podle průměru vrtáku, například 400-600 ot./min pro vrták o průměru 8 mm. Příliš vysoké otáčky vedou k přehřívání a rychlejšímu opotřebení vrtáku. Držte stabilní a mírný přítlak, který umožní plynulé vrtání bez nadměrného tlaku. Jak správně vrtat do nerezové oceli vyžaduje trpělivost a jemné vedení vrtáku, aby se materiál nepoškodil.
Použití chladicí kapaliny během vrtání
Během vrtání pravidelně doplňujte chladicí kapalinu přímo na místo vrtání. Chladicí kapalina snižuje teplotu vrtáku a zabraňuje jeho přehřívání, což prodlužuje životnost nástroje a zlepšuje kvalitu otvoru. Bez dostatečného chlazení dochází k rychlému otupení vrtáku a možnému poškození nerezové oceli.
Bezpečnostní opatření při vrtání
Používejte ochranné brýle, aby se zabránilo zranění od odlétávajících třísek. Doporučuji také sluchátka proti hluku a vhodné pracovní oblečení. Zajistěte čistotu a dostatečné osvětlení pracoviště, které minimalizují riziko úrazu. Bezpečnost práce je klíčová, zejména při práci s tvrdými materiály jako je nerezová ocel.
- Připravte pracoviště – zajistěte pevné upnutí a označení vrtaného místa
- Nastavte otáčky vrtáku – 400-600 ot./min pro vrták 8 mm
- Používejte chladicí kapalinu – doplňujte ji pravidelně během vrtání
- Dodržujte bezpečnostní opatření – chraňte oči, sluch a tělo
Tip: Častou chybou je příliš vysoký přítlak, který vede k přehřívání vrtáku a deformaci otvoru. Správný přítlak by měl být pevný, ale ne násilný. Tento postup se hodí pro běžné hobby vrtání i profesionální práce, naopak nevhodný je pro velmi tenké plechy, kde může dojít k nežádoucímu prohnutí materiálu.
Techniky vrtání pro různé druhy nerezové oceli (V2A vs V4A)
Při vrtání nerezové oceli je zásadní rozlišovat mezi typy V2A a V4A, protože jejich chemické složení a tvrdost výrazně ovlivňují volbu vrtáku a techniku vrtání. Níže vysvětlím hlavní rozdíly a doporučení, jak správně vrtat do nerezové oceli s ohledem na tyto odlišnosti.
Rozdíly mezi V2A a V4A nerezovou ocelí při vrtání
Nerezová ocel V2A (označení 1.4301) obsahuje přibližně 18 % chromu a je známá svou dobrou odolností proti korozi a relativně nižší tvrdostí. Naopak V4A (označení 1.4404) má kromě vyššího obsahu chromu také asi 2-3 % molybdenu, což zvyšuje její korozní odolnost zejména vůči agresivnějším médiím. Tato vyšší tvrdost V4A znamená větší nároky na vrtání. Pro vrtání V2A postačí kvalitní HSS vrtáky, zatímco pro V4A jsou nezbytné kobaltové vrtáky, které odolají zvýšenému opotřebení.
| Parametr | V2A (1.4301) | V4A (1.4404) |
|---|---|---|
| Obsah chromu | cca 18 % | cca 18 % |
| Obsah molybdenu | 0 % | 2-3 % |
| Tvrdost materiálu | Nižší | Vyšší |
| Korozní odolnost | Dobrá | Výborná |
| Doporučený vrták | HSS | Kobaltový |
Tipy pro vrtání odolnějších druhů nerezu (V4A)
Vrtání do V4A nerezu vyžaduje preciznější přístup. Doporučuji používat kobaltové vrtáky s minimálně 5 % obsahem kobaltu, které lépe snášejí teplotní namáhání a tvrdost materiálu. Rychlost otáček by měla být snížena na polovinu oproti vrtání do měkčích ocelí, aby se zabránilo přehřívání. Přítlak musí být rovnoměrný a mírný, aby vrták neklouzal a nevznikaly otřepy. Použití kvalitní chladicí kapaliny je nezbytné pro efektivní odvádění tepla a prodloužení životnosti vrtáku. Pro zlepšení kvality otvoru a snížení opotřebení lze využít stupňovitý vrták, který umožňuje postupné zvětšování průměru otvoru.
Tip: Chyba při vrtání do nerezové oceli často spočívá v příliš vysokých otáčkách a nedostatečném chlazení, což způsobuje rychlé otupení vrtáku a poškození materiálu. Dodržení správných parametrů prodlouží životnost nástroje a zajistí kvalitní výsledek.
Tyto postupy a tipy na vrtání do nerezové oceli pomohou zvládnout i náročnější materiály jako je V4A, což ocení zejména ti, kdo hledají spolehlivé návody na vrtání nerezové oceli.
Údržba a broušení vrtáků po vrtání nerezové oceli
Správná údržba vrtáků po práci s nerezovou ocelí výrazně prodlužuje jejich životnost a zajišťuje přesné a hladké vrtání i při další práci. Po dokončení vrtání je nezbytné vrtáky do nerezu okamžitě očistit od zbytků kovu a maziva, které se na nástroj mohou zachytit. Používá se k tomu jemný kartáč nebo hadřík, přičemž doporučuji použít i odmašťovací prostředek, zvláště u kobaltových vrtáků a HSS vrtáků, které jsou na nečistoty citlivé.
Pravidelné broušení vrtáků po vrtání nerezu obnovuje jejich ostrost a zabraňuje poškození materiálu i samotného nástroje. Tupé vrtáky způsobují přehřívání, vyšší opotřebení a mohou vést k práci s nesprávnou rychlostí otáček, což je častá chyba při vrtání do nerezové oceli. Broušení by mělo probíhat po zhruba 3-5 použitích, ideálně na speciálních bruskách s jemným zrnem.
Pro správné skladování vrtáků doporučuji suché prostředí chráněné před korozí. Vrtáky lze uložit do plastových nebo kovových boxů s pěnovou výstelkou, aby nedošlo k mechanickému poškození.
- Očistěte vrtáky od kovových třísek a maziva ihned po práci
- Použijte odmašťovací prostředek pro odstranění zbytků maziva
- Broušte vrtáky pravidelně po 3-5 použitích na jemné brusce
- Skladujte vrtáky v suchu a chraňte před korozi
- Vyhněte se používání tupých vrtáků, které poškozují nerezovou ocel
Tip: Při údržbě vrtáků na nerezovou ocel se vyplatí investovat do kvalitního stupňovitého vrtáku nebo kobaltového vrtáku, které lépe odolávají přehřívání a ošetření správným broušením prodlouží jejich životnost.
Různé typy vrtaček a jejich vliv na kvalitu vrtání nerezu
Při vrtání do nerezové oceli zásadně ovlivňuje kvalitu otvoru výběr typu vrtačky. Elektrické vrtačky disponují vyšším výkonem a stabilnějšími otáčkami, což umožňuje efektivní použití kobaltových nebo HSS-Co vrtáků v materiálech s tvrdostí až 60 HRC. Stabilní otáčky udržují konstantní přítlak a zabraňují přehřívání vrtáku, které by mohlo vést k jeho rychlému opotřebení a poškození povrchu nerezu. Naproti tomu akumulátorové vrtačky nabízejí mobilitu bez kabelu, ale s omezeným výkonem, což prodlužuje dobu vrtání a zvyšuje riziko vzniku otřepů a deformací materiálu.
Pro zvýšení přesnosti a stability vrtání se doporučuje použití stojanu na vrtačku. Stojan eliminuje nežádoucí chvění a zajišťuje rovnoměrný přítlak, což je klíčové pro čisté a přesné otvory v nerezové oceli. Navíc pomáhá udržet doporučené otáčky podle průměru vrtáku a snižuje riziko zpevňování materiálu za studena, které nastává při nepravidelném řezu.
| Parametr | Elektrická vrtačka | Akumulátorová vrtačka |
|---|---|---|
| Výkon | 600-1 100 W, stabilní otáčky | 18-36 V, omezený výkon |
| Mobilita | Nutnost připojení k síti | Práce bez kabelu, vysoká mobilita |
| Vhodnost pro nerez | Optimální pro tvrdé materiály | Vhodná pro tenké plechy a lehčí vrtání |
Tip: Častou chybou při vrtání nerezu je příliš vysoký přítlak bez adekvátního chlazení, což vede k přehřívání a rychlému otupení vrtáku. Použití stojanu a volba elektrické vrtačky s dostatečným výkonem výrazně snižují toto riziko a zlepšují kvalitu otvoru.
Kontrola kvality otvoru a následná úprava povrchu nerezové oceli
Kvalita otvoru po vrtání do nerezové oceli přímo ovlivňuje funkčnost a životnost dílu. Správný vrtací postup s použitím kobaltových nebo HSS-Co vrtáků a dodržením doporučených otáček (například 400-600 ot./min pro vrták 8 mm) vede ke vzniku celistvé třísky bez lámání. Taková tříska indikuje, že nedošlo k přehřátí materiálu ani poškození pasivní vrstvy nerezu, která zajišťuje jeho odolnost proti korozi.
Po dokončení vrtání je nutné odstranit otřepy, které vznikají zejména na hranách otvoru. Tyto ostré hrany mohou narušit pasivní vrstvu a způsobit lokální korozi. Doporučuje se použít jemné broušení brusným papírem zrnitosti 240 až 400 nebo speciální pilník na kov. Povrch je třeba také důkladně očistit od kovových částic a zbytků chladicí kapaliny, například pomocí isopropylalkoholu nebo odmašťovacích prostředků určených pro nerezovou ocel. Zbytky chladicí emulze, pokud zůstanou, mohou podpořit vznik koroze.
Kontrolní kroky a úprava povrchu po vrtání
- Zkontrolujte tříska – musí být celistvá, bez tmavých nebo modrých skvrn, které signalizují přehřátí
- Odstraňte otřepy broušením zrnitostí 240-400 nebo pilníkem na kov
- Očistěte povrch od kovových částic a zbytků chladicí kapaliny vhodným odmašťovacím prostředkem
- Prověřte integritu pasivní vrstvy nerezu, zejména u pohledových dílů
- Aplikujte pasivační prostředek nebo antikorozní ochranu, pokud je to vyžadováno technickými normami
Tip: Použití stupňovitých vrtáků s vhodným přítlakem výrazně snižuje tvorbu otřepů a minimalizuje deformace materiálu, což usnadňuje následnou úpravu povrchu.
Na co si dát pozor: častou chybou je nedostatečné odstranění otřepů a zbytků chladicí kapaliny, což vede k lokální korozi a snížení odolnosti nerezové oceli. Pro koho se to hodí: tento postup je nezbytný při výrobě přesných a pohledových dílů z nerezové oceli. Naopak u hrubších konstrukčních dílů bez povrchových nároků lze úpravy provést méně důkladně, ale riziko koroze pak roste.
Správná kontrola a úprava povrchu po vrtání zajistí dlouhodobou odolnost otvorů a zabrání problémům při montáži i následném provozu. Dodržení těchto kroků odpovídá požadavkům profesionálního obrábění nerezové oceli.
Časté dotazy (FAQ) k vrtání do nerezové oceli
Otázka: Jaký vrták je nejlepší na nerezovou ocel?
Nejvhodnější jsou kobaltové HSS-Co vrtáky s vrcholovým úhlem 135°, které snižují přehřívání a zvyšují životnost nástroje při vrtání nerezové oceli.
Otázka: Jaké otáčky používat při vrtání do nerezu?
Pro vrták o průměru 8 mm doporučuji otáčky mezi 400 a 600 ot./min, u menších vrtáků lze použít až 2 000-3 000 ot./min, vždy podle velikosti vrtáku a typu materiálu.
Otázka: Proč je důležité používat chladicí kapalinu?
Chladicí kapalina snižuje teplotu vrtáku, zabraňuje jeho přehřívání a zlepšuje kvalitu vrtaného otvoru, čímž prodlužuje životnost vrtáku i materiálu.
Otázka: Jak na pevné upnutí materiálu?
Materiál pevně upněte do svěráku nebo pomocí svorek, aby nedocházelo k pohybu či vibracím, což zaručuje přesné vrtání a bezpečnost práce.
Otázka: Jak správně nastavit přítlak při vrtání nerezu?
Přítlak musí být rovnoměrný a dostatečný, aby vrták řezal materiál bez skluzu, ale nesmí být nadměrný, aby se zabránilo poškození nástroje.
Otázka: Jak zabránit deformaci tenkého nerezového plechu?
Použijte stupňovitý kobaltový vrták a materiál pevně podepřete podložkou, čímž omezíte vibrace a prohýbání plechu během vrtání.
Otázka: Jak odstranit otřepy po vrtání nerezu?
Otřepy odstraňte pilníkem nebo brusným papírem a povrch důkladně očistěte od maziv a chladicí kapaliny, aby nedošlo k poškození pasivní vrstvy.
Otázka: Mohu vrtat nerezovou ocel akumulátorovou vrtačkou?
Ano, ale pro lepší kontrolu a výkon doporučuji elektrickou vrtačku s regulovatelnými otáčkami a dostatečným výkonem.
Otázka: Jak často brousit vrtáky po vrtání nerezu?
Broušení je vhodné provádět každých 30 až 50 vrtaných otvorů, aby se zachovala ostrost a zabránilo se přehřívání.
Otázka: Jaký je správný postup vrtání nerezu krok za krokem?
- Označte přesné místo vrtání. 2. Pevně upněte materiál. 3. Zvolte kobaltový HSS vrták. 4. Nastavte otáčky 400-600 ot./min pro 8mm vrták. 5. Používejte chladicí kapalinu. 6. Dodržujte rovnoměrný přítlak.
Otázka: Na jakou stranu se vrtá nerezová ocel?
Vrtání probíhá ve směru hodinových ručiček, aby vrták správně odebíral třísku a minimalizoval poškození materiálu.
Otázka: Jaké chyby se nejčastěji dělají při vrtání nerezu?
Časté chyby jsou příliš vysoké otáčky, nedostatečné chlazení, nepravidelný přítlak a špatné upnutí materiálu, což vede k přehřívání a rychlému opotřebení vrtáku.
Otázka: Jak používat stojan na vrtačku při vrtání nerezu?
Stojan zajišťuje stabilitu vrtačky, umožňuje rovnoměrný přítlak a precizní vrtání, což výrazně zlepšuje kvalitu otvoru a snižuje riziko poškození.
Otázka: Jaké mazivo použít při vrtání do nerezové oceli?
Použijte speciální řezné oleje nebo mazací pasty určené pro nerez, které snižují tření a pomáhají odvádět teplo z místa vrtání.
Otázka: Jak předcházet poškození pasivní vrstvy nerezu při vrtání?
Po vrtání odstraňte všechny otřepy a očistěte povrch, případně aplikujte pasivační roztok, který obnoví ochrannou vrstvu a zabrání korozi.