Správné svařování vyžaduje zvládnutí základních technik jako je svařování elektrodou nebo TIG svařování s průtokem argonu. Naučit se tyto metody krok za krokem pomáhá vytvořit pevné a kvalitní svary, které vydrží dlouhodobé zatížení. Díky praktickým tipům snadno předejdete častým chybám a zlepšíte výsledky své práce.
💡 Klíčové informace
- Nejčastěji používané elektrody mají průměry 2,0 mm a 2,5 mm s odpovídajícím proudem 80 A a 85-115 A.
- Wolframová elektroda u TIG svařování by měla vyčnívat z hořáku 3-5 mm a být broušena do špičky dlouhé cca 2,5× průměr.
- Správný úhel držení hořáku při TIG svařování oceli je 75°, u hliníku blízko 90° s mírným náklonem.
- Při svařování obalenou elektrodou držte elektrodu pod úhlem 30-60° a vzdálenost od materiálu by měla být rovna průměru elektrody.
- Při svařování je nutné důkladné očištění materiálu, například acetonem, a správné nastavení průtoku argonu, aby nedošlo k pórovitosti svaru.
Základní techniky držení a vedení hořáku při svařování
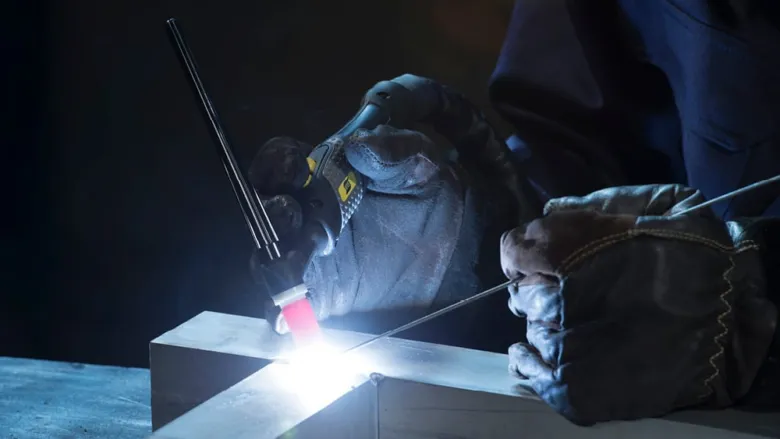
Při TIG svařování držte wolframový hořák pod úhlem přibližně 75° vůči materiálu u oceli, u hliníku pak téměř kolmo, tedy mezi 85° až 90°. Tento úhel zajišťuje optimální směr oblouku a správné krytí svarové lázně argonem. Wolframová elektroda by měla vyčnívat z hořáku 3-5 mm, přičemž délka oblouku mezi elektrodou a materiálem by měla být 2-3 mm pro stabilní a kvalitní svar.
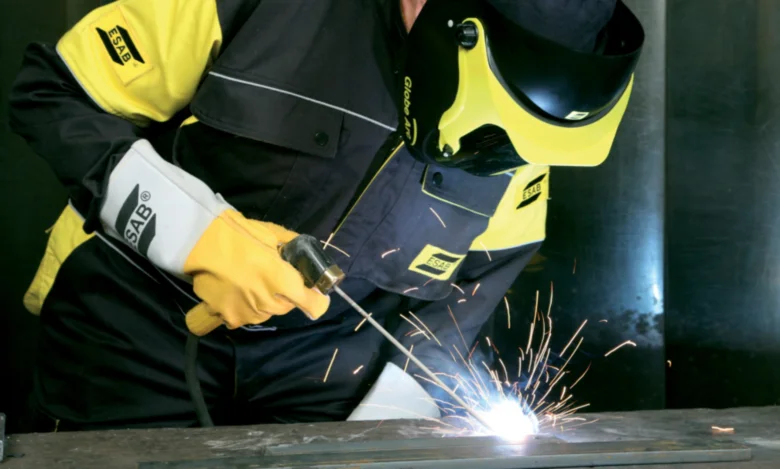
U svařování obalenou elektrodou držte elektrodu pod úhlem 30-60° vůči svarovému spoji, přičemž vzdálenost mezi elektrodou a materiálem odpovídá přibližně průměru elektrody, obvykle 2,0-2,5 mm. Pohyb elektrody provádějte mírným kmitáním do stran (kmity o šířce 3-5 mm), které zajišťují rovnoměrné roztavení svarové lázně a eliminují přehřátí či nedostatečné prolnutí. Rychlost vedení elektrody by měla odpovídat tloušťce materiálu a typu elektrody, aby nedocházelo k přepalům ani k přerušovanému svaru.
Správná technika svařování zahrnuje pečlivou kontrolu úhlu hořáku i elektrody a plynulé vedení, které minimalizuje vznik pórovitosti, trhlin a dalších defektů svaru. Při TIG svařování je nezbytné udržovat stabilní průtok argonu v rozmezí 8-15 litrů za minutu podle typu a tloušťky materiálu, aby se zabránilo oxidaci svarové lázně. Svařovací proud nastavte podle průměru wolframové elektrody a tloušťky plechu, například 40 A na 1 mm tloušťky materiálu.
U svařování elektrodou je důležité správné vedení elektrody, které zabraňuje přehřátí svaru a vzniku trhlin. Při zapalování oblouku použijte škrtnutí nebo klepnutí o materiál, čímž se zajistí stabilní start svařování. Příliš kolmé držení elektrody vede k nerovnoměrnému tavení a slabému svaru, zatímco příliš velký úhel může způsobit nestabilní oblouk a zvýšené stříkání.
- Hořák držte pod úhlem 75° u oceli, u hliníku mezi 85° a 90°
- Wolframová elektroda vyčnívá 3-5 mm z hořáku, délka oblouku 2-3 mm
- Elektroda obalená držena pod úhlem 30-60°, vzdálenost od materiálu 2-2,5 mm
- Pohyb elektrody mírný s kmity 3-5 mm do stran pro rovnoměrné tavení
- Průtok argonu u TIG svařování 8-15 l/min, svařovací proud dle průměru elektrody a materiálu
Tip: Častá chyba začátečníků je držení elektrody příliš kolmo, což způsobuje nerovnoměrné roztavení a slabý svar. Správná technika vedení elektrody s mírným kmitáním výrazně zlepší kvalitu spoje a sníží riziko vzniku trhlin a pórů.
Příprava materiálu a elektrod před svařováním
Příprava materiálu a elektrod před svařováním je klíčová pro dosažení kvalitního svaru a minimalizaci vad jako jsou póry či trhliny. Správné očištění povrchu a precizní broušení wolframové elektrody jsou základy úspěšného svařování elektrodou i TIG svařování.
Jak správně očistit materiál před svařováním?
Před svařováním se materiál očistí acetonem nebo denaturovaným alkoholem, které efektivně odstraňují mastnotu a nečistoty. U hliníku je nutné navíc odstranit oxidovou vrstvu, protože právě tato vrstva brání správnému spojení materiálů. K tomu se používá měděný kartáč, který nepoškodí povrch, ale spolehlivě oxidy odstraní. Tento postup zajišťuje, že svařovací proud a průtok argonu budou mít optimální podmínky pro stabilní oblouk a pevný svar.
- Očistěte materiál acetonem nebo denaturovaným alkoholem.
- U hliníku použijte měděný kartáč k odstranění oxidové vrstvy.
- Zkontrolujte povrch, aby byl suchý a bez nečistot před svařováním.
Jak správně připravit wolframovou elektrodu?
Wolframová elektroda se musí brousit brusným kotoučem se zrnitostí 200, aby se dosáhlo hladkého a ostrého hrotu. Délka špičky by měla být přibližně 2,5× průměr elektrody, což obvykle znamená 2-3 mm. Správně nabroušená elektroda umožňuje stabilní svařovací oblouk a lepší kontrolu svařovacího proudu, což je nezbytné při TIG svařování. Nepřesné broušení může vést k nestabilnímu oblouku nebo nežádoucímu přehřívání elektrody.
- Připravte brusný kotouč se zrnitostí 200.
- Brouste wolframovou elektrodu do špičky dlouhé asi 2,5× průměr elektrody.
- Zkontrolujte, že špička je hladká a bez otřepů před zahájením svařování.
Nastavení svařovacích parametrů pro optimální výkon
Při svařování elektrodou je klíčové správné nastavení svařovacího proudu podle průměru elektrody. Pro elektrodu o průměru 2,0 mm se doporučuje proud přibližně 80 A, což zajišťuje stabilní oblouk a kvalitní svar. Pro menší elektrody, například 1,6 mm, postačí proud kolem 60 A, zatímco větší elektrody 2,5 mm vyžadují proud kolem 100 A. Nesprávný proud může vést k nedostatečnému průvaru nebo přepálení materiálu.
U TIG svařování patří mezi základní parametry také průtok argonu, který brání oxidaci svaru a vzniku pórovitosti. Optimální průtok argonu je obvykle 8-15 litrů za minutu v závislosti na průměru hořáku a velikosti svaru. Příliš nízký průtok nezajistí dostatečnou ochranu, příliš vysoký může způsobit turbulenci a vstup vzduchu do svaru.
Důležitá je také správná délka vyčnívání wolframové elektrody, která by měla být 3-5 mm. Toto vyčnívání umožňuje stabilní oblouk a minimalizuje riziko přilepení elektrody k materiálu.
| Průměr elektrody (mm) | Doporučený svařovací proud (A) | Průtok argonu (l/min) | Vyčnívání wolframové elektrody (mm) |
|---|---|---|---|
| 1,6 | 60 | 8-12 | 3-5 |
| 2,0 | 80 | 8-15 | 3-5 |
| 2,5 | 100 | 10-15 | 3-5 |
Jak správně nastavit svařovací parametry pro různé materiály
Správná technika svařování začíná přesným nastavením těchto parametrů. Při změně materiálu je třeba upravit proud i průtok argonu podle jeho tloušťky a tepelné vodivosti. Neopatrnost v této oblasti vede často k chybám jako jsou póry nebo praskliny ve svaru. Doporučuji proto vždy konzultovat technické listy elektrod a plynů, které obsahují detailní hodnoty pro konkrétní aplikace.
Techniky přidávání přídavného materiálu a pracovní postupy
Přidávání přídavného materiálu patří k základním technikám svařování, které přímo ovlivňují pevnost a kvalitu svaru. Přídavný materiál se přidává plynulými pohyby ze strany svarové lázně, což umožňuje rovnoměrné roztavení a spojení s mateřským materiálem. Kontrola tvaru a velikosti svarové lázně je nezbytná – příliš rychlý pohyb vede k nedostatečnému průniku, příliš pomalý způsobuje přehřátí a přebytky kovu.
U materiálů s vysokou tepelnou vodivostí, jako je hliník, je nutné pohyb hořáku zrychlit. Hliník odvádí teplo rychlostí přibližně 237 W/m·K, proto je třeba zkrátit dobu působení tepla, aby nedošlo k deformacím nebo chybám ve svarové lázni. Tento princip platí zejména u TIG svařování, kde wolframová elektroda vytváří oblouk chráněný průtokem argonu v objemu 8-15 l/min, který zabraňuje oxidaci svaru.
Jak správně svařovat krok za krokem
- Nastavte svařovací proud – u obalených elektrod použijte hodnotu 35-45 A na 1 mm průměru elektrody, například 2,5 mm elektroda vyžaduje 85-115 A.
- Vyberte vhodnou metodu – TIG svařování je ideální pro tenké a speciální slitiny, obalená elektroda pro silnější materiály.
- Připravte materiál – očistěte a odmastěte povrch, u hliníku odstraňte oxidovou vrstvu měděným kartáčem.
- Přidávejte přídavný materiál plynule ze strany svarové lázně – sledujte velikost a tvar svarové lázně, aby byla konzistentní.
- Udržujte správnou rychlost pohybu hořáku – příliš rychlý pohyb snižuje průnik, příliš pomalý způsobuje přehřátí a přebytek kovu.
- Kontrolujte průtok ochranného plynu – u TIG svařování argon v rozmezí 8-15 l/min, u CO2 svařování stabilní průtok pro zabránění pórovitosti.
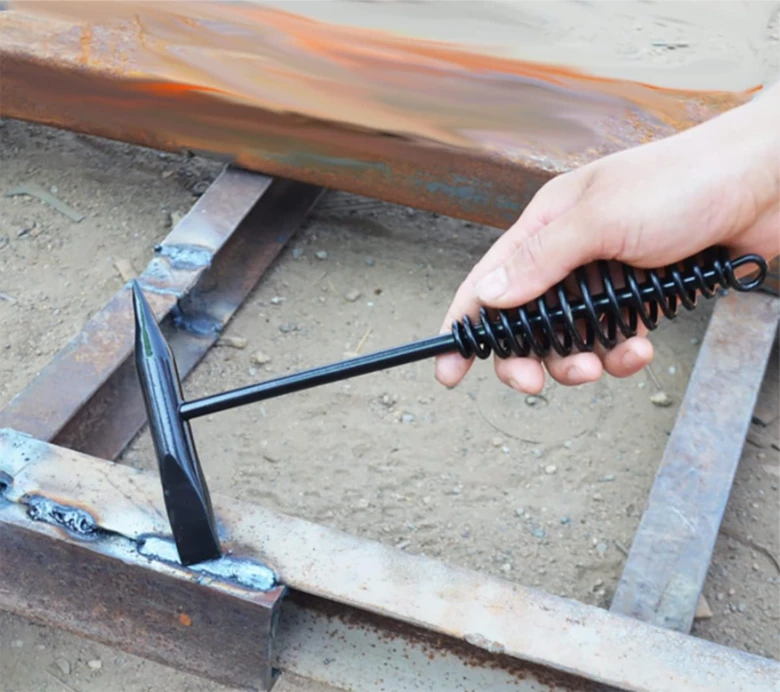
- Po dokončení nechte svar vychladnout a odstraňte strusku svářečským kladívkem.
_Odborná rada:_ „Pohyb hořáku musí být rovnoměrný a přídavný materiál se nesmí přidávat příliš rychle, aby svarová lázeň nevznikala s nedostatky.“
Tato technika snižuje riziko vzniku trhlin, pórů a dalších vad svaru, které jsou časté při nesprávné rychlosti nebo nedostatečné ochraně plynem. U svařování metodou CO2 je proto zásadní stálý průtok plynu a správné nastavení svařovacího proudu pro dosažení kvalitního spoje.
Bezpečnost a kontrola kvality svaru
Typické bezpečnostní pomůcky a jejich funkce
Svářečská kukla s automatickým zatmavením s DIN filtrem 9 až 13 chrání oči před UV a infračerveným zářením, které vzniká při svařování elektrodou, TIG svařování i dalších metodách. Rukavice z kůže s minimální tloušťkou 1,2 mm zabraňují popálení a mechanickému poranění rukou od jisker a horkého kovu. K ochraně těla slouží nehořlavý oděv z materiálů odolných vůči teplu, například bavlněný nebo kevlarový, a pevná kožená obuv s ocelovou špičkou. Pracoviště musí mít minimální výměnu vzduchu 10 až 15 m3 za hodinu na osobu, aby se odstranily nebezpečné plyny včetně ozonu a oxidů dusíku vznikajících při svařování. Správné nastavení průtoku argonu, typicky 8-15 l/min, zabraňuje vnikání vzduchu do svarové lázně a vzniku vadných svarů.
Metody kontroly kvality svaru
Po dokončení svaru je nezbytné odstranit strusku svářečským kladívkem nebo kartáčem, čímž se odhalí povrchové vady jako jsou trhliny, podříznutí nebo nepravidelnosti. Pro detekci vnitřních vad, jako jsou póry, vměstky nebo neúplný průnik, se používají ultrazvukové testy (UT) a rentgenové vyšetření (RT), které umožňují přesné vyhodnocení svaru bez destrukce materiálu. Tyto metody jsou klíčové zejména u svarů vyrobených technikou TIG s wolframovou elektrodou, kde je přesné nastavení svařovacího proudu (například 40 A na 1 mm průměru wolframu) a správná polarita zásadní pro kvalitu spoje. Pravidelná kontrola zabraňuje vzniku vadných svarů, které mohou vést k mechanickému selhání a bezpečnostním rizikům v provozu.
Tip: Při svařování metodou CO2 je nutné zajistit správné nastavení svařovacího proudu a průtoku plynu, protože nesprávné parametry zvyšují riziko vzniku pórovitosti a dalších vad svaru. Dodržujte také bezpečnostní opatření při manipulaci s plyny, včetně kontroly těsnosti hadic a ventilů.
Pokročilé tipy a triky pro lepší výsledky svařování
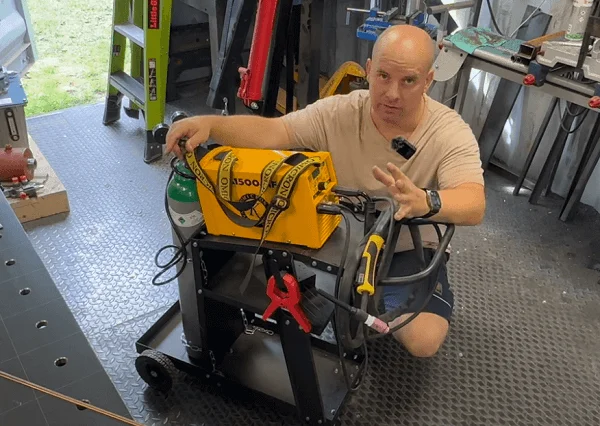
Pokročilé techniky zlepšují výsledky svařování a usnadňují práci i začátečníkům. Následující tipy se zaměřují na správné nastavení pulzního režimu u TIG svařování a ergonomii hořáku spolu s údržbou svařovacího zařízení.
Nastavení a optimalizace pulzního režimu
Pulzní režim u TIG svařování umožňuje lepší kontrolu svarové lázně díky střídání vysokého a nízkého svařovacího proudu. Správné nastavení frekvence a doby pulzů pomáhá minimalizovat přehřívání materiálu a zlepšuje kvalitu svaru. Pro začátečníky je praktické naučit se, jak měnit parametry pulzního režimu tak, aby odpovídaly tloušťce a typu svařovaného materiálu, což výrazně usnadní práci s wolframovou elektrodou a průtokem argonu.
Ergonomie hořáku a údržba zařízení
Ergonomický hořák s flexibilním kabelem snižuje únavu ruky a umožňuje přesnější vedení svaru. Pravidelná údržba svařovacího zařízení zahrnuje čištění hubice a kontrolu těsnosti hadic, což zajišťuje spolehlivý výkon a bezpečnost svařování elektrodou i jinými metodami. Doporučuje se také sledovat stav kabelů a průtok argonu, aby nedocházelo k výpadkům během svařování.
Tip: Pro začátečníky ve svařování je klíčové zvládnout základní druhy svařování a naučit se správně používat svařovací proud v kombinaci s optimálním nastavením pulzního režimu. Ergonomie a údržba výrazně ovlivňují nejen kvalitu svarů, ale i bezpečnost práce.
Časté dotazy
Jaký je správný úhel držení hořáku při TIG svařování oceli?
Správný úhel držení hořáku při TIG svařování oceli je přibližně 75°.
Jak dlouhá by měla být špička wolframové elektrody?
Špička wolframové elektrody by měla být broušena do délky přibližně 2,5× průměr elektrody.
Jaký je doporučený svařovací proud pro elektrodu o průměru 2,0 mm?
Doporučený svařovací proud pro elektrodu 2,0 mm je přibližně 80 A.
Jak odstranit oxidovou vrstvu z hliníku před svařováním?
Oxidová vrstva se odstraňuje měděným nebo mosazným kartáčem, nikoliv ocelovým.
Jaká je doporučená délka vyčnívání wolframové elektrody z hořáku?
Délka vyčnívání wolframové elektrody z hořáku by měla být 3-5 mm.
Jaké bezpečnostní pomůcky jsou nezbytné při svařování?
Nezbytné jsou svářečská kukla s automatickým zatmavením, ochranné rukavice, oděv a dostatečné odvětrávání dílny.
Jaké jsou běžné vady svaru a jak jim předcházet?
Mezi běžné vady patří póry, vměstky a praskliny, kterým lze předejít správným čištěním povrchu a nastavením svařovacích parametrů.
Co je to pulzní režim u TIG svařování?
Pulzní režim je nastavení svařovacího proudu, které střídavě zvyšuje a snižuje proud pro lepší kontrolu svarové lázně.
Jak kontrolovat kvalitu svaru po svařování?
Kvalitu svaru kontrolujte odstraněním strusky, vizuální kontrolou a pokročile ultrazvukovými či rentgenovými testy.
Jaké jsou základní techniky přidávání přídavného materiálu při svařování?
Přídavný materiál se přidává plynulými pohyby ze strany svarové lázně, u hliníku s rychlejším pohybem hořáku kvůli tepelné vodivosti.
Jaké jsou základní metody svařování a kdy je vhodné je používat?
Mezi základní metody patří MMA (svařování obalenou elektrodou), MIG/MAG a TIG, přičemž MMA je vhodné pro silnější materiály a venkovní práce, MIG/MAG pro rychlé svařování ocelí a TIG pro precizní svařování tenkých a speciálních materiálů.
Jak začít se svařováním a jaké jsou klíčové kroky pro začátečníky?
Začátečník by měl nejprve zvládnout správnou přípravu materiálu, nastavení svařovacího proudu dle průměru elektrody (např. 30-50 A na 1 mm elektrody) a naučit se správný úhel držení hořáku, ideálně 70-80° vůči svaru.