Precizní ohýbání trubek vyžaduje správné nástroje i techniky přizpůsobené materiálu a průměru. Od ruční ohýbačky přes hydraulické postupy až po využití písku či předehřátí trubky – každá metoda má své specifické výhody. Naučíte se, jak dosáhnout přesného ohybu bez deformací a prasklin.
📊 Klíčová fakta
- Manuální ohýbání je vhodné pro trubky do průměru 1 cm.
- Ohýbání větších trubek vyžaduje hydraulické nebo elektrické ohýbačky pro přesnost.
- Písek a ohýbací pružiny zabraňují deformacím během ohýbání trubek.
- Ohýbání trubek by mělo probíhat postupně, ideálně po krocích 20°.
- Nerezové trubky typu 304 a 316 mají rozdílnou odolnost vůči korozi a chemikáliím.
Jaké metody ohýbání trubek existují a kdy je použít
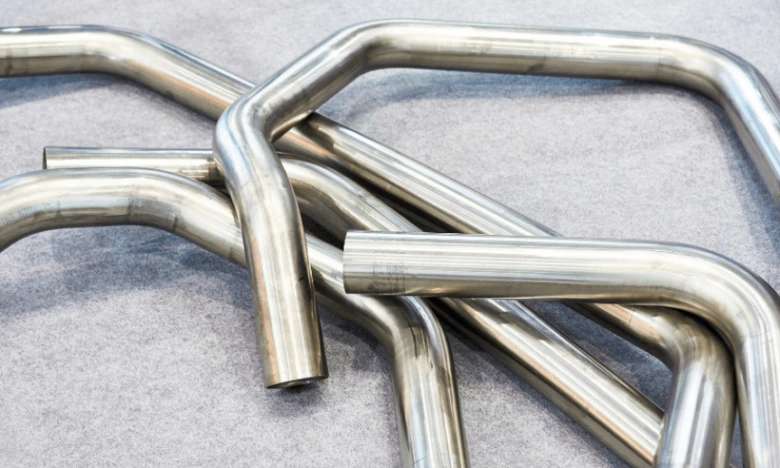
Pro správné ohýbání trubek existují tři hlavní metody: manuální, hydraulická a elektrická. Manuální ohýbání se používá zejména pro trubky do průměru 1 cm, hydraulické ohýbačky zvládnou průměry od 1 cm do 2,54 cm a více, a elektrické ohýbačky jsou ideální pro přesné ohýbání silnostěnných trubek, včetně nerezových a ocelových. Výběr metody závisí na průměru, materiálu a požadované přesnosti ohybu.
Manuální ohýbání trubek do průměru 1 cm
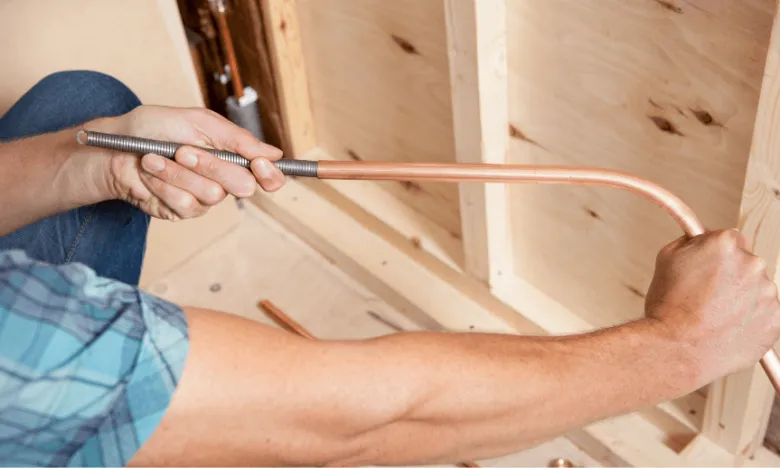
Manuální ohýbání trubek se využívá především pro průměry do 1 cm, kdy postačují jednoduché nástroje jako ohýbací pružiny nebo ruční ohýbačky. Tento způsob umožňuje ohýbání měděných i hliníkových trubek bez potřeby složitého zařízení. Pro ohýbání nerezových a ocelových trubek se manuální metoda hodí spíše pro tenkostěnné varianty. Častou chybou je nedostatečné předehřátí trubky, což může vést k prasknutí nebo deformaci během ohýbání.
Hydraulické a elektrické ohýbačky pro větší průměry
Hydraulické ohýbačky se používají pro trubky s průměrem od 1 cm do 2,54 cm a výše, přičemž hydraulické ohýbání zajišťuje vysoký tlak a plynulý průběh ohybu bez deformací. Elektrické ohýbačky nabízejí nejefektivnější způsoby ohýbání trubek, zejména u silnostěnných materiálů jako nerez a ocel, díky přesné kontrole síly a úhlu ohybu. Pro trubky s větším průměrem je často potřeba použít písek na ohýbání trubek k zabránění krepatění a zploštění.
Kdy zvolit kterou metodu ohýbání trubek?
Volba metody ohýbání trubek závisí především na průměru trubky a jejím materiálu. Manuální ohýbání doporučuji pro trubky do 1 cm, které jsou tenkostěnné a snadno tvárné. Pro trubky od 1 cm výše, zvláště u ocelových a nerezových materiálů, je vhodné použít hydraulické nebo elektrické ohýbačky kvůli vyšší přesnosti a menšímu riziku poškození. Naopak manuální metody se nehodí pro silnostěnné nebo tvrdé materiály, kde hrozí deformace trubky.
| Metoda ohýbání | Průměr trubky | Materiál trubky | Vhodnost použití |
|---|---|---|---|
| Manuální ohýbání | do 1 cm | měď, hliník, tenký nerez | malé průměry, jednoduché úpravy |
| Hydraulické ohýbání | od 1 cm do 2,54 cm a více | ocel, nerez, silnostěnné | větší průměry, přesné a opakovatelné ohyby |
| Elektrické ohýbání | od 1 cm do velkých průměrů | silnostěnné ocelové a nerezové trubky | vysoká přesnost, složité tvary |
Jak připravit trubku před ohýbáním
Předehřátí trubky je klíčovým krokem, pokud chcete ohýbat materiály jako nerezová trubka nebo silnostěnná ocelová trubka bez rizika prasknutí. Zvýšení poddajnosti materiálu ohřevem na 200-300 °C výrazně usnadňuje ohýbání a snižuje deformace. Pro tento účel lze použít několik metod ohřevu.
Metody předehřátí trubky
- Horký vzduch – ideální pro měděné trubky, protože zvyšuje jejich poddajnost a minimalizuje riziko poškození povrchu.
- Autogen – vhodný pro ohýbání silnostěnných ocelových trubek, umožňuje rovnoměrné zahřátí a snížení vnitřního napětí materiálu.
- Propan-butanový hořák – univerzální a dostupná metoda pro předehřátí různých typů trubek před ohýbáním.
Tip: Při použití ohýbačky trubek doplňte předehřátí vhodnými ohýbacími pružinami nebo pískem na ohýbání trubek, aby se zabránilo deformacím. Předehřátí trubky je základ pro to, jak správně ohýbat trubku přesně a bez deformace.
Na co si dát pozor: nedostatečné nebo nerovnoměrné předehřátí často vede k prasklinám a nevratným deformacím, což komplikuje další zpracování. Pro domácí dílnu se hodí především ohřev horkým vzduchem, zatímco profesionální hydraulické ohýbání obvykle vyžaduje předehřátí autogenem.
Techniky zabraňující deformacím trubek při ohýbání
Při ohýbání trubek je klíčové minimalizovat deformace jako zploštění nebo vrásnění, které mohou snížit pevnost a estetiku výsledného dílu. Písek na ohýbání trubek slouží jako výplň, která vyplní vnitřní prostor trubky a tím zabraňuje její deformaci během ohýbání. Podobně ohýbací pružiny, známé také jako pružinové vložky, udržují průřez trubky v původním tvaru a omezují vznik vrásnění.
Použití ohýbačky trubek s matricí umožňuje přesné vedení trubky, což výrazně snižuje riziko zploštění. Při ohýbání nerezových trubek nebo jiných materiálů je navíc vhodné mazivo, které snižuje tření mezi trubkou a nástrojem, čímž chrání povrch před poškozením a usnadňuje průběh ohýbání.
- Naplnění trubky pískem – zajistí vnitřní podporu proti deformacím
- Vložení pružinové vložky – udržuje tvar průřezu trubky během ohýbání
- Použití ohýbačky s matricí – zabraňuje zploštění a udržuje přesný tvar ohybu
- Aplikace maziva – snižuje tření a chrání povrch trubky
Chyby, kterých se vyvarovat při ohýbání trubek
Nepoužití vnitřní výplně nebo pružiny často vede k vrásnění a zploštění. Předehřátí trubky je u některých materiálů nezbytné, jinak může dojít k prasknutí nebo nepřesnému tvaru ohybu. Hydraulické ohýbání vyžaduje správné nastavení tlaku, aby se trubka nepoškodila. Tyto postupy patří mezi nejlepší metody ohýbání trubek s minimálním rizikem poškození.
Správný postup ohýbání a kontrola kvality výsledku
Správný postup ohýbání trubky zahrnuje precizní práci po menších úhlech a důkladnou kontrolu kvality výsledného ohybu. Tento proces pomůže minimalizovat deformace a zajistí přesnost tvaru, zejména u nerezových trubek, kde je nutné počítat se zpětnou pružinou.
Kroky ohýbání trubky
- Fixace trubky – zabezpečte trubku v ohýbačce trubek tak, aby byla pevně držena a neklouzala během ohýbání.
- Postupné ohýbání – ohýbejte trubku v krocích po 20° úhlech, což umožní rovnoměrné přizpůsobení materiálu a snižuje riziko prasknutí nebo deformace.
- Pomalu a rovnoměrně – aplikujte sílu plynule a bez nárazů, aby nedošlo ke zploštění nebo jiným vadám.
- Kompenzace zpětné pružiny – u nerezových trubek je vhodné mírně přehnout úhel o 2-3°, protože materiál má tendenci se po uvolnění vracet do původní polohy.
Kontrola kvality ohybu
Po ohnutí trubky proveďte vizuální a hmatovou kontrolu na přítomnost vrásnění a zploštění, které jsou nejčastějšími vadami. Vrásnění vzniká při příliš rychlém ohýbání nebo nedostatečné podpoře trubky, zatímco zploštění indikuje nedostatečnou fixaci nebo přehnaný tlak. Povrch trubky musí zůstat nepoškozený, bez škrábanců či trhlin, což je zásadní pro hygienické aplikace a dlouhou životnost. Použití písku na ohýbání trubek nebo hydraulické ohýbání pomáhá eliminovat tyto problémy a zajistit precizní tvar.
Tip: Příliš rychlé ohýbání trubky bez dostatečného předehřátí nebo podpory často vede k trhlinám nebo výrazné deformaci. Tento problém se objevuje zejména u silnostěnných nebo nerezových trubek. Pro koho se to hodí: Metody krokového ohýbání jsou vhodné pro přesné ruční práce i menší série. Pro koho NE: Není ideální pro velmi tvrdé materiály bez speciálního vybavení jako hydraulické ohýbačky.
Specifika ohýbání různých materiálů trubek a jejich normy
Specifika ohýbání trubek se liší podle materiálu, protože každý typ vyžaduje odlišné postupy a dodržování norem. Správný výběr metody a techniky zajistí přesný tvar bez deformací a zachování mechanických vlastností.
Ocelové a nerezové trubky
Nerezová ocel 304 má vynikající odolnost proti korozi a je vhodná pro běžné aplikace, zatímco nerezová ocel 316 nabízí lepší odolnost vůči mořskému a chemickému prostředí díky obsahu molybdenu. Pro ohýbání nerezových trubek se často využívá předehřátí trubky a ohýbací pružiny, které minimalizují krepování. Normy ASTM A269 a A213 definují kvalitu a vlastnosti těchto trubek. Tipy na ohýbání ocelových trubek zahrnují používání ohýbaček trubek s hydraulickým pohonem a vyplnění píseku na ohýbání trubek pro zachování tvaru.
Hliníkové trubky
Hliníková trubka je lehká a snadno tvarovatelná, ale při ohýbání je náchylná k deformacím a prasklinám. Proto je vhodné používat ohýbací pružiny a ohýbačky s jemnou regulací síly. Předehřátí trubky může zvýšit plasticitu materiálu, což usnadní přesné ohnutí bez poškození.
Ohýbání plastových trubek
Ohýbání plastové trubky vyžaduje specifické techniky, protože plastové materiály mají nižší teplotní odolnost a větší náchylnost k deformaci. Nejčastěji se používají předehřívače, které zabraňují praskání během ohýbání, a speciální ohýbací přípravky, které zajistí rovnoměrný ohyb. Normy ASTM A554 stanovují parametry pro plastové trubky a doporučují postupy, jak ohýbat trubky přesně a bez deformace.
Doporučené nástroje a zařízení pro ohýbání trubek
Pro efektivní ohýbání trubek se nejčastěji používají manuální, hydraulické a elektrické ohýbačky. Manuální ohýbačky jsou vhodné pro trubky s průměrem do 1 cm (10 mm) až 1 palec (2,54 cm), kde umožňují přesné ovládání bez potřeby větších investic a složitého zařízení. Hydraulické ohýbání je doporučeno pro trubky s větším průměrem a silnostěnné materiály, například ocelové nebo nerezové trubky s tloušťkou stěny od 2 mm výše, protože poskytuje konstantní sílu a minimalizuje riziko deformací. Elektrické ohýbačky pak zajišťují rychlost a automatizaci, což je výhodné zejména při výrobě větších sérií nebo u trubek s průměrem nad 3 cm.
Pružinové vložky a ohýbací pružiny se vkládají do trubky podle jejího vnitřního průměru, aby zabránily zploštění, vzniku žeber a praskání během ohýbání. Pružiny jsou nezbytné zejména u tenkostěnných hliníkových a měděných trubek, které jsou náchylné k deformacím. Použití maziv, například silikonových olejů nebo speciálních past, snižuje tření mezi trubkou a nástrojem, čímž minimalizuje poškození povrchu, což je klíčové u nerezových trubek s povrchovou úpravou. Pro zvýšení pevnosti a tvarové stálosti se často používá metoda naplnění trubky jemným pískem, který je na obou koncích zátkován; tato technika zabraňuje vnitřnímu zploštění během ohybu.
Nejlepší nástroje pro ohýbání trubek
Pro správné použití ohýbačky trubek doporučuji zvolit zařízení podle průměru a materiálu trubky: manuální ohýbačky pro průměry do 25 mm, hydraulické ohýbačky pro průměry od 25 mm do 100 mm a elektrické ohýbačky pro rychlé a opakované ohyby u průměrů nad 30 mm. Při ohýbání je třeba postupovat postupně, ideálně v krocích po 20° úhlu, aby se zabránilo náhlým deformacím a prasklinám. Po každém ohybu je nezbytná kontrola kvality, která zahrnuje měření úhlu, kontrolu povrchu na vrásnění a zploštění a ověření přesnosti podle požadovaných parametrů.
Tip: Častou chybou je nedostatečná fixace trubky během ohýbání, což vede k posunu a nepřesnému úhlu ohybu. Dbejte na pevné upnutí a správnou polohu trubky v ohýbačce. Pro koho se ohýbačky hodí: manuální ohýbačky jsou ideální pro kutily a menší dílny, hydraulické a elektrické ohýbačky jsou vhodné pro profesionální provozy s vyššími nároky na přesnost a opakovatelnost. Naopak manuální ohýbačky nejsou doporučené pro silnostěnné nebo nerezové trubky s větším průměrem, kde hrozí poškození materiálu.
Bezpečnostní opatření při ohýbání trubek
Při ohýbání trubek za tepla, například pomocí autogenu nebo propan-butanového hořáku, je nezbytné dodržovat konkrétní bezpečnostní opatření. Používejte nehořlavé ochranné rukavice odolné do teplot minimálně 300 °C, bezpečnostní brýle s boční ochranou a pracovní oděv z nehořlavých materiálů. Pracovní prostor musí být vybaven účinným větráním s minimálním výměnným vzduchem 10 m³/h na osobu, aby se zabránilo hromadění toxických výparů a snížilo riziko otravy oxidem uhelnatým a dalšími plyny.
Chyby, kterých se vyvarovat při ohýbání trubek
- Nepoužívání certifikovaných ochranných rukavic při manipulaci s předehřátými trubkami
- Přímý kontakt s povrchem trubky ohřáté nad 200 °C bez ochranné vrstvy
- Nedostatečné větrání pracovního prostoru, což zvyšuje riziko inhalace škodlivých plynů
- Rychlé a nekontrolované ohýbání bez dodržení doporučených kroků po 20° úhlech
- Nesprávné použití podpůrných technik, jako jsou ohýbací pružiny nebo písek, které mohou vést k nepravidelnému tvaru ohybu a zvýšenému riziku mechanického poškození či úrazu
Tip: Při hydraulickém ohýbání a práci s nerezovými trubkami pravidelně kontrolujte kvalitu ohybu pomocí měřidel úhlu a vizuální inspekce, zároveň používejte ochranné pomůcky odpovídající normě EN 388 pro mechanickou odolnost a EN 407 pro tepelnou ochranu, abyste minimalizovali riziko zranění.
Údržba a kalibrace ohýbaček
Údržba a kalibrace ohýbaček trubek jsou nezbytné pro zachování přesnosti ohybu a prodloužení životnosti zařízení. Pravidelné čištění od prachu, zbytků písku na ohýbání trubek a kovových pilin zabraňuje nadměrnému opotřebení kluzných a otočných částí. Mazání kloubů a ohýbacích pružin snižuje tření a zajišťuje plynulý chod mechanismu, což je zásadní zejména u hydraulických ohýbaček, kde tlakové komponenty vyžadují pravidelnou péči.
Kalibrace ohýbačky nastavuje přesnost úhlu ohybu i poloměru, čímž minimalizuje riziko deformace trubek, například nerezových ocelí typu 304 nebo 316, které jsou méně poddajné. Doporučuje se provádět kalibraci podle technického manuálu výrobce minimálně každých 100 provozních hodin nebo po každé větší údržbě. Přesná kalibrace umožňuje dosáhnout opakovatelné kvality ohybů, což je klíčové při ohýbání silnostěnných trubek o průměru nad 2,5 cm.
- Odstraňte prach, písek a kovové piliny ze všech pohyblivých částí a pracovních ploch
- Namažte klouby, ložiska a ohýbací pružiny vhodným průmyslovým mazivem s nízkou viskozitou
- Zkontrolujte a seřiďte kalibraci úhlů ohybu podle výrobních specifikací
- Prověřte těsnost a funkčnost hydraulického systému, včetně hladiny a kvality hydraulického oleje
Tip: Pro domácí použití platí, že i při méně častém ohýbání trubek je nutné provádět údržbu alespoň jednou za 6 měsíců, aby nedošlo k ztuhnutí mechanismu nebo korozi. Na co si dát pozor: nedostatečná kalibrace ohýbačky vede k nepřesným úhlům a deformacím trubek, což komplikuje jejich následnou instalaci a může způsobit zvýšené napětí materiálu.
Automatizace a moderní technologie v ohýbání trubek
Automatizace a moderní technologie výrazně mění přístup k ohýbání trubek. CNC ohýbačka zajišťuje vysokou přesnost ohybů díky řízení polohy a síly ohybu počítačem, což minimalizuje deformace i u náročných materiálů jako nerezové trubky. Robotické systémy umožňují automatizované ohýbání trubek s opakovatelností a rychlostí, kterou manuální metody nedokážou nabídnout. Tyto technologie často kombinují hydraulické ohýbání s předehřátím trubky nebo použitím ohýbacích pružin, čímž šetří materiál a snižují riziko prasknutí.
Praktické rady pro ohýbání trubek v Brně
Při využití CNC metod doporučuji dbát na správnou kalibraci stroje a kontrolu kvality ohybu. Pro domácí kutily nebo menší provozy mohou být vhodné také ohýbačky trubek s manuálním ovládáním a písek na ohýbání trubek jako výplň pro ochranu proti kroucení. Nejlepší metody ohýbání trubek tak kombinují moderní technologie s osvědčenými postupy pro optimální výsledky.
Časté dotazy k ohýbání trubek (FAQ)
Nejčastější otázky k ohýbání trubek (FAQ)
Otázka: Jak správně ohýbat trubku krok za krokem?
Zafixujte trubku pevně, ohýbejte pomalu v krocích po 20°, pravidelně kontrolujte tvar a povrch. Používejte podpůrné nástroje jako ohýbací pružiny nebo naplnění písku na ohýbání trubek pro zabránění deformací.
Otázka: Jak ohýbat měděnou trubku bez poškození?
Použijte předehřátí trubky horkým vzduchem, případně pružinovou vložku. Ohýbejte pomalu a vyhněte se ostrým úhlům, aby nedošlo k prasknutí nebo zploštění.
Otázka: Jak uříznout trubku správně a bezpečně?
Používejte vhodnou řezačku trubek, zajistěte stabilitu trubky a řežte rovnoměrně. Po řezu odstraňte otřepy, aby nedošlo k poškození spoje nebo poranění.
Otázka: Jak spojit dvě ohnuté trubky?
Využijte spojky umožňující nastavení délky a úhlu nebo svařování podle materiálu. Důsledně kontrolujte těsnost a pevnost spoje.
Otázka: Kolik stojí ohýbání trubek na profesionální ohýbačce?
Cena závisí na materiálu a průměru trubky; například ohýbání nerezových trubek 42,4×2 mm stojí okolo 200 Kč za ohyb.
Otázka: Jaké jsou nejlepší metody ohýbání trubek?
Pro trubky do 1 cm průměru se hodí manuální ohýbačky, pro větší průměry hydraulické ohýbání nebo elektrické ohýbačky doplněné o techniky jako písek a ohýbací pružiny.
Otázka: Jaké nástroje jsou nejlepší pro ohýbání trubek?
Manuální ohýbačky pro malé průměry, hydraulické ohýbačky pro větší, dále pružinové vložky a maziva pro ochranu povrchu trubek.
Otázka: Jak ohýbat trubku doma bez speciálního nářadí?
Malé trubky do 1 cm lze ohýbat ručními nástroji s použitím pružinových vložek nebo písku, vždy pomalu a opatrně.
Otázka: Jaké chyby se vyvarovat při ohýbání trubek?
Častá chyba je příliš rychlé ohýbání bez fixace, nepoužití podpůrných metod jako písek nebo pružiny a nedostatečná kontrola kvality ohybu.
Otázka: Jak ohýbat kovovou trubku bez prasknutí?
Použijte předehřátí trubky, ohýbejte v pomalých krocích po 20° a využijte podpůrné techniky pro minimalizaci rizika prasknutí.
Otázka: Jak ohýbat trubky CNC metodou?
Návod na ohýbání trubek CNC metodou zahrnuje nastavení přesných parametrů ohybu v CNC ohýbačce, která zajistí opakovatelnost a kvalitu, vhodné pro průmyslové aplikace.
Otázka: Jak ohýbat trubku s minimálním rizikem poškození?
Používejte podpůrné metody jako naplnění trubky pískem nebo pružinovou vložku, ohýbejte pomalu a pravidelně kontrolujte kvalitu ohybu během procesu.