Svařování vazníků z profilových trubek vyžaduje přesné nastavení parametrů a správný výběr techniky, především při použití poloautomatické svářečky. MIG/MAG svařování s vhodným ochranným plynem zajistí pevné a kvalitní spoje, které odolají mechanickému zatížení i povětrnostním vlivům. Proto je klíčové znát správný postup i běžné chyby, kterým se při práci vyhnout.
🔍 Nejdůležitější fakta
- Poloautomatické svářečky pracují s proudem do 160 A pro kov do 4-5 mm a běžnou síť 220 V.
- Pro svařování silnějších profilových trubek se používají svářečky s výkonem 180-250 A, napájené 220 nebo 380 V.
- Svařovací proud nad 300 A je vhodný pro kov o tloušťce od 10-12 mm a vyžaduje třífázovou síť 380 V.
- Metody MIG/MAG s plným drátem a plynem zajišťují kvalitní a rovnoměrný svar.
- Kvalitní příprava a čištění profilových trubek před svařováním výrazně zvyšuje pevnost a kvalitu svaru.
Jak vybrat vhodnou poloautomatickou svářečku pro svařování profilových trubek
Pro svařování vazníků z profilových trubek je ideální poloautomatická svářečka s výkonem odpovídajícím tloušťce materiálu. Pro ocelové trubky do 4-5 mm postačuje svářečka s proudem do 160 A, pro tloušťky do 8-10 mm je vhodná střední kategorie 180-250 A, a pro silnější materiály nad 10 mm je potřeba svářečka s výkonem přes 300 A. Poloautomatická svářečka pracuje s ochranným plynem v procesu MIG/MAG svařování, což zajišťuje kvalitní a čistý svar.
Invertorová svářečka se od poloautomatické liší zejména použitím elektrod místo drátu a plynu, proto je méně vhodná pro přesné sváření profilových trubek. Napájení svářeček bývá 220 V pro domácí a lehčí práce, zatímco profesionální stroje vyžadují 380 V. Správné nastavení svařovacího proudu je klíčové pro pevnost a vzhled svaru – příliš vysoký proud může způsobit propálení, příliš nízký zase špatnou penetraci.
| Kategorie svářečky | Proud (A) | Tloušťka profilové trubky (mm) | Použití |
|---|---|---|---|
| Lehká (domácí) | do 160 | 1-5 | Menší konstrukce, hobby sváření |
| Střední (univerzální) | 180-250 | 5-10 | Vazníky, rámové konstrukce |
| Výkonná (profesionální) | nad 300 | nad 10 | Těžké konstrukce, průmysl |
Tipy a triky pro svařování vazníků z profilových trubek
Nastavení svařovacího proudu přizpůsobte tloušťce trubek a typu materiálu. Údržba svářečky, zejména čištění trysek a kontrola přívodu ochranného plynu, prodlužuje životnost stroje a zlepšuje kvalitu svarů. Na co si dát pozor: častou chybou je příliš rychlý posuv drátu, který vede k nedostatečné penetraci svaru.
Odborná rada: Pro svařování vazníků z ocelových profilových trubek volte spíše střední až vyšší výkon poloautomatické svářečky s vhodným nastavením proudu a pravidelnou kontrolou kvality svarů.
Příprava a čištění profilových trubek před svařováním
Příprava povrchu profilových trubek je základem pro kvalitní svary při svařování ocelových vazníků. Správně očištěné trubky zajistí pevný svar bez vad, což výrazně ovlivní výslednou stabilitu konstrukce.
Jak správně očistit profilové trubky před svařováním
Profilové trubky je třeba očistit do čistoty Sa 2 1/2, což znamená odstranění veškeré rzi, mastnoty a dalších nečistot. Tento standard zaručuje, že svarové spoje budou pevné a bez vad. K odstranění rzi a nečistot se používají ocelové kartáče, brusné papíry nebo speciální chemické odrezovací prostředky. Mastnota na povrchu brání přilnavosti svarového kovu a způsobuje vznik pórů, které snižují pevnost svaru. Při použití poloautomatické svářečky s ochranou plynu MIG/MAG je čistota povrchu zásadní. Po očištění je nutné trubky důkladně vysušit a připravit tak optimální podmínky pro nastavení svařovacího proudu a následné svařování.
Nejčastější chyby při přípravě profilových trubek na svařování
Častou chybou je nedostatečné odstranění rzi a mastnoty, což vede k nekvalitním svarovým spojům s pórovitostí. Použití nevhodných čisticích metod, například pouze otření hadrem bez mechanického čištění, neodstraní všechny nečistoty. Dalším problémem je nedostatečné vysušení trubek před svařováním, což může způsobit oxidaci během svařování a snížení pevnosti svaru. Tyto chyby se mohou projevit i při následné údržbě svářečky, pokud není stroj správně nastavený nebo čištěný. Pro tipy a triky pro svařování vazníků z profilových trubek doporučuji věnovat pozornost právě správné přípravě povrchu, aby bylo možné dosáhnout kvalitních a trvanlivých svarů.
Nastavení parametrů svařování pro vazníky z profilových trubek
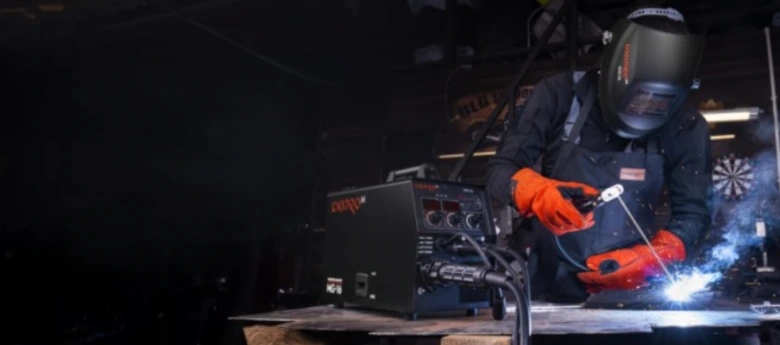
Při svařování ocelových trubek je klíčové správné nastavení svařovacího proudu, který odpovídá tloušťce materiálu. Pro trubky do 4-5 mm se doporučuje proud kolem 140-160 A, u silnějších profilů 8-10 mm je vhodné nastavit hodnotu mezi 180 a 250 A. Pro materiály nad 10 mm je třeba použít proud přes 300 A, samozřejmě s možností plynulé regulace, která pomáhá dosáhnout stabilního svaru bez přepalů a podvýpalu. Rychlost podávání drátu je dalším klíčovým faktorem – nastavte ji tak, aby svar plynule probíhal bez přerušení, což je základ pro kvalitní MIG/MAG svařování.
Poloautomatická svářečka s plynulou regulací umožňuje přesné doladění parametrů podle konkrétního typu a tloušťky trubek. Jak správně svařovat kovové vazníky z profilových trubek závisí na těchto nastaveních a také na správné údržbě svářečky, která zajistí konzistentní výkon.
Tip: Před samotným svařováním doporučuji vyzkoušet nastavení na vzorku stejného materiálu, abyste eliminovali riziko chyb jako jsou zkraty nebo nedostatečný průvar. Kontrola ochranného plynu svařování je také nezbytná pro dosažení kvalitního svaru.
Postup sváření krok za krokem
Postup sváření vazníků z profilových trubek vyžaduje přesné dodržení jednotlivých kroků, které zajistí pevný a kvalitní spoj. Tento návod krok za krokem na svařování ocelových vazníků z profilových trubek vám pomůže provést práci správně a bezpečně.
Příprava a nastavení
Před samotným svařováním očistěte profilové trubky od rzi, nečistot a olejů, aby svar nebyl oslaben oxidací. Nastavte svářečku s ohledem na tloušťku trubek, obvykle nastavte svařovací proud podle tabulek výrobce a rychlost podávání plného drátu. Připravte si ochranné pomůcky, jako jsou svářečská kukla s filtrem, rukavice a oděv z nehořlavého materiálu, aby byla dodržena bezpečnost práce.
- Očištění trubek – odstraňte korozi a mastnotu brusným papírem nebo kartáčem
- Nastavení svářečky – zvolte správný proud a rychlost drátu podle tloušťky trubek
- Příprava ochranných pomůcek – nasaďte kuklu, rukavice a ochranný oděv
Samotné svařování
Pro svařování ocelových vazníků z profilových trubek využijte MIG/MAG svařování s plným drátem a ochranným plynem, který zabraňuje oxidaci svaru. Udržujte stabilní svařovací oblouk a rovnoměrný pohyb hořákem podél spoje, aby byl svar hladký a pevný. Rychlost pohybu přizpůsobte nastavení svářečky a tloušťce materiálu.
- Zapnutí svářečky – zahajte svařování s nastaveným proudem a podáváním drátu
- Udržení stabilního oblouku – držte stálou vzdálenost mezi hořákem a materiálem
- Pohyb hořákem – pohybujte rovnoměrně podél spoje, aby svar nebyl přehřátý nebo přerušený
Dokončení a kontrola svaru
Po dokončení svařování používejte dofuk plynu, který ochrání svar před oxidací během chladnutí. Proveďte vizuální kontrolu svaru a pokud je to možné, i přístrojovou kontrolu pomocí defektoskopu. Odstraňte případné vady broušením a očistěte svar od strusky a nečistot.
- Dofuk plynu – ponechte plyn téct několik sekund po ukončení svařování
- Vizuální kontrola – zkontrolujte svar na trhliny, póry a nerovnosti
- Očista a oprava – odstraňte strusku a opravte případné nedostatky brusným nástrojem
Tip: Častou chybou je nedostatečná příprava povrchu trubek, což vede ke vzniku vadných svarů. Tento návod krok za krokem na svařování ocelových vazníků z profilových trubek je vhodný pro řemeslníky i profesionály, ale nehodí se pro začátečníky bez základních znalostí o MIG/MAG svařování a bezpečnostních opatřeních.
Bezpečnost při svařování vazníků
Bezpečnost při svařování vazníků z profilových trubek je nezbytná pro ochranu zdraví a prevenci úrazů způsobených elektrickým proudem, UV zářením a horkými částicemi kovu. Používejte ochrannou kuklu s filtrem třídy DIN 10-13, která zaručuje dostatečnou ochranu očí a obličeje před jiskrami a UV zářením vznikajícím při MIG/MAG svařování. Nehořlavé rukavice z kůže a oděv z materiálů odolných vůči vysokým teplotám minimalizují riziko popálení od rozstřiku kovu a jisker.
Zajistěte účinné větrání nebo odsávání zplodin, protože ochranný plyn svařování i vzniklé svařovací plyny obsahují látky, které mohou být při dlouhodobé expozici zdraví škodlivé. Doporučuje se minimální výměna vzduchu 10-15 m³/h na pracovníka, případně použití lokálního odsávání přímo u místa svařování.
Dodržujte bezpečnostní pravidla při práci se svářečkou, včetně správného nastavení svařovacího proudu podle tloušťky profilových trubek (například 120-180 A pro trubky o tloušťce 3-6 mm) a pravidelné kontroly technického stavu zařízení. Údržba svářečky zahrnuje kontrolu podávacího mechanismu, plynového systému a izolace kabelů, aby se předešlo poruchám a zkratům.
- Používejte kuklu s filtrem DIN 10-13 přizpůsobeným metodě MIG/MAG
- Noste nehořlavý oděv a kožené rukavice určené pro svařování
- Zajistěte větrání s minimální výměnou vzduchu 10-15 m³/h na osobu nebo lokální odsávání
- Nastavujte svařovací proud dle tloušťky trubek, například 120-180 A pro 3-6 mm materiál
- Provádějte pravidelnou údržbu svářečky včetně kontroly podávání drátu a plynového ventilu
- Vyhýbejte se práci ve vlhkém prostředí a nikdy nesvařujte bez kompletních ochranných pomůcek
Tip: Častou chybou je nedostatečné větrání, které zvyšuje riziko inhalace škodlivých plynů. Pro koho se to hodí: profesionální zámečníci a montéři s přístupem k technickému vybavení. Pro koho NE: začátečníci bez dostatečných ochranných pomůcek a bez zajištěného větrání.
Specifické techniky svařování pro různé tvary profilových trubek
Svařování ocelových profilových trubek vyžaduje specifickou svařovací techniku přizpůsobenou tvaru trubek. Čtvercové profilové trubky vyžadují přesné seřízení úhlů na ±0,5° a rovnoměrné svařování po celém obvodu spoje, aby se zabránilo vzniku mezer a zajišťovala se pevnost spoje. Nejčastěji se používá MIG/MAG svařování s nastavením svařovacího proudu v rozmezí 120-180 A podle tloušťky stěny (4-6 mm) a použitím ochranného plynu (argon s 18-25 % CO2) pro minimalizaci oxidace svarové lázně. Poloautomatická svářečka s drátem 0,8 mm je ideální volbou pro rovnoměrné podávání materiálu a stabilní oblouk.
U obdélníkových profilových trubek je klíčová kontrola deformací vznikajících tepelným roztažením a následným smršťováním svaru. Doporučuje se svařovat v krátkých sekvencích s přestávkami, aby se snížilo přehřátí materiálu a deformace nepřekročily 1-2 mm na délku svaru. Vyrovnání trubek je nutné kontrolovat po každé fázi svařování pomocí měřidel a přípravků, aby se zabránilo zkroucení konstrukce. Ochranný plyn svařování s vysokým obsahem CO2 zajišťuje lepší pronikání svaru a stabilitu oblouku.
Údržba svářečky zahrnuje pravidelnou kontrolu podávacího mechanismu a plynového systému, aby se udržela stabilita svařovacího proudu a kvalita ochrany svaru. Příprava hran trubek musí být přesná – s odjehlováním a očištěním povrchu od rzi a olejů, což výrazně snižuje riziko pórovitosti a trhlin ve svaru.
Tipy a triky pro svařování vazníků z profilových trubek
Tip: Při svařování čtvercových trubek využijte přesné měření úhlů a vizuální kontrolu podle schématu spojů, aby se zabránilo vzniku mezer v rozmezí větším než 0,5 mm. U obdélníkových trubek svařujte s přestávkami po 15-20 sekundách, abyste minimalizovali deformace a zajistili rovnoměrnost svaru bez zkroucení.
Doporučené ochranné plyny a jejich složení
Při MIG/MAG svařování ocelových profilových trubek se používají ochranné plyny, které zajišťují stabilní oblouk a kvalitní svar. Nejčastěji se kombinuje argon a oxid uhličitý (CO2). Argon jako hlavní složka směsi přispívá k hladkému a stabilnímu hoření oblouku, zatímco CO2 zvyšuje průnik svaru do materiálu a zlepšuje jeho pevnost. Směs těchto plynů se běžně používá v poměru 82 % argonu a 18 % CO2, což představuje optimální balans mezi kvalitou svaru a efektivitou svařovacího procesu.
Volba správného ochranného plynu závisí na typu trubek a požadavcích na svar. Pro tenkostěnné profilové trubky se doporučuje nižší obsah CO2, aby nedošlo k přehřátí a deformaci materiálu. Poloautomatická svářečka by měla být nastavena na odpovídající svařovací proud podle složení plynu, což je klíčové pro dosažení homogenního svaru bez přepálení.
| Typ plynu | Složení (%) | Vhodnost |
|---|---|---|
| Čistý argon | 100 | Hliník, nerez, tenké ocelové trubky |
| Argon + CO2 | 82/18 | Svařování ocelových trubek, optimální průnik |
| Vyšší podíl CO2 | 75/25 | Hrubší ocel, silnější materiály |
Tip: Správné nastavení svařovacího proudu a pravidelná údržba svářečky výrazně ovlivňují kvalitu svaru a životnost zařízení.
Kontrola kvality svarů a odhalování vad
Kontrola kvality svarů u vazníků z profilových trubek je klíčová pro zajištění statické pevnosti a bezpečnosti konstrukce. Vizuální inspekce představuje první a nejrychlejší metodu, při níž se hodnotí přítomnost povrchových vad jako jsou podříznutí, nerovnosti, trhliny nebo neúplné přilnutí svaru. Tyto vady často signalizují nesprávné nastavení svařovacího proudu, nedostatečné krytí ochranným plynem při MIG/MAG svařování nebo nekvalitní přípravu svarových hran.
Pro detekci vnitřních vad svaru, jako jsou pórovitost, vměstky nebo trhliny, se používá ultrazvuková defektoskopie (UT), která dokáže lokalizovat vady do hloubky až několika centimetrů s přesností do 1 mm. Pórovitost vzniká zejména vlivem znečištěného povrchu, vlhkosti nebo nesprávného nastavení podávání drátu a svařovacího proudu. Další efektivní metodou je magnetická částicová kontrola (MT), vhodná pro feromagnetické materiály jako ocelové profilové trubky, která odhaluje povrchové i pod povrchem skryté trhliny a poruchy svaru.
Tip: Pravidelná kontrola svarů po každém svařovacím cyklu výrazně snižuje riziko selhání konstrukce. Pro svařování vazníků z profilových trubek doporučuji nastavit svařovací proud podle tloušťky materiálu – například 120-160 A pro stěny do 4 mm a 180-220 A pro silnější profily – a používat stabilní ochranný plyn (např. 82 % argon + 18 % CO2) pro MIG/MAG svařování.
- Vizuální inspekce odhaluje podříznutí, trhliny a nerovnosti svaru
- Ultrazvuková defektoskopie lokalizuje pórovitost a vnitřní trhliny s přesností do 1 mm
- Magnetická částicová kontrola identifikuje povrchové i skryté vady u ocelových trubek
- Správné nastavení svařovacího proudu a pravidelná údržba poloautomatické svářečky minimalizují vady svaru
Častá chyba: Nedostatečné čištění svarových hran před svařováním vede k tvorbě pórovitosti a snížení pevnosti spoje.
Pro koho se kontrola hodí: Pro profesionální zámečníky a montážní firmy, které vyžadují dlouhodobou spolehlivost konstrukcí.
Pro koho NE: Pro drobné domácí opravy, kde není kritická vysoká mechanická zátěž a lze tolerovat menší kosmetické vady svaru.
Údržba a servis svářečky
Pravidelná údržba a servis poloautomatické svářečky jsou nezbytné pro dlouhodobě kvalitní svařování ocelových trubek, zvláště při častém používání. Čištění podavače drátu zajistí stabilní podávání svařovacího drátu, což přímo ovlivňuje plynulost a pevnost svarů při svařování vazníků z profilových trubek. Dále je nutná pravidelná kontrola chlazení, které chrání zařízení před přehřátím a tím předčasným poškozením.
- Čištění podavače drátu – odstraňte zbytky prachu a kovových nečistot pro zajištění plynulého podávání drátu
- Kontrola chlazení – ověřte funkčnost ventilátorů a průchodnost chladicích cest, aby nedošlo k přehřátí svářečky
- Výměna spotřebního materiálu – pravidelně měňte proudové špičky a hubice, které se opotřebovávají a ovlivňují kvalitu svaru
- Kontrola kabelů a připojení – zajistěte pevné a bezpečné spoje pro správné nastavení svařovacího proudu a stabilní MIG/MAG svařování
Tip: Při práci s poloautomatickou svářečkou doporučuji nepodceňovat pravidelnou údržbu, protože i malé zanedbání může způsobit nestabilitu oblouku a snížit kvalitu svarů, což komplikuje správné svařování kovových vazníků z profilových trubek. Pro koho se údržba hodí nejvíce? Pro ty, kdo svařují často a potřebují spolehlivý výkon. Pro občasné svářeče může být servis méně náročný, ale i tak je základní péče nezbytná.
Časté dotazy
Jak nastavit svařovací proud pro profilové trubky o tloušťce 5 mm?
Nastavte svařovací proud na přibližně 160 A, což je vhodné pro materiály do 4-5 mm tloušťky.
Jaký typ ochranného plynu je nejlepší pro svařování ocelových vazníků?
Směs 82 % argonu a 18 % oxidu uhličitého (CO2) poskytuje stabilní oblouk a kvalitní svar pro většinu ocelových konstrukcí.
Jak připravit profilové trubky před svařováním?
Odstraňte rez a mastnotu, očistěte povrch ocelovým kartáčem a odmašťujte rozpouštědlem, aby byl povrch čistý a suchý.
Jaké jsou nejčastější chyby při svařování vazníků z profilových trubek?
Mezi chyby patří špatné nastavení proudu, nedostatečná příprava povrchu a nepoužívání ochranného plynu.
Jak často je potřeba servisovat poloautomatickou svářečku?
Údržbu provádějte pravidelně, ideálně po každých 20-30 hodinách provozu, včetně čištění podavače drátu a kontroly chlazení.
Jak vybrat správný typ elektrody pro svařování ocelových profilových trubek?
Pro svařování ocelových profilových trubek se doporučuje elektroda typu E7018, která zajišťuje pevný a kvalitní svar s dobrou odolností proti praskání.
Jaký je optimální postup chlazení svarů u vazníků z profilových trubek?
Svar by měl být chlazen přirozeně při pokojové teplotě, ideálně po dobu minimálně 30 minut, aby se zabránilo vzniku trhlin a deformací.
Jak správně nastavit rychlost posuvu drátu při svařování poloautomatickou svářečkou?
Rychlost posuvu drátu by měla být nastavena mezi 4 až 6 m/min, v závislosti na tloušťce materiálu a typu drátu, aby se dosáhlo stabilního oblouku a kvalitního svaru.
Jaké bezpečnostní pomůcky jsou nezbytné při svařování vazníků z profilových trubek?
Nezbytné jsou svařovací kukla s filtrem DIN 10-13, ochranné rukavice, oděv z nehořlavého materiálu a ochrana sluchu v hlučném prostředí.
Jak kontrolovat kvalitu svaru po dokončení sváření vazníků?
Kvalitu svaru lze ověřit vizuální kontrolou hladkosti a absence trhlin, dále pomocí ultrazvukové zkoušky nebo penetrantní kontroly pro odhalení skrytých vad.
Jaký je doporučený úhel přikládání hořáku při svařování profilových trubek?
Hořák by měl být přikládán pod úhlem 15-20° proti směru svařování, aby se zajistilo rovnoměrné roztavení materiálu a kvalitní svarová spojka.
Jak často je potřeba čistit a kontrolovat kontaktní špičku u poloautomatické svářečky?
Kontaktní špičku je vhodné čistit po každých 2-3 hodinách svařování a kontrolovat ji na opotřebení, aby se zabránilo nestabilnímu oblouku a špatné kvalitě svaru.