Správné nastavení řezných režimů a posuvů výrazně ovlivňuje kvalitu a efektivitu obrábění frézami. Tabulky řezných rychlostí, otáček frézy, posuvu na zub a hloubky řezu pomáhají přesně určit optimální parametry podle materiálu obrobku. Díky nim lze minimalizovat opotřebení nástroje a zvýšit produktivitu práce.
⭐ Co byste měli vědět
- Řezná rychlost frézy se pohybuje od 20 do 400 m/min v závislosti na materiálu a typu frézy.
- Posuv na zub je obvykle v rozmezí 0,01-0,12 mm/zub podle materiálu a typu frézy.
- Otáčky frézy se počítají podle vzorce n = (1000 × v) / (π × D), kde D je průměr frézy v milimetrech.
- Hloubka řezu se typicky volí mezi 1-5 mm, šířka řezu mezi 0,5-3 mm podle typu operace.
- Výkonnost stroje a materiál nástroje silně ovlivňují volbu řezných režimů a posuvů. Má vliv na kvalitu povrchu a životnost nástroje.
Základní parametry řezných režimů a posuvů pro frézy
Pro správné nastavení řezných režimů a posuvů při frézování je klíčové znát základní parametry: řeznou rychlost (v), posuv na zub (fz), otáčky frézy (n) a posuv v mm/min (vf). Otáčky frézy vypočítáte podle vzorce n = (1000 × v) / (π × D), kde D je průměr frézy v milimetrech, a rychlost v je v metrech za minutu. Posuv v mm/min potom získáte jako vf = n × z × fz, kde z je počet zubů frézy.
Řezná rychlost určuje, jak rychle se materiál řeže, posuv na zub ovlivňuje kvalitu povrchu a životnost nástroje. Správný výpočet řezných podmínek minimalizuje opotřebení a zvyšuje efektivitu obrábění. Tabulky řezných rychlostí a posuvů pro frézy, zejména tvrdokovové frézy, usnadňují výběr optimálních hodnot podle materiálu a typu nástroje.
Tabulka základních řezných režimů a posuvů pro frézy
| Průměr frézy (D) [mm] | Řezná rychlost (v) [m/min] | Otáčky frézy (n) [1/min] | Posuv na zub (fz) [mm] | Posuv (vf) [mm/min] (z = 4) |
|---|---|---|---|---|
| 10 | 120 | 3820 | 0,05 | 764 |
| 20 | 150 | 2390 | 0,07 | 669 |
| 50 | 200 | 1274 | 0,10 | 509 |
Tip: Dodržování tabulek řezných režimů pro frézy je zásadní, protože nesprávné nastavení často vede k rychlému opotřebení nebo poškození nástroje.
Výpočet otáček a posuvu pro frézování krok za krokem
Při frézování je klíčové správně nastavit otáčky frézy a posuv v mm/min, aby se dosáhlo optimální řezné rychlosti a zabránilo předčasnému opotřebení nástroje. Obvodová rychlost frézy o průměru 100 mm při 95 ot/min dosahuje přibližně 30 m/min, což odpovídá doporučeným řezným podmínkám pro tvrdokovové frézy, jak uvádí portál DTest.cz.
- Výpočet otáček frézy – použijte vzorec n = (1000 × v) / (π × d), kde n jsou otáčky v ot/min, v řezná rychlost v m/min a d průměr frézy v mm.
- Určení obvodové rychlosti – vypočítejte v = (π × d × n) / 1000; například pro 100 mm a 95 ot/min je to cca 30 m/min.
- Výpočet posuvu v mm/min – zohledněte posuv na zub a počet zubů frézy podle vzorce f = z × n × fz, kde f je posuv, z počet zubů a fz posuv na zub v mm.
Výpočet řezné rychlosti a posuvu pro frézovací nástroje
Jak nastavit řezné podmínky pro frézy vyžaduje přizpůsobení otáček a posuvu materiálu a typu frézy. Tabulky řezných rychlostí a posuvů pro frézy poskytují hodnoty, které zohledňují hloubku řezu a typ nástroje pro přesný výpočet řezných podmínek.
Více informací k tématu najdete v oficiálním zdroji: dTest.
Doporučené řezné rychlosti a posuvy podle materiálu a typu frézy
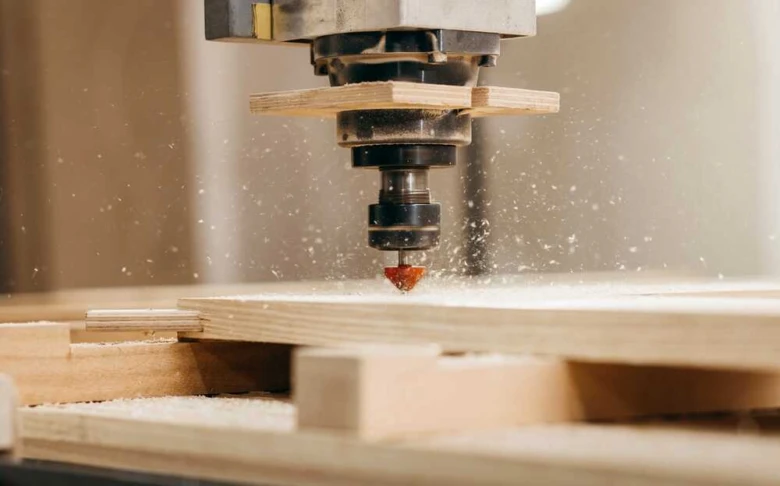
Doporučené řezné rychlosti a posuvy při frézování závisejí především na materiálu obrobku a typu použité frézy. Správné nastavení těchto parametrů výrazně ovlivňuje efektivitu obrábění, životnost nástroje a kvalitu povrchu.
Řezné rychlosti pro různé materiály
Řezná rychlost se liší podle materiálu obráběného. Ocel vyžaduje řezné rychlosti v rozmezí 80-150 m/min, zatímco hliník se frézuje rychlostmi výrazně vyššími, typicky 200-400 m/min. Tyto rozdíly souvisejí s tvrdostí materiálu a tepelnými vlastnostmi, které ovlivňují volbu optimálních otáček frézy a hloubku řezu. Tabulky řezných rychlostí a posuvů pro tvrdokovové frézy poskytují přesné hodnoty, které usnadňují výpočet řezných podmínek.
Posuvy podle materiálu a typu frézy
Posuv na zub se doporučuje nastavovat v rozsahu 0,01-0,12 mm/zub v závislosti na materiálu obrobku a typu frézy. Tvrdší materiály a složitější typy fréz obvykle vyžadují nižší posuvy, aby nedošlo k předčasnému opotřebení nástroje. Správný posuv zajišťuje efektivní odvod třísek a optimální zatížení frézy, což zvyšuje stabilitu frézování a kvalitu povrchu.
| Materiál obrobku | Typ frézy | Řezná rychlost (m/min) | Posuv na zub (mm/zub) |
|---|---|---|---|
| Ocel | Tvrdokovová fréza | 80-150 | 0,02-0,08 |
| Hliník | Hliníková fréza | 200-400 | 0,05-0,12 |
| Litina | Tvrdokovová fréza | 100-180 | 0,02-0,07 |
| Mosaz | Tvrdokovová fréza | 150-300 | 0,03-0,10 |
Tabulky řezných režimů pro různé typy fréz a materiály
Tabulky řezných režimů představují klíčový nástroj pro správné nastavení parametrů frézování podle typu frézy a obráběného materiálu. Níže najdete přehledné údaje o řezných rychlostech a posuvech, které zahrnují válcové, čelní, tvarové i podsoustružené frézy s ohledem na jejich geometrické parametry.
Řezné rychlosti pro tvrdokovové frézy
Tvrdokovové frézy umožňují řezné rychlosti v rozsahu 20-400 m/min v závislosti na materiálu obrobku a typu frézy. Výrazně převyšují možnosti nástrojové oceli, což zvyšuje produktivitu frézování a umožňuje efektivnější obrábění tvrdších materiálů. Přesný výpočet řezných podmínek vychází z geometrie frézy a plánované hloubky řezu, přičemž dodržení tabulek řezných rychlostí a posuvů pro tvrdokovové frézy minimalizuje opotřebení nástroje.
| Typ frézy | Řezná rychlost (m/min) | Materiál obrobku |
|---|---|---|
| Válcová tvrdokovová | 100-300 | Ocel, litina |
| Čelní tvrdokovová | 80-250 | Hliník, plast |
| Tvarová tvrdokovová | 50-200 | Tvrdé slitiny |
Posuvy pro různé typy fréz
Doporučené posuvy se u fréz pohybují od 0,03 do 0,12 mm na zub, přičemž správný posuv závisí na tvaru, velikosti frézy a typu materiálu obrobku. Například menší válcové frézy vyžadují nižší posuvy, zatímco u větších čelních fréz může být posuv vyšší. Správné nastavení posuvu na zub spolu s otáčkami frézy a hloubkou řezu zajišťuje optimální řezné podmínky a minimalizuje riziko poškození nástroje.
| Typ frézy | Doporučený posuv (mm/zub) | Materiál obrobku |
|---|---|---|
| Válcová fréza | 0,03-0,07 | Ocel, litina |
| Čelní fréza | 0,06-0,12 | Hliník, plast |
| Tvarová fréza | 0,04-0,08 | Tvrdé slitiny |
Hloubka a šířka řezu – správné nastavení pro efektivní frézování
Hloubka řezu (ap) a šířka řezu (ae) patří mezi klíčové řezné parametry ovlivňující efektivitu frézování. Optimální hloubka řezu se zpravidla pohybuje mezi 1 až 5 mm – větší hodnoty jsou vhodné pro hrubování, kdy se odstraňuje větší materiál a vyžaduje se vyšší posuv na zub. Naopak pro dokončování je lepší zvolit menší hloubku řezu a zvýšit otáčky frézy, čímž se dosáhne kvalitnějšího povrchu.
Šířka řezu by měla být nastavena mezi 0,5 až 3 mm, přičemž širší řez pomáhá při rychlejším obrábění hrubovacích operací. Správné nastavení těchto parametrů je důležité i pro tvrdokovové frézy, kde příliš velká hloubka řezu může vést k jejich rychlejšímu opotřebení.
Praktické tipy pro nastavení řezných parametrů při frézování
- Zvolte hloubku řezu podle druhu operace: hrubování 3-5 mm, dokončování 1-2 mm
- Nastavte šířku řezu podle materiálu a nástroje, ideálně 0,5-3 mm
- Upravte otáčky frézy tak, aby odpovídaly hloubce a šířce řezu
- Sledujte opotřebení nástroje a upravte řezné podmínky včas
Častou chybou je nastavení příliš velké hloubky řezu při dokončování, což vede k nerovnoměrnému povrchu a zvýšenému opotřebení frézy. Správný výpočet řezných podmínek pro frézy výrazně zvyšuje životnost nástroje a kvalitu obrábění.
Vliv materiálu nástroje a stroje na řezné režimy
Materiál nástroje zásadně ovlivňuje řezné režimy frézování. Nástroje z nástrojové oceli se používají při nižších řezných rychlostech v rozmezí 20-40 m/min a nižších posuvech, kvůli nižší odolnosti vůči opotřebení. Naopak tvrdokovové frézy ze slinutého karbidu umožňují řezné rychlosti až kolem 400 m/min a vyšší posuvy na zub, což výrazně zvyšuje produktivitu obrábění.
Výkon stroje přímo určuje maximální otáčky frézy a rychlost posuvu, které lze bezpečně použít bez rizika přetížení. Tuhost stroje pak ovlivňuje kvalitu povrchu obrobku a životnost nástroje, protože vibrace a vůle vedou k rychlejšímu opotřebení a horšímu výsledku frézování.
Pro správný výpočet řezných podmínek je nutné zohlednit kombinaci materiálu nástroje a parametrů stroje. Chyby při nastavení řezných režimů a posuvů fréz často vedou k předčasnému opotřebení nebo poškození nástroje.
Doporučené řezné režimy a posuvy při frézování
| Materiál nástroje | Řezná rychlost (m/min) | Posuv na zub (mm) | Otáčky frézy (min⁻¹) |
|---|---|---|---|
| Nástrojová ocel | 20 – 40 | 0,01 – 0,03 | 1000 – 3000 |
| Slinutý karbid | 200 – 400 | 0,05 – 0,15 | 5000 – 12000 |
| Tvrdokovové frézy | 150 – 350 | 0,04 – 0,12 | 4000 – 10000 |
Doporučení pro frézování speciálních materiálů jako kompozity a titan
Při frézování speciálních materiálů, jako jsou kompozity a titanové slitiny, je nezbytné upravit řezné režimy, aby se minimalizovalo opotřebení nástroje a snížilo tepelné zatížení materiálu. Doporučuje se snížit řeznou rychlost o 20-30 % oproti běžným hodnotám uvedeným v tabulkách řezných rychlostí a posuvů pro frézy. Nižší řezná rychlost pomáhá zabránit přehřívání a zvyšuje životnost tvrdokovových fréz.
Posuv na zub je nutné optimalizovat podle tvrdosti materiálu a typu frézy. Příliš vysoký posuv může způsobit rychlé opotřebení a poškození kompozitů či titanu, zatímco příliš nízký zhoršuje efektivitu obrábění. Hloubka řezu by měla být také přizpůsobena, často se volí menší hodnoty, aby se minimalizovalo mechanické a tepelné namáhání nástroje.
- Snižte řeznou rychlost o 20-30 % při frézování kompozitů a titanových slitin
- Optimalizujte posuv na zub podle typu materiálu a nástroje
- Používejte tvrdokovové frézy vhodné pro speciální materiály
- Sledujte tepelné zatížení a pravidelně monitorujte opotřebení nástroje
Jak spočítat řezné rychlosti a posuvy pro frézování různých materiálů
Výpočet řezných podmínek vychází z doporučených tabulek optimálních řezných parametrů pro frézování, přičemž u kompozitů a titanu je třeba přihlédnout k jejich specifickým vlastnostem a snížit otáčky frézy i posuvy. Doporučuji konzultovat konkrétní hodnoty s odborníkem podle typu nástroje a materiálu.
Metody měření a monitorování opotřebení fréz během provozu
Monitorování opotřebení fréz je klíčové pro udržení optimálních řezných podmínek, jako jsou řezná rychlost, posuv na zub a otáčky frézy. Pravidelná kontrola a moderní technologie výrazně prodlužují životnost nástroje a zabraňují chybám při nastavení řezných režimů a posuvů fréz.
Vizuální kontrola frézy
Vizuální kontrola opotřebení frézy by se měla provádět pravidelně, ideálně po 8-12 hodinách provozu. Sledujte poškození břitů, změny v povrchu a otupení, protože zanedbání této kontroly často vede ke zvýšenému tření a snížení kvality obrábění.
Použití senzorů pro monitoring
Moderní CNC stroje využívají senzory, které v reálném čase sledují vibrace a teplotu frézy. Tyto parametry pomáhají identifikovat nadměrné opotřebení dříve, než dojde k poškození nástroje, a umožňují přesnější nastavení řezných parametrů. Díky monitoringu opotřebení lze optimalizovat hloubku řezu a použít tvrdokovové frézy efektivněji.
Tip: Kombinace vizuální kontroly a senzorového monitoringu představuje nejspolehlivější způsob, jak předejít chybám při nastavení řezných režimů a posuvů fréz a prodloužit životnost nástroje.
Časté dotazy
Jak spočítám otáčky frézy při frézování?
Otáčky frézy n spočítáte podle vzorce n = (1000 × řezná rychlost v) / (π × průměr frézy D) v ot/min.
Jaký je doporučený posuv na zub pro frézování oceli?
Posuv na zub pro frézování oceli se pohybuje mezi 0,03 a 0,12 mm/zub v závislosti na typu frézy.
Jaká je optimální řezná rychlost pro frézování hliníku?
Řezná rychlost pro frézování hliníku se doporučuje v rozmezí 200 až 400 m/min.
Jaká je typická hloubka řezu při hrubování frézou?
Hloubka řezu při hrubování se obvykle volí mezi 3 až 5 mm s posuvem 0,3-0,5 mm/ot.
Proč je důležitý materiál nástroje při volbě řezných režimů?
Materiál nástroje ovlivňuje maximální řezné rychlosti a posuvy; slinutý karbid umožňuje vyšší hodnoty než nástrojová ocel.
Jak upravit řezné režimy při frézování titanových slitin?
Při frézování titanových slitin doporučujeme snížit řeznou rychlost o 20-30 % a upravit posuvy, aby se minimalizovalo opotřebení nástroje.
Jak často bych měl kontrolovat opotřebení frézy?
Doporučuje se vizuální kontrola frézy po 8-12 hodinách provozu a využití senzorů pro monitorování v reálném čase.
Jaké chyby se často dělají při nastavení řezných režimů?
Časté chyby jsou nastavení příliš vysokých otáček nebo posuvů, což vede ke zvýšenému opotřebení a špatné kvalitě povrchu.
Jaký vliv má tuhost stroje na frézování?
Nedostatečná tuhost stroje způsobuje vibrace, které snižují kvalitu povrchu a životnost nástroje.
Kde najdu tabulky řezných režimů pro tvrdokovové frézy?
Tabulky řezných režimů pro tvrdokovové frézy jsou dostupné u výrobců nástrojů a ve specializovaných technických příručkách.
Jak vypočítám posuv na otáčku při frézování?
Posuv na otáčku se vypočítá jako součin počtu zubů frézy a posuvu na zub, například 4 zuby × 0,05 mm/zub = 0,2 mm/ot.
Jaké jsou doporučené řezné rychlosti pro frézování plastů?
Pro běžné plasty se doporučuje řezná rychlost mezi 100 až 300 m/min, podle typu a tvrdosti materiálu.
Jak nastavit hloubku řezu při dokončovacím frézování?
Hloubka řezu při dokončování by měla být maximálně 0,1 až 0,3 mm, aby se minimalizovalo poškození povrchu.
Jaký vliv má průměr frézy na otáčky při frézování?
S rostoucím průměrem frézy se otáčky snižují podle vzorce n = (1000 × V) / (π × D), kde D je průměr frézy v mm.
Jaké jsou typické hodnoty posuvu pro tvrdokovové frézy?
Pro tvrdokovové frézy se posuv na zub obvykle pohybuje mezi 0,02 až 0,08 mm, záleží na materiálu obrobku.
Jak správně použít tabulku řezných rychlostí při výběru parametrů frézování?
Vyberte materiál obrobku, najděte doporučenou řeznou rychlost v m/min a vypočítejte otáčky podle průměru frézy, například 150 m/min a průměr 10 mm.
Jak měřit řezné síly při frézování pro optimalizaci řezných režimů?
Používají se dynamické snímače síly, které zaznamenávají síly v reálném čase, např. s maximálním zatížením do 2000 N.
Jaké jsou doporučené řezné režimy pro frézování kompozitních materiálů?
Doporučuje se nízká řezná rychlost kolem 50 m/min a posuv na zub 0,01 až 0,03 mm, aby se zabránilo delaminaci.